
Оптическая шлифовальная машина для линз
Семь станков, одно решение. Станок для полировки оптических линз выбирается по форме поверхности, которую он должен обрабатывать — вогнутой или выпуклой, сферической или плоской — и по количеству деталей, которое вы хотите разместить на станке одновременно. Технические характеристики приведены на странице каждой модели; эта страница предназначена для выбора.
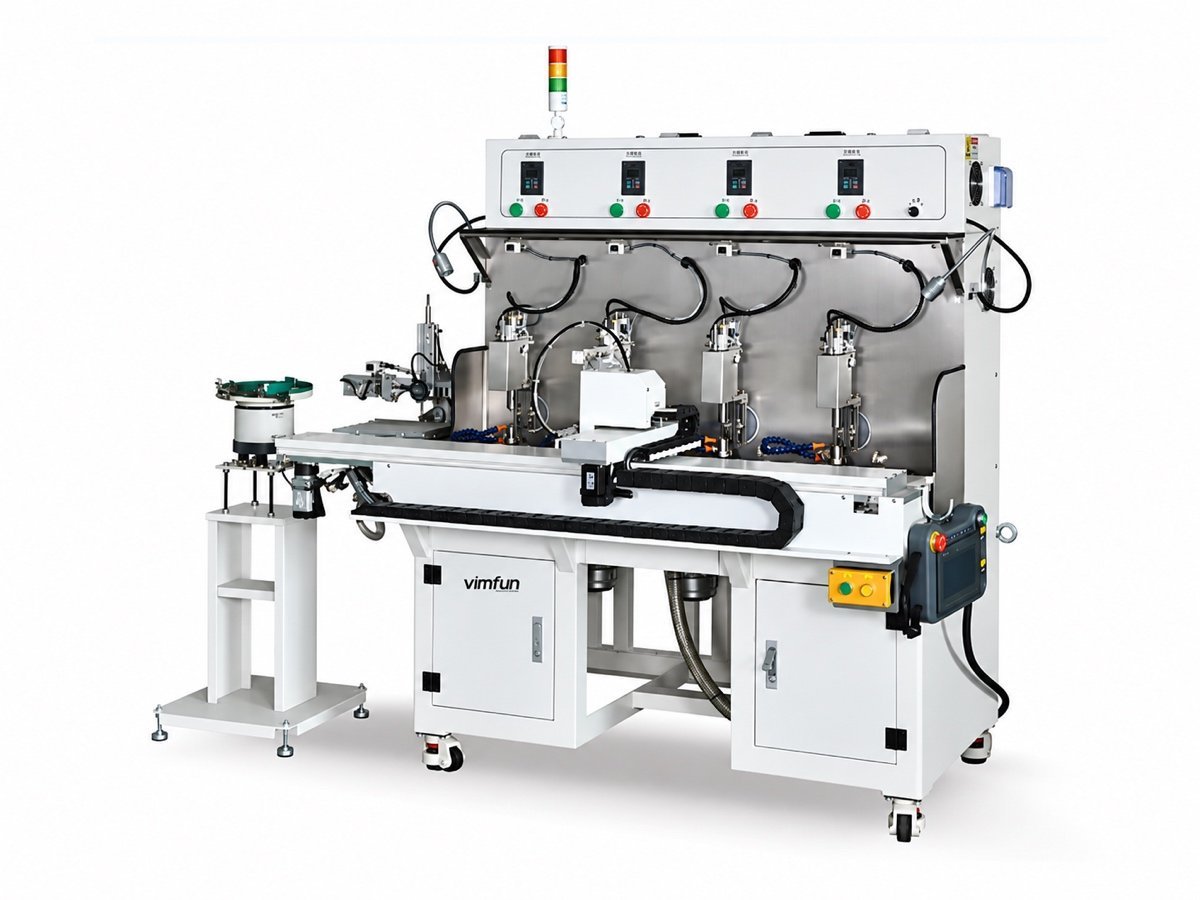 FP-4U
Верхний поворот · вогнутая
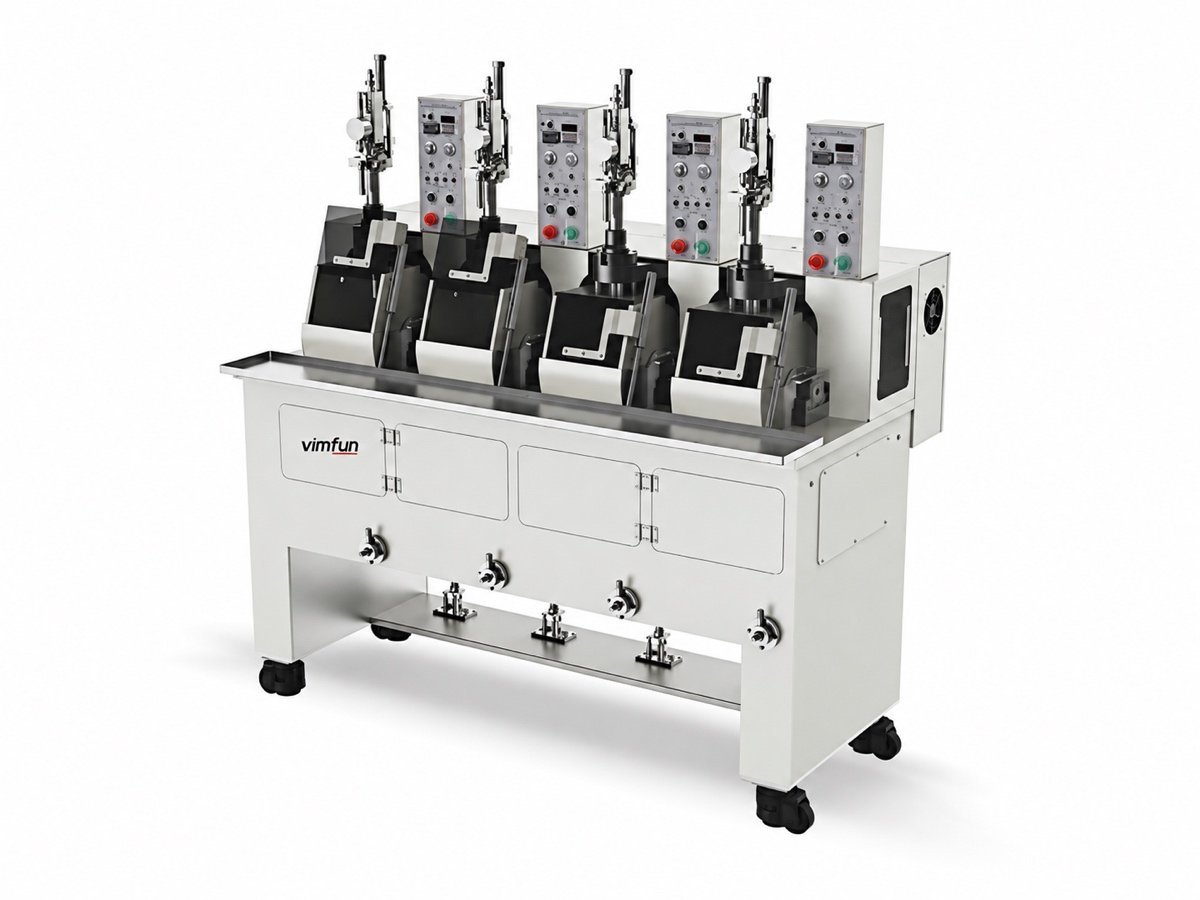 FP-4L
Нижний поворот · выпуклая
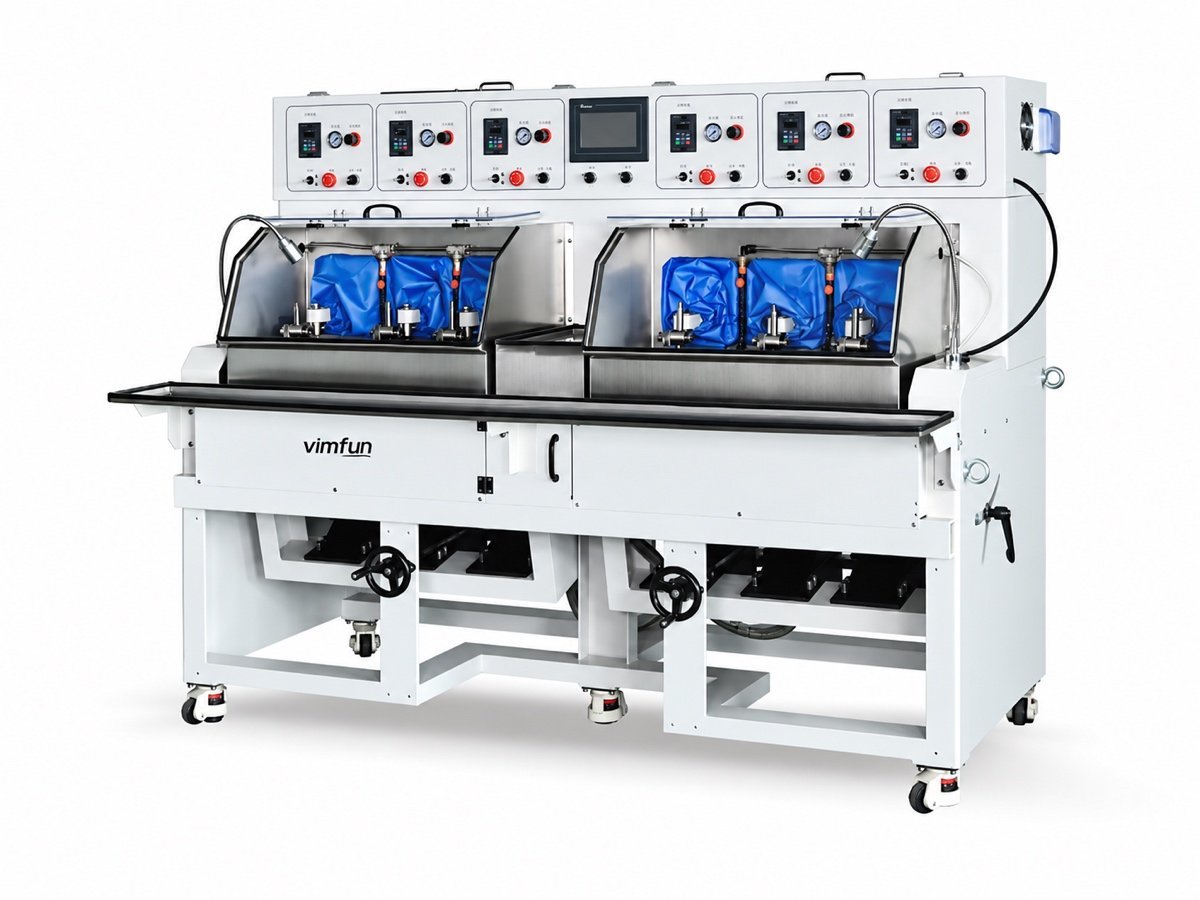 FP-6X
Ось наклона · Ø10–80
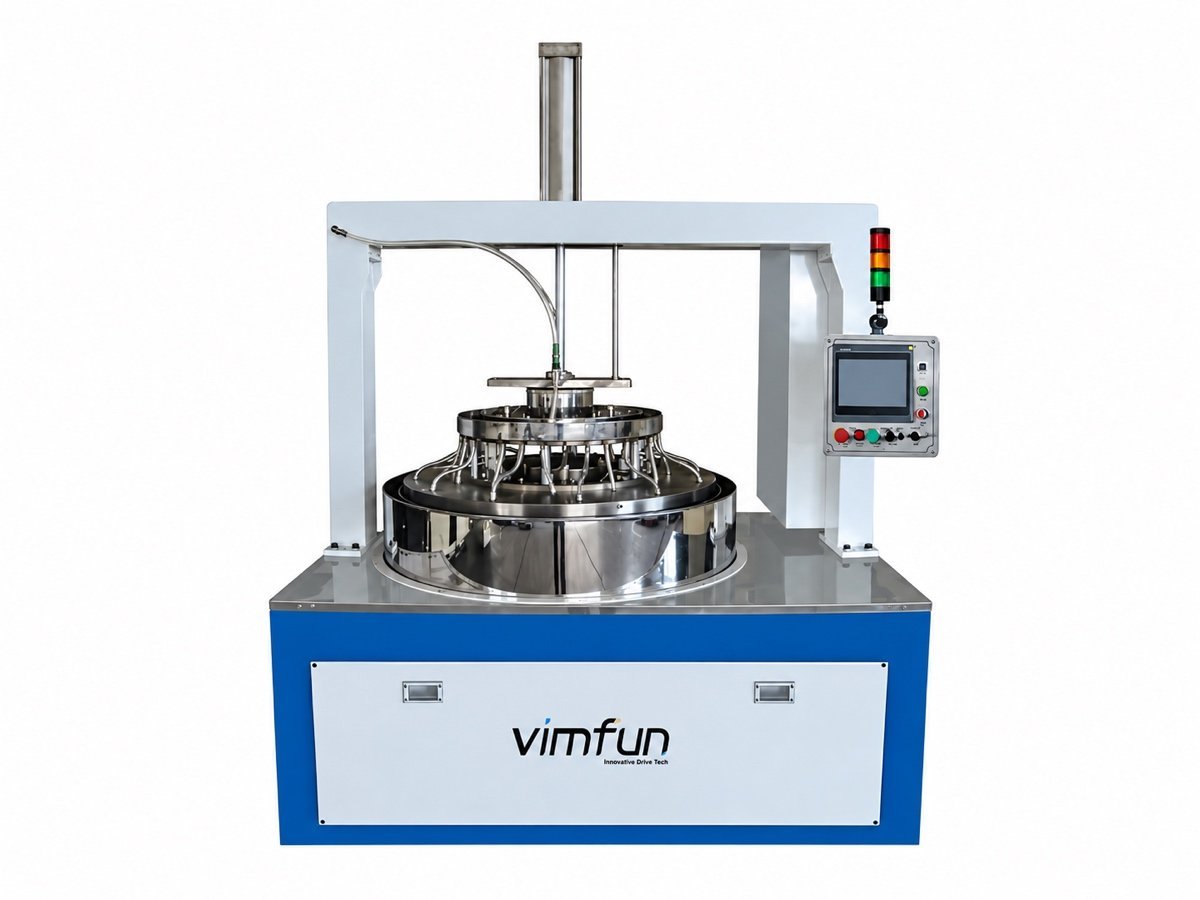 DL-290 · 395
Двусторонний · пакетный
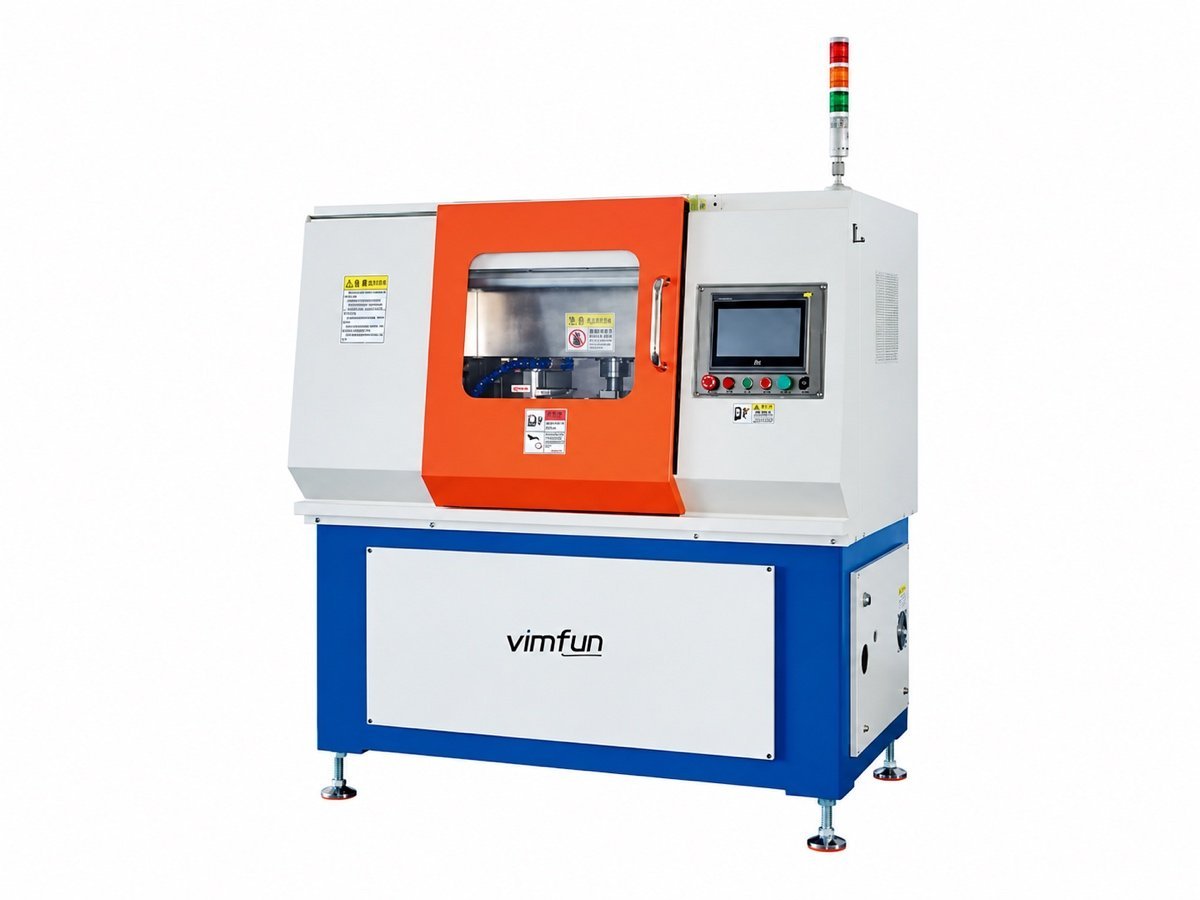 EP-220C
Края · Ø30–220
Начните с поверхности, а не со списка станков
Генерация оставляет радиус с отметинами от инструмента и подповерхностными повреждениями. Этот этап удаляет эти повреждения и доводит поверхность до окончательной формы и чистоты: сначала чистовая шлифовка с помощью алмазного инструмента с связующим веществом, затем полировка мягким инструментом и суспензией. В этом диапазоне обе операции выполняются на одной раме — конфигурации J и P отличаются оснасткой и расходными материалами, а не станиной станка.
Таким образом, станок для полировки оптических линз специфицируется по детали, а не по количеству шпинделей: знак радиуса определяет направление вращения, значение радиуса определяет инструмент и геометрию вращения, а размер партии определяет, сколько шпинделей приносят пользу.
Верхний или нижний поворотный механизм — в какую сторону должно быть обращено лицо линзы?
Направление вращения — это первый фильтр, и это не предпочтение: верхний поворотный механизм предназначен для вогнутых поверхностей, нижний — для выпуклых. Каждый станок для полировки оптических линз ниже перечислен по этому разделению, затем по радиусу и количеству шпинделей.
| Model | Принцип | Кривизна | Diameter | Шпиндели | Давление и подача | Выберите его, когда |
|---|---|---|---|---|---|---|
| FP-4U | Верхний поворотный механизм, центр сферы | R1–R20 | ≤ Ø30 мм | 4 | Пружинное давление, циркуляционный насос | Вогнутые линзы при малых радиусах — точка входа в семейство |
| FP-6U | Верхний поворотный механизм, центр сферы | R1–R20 | ≤ Ø30 мм | 6 | Пневматическое давление, подача суспензии по оси | Та же вогнутая обработка, больше производительность — каждая ось работает независимо от других |
| FP-4L | Меньший радиус качания, центр сферы | ±R1.5–R50 | Ø3–30 мм | 4 | Пружинное давление, циркуляционный насос | Выпуклые линзы и самые большие радиусы в семействе машин с качанием |
| FP-6X | Осевой наклон, от −10° до +30° | от R10 до плоской поверхности | Ø10–80 мм | 6 | Пневматическая, перистальтическая подача капельным способом в качестве опции | Более крупные детали, плоские поверхности и длинные радиусы — а также керамика или сапфир, где капельная подача имеет значение |
| MF-3 | Индексированные слои и грани | Плоские и наклонные грани | ≤ Ø110 мм по ширине, ≤ 30 мм по толщине | 2 шпинделя обработки, 3 планшайбы | Склеенная заготовка, подача планшайбы с ЧПУ | Призмы и многогранники — черновая, чистовая и полировка на одной машине |
| DL-290 DL-395 | Планетарный механизм, две планшайбы | Плоская поверхность, обе стороны одновременно | Заготовка Ø290 / Ø395 мм | Партия в держателях | Регулирование давления пропорциональным клапаном | Толщина и параллельность поддерживаются для всей партии, а не для каждой детали по отдельности |
| EP-220C | Контур с ЧПУ, два круга | Периметр и скругленные кромки | Ø30–220 мм | 2 полировальных круга | Штатное крепление, контур САПР | Кромки плоских 2D и 2.5D панелей, а не их поверхности |
EP-220C полирует периметр плоских панелей. Шлифовка линзы до ее внешнего диаметра с фаской выполняется на другой машине и на другом этапе — см. обработка кромки и центрирование.
Диапазон радиусов в семействе машин с качанием
Четыре машины с качанием в одном масштабе. Найдите свой радиус, посмотрите направление качания относительно него, и краткий список полировальных станков для оптических линз сократится до одной или двух моделей.
FP-4L имеет знак ±, потому что нижний диапазон качания охватывает оба знака кривизны в своем диапазоне, а выпуклая обработка является причиной для его покупки. Полировальный станок для оптических линз вне семейства машин с качанием не входит в этот масштаб: MF-3 обрабатывает плоские и наклонные грани, DL шлифует две плоские поверхности одновременно, а EP-220C обрабатывает периметры — эти три модели сравниваются ниже.
Изучите семейства станков
Одна карточка для каждой полировальной машины для оптических линз: для чего она предназначена и для чего не предназначена. Полные спецификации находятся на страницах моделей.
FP-4U
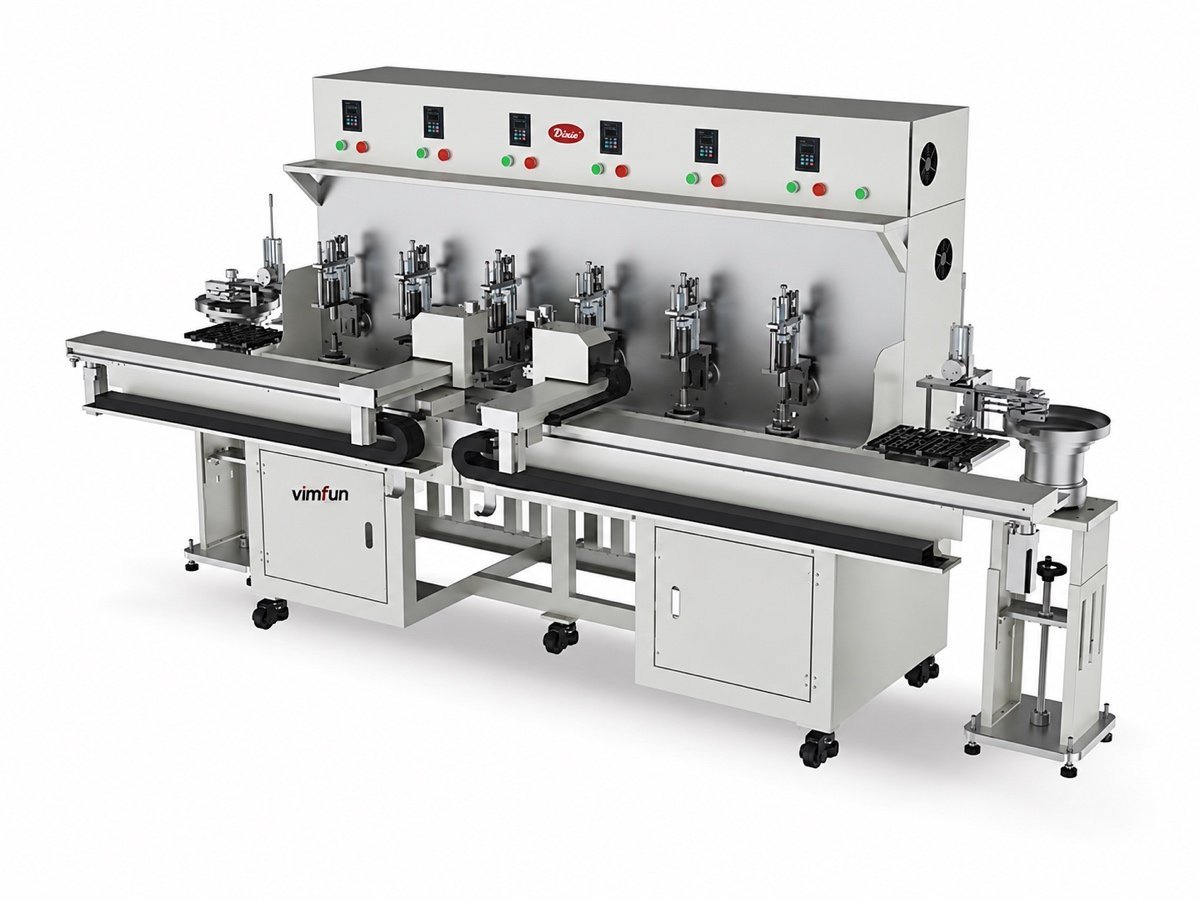
FP-6U
FP-4L
FP-6X
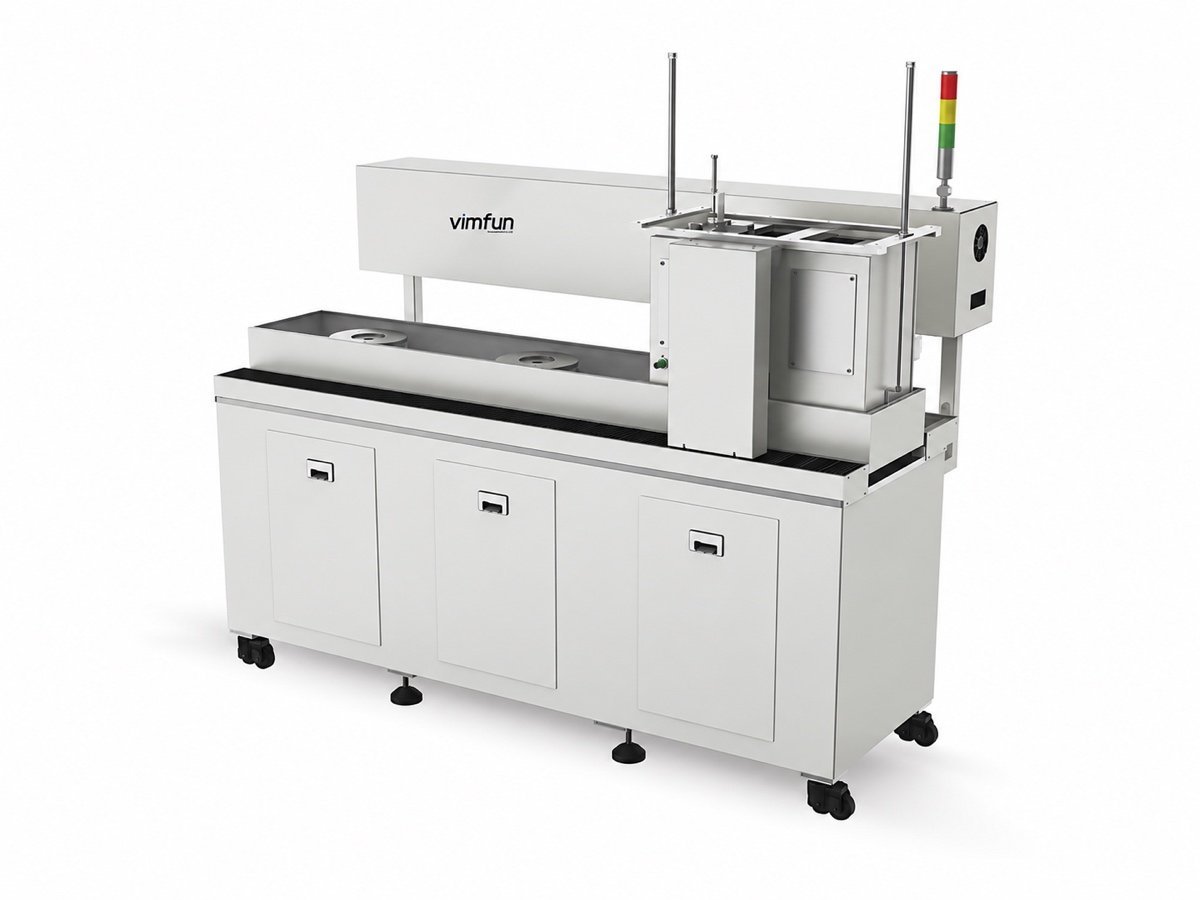
MF-3
DL-290 · DL-395
EP-220C
Что на самом деле определяет точность формы?
Четыре настройки выполняют большую часть работы на станке для полировки оптических линз. Конкуренты указывают количество шпинделей; вот что определяет, получится ли поверхность круглой.
Подвес проходит через центр сферы
Заготовка и инструмент качаются вокруг собственного центра сферы, поэтому траектория контакта охватывает всю поверхность, а не изнашивает зону. Вот почему рама, а не инструмент, определяет, какие радиусы может обрабатывать станок.
Скорость хода и подвеса
Скорость подвеса устанавливается независимо для каждого станка — до 60 циклов в минуту на четырехшпиндельных рамах, до 40 и 45 на шестиосевых. Медленнее и длиннее — выравнивает край; быстрее и короче — сохраняет центр.
Как прикладывается давление
Пружинное давление на четырехшпиндельных станках, пневматическое на шестиосевых. Пневматическое поддерживает заданное усилие по мере износа инструмента, что наиболее важно при длительных циклах и на деталях, которые не терпят возрастающей нагрузки.
Как суспензия достигает интерфейса
Стекло обрабатывается с помощью циркуляционного насоса. Керамика и сапфир могут обрабатываться с перистальтической подачей суспензии на FP-6X — дозированная подача вместо заливки, что является разницей между стабильным процессом и бракованной партией.
Какие материалы и геометрии охватываются?
Каждый станок для полировки оптических линз здесь предназначен для твердых, хрупких оптических материалов. Там, где спецификация не указывает материал, мы доказываем это пробной деталью вместо того, чтобы заявлять об этом.
| Материал | Сферический подвес | Плоская и наклонная ось | Двусторонняя | Обработка кромок |
|---|---|---|---|---|
| Optical glass | Да | Да | Да | Да |
| Сапфир | Да | Да, подача суспензии | Да | Да |
| Техническая и оптическая керамика | По запросу | Да, подача суспензии | Да | Да |
| Кварц и кристалл | По запросу | Да | Да | Да |
То, как материал полируется, не определяется одним числом: твердость, спайность и термическое поведение — все это изменяет суспензию, инструмент и давление. Опубликованные данные для сапфир и кристаллического кварца являются хорошей отправной точкой; затем процесс определяется на реальных деталях.
Отправьте чертеж и несколько изготовленных заготовок из вашего материала. Мы протестируем их на обсуждаемом станке и вернем детали с технологическим листом — инструмент, суспензия, давление, настройка качания и время цикла. Это применимо ко всему ассортименту, а не только к станку, о котором вы спросили в первую очередь.
Сферы, фаски, плоскости и кромки — четыре разных станка
Семейство качающихся станков — лишь часть этого этапа. Три другие группы обрабатывают поверхности, недоступные для качающегося станка, поэтому "станок для полировки оптических линз" здесь охватывает четыре различные геометрии. Выбор неправильной группы — наиболее распространенная ошибка в спецификациях, которую мы видим.
- Сферические поверхности — семейство качающихся станков (FP-4U, FP-6U, FP-4L, FP-6X). Инструмент качается вокруг центра сферы; радиус и знак определяют станок.
- Фаски и наклонные плоскости — MF-3 индексирует деталь слой за слоем и грань за гранью, и выполняет переход от черновой шлифовки к полировке на трех планшайбах за одну установку.
- Две параллельные плоскости одновременно — DL-290 и DL-395 шлифуют и полируют обе стороны плоских деталей в планетарных держателях, сохраняя толщину всей партии, а не детали за деталью.
- Периметры — EP-220C полирует кромки и скругленные углы плоских панелей по сохраненному контуру, подаваемых стоповыми приспособлениями.
Это оборудование предназначено для производства прецизионной оптики. Оно не предназначено для лабораторий по изготовлению очковых линз по рецепту, не является настольным инструментом для полировки очковых линз и не предназначено для обработки архитектурного стекла или зеркал. Если это ваша задача, мы — неподходящий поставщик, и предпочли бы заявить об этом до того, как вы отправите чертеж.
Место станка для полировки оптических линз в производственной линии
Полировка — одна из шести стадий, и она наследует все, что осталось от предыдущей стадии.
- До: радиус нарезается на кривогенераторе. Припуск и подповерхностные повреждения от этого этапа определяют, сколько времени займет чистовая шлифовка здесь.
- После: обработанные поверхности поступают на обработка кромки и центрирование, где наружный диаметр приводится в соответствие с оптической осью.
- Сопутствующая информация: историю повреждений стоит прочитать полностью — см. нашу заметку о подповерхностных повреждениях оптических линз, которую этот этап призван устранить.
- Все вместе: the комплексная линия изготовления линз, представленные в виде одного предложения с указанием времени цикла, или просмотренные по этапам обработки на обзор оборудования.
Станок для полировки оптических линз, купленный без учета предыдущих этапов, как правило, разочаровывает: если генератор оставляет неравномерный припуск, полировальная ячейка тратит свой цикл на исправление повреждений вместо формирования фигуры. Сообщите нам оба этапа, и мы их сбалансируем.
Что спрашивают покупатели перед выбором?
Нужны ли два станка для чистовой шлифовки и полировки?
Не два станка. Один и тот же станок для полировки оптических линз выполняет обе операции, настроенный на одну или другую — меняются только инструмент и расходные материалы, поэтому предприятия с большим объемом производства часто покупают два одинаковых станка и выделяют один для каждой стадии.
Может ли один станок выполнять вогнутые и выпуклые поверхности?
Нет. Верхний качающийся станок предназначен для вогнутых, нижний — для выпуклых. Смешанная программа обработки деталей означает либо два станка, либо станок с наклонной осью, где геометрия настраивается иначе.
Сколько линз за цикл?
Четыре или шесть на качающемся станке, одна на шпиндель. Для плоских деталей двусторонний станок обрабатывает целый набор держателей одновременно — поэтому станок для полировки оптических линз для пластин специфицируется по размеру планшайбы, а не по количеству шпинделей.
А как насчет керамики и сапфира?
Им требуется дозированная подача суспензии, а не поток, и давление, которое остается постоянным по мере износа инструмента. Это FP-6X с опцией капельной подачи; обработка стекла осуществляется с помощью циркуляционного насоса.
Что нужно указать в предложении, кроме станка?
Инструменты и приспособления для ваших радиусов, первый комплект расходных материалов, напряжение питания и конфигурация CE, фрахт, установка и обучение, а также комплект запасных частей. Станок для полировки оптических линз — это покупка, требующая большого количества инструментальной оснастки — планируйте его как ячейку, а не как станок.
Можно ли автоматически загружать эти станки?
Загрузочные устройства типа "корзина" подают полировальную станцию непосредственно из ячейки генерации. Они специфицируются вместе с линией, чтобы форматы корзин и лотков совпадали на каждой станции, а не устанавливаются впоследствии.
Отправьте линзу — получите рекомендацию по станку
Вам не нужно самостоятельно выбирать номер модели. Отправьте чертеж, материал и годовое количество, и вы получите конкретный станок, оценку времени цикла и пробные детали для проверки.
- 1 · Вы отправляете — чертеж или образец, материал, радиус и знак, размер партии.
- 2 · Мы отвечаем — станок, направление качания, инструмент и предполагаемое время цикла.
- 3 · Мы доказываем это — бесплатный пробный прогон на ваших заготовках, детали возвращаются с технологическим листом.
- 4 · Вы решаете — твердое коммерческое предложение, включая инструмент, расходные материалы, фрахт, установку и обучение.