
Машина для шлифовки оптических линз
Девять станков для обработки кривизны, одно решение. Эта страница сужает выбор шлифовального станка для оптических линз до одной или двух моделей примерно за три минуты — в зависимости от размера детали, способа подачи заготовок на шпиндель, and степени автоматизации цикла станка. Технические характеристики приведены на странице каждой модели; эта страница предназначена для выбора.
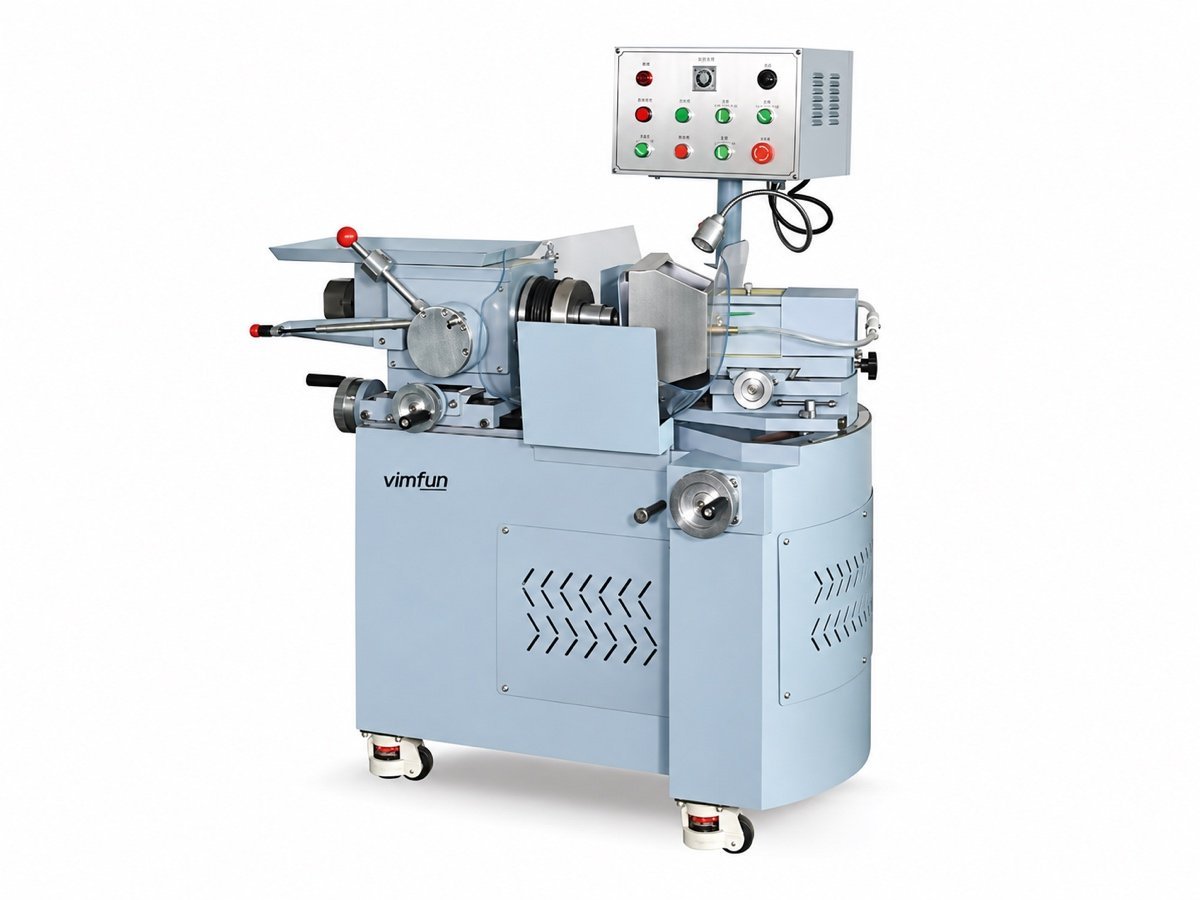 СГ-80
Ручная подача · ≤Ø80
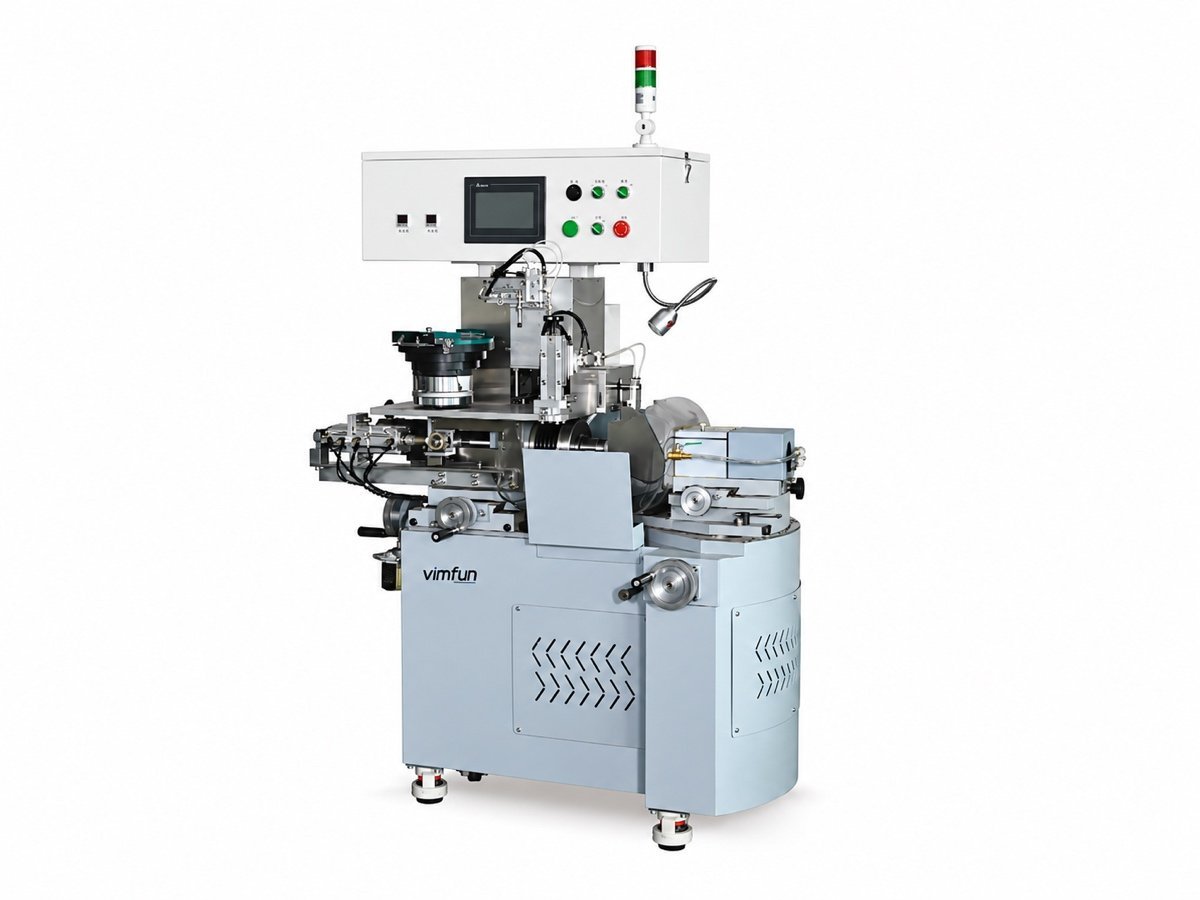 Авто-SG-20V
Подача из бункера · Ø4–20
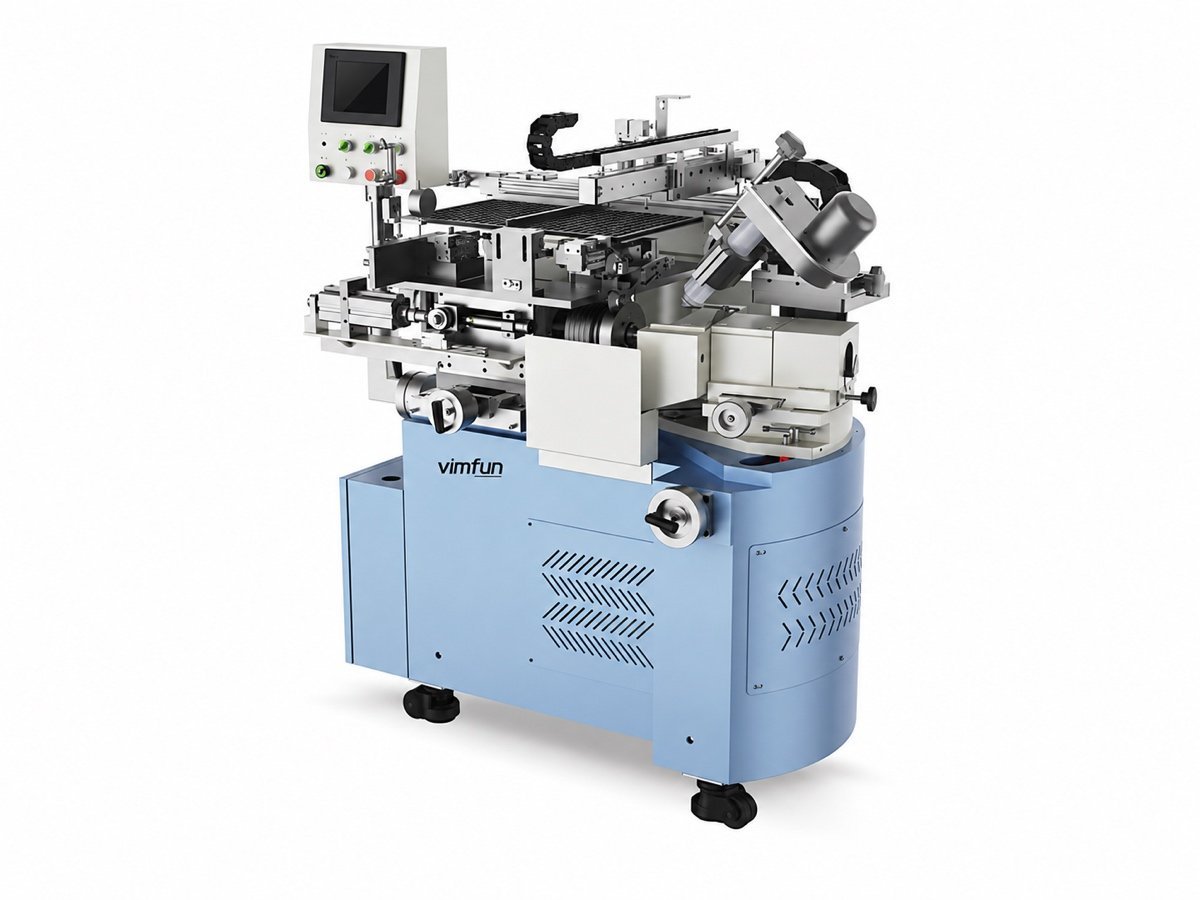 Авто-СГ-80Т
Подача из лотков · Ø10–80
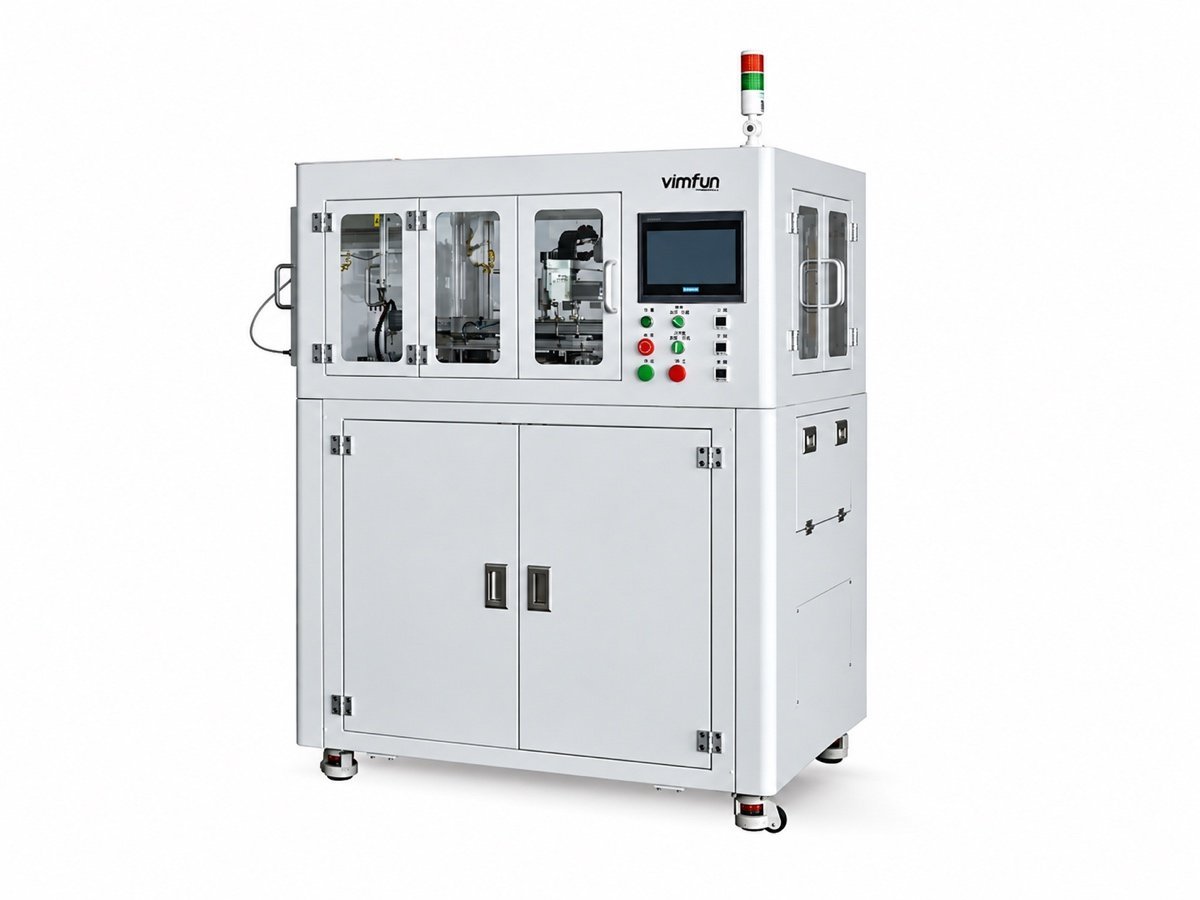 Авто-СГ-50 · 80C
ЧПУ · Ø5–80
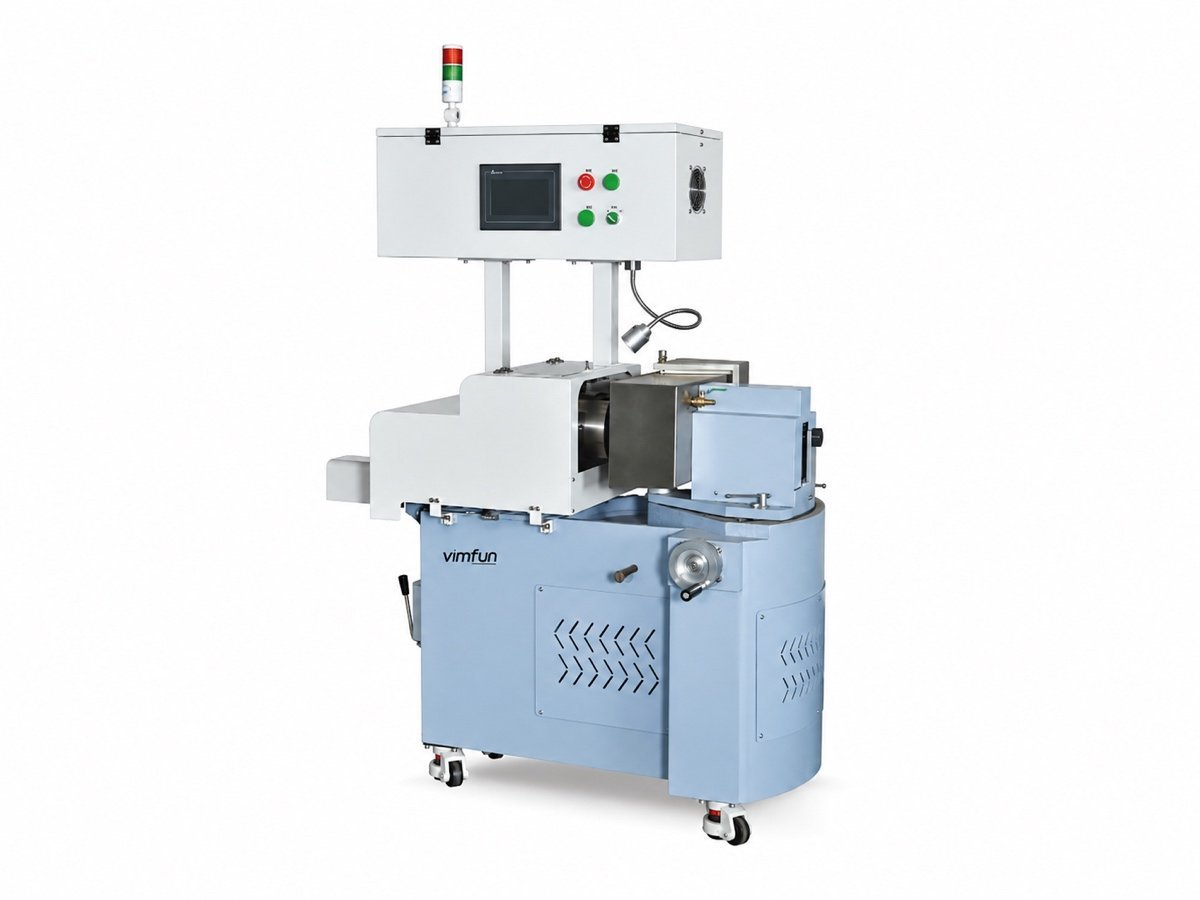 СГ-140
Цилиндры
Начинайте с заготовки, а не со списка станков
Обработка кривизны — это этап, который придает распиленной заготовке первую реальную геометрию: сферический радиус, цилиндрическую поверхность или обработанное отверстие, оставляя определенный припуск для последующей стадии полировки. Все, что находится выше по технологической цепочке, — это еще блок материала; все, что находится ниже, лишь доводит до совершенства то, что было создано на этом этапе.
Именно поэтому шлифовальный станок для оптических линз выбирается по двум направлениям одновременно — по заготовке, поступающей с пилы, и по поверхности, которую ожидает получить полировальный узел. Генератор, подходящий для сапфира Ø12 мм в партиях по десять тысяч штук, является неправильным станком для германиевой заготовки Ø110 мм в партиях по двадцать штук, даже если обе операции называются "обработка кривизны".
Какой метод загрузки подходит для вашего производства?
Каждый шлифовальный станок для оптических линз в этом диапазоне перекрывается по радиусу и диаметру. То, что не перекрывается, — это способ подачи заготовки на шпиндель. Сначала прочитайте эту таблицу по последнему столбцу, а затем проверьте диапазон диаметров.
| Model | Diameter | Кривизна | Загрузка | Control | Выберите его, когда |
|---|---|---|---|---|---|
| СГ-80 | ≤ Ø80 мм | Поворот 0–45°, установка вручную | Оператор | Manual | Смешанные короткие серии, прототипы, первый генератор в цехе |
| СГ-120 | ≤ Ø120 мм | Поворот 0–45°, установка вручную | Оператор | Manual | Детали, слишком большие для класса Ø80 — более высокая мощность шпинделя, охлаждение внутренними струями, более жесткая станина |
| Авто-SG-20V | Ø4–20 мм | От R2 до плоской | Вибрационный бункер | Автоматический цикл | Маленькие линзы оптом, поступающие россыпью, тысячи штук за партию |
| Авто-СГ-80Т | Ø10–80 мм | От R5 до плоской | Лотки X/Y, заготовка и готовая деталь параллельно | Автоматический цикл | Детали, которые должны оставаться в своем лотке, по партиям и по заказам |
| Авто-СГ-50ВТ | Ø6–50 мм | От R5 до плоской | Подача из бункера, вывод в лоток X/Y | Автоматический цикл | Поступающие россыпью заготовки, упорядоченный вывод для следующей станции |
| Авто-СГ-50 Авто-СГ-80C | Ø10–55 мм Ø5–80 мм | От R5 до плоской | Модули X/Y | ЧПУ, пятиступенчатая сервоподача | Строгий допуск по стреле прогиба, длительные автономные циклы, повторные заказы |
| Авто-СГ-20W | Ø5–20 мм | От ±R2,5 до плоской | Вибрационный бункер, сортировка по микрометру | Автоматический цикл | Обе стороны маленькой линзы обрабатываются за один проход, два вертикальных шпинделя |
| СГ-140 | Перемещение по X/Y 140 мм | Цилиндрические, вогнутые и плоские цилиндры | Оператор загружает, цикл выполняется | ЧПУ X/Y | Цилиндрическая оптика — другая геометрия, не сферическая машина |
| БГ-50 | Диапазон обработки 50 мм | Круглые и прорезные отверстия, а также наружный диаметр и торцы | Портальная система X/Y/Z из кассеты | Автоматический цикл | Кольца и окна с отверстиями — шпиндель 30 000 об/мин |
Диапазон диаметров, модель за моделью
Восемь сферических генераторов, приведенных к одному масштабу. Шлифовальный станок для оптических линз подходит только в том случае, если диаметр вашей детали находится в пределах его диапазона.
Сплошные полосы обозначают рабочие диапазоны. Бледные полосы обозначают две ручные модели, для которых в спецификации указан максимальный диаметр, но нет минимального — практический нижний предел зависит от патрона и оснастки, установленной на этом шлифовальном станке для оптических линз, и подтверждается пробной деталью. CG-140 и BG-50 не нанесены на график: цилиндр специфицируется по перемещению оси, а отверстие — по диапазону обработки, а не по диаметру линзы.
Изучите семейства станков
Одна карточка для каждого шлифовального станка для оптических линз: для чего он предназначен и — что не менее важно — для чего не предназначен. Спецификации, сборки и детали процесса приведены на страницах моделей.
СГ-80
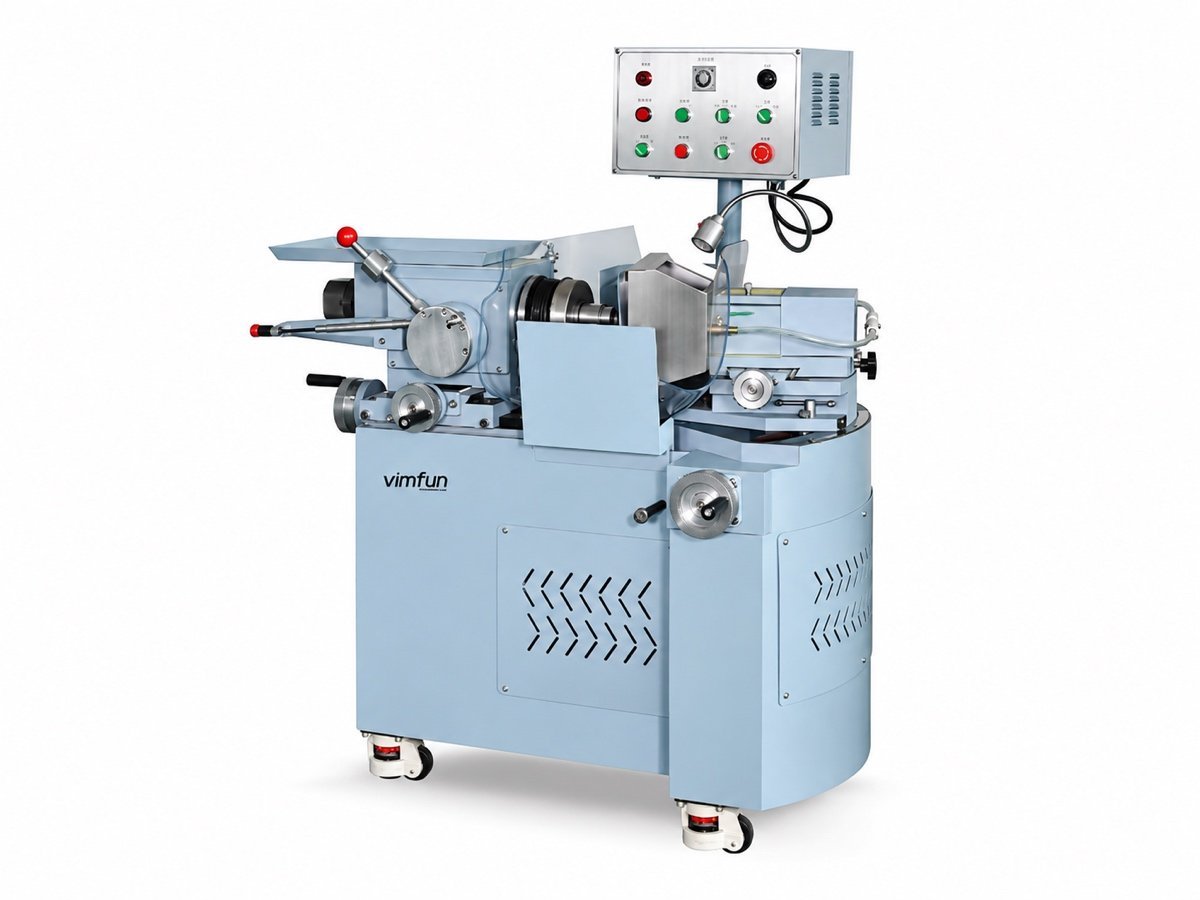
СГ-120
Авто-SG-20V
Авто-СГ-80Т
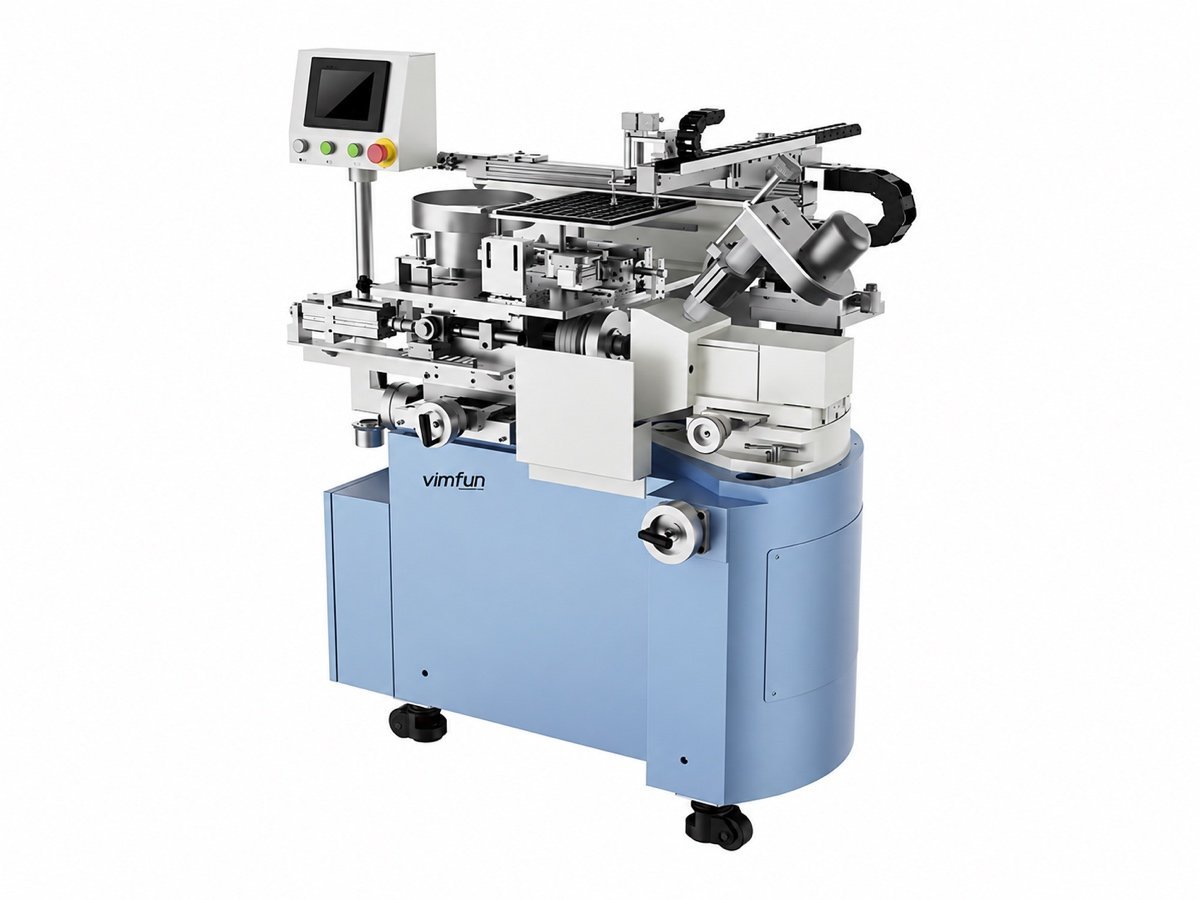
Авто-СГ-50ВТ
Авто-СГ-50 · 80C
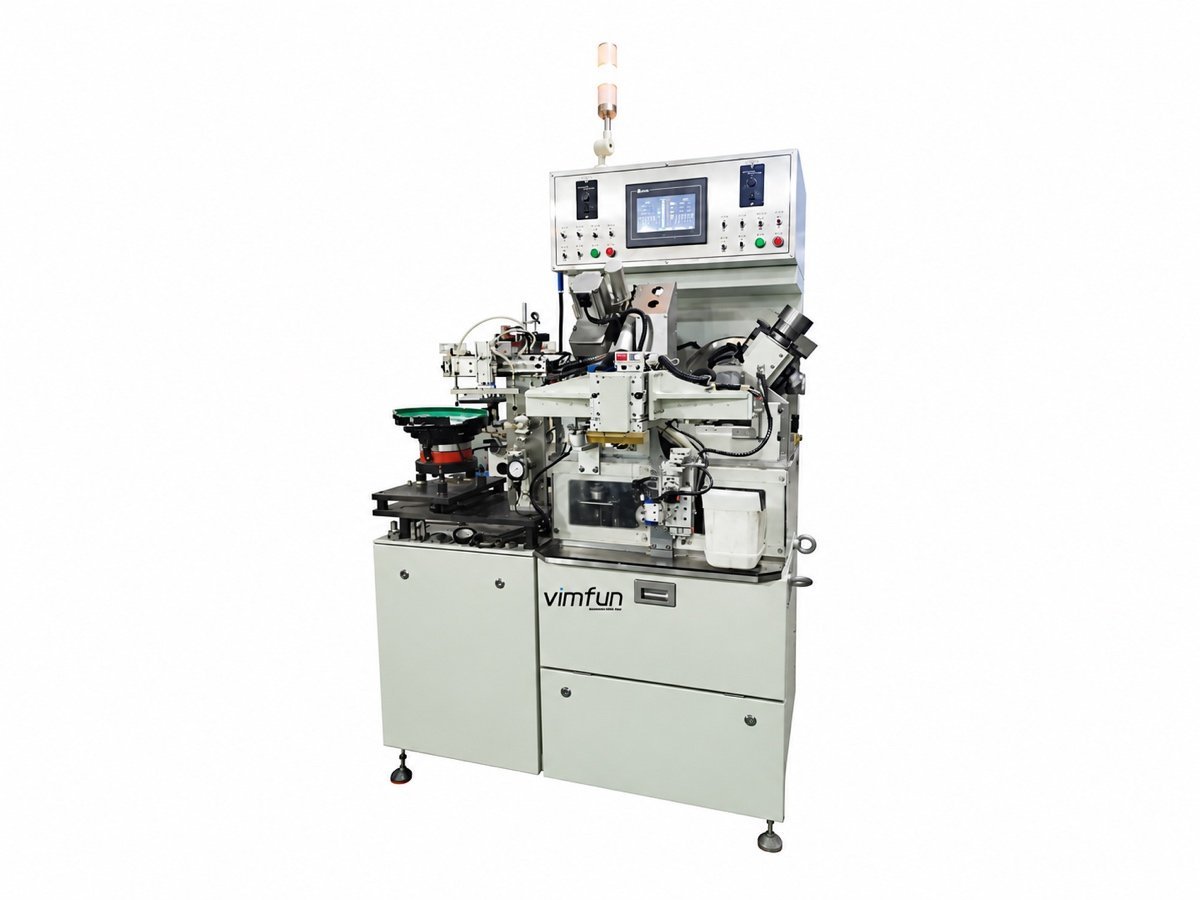
Авто-СГ-20W
СГ-140
БГ-50
Что на самом деле определяет ЧПУ?
"ЧПУ" на станке для шлифовки оптических линз означает не экран вместо ручек. В этом диапазоне четыре решения переходят от оператора к машине — что и является основным аргументом разницы в цене.
Измеряет то, что только что было обработано
Стрелка прогиба измеряется в цикле, и результат автоматически корректирует следующую деталь, вместо того чтобы оператор считывал показания индикатора и подводил упор.
Переворачивает деталь
Определение стороны и переворот выполняются в рамках цикла, поэтому обе стороны обрабатываются за одну загрузку, а не за два прохода с промежуточной переустановкой.
Сам правит свой круг
Интервал правки и количество проходов устанавливаются один раз. Состояние круга перестает быть фактором, который незаметно меняет поверхность в течение смены.
Отказывается резать воздух
Вакуумное обнаружение подтверждает наличие детали перед началом цикла — это разница между работой без присмотра ночью и поддоном брака.
Подача разделена на пять стадий, перемещение и скорость которых настраиваются независимо, что позволяет станку для шлифовки оптических линз приближаться быстро и при этом мягко входить в рез при обработке хрупкой заготовки. Та же логика рассмотрена с точки зрения дефектов в нашей заметке о подповерхностных повреждениях оптических линз.
Какие материалы и геометрии охватываются?
Каждый станок для шлифовки оптических линз на этом этапе создан для твердых, хрупких оптических материалов. Там, где в спецификации не указан материал, мы доказываем это пробной деталью, а не заявляем об этом.
| Материал | Сферические | Цилиндрические | Отверстия | Типичные детали |
|---|---|---|---|---|
| Optical glass (кроновое, флинтовое) | Да | Да | Да | Линзы, окна, заготовки призм |
| Сапфир | Да | По запросу | Да | Часовые стекла, оконные стекла камер |
| Техническая и оптическая керамика | Да | По запросу | Да | Кольца, уплотнения, оптическая керамика |
| Кварц и кристалл | Да | По запросу | Да | Окна, кристаллические компоненты |
Поведение материала под алмазным кругом — это не одно число: твердость, спайность и теплопроводность — все это влияет на результат. Опубликованные данные для сапфир и кристаллического кварца являются разумной отправной точкой; затем спецификация круга и подача устанавливаются на реальных заготовках.
Отправьте чертеж и несколько заготовок из вашего материала. Мы обработаем их на обсуждаемом станке и вернем детали вместе с технологическим листом — круг, стадии подачи, время цикла. Это применимо ко всему диапазону генерации, а не только к станку, о котором вы спрашиваете в первую очередь.
Цилиндры и отверстия не относятся к семейству сферических
Три различные поверхности, и станок для шлифовки оптических линз построен вокруг одной из них. Это наиболее распространенная ошибка в спецификациях, которую мы видим в запросах.
- Сферические поверхности формируются углом между кругом и рабочим шпинделем — установите угол, получите радиус, при 0° получается плоскость. Семь из девяти станков работают таким образом.
- Цилиндрические поверхности формируются углом поворота круга в сочетании с перемещением ЧПУ по осям X и Y. Геометрия не имеет ничего общего со сферическим случаем, поэтому СГ-140 является отдельным станком, а не опцией на другом.
- Отверстия обрабатываются 30 000 об/мин электрическим шпинделем, работающим по внутренней стенке кольца или окна — отдельная операция, которая БГ-50 работает без присмотра после зажима оснастки.
Это оборудование предназначено для производства прецизионной оптики. Оно не подходит для архитектурного стекла, не для мастерских по производству зеркал и не для лабораторий по изготовлению очковых линз по рецепту — если это ваша работа, мы не тот поставщик и предпочли бы сказать об этом до того, как вы отправите чертеж.
Где станок для шлифовки оптических линз находится в линии
Генерация — это одна станция из шести. То, что вы выберете здесь, повлияет на то, что придется делать двум следующим станциям.
- До: заготовки распиливаются из слитка или блока на алмазно-ленточной пиле с замкнутым контуром. Ширина реза и сколы по краю на этой стадии определяют припуск, который должен удалить данный этап.
- После: обработанная поверхность поступает на чистовую шлифовку и полировку, где геометрия качания — верхнее качание для вогнутой, нижнее для выпуклой — определяет форму.
- Затем: наружный диаметр и оптическая ось устанавливаются на обработка кромки и центрирование, последний механический этап перед нанесением покрытия.
- Все вместе: the комплексная линия изготовления линз, включая загрузку, штабелирование и внутрицеховой контроль, представленная в одном предложении с указанием времени цикла.
Шлифовальный станок для оптических линз, купленный только по диаметру, имеет тенденцию становиться узким местом на две станции позже. Если линия планируется, а не дорабатывается, сообщите нам деталь и годовой объем, и мы разработаем все шесть этапов — станки на этом этапе также перечислены по процессу в разделе обзор оборудования.
Что спрашивают покупатели перед выбором?
Может ли один станок охватывать диапазон от Ø4 до Ø120 мм?
Нет. Зажим, мощность шпинделя и ход — все масштабируется в зависимости от детали. Мастерские, работающие в таком широком диапазоне, обычно сочетают автоматический станок с питанием из чаши с одним более крупным ручным или ЧПУ-генератором, а не идут на компромисс с одной установкой.
Какой припуск следует оставлять для полировки?
Это зависит от материала и спецификации формы, поэтому согласовывается по вашему чертежу. Обработанная поверхность должна быть достаточно хорошей, чтобы полировальный узел исправлял форму, а не удалял повреждения.
Является ли ручной генератор ложной экономией?
Не если ассортимент широк, а партии коротки. Ручной шлифовальный станок для оптических линз имеет тот же класс точности шпинделя; вы теряете возможность автоматической работы, а не качество поверхности.
Что нужно указать в предложении, кроме станка?
Алмазные круги и приспособления для вашего диапазона деталей, напряжение питания и конфигурация CE, фрахт, установка и обучение, а также первый комплект запасных частей. Это должно быть учтено в бюджете с самого начала.
Сколько времени занимает переналадка?
На автоматических моделях это замена приспособления и вызов программы, а не перестройка. Реалистичная цифра для ваших конкретных деталей получается в результате пробного прогона, поэтому мы просим предоставить две или три репрезентативные заготовки.
Можно ли интегрировать станок с загрузочным оборудованием?
Да — загрузочные и штабелирующие устройства с корзинами напрямую подают материал на станции генерации и полировки. Они специфицируются вместе с линией, а не прикручиваются позже, поэтому форматы лотков и корзин совпадают на каждой станции.
Отправьте деталь — получите рекомендацию по станку
Вам не нужно самостоятельно определять номер модели. Отправьте чертеж, материал и годовое количество, и вы получите конкретный шлифовальный станок для оптических линз, оценку времени цикла и пробные детали для проверки.
- 1 · Вы отправляете — чертеж или образец, материал, размер партии и целевой цикл.
- 2 · Мы отвечаем — модель, спецификация круга, этапы подачи и ориентировочное время цикла.
- 3 · Мы доказываем это — бесплатный пробный прогон на ваших заготовках, детали возвращаются с технологическим листом.
- 4 · Вы решаете — твердое предложение, включая оснастку, фрахт, установку и обучение.