Автоматический генератор линз с подачей из лотка Auto-SG-80T
A ленточный генератор линз с подачей из лотка который шлифует выпуклые, вогнутые или плоские радиусы на деталях Ø10–80 мм, загружаемых X/Y модулем из поддона с заготовками и возвращаемых в поддон с готовыми деталями. Детали поступают уже разложенными — без бункера, без ручной подачи. От R5 мм до плоскости.
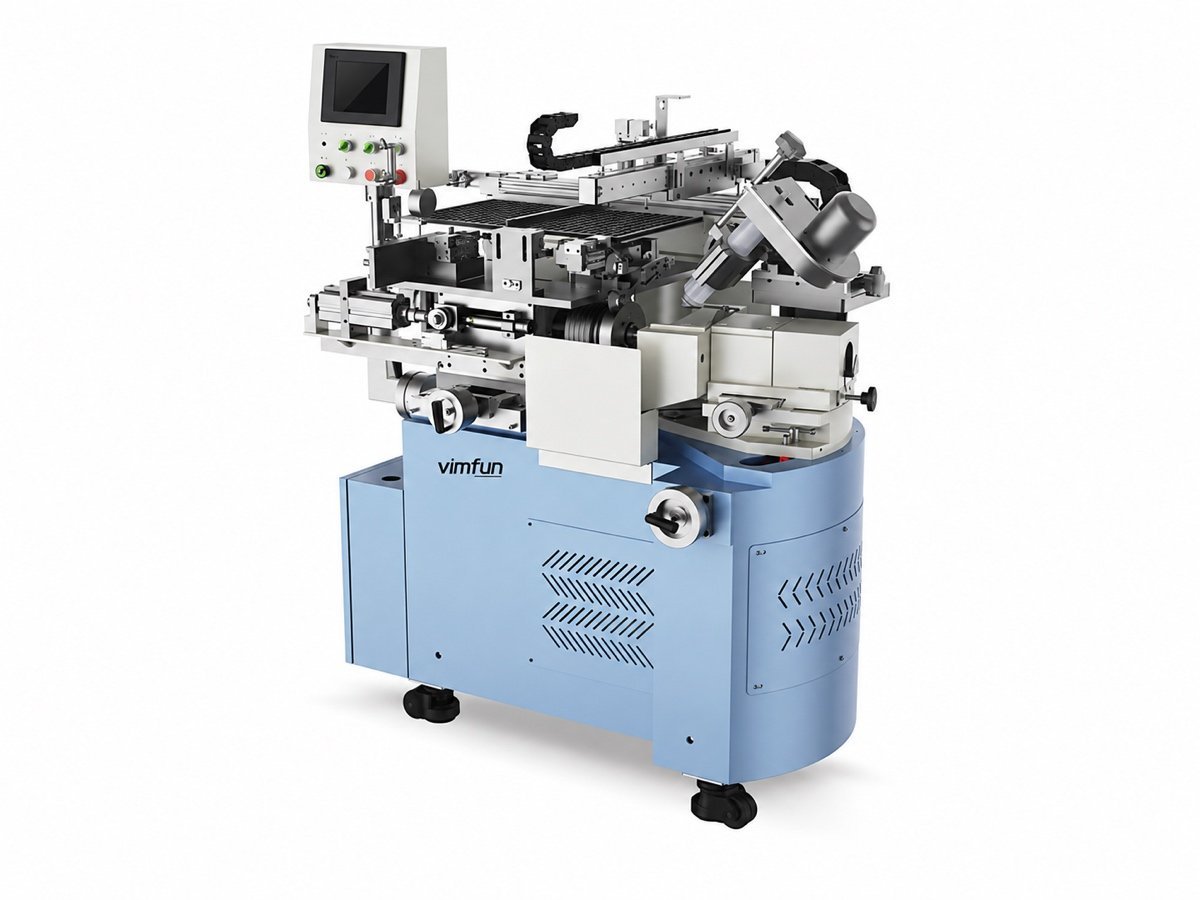
Что производит этот станок, и что происходит до и после него
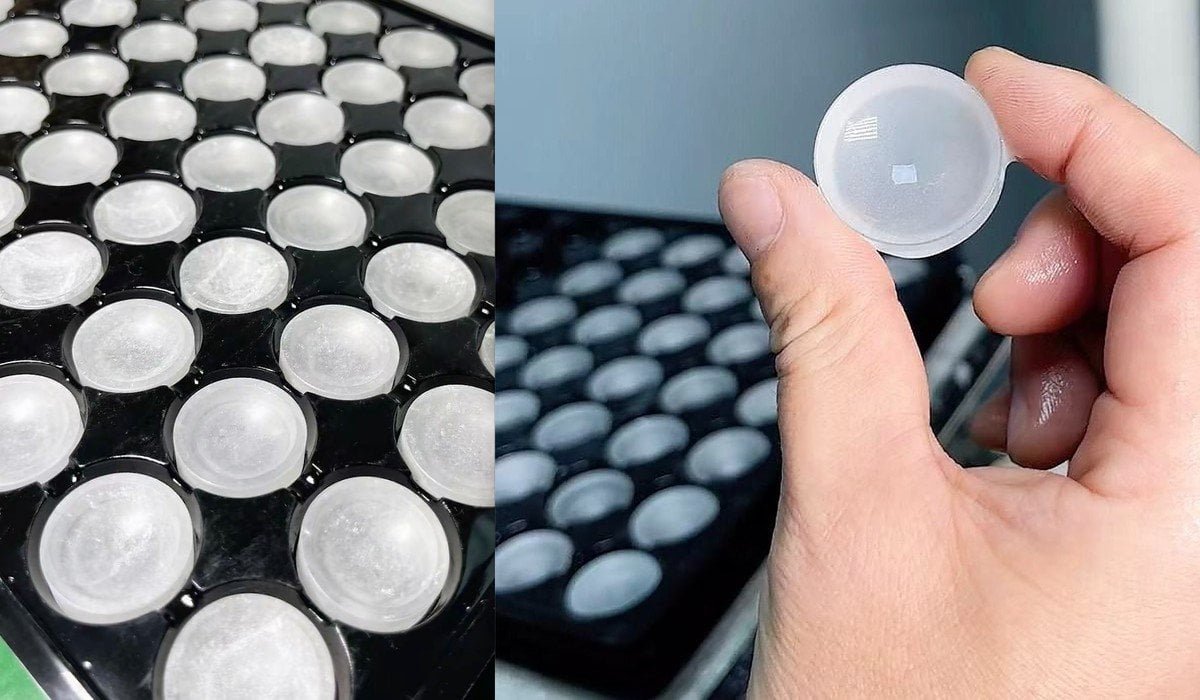
Оптический элемент начинается как пиленая или прессованная заготовка и заканчивается как просветленное, центрированное стекло. Генератор линз с подачей из поддона выполняет промежуточный этап: он создает радиус кривизны на поверхности заготовки Ø10–80 мм и доводит толщину в центре до требуемой. Отличительной особенностью здесь является способ подачи деталей к кругу — они разложены на поддоне, а не высыпаны россыпью.
Поддон с заготовками и поддон с готовыми деталями расположены рядом; X/Y модуль поднимает каждую заготовку, подает ее к кругу и укладывает готовую деталь во второй поддон. Деталь, которая выходит, не является готовой — ее радиус достаточно близок, чтобы этап притирки и полировки снимать микрометры, а не перешлифовывать кривизну.
Поддоны подходят для деталей, которые уже поступают организованно, и охватывают больший диапазон Ø10–80 мм. Для мелких россыпных деталей Ø4–20 мм генератор с вибрационным бункером быстрее подает большие объемы; для обоих типов подачи в одной машине см. интегрированную версию.
Как генератор линз с подачей из поддона создает радиус?
Без шаблона, без копировальной формы, без профильной кулачковой пары. На станках этого класса радиус получается из угла.
Два шпинделя выполняют работу. шпиндель инструмента оснащена алмазным шлифовальным кругом и вращает его со скоростью 8 000 или 10 000 об/мин. шпиндель заготовки удерживает заготовку на вакуумном патроне, вращает ее со скоростью 0–35 оборотов в минуту и подает под шлифовальный круг под управлением.
Поскольку чашечная шлифовальная головка наклонена, ее круговая режущая кромка описывает сферу по мере вращения заготовки под ней. Радиус этой сферы определяется исключительно геометрией:
- sin θ = d / (2R) — где θ — угол наклона шпинделя, d — эффективный диаметр режущей кромки чашечной шлифовальной головки, а R — получаемый радиус
- θ = 0° — две оси параллельны, и станок генерирует плоскость
- наклон 0–45° — чем круче настройка, тем короче получаемый радиус
- Выпуклая или вогнутая — определяется тем, к какой стороне оси заготовки наклонено шлифовальное кольцо
Установите угол один раз, и каждая деталь на поддоне будет иметь одинаковый радиус. Вот почему генератор линз с подачей из поддона не имеет оснастки для смены радиуса — только угол и круг.
Вы покупаете диапазон, от R5 мм до плоскости, и круги для вашего материала — а не фиксированный набор радиусов. Отправьте нам радиусы и поддон, на котором поступают ваши детали, и мы укажем круги в предложении.
Четыре вещи, которые станок делает, пока никто не смотрит
Именно здесь генератор линз с подачей из поддона отличается от машины с ручной загрузкой. Каждая из них заменяет решение, которое оператор иначе принимал бы для каждой детали.
Загрузка и выгрузка из параллельных поддонов
X/Y модуль поднимает каждую заготовку из поддона с заготовками, подает ее к кругу и укладывает готовую деталь во второй поддон рядом. Детали, поступающие организованно, остаются организованными.
Различает две стороны и переворачивает
Микрометр с передачей данных определяет, какая сторона заготовки находится сверху, и переворачивает деталь при необходимости, так что поддон не нужно сортировать вручную перед загрузкой.
Отказывается работать при пустом патроне
Вакуум на прижимном устройстве постоянно контролируется; если деталь отсутствует или отсоединилась, цикл не начинается. Пустые циклы приводят к столкновению шлифовального круга с патроном.
Защищает хрупкие детали от сколов
Давление и демпфирование регулируются, поэтому прикосновение, необходимое тонкой или хрупкой заготовке, устанавливается на станке — края снимаются чисто, а не со сколами.
Какие материалы и геометрии он может обрабатывать?
| Артикул | Возможности |
|---|---|
| Генерируемые поверхности | Выпуклые и вогнутые сферические поверхности; плоские поверхности |
| Диапазон радиусов | От R5 мм до плоскости, устанавливается наклоном шпинделя инструмента 0°–45° |
| Диаметр заготовки | Ø10 – Ø80 мм |
| Заготовок за цикл | 1 — обработка одной детали, подача из поддона |
| Подача | X/Y модуль, параллельные поддоны для заготовок и готовых деталей |
| Материалы | Оптические линзы — отправьте ваш материал для бесплатного пробного прогона; пригодность подтверждается на ваших собственных деталях |
| Распознавание детали | Автоматическая, с автоматическим переворачиванием при необходимости |
| Перемещение по X / Y | 600 мм / 400 мм |
Если ваши чертежи имеют размеры в соответствии с стандартом ISO 10110, отправьте его вместе с запросом. На генераторе линз с подачей из поддона допуск на радиус и допуск на толщину в центре определяют, подходит ли задача, а формат поддона определяет способ обработки — см. данные по оптическим материалам , если вы выбираете стекло.
Технические характеристики
Auto-SG-80T имеет подачу из поддона; вибрационно-бункерные и интегрированные модели семейства предназначены для россыпных мелких деталей и обоих типов подачи в одной машине.
| Диапазон обработки кривизны | R5 мм – плоская (планарная) |
| Диапазон обработки диаметра | Ø10 – Ø80 мм |
| Угол регулировки шпинделя | 0° – 45° |
| Скорость шпинделя инструмента | 8 000 / 10 000 об/мин |
| Скорость заготовки | 0 – 35 об/мин, бесступенчатая регулировка |
| Перемещение по X / Y | 600 мм / 400 мм |
| Крепление шпинделя | Ø24 / M20 × 1,5 |
| Система подачи | X/Y модуль, параллельные поддоны для заготовок/готовых деталей |
| Общая установленная мощность | 1,5 кВт |
| Габаритные размеры (Д × Ш × В) | 1500 × 850 × 1500 мм |
| Общий вес | прибл. 700 кг |
| Конструкция основания | Чугунное литье, притертые вручную посадочные поверхности |
На генераторе линз с подачей из поддона алмазные шлифовальные круги и правящие камни являются расходными материалами процесса, выбираемыми в зависимости от материала и радиуса. Они указываются отдельно — сообщите нам ваши материалы и радиусы, и мы подберем их.
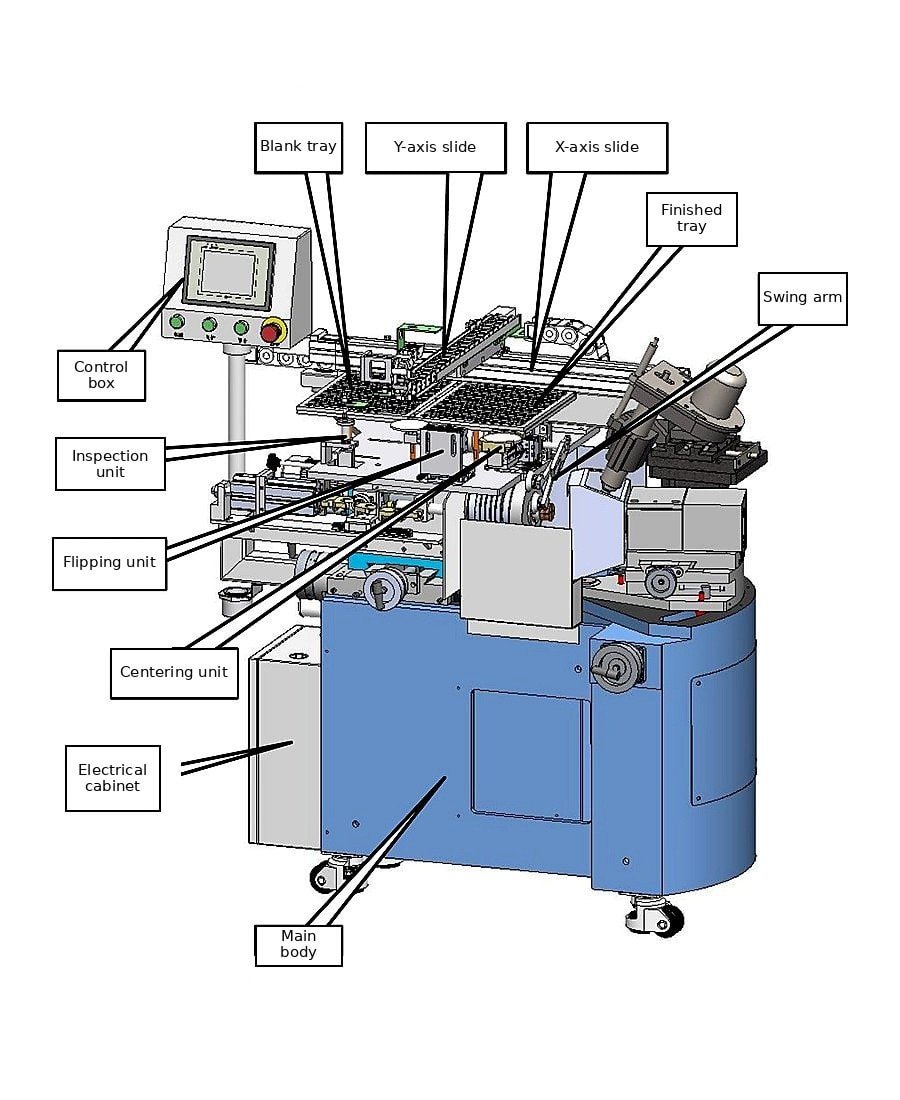
Основные узлы и их назначение
Это словарь, которым будут пользоваться ваш оператор и наш сервисный инженер на производстве.
| Узел | Function |
|---|---|
| Модуль X / Y | Сервоприводная линейная портальная система, перемещающая деталь между поддоном с заготовками и поддоном с готовыми деталями; ход 600 / 400 мм |
| Лотки для заготовок | Параллельные лотки для заготовок и готовых деталей для автоматической загрузки и выгрузки |
| Головка шпинделя инструмента | Содержит алмазный шлифовальный круг; регулируемый наклон 0°–45° для установки радиуса обработки |
| Шпиндель заготовки | Вакуумный патрон вращает заготовку со скоростью 0–35 об/мин и подает ее к кругу |
| Микрометр с передачей данных | Идентифицирует представленную поверхность и запускает автоматический переворот |
| Система охлаждения | Циркуляционная подача с баком в основании станка |
| Панель управления | 7-дюймовый сенсорный экран для параметров, давления и демпфирования, инспекции и устранения неисправностей |
Коммунальные услуги, окружающая среда и безопасность
Электропитание, сжатый воздух, охлаждающая жидкость, нагрузка на пол и условия окружающей среды, в которых будет работать станок, подтверждаются нами для каждого заказа вместе с поставляемыми средствами безопасности и защиты. Эти данные зависят от напряжения и частоты вашей сети, обрабатываемого материала и рынка назначения, поэтому мы не публикуем единый набор здесь.
Отправьте нам условия на объекте вместе с вашим запросом, и мы письменно сообщим вам требования к коммунальным услугам и окружающей среде до размещения заказа.
Подача из поддона выгодна, когда детали поступают организованно на совместимых поддонах; если они поступают россыпью, машина с вибрационным бункером настраивается быстрее. И новый материал требует настройки давления, демпфирования и подачи на пробных деталях — вот почему мы просим ваши заготовки перед оформлением предложения.
Что происходит после установки станка?
Одинаковые условия применяются ко всем станкам, которые мы отправляем, независимо от того, куда они отправляются в мире.
| Гарантийный срок | 12 месяцев с момента окончательной приемки |
| Реагирование в течение гарантийного срока | Реагирование в течение 8 часов · предложение решения в течение 24 часов · устранение проблемы в течение 48 часов, включая закупку, установку и ввод в эксплуатацию запчастей |
| После гарантийного срока | Сервис и запасные части доступны в течение всего срока службы оборудования |
| Сертификация | CE |
Технические характеристики могут быть изменены в результате модернизации конструкции. Возможны незначительные отличия в отдельных деталях. Для получения обязательных спецификаций обратитесь к подтверждению заказа.
Смотрите работу станка
Генератор деталей Auto-SG-80T и X/Y модуль, перемещающий заготовки из поддона с заготовками в поддон с готовыми деталями.
01 — Цикл сферического шлифования, заготовка с подачей из поддона
02 — Загрузка и выгрузка поддонов X/Y
Отправьте один чертеж и несколько заготовок
Генератор линз с подачей из поддона легко неправильно специфицировать по техническим характеристикам. Отправьте нам чертеж одного элемента — диаметр, радиус, толщину в центре, материал и требуемый допуск — вместе с несколькими вашими заготовками и поддоном, на котором они поступают. Мы обработаем их, вернем вам и отправим технологический лист вместе с предложением.
Если ваши детали мелкие и россыпные, или вы хотите оба типа подачи в одной машине, мы направим вас к соответствующей модели семейства вместо того, чтобы предлагать эту.
12-месячная гарантия · бесплатная пробная обработка на материале заказчика
Среди клиентов в оптической отрасли Edmund Optics и Когерентный
Сопутствующее оборудование и материалы:
- Малый станок для шлифования линз Auto-SG-20V — версия с вибрационным барабаном для отдельных мелких деталей
- Интегрированная машина для генерации линз Auto-SG-50VT — подача из бункера, выгрузка в поддон, в одной машине
- Автоматический оптический генератор кривизны Auto-SG-50 — станок с ЧПУ
- Линия производства оптических линз — как станции соединяются