그만큼 optical lens manufacturing process 재료 및 블랭크 준비부터 성형, 연마, 코팅 및 검사까지 진행됩니다. 경로는 재료와 필요한 출력(원료 블랭크, 반가공 안경 렌즈 블랭크 또는 완성 광학 렌즈)에 따라 달라집니다. 아래에서 유리 및 주조 수지 블랭크 경로를 비교한 후 더 넓은 정밀 광학 워크플로우를 따르십시오.
안경 렌즈 블랭크 제조 공정 흐름
안경 렌즈 블랭크는 완성된 처방 렌즈와 동일하지 않습니다. 원료 블랭크는 나중에 성형할 재료를 제공합니다. 반가공 블랭크는 이미 한 면에 완성된 광학 표면이 있으며, 다른 면은 필요한 처방을 위해 가공됩니다. 완성 렌즈는 광학 표면이 완성되었지만, 프레임에 맞게 가장자리를 다듬는 작업이 추가로 필요할 수 있습니다. 제조 경로를 비교하기 전에 필요한 출력 중 어떤 것인지 명시하십시오.
주조 수지 블랭크
적합한 주조 수지의 경우 단순화된 경로는 다음과 같습니다. 단량체 혼합물 준비 → 금형 채우기 → 경화 → 탈형 및 잔류 응력 처리 → 블랭크 검사. 금형 및 재료 시스템이 초기 형상을 결정합니다. 이는 모든 플라스틱에 대한 보편적인 경로는 아닙니다. 폴리카보네이트, 주조 수지 및 가공된 폴리머 광학 장치가 동일한 생산 순서를 사용한다고 가정하지 마십시오.
광물 유리 블랭크
단순화된 광물 유리 안경 렌즈 경로는 다음과 같습니다. 유리 용융 → 블랭크 프레스 → 전면 연마 → 광택 → 반가공 블랭크 검사. 더 큰 유리 조각에서 재료를 절단하는 것은 적합한 광학 유리 부품에 사용되는 다른 준비 옵션이며, 모든 프레스 안경 렌즈 블랭크 라인에서 필수 단계로 제시되어서는 안 됩니다. 블랭크 제작 경로는 나중의 처방 표면 가공 작업과 분리하여 유지하십시오.
반가공 블랭크에서 처방 렌즈까지
후속 경로는 블랭크 선택, 작업 고정을 위한 블로킹, 필요한 후면 가공, 연마, 디블로킹 및 세척, 지정된 코팅 적용, 광학 결과 확인을 포함할 수 있습니다. 최종 가장자리 가공은 렌즈를 프레임에 맞게 조정합니다. 이러한 작업은 블랭크 제작 흐름도와 완성 렌즈 흐름도를 상호 교환할 수 없는 것으로 취급해서는 안 되는 이유를 설명합니다.
생산 인계 시 재료, 블랭크 유형, 직경, 두께 및 사용 가능한 가공 여유를 기록하십시오. 어떤 표면이 이미 완성되었는지, 그리고 어떻게 보호해야 하는지에 대해 합의하십시오. 검사 기준은 도면과 다음 작업, 즉 눈에 보이는 결함, 가장자리 손상 및 필요한 광학 특성을 다루어야 합니다. 허용 가능한 한계는 일반적인 공정 다이어그램이 아닌 부품 사양에서 나와야 합니다.
ZEISS는 다음과 같은 구분을 설명합니다. 재고 렌즈, 반가공 블랭크 및 처방 렌즈 가공. 해당 예시는 경로를 구분하는 데 도움이 되며, Vimfun 장비에 대한 사양이 아닙니다.
장비 경계: 이 페이지는 제조 단계를 설명합니다. 다이아몬드 와이어 톱이 수지 주조, 성형 또는 처방 표면 가공을 대체하거나 Vimfun이 안경 생산 라인의 모든 단계를 공급한다고 주장하는 것은 아닙니다. 제안된 광학 유리 절단 작업의 경우 재료, 시작 재고, 도면 및 다운스트림 여유를 공유하여 장비 적합성을 평가할 수 있도록 하십시오.

다음 7단계 개요는 재료 제거 공정을 통해 만들어지는 정밀 광학에 중점을 둡니다. 실제 생산 순서는 재료, 공급된 블랭크 및 최종 사양에 따라 달라지며, 모든 렌즈가 별도의 절단 작업을 거치는 것은 아닙니다.
For a general overview of optical lens fabrication methods, see this Encyclopaedia Britannica resource on lens manufacturing:
https://www.britannica.com/technology/lens-optics/Manufacturing-optical-lenses
From Raw Material to Finished Lens: 7‑Step Process (Text Flow Diagram)
예시는 다음과 같습니다. optical lens manufacturing process 정밀 광학용. 공급된 블랭크 및 부품 사양에 맞게 순서를 조정하십시오. 이는 보편적인 안경 주조 경로가 아닙니다.
- Material Selection & Inspection ← Raw optical glass or polymer blank
- Blank Generation & Pre‑Forming ← Rough shaping to near net profile
- Precision Cutting & Contour Establishment ← [Cutting]
- Grinding & Sizing ← Surface figure and thickness control
- 연마 ← Achieve required surface finish and optical quality
- Coating & Functional Layer Application ← AR coatings, filters
- Final Inspection & Quality Assurance ← Interferometry, MTF testing
Each of these steps builds on the previous one. Errors compound rather than cancel, so a solid baseline—particularly from step 3 onward—is critical.
Stage‑by‑Stage Technical Challenges
1. Material Selection & Inspection
- Technical challenges: controlling refractive index homogeneity, birefringence, internal stress, inclusions.
- Imperfections at this stage limit achievable surface quality regardless of downstream effort.
2. Blank Generation & Pre‑Forming
- 거친 성형은 초기 형상을 확립합니다. 적합한 유리 프리즘 재고의 경우, 프리즘 절단 장비 는 일반적인 안경 블랭크 제작 솔루션이 아닌 특정 응용 분야 옵션입니다.
- Careful thermal and stress management is required to avoid cracking.
3. Precision Cutting & Contour Establishment
- Cutting defines the external contour and material baseline for all subsequent operations.
- Requires high geometric accuracy, stable fixturing, and low induced stress.
- 편심, 기울기 또는 고르지 않은 재고를 수정하려면 충분한 가공 여유가 필요합니다. 그렇지 않으면 블랭크가 최종 형상을 충족하지 못할 수 있습니다.
4. Grinding & Sizing
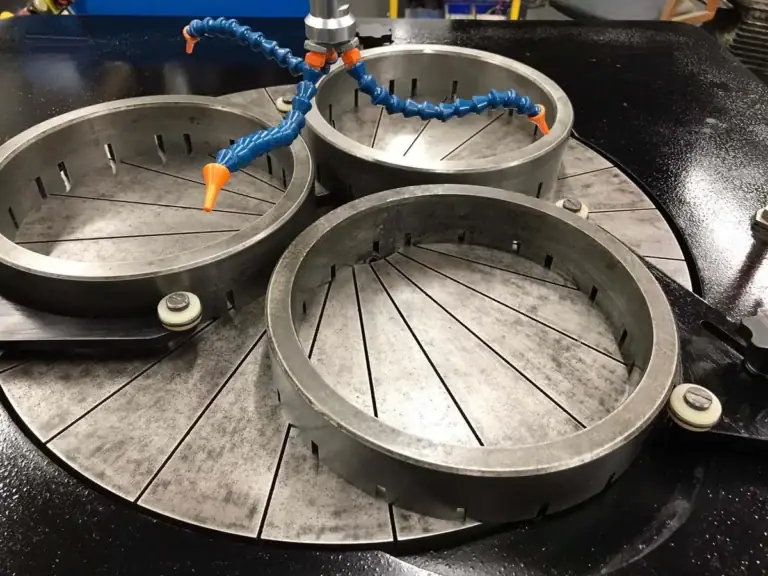
- This step removes material on an 광학 렌즈 연삭기 to approach final curvature and thickness.
- Challenges include tool wear, wheel loading, heat management, and maintaining consistent stock removal.
5. 연마
- Polishing on an 광학 렌즈 연마기 eliminates micro‑roughness and achieves optical surface quality.
- Sensitive to subsurface damage; polishing cannot “heal” cracks or deep fractures.
6. Coating
- Multilayer dielectric and AR coatings require surface cleanliness and stable substrate.
- Coating adhesion and uniformity depend on preceding surface quality.
7. 최종 검사
- Uses interferometry, modulation transfer function (MTF) testing, and other metrology tools.
- Confirms conformity to design, but cannot correct inherent flaws.
The Role of Cutting in Different Materials
Cutting in Glass Optics
Glass lenses (e.g., borosilicate, crown/flint types) are brittle and prone to micro‑fracture. Cutting must minimize:
- Surface cracks
- Subsurface damage
- Edge chipping
Typical strategies include diamond‑tool cutting and controlled feed rates to reduce fracture propagation.
Cutting in Plastic Optics
Plastic lenses (e.g., PMMA, PC) are more ductile than glass.
- Cutting can introduce heat softening, melting, or edge roll‑over if thermal build‑up is poorly managed.
- Coolants and low‑heat tool paths help preserve geometric accuracy.
일부 유리 및 폴리머 광학 장치는 재고에서 가공되는 반면, 다른 블랭크는 필요한 형상 근처에서 주조되거나 성형됩니다. 따라서 절단은 경로에 따라 달라지며 모든 렌즈에 대한 필수 작업이 아닙니다.
절단 오류가 다운스트림 복구를 제한할 때
절단 결함의 복구 가능성은 깊이, 남은 가공 여유 및 최종 사양에 따라 달라집니다. 블랭크를 추가 가공에 투입하기 전에 이러한 한계를 확인하십시오.
1. Baseline Geometric Error
If the contour or stock distribution is uneven, grinding and polishing consume additional material to compensate, reducing yield and potentially exceeding tolerances.
2. Subsurface Cracks and Fractures
표면 아래 손상은 기계적 무결성을 감소시킬 수 있습니다. 손상된 층을 제거하려면 결함 아래까지 도달할 만큼 충분한 재료 제거가 필요합니다. 연마만으로는 사용 가능한 여유 내에서 깊은 균열을 제거한다고 가정해서는 안 됩니다.
3. Residual Stress
Improper cutting strategies can leave residual stresses that later warp during polishing or coating, affecting curvature stability.
4. Material Removal Asymmetry
Uneven starting stock makes symmetrical shaping difficult; downstream processes amplify these asymmetries in final optical performance.
In short: 재작업하기 전에 결함 깊이와 사용 가능한 재고를 확인하십시오. 일부 결함은 제거할 수 있지만, 다른 결함은 최종 형상 또는 품질 요구 사항을 달성할 수 없게 만듭니다.
결론
A robust optical lens manufacturing process 올바른 재료 경로와 각 작업에 공급되는 블랭크의 명확한 정의로 시작합니다. 절단이 필요한 경우, 다운스트림 마감을 위한 충분한 재고를 확보하면서 형상과 손상을 제어하십시오.
By understanding how each stage contributes—especially how cutting errors propagate downstream—engineers can design more resilient workflows and reduce defect rates in high‑precision optical products.