Сайт optical lens manufacturing process начинается с подготовки материала и заготовки, затем формование, полировка, нанесение покрытий и контроль. Маршрут зависит от материала и требуемого результата: необработанная заготовка, полуобработанная офтальмологическая заготовка или готовая оптическая линза. Ниже сравните маршруты изготовления заготовок из стекла и литьевого полимера, прежде чем перейти к более широкому рабочему процессу прецизионной оптики.
Просмотр технологического процесса изготовления офтальмологических заготовок
Технологический процесс изготовления офтальмологических заготовок
Офтальмологическая заготовка линзы отличается от готовой рецептурной линзы. Необработанная заготовка служит материалом для последующего формования. Полуобработанная заготовка уже имеет готовую оптическую поверхность с одной стороны; другая сторона обрабатывается для получения требуемого рецепта. Готовая линза имеет завершенные оптические поверхности, хотя обработка краев для установки в оправу может еще потребоваться. Укажите, какой из этих результатов вам нужен, прежде чем сравнивать производственные маршруты.
Заготовки из литьевого полимера
Для подходящих литьевых полимеров упрощенный маршрут выглядит следующим образом: подготовка смеси мономеров → заливка в форму → отверждение → извлечение и обработка остаточных напряжений → контроль заготовки. Форма и система материалов определяют начальную геометрию. Это не универсальный маршрут для каждого пластика: не следует предполагать, что поликарбонат, литьевые полимеры и полимерная оптика, изготовленная механической обработкой, используют одну и ту же последовательность производства.
Заготовки из минерального стекла
Упрощенный маршрут изготовления офтальмологических заготовок из минерального стекла: плавление стекла → прессование заготовки → шлифовка передней поверхности → полировка → контроль полуобработанной заготовки. Вырезка заготовок из более крупных стеклянных заготовок является другим вариантом подготовки, используемым для подходящих деталей из оптического стекла; это не должно представляться как обязательный этап в каждой линии прессования офтальмологических заготовок. Отделяйте маршрут изготовления заготовки от последующей операции обработки по рецепту.
От полуобработанной заготовки к рецептурной линзе
Последующий маршрут может включать выбор заготовки, блокировку для удержания при обработке, формирование требуемой задней поверхности, полировку, разблокировку и очистку, нанесение указанных покрытий и проверку оптического результата. Окончательная обработка краев адаптирует линзу к оправе. Эти операции объясняют, почему блок-схема изготовления заготовки и блок-схема готовой линзы не должны рассматриваться как взаимозаменяемые.
Для передачи производства зафиксируйте материал, тип заготовки, диаметр, толщину и доступный припуск на механическую обработку. Согласуйте, какая поверхность уже готова и как ее следует защищать. Критерии контроля должны касаться чертежа и следующей операции, включая видимые дефекты, повреждения краев и требуемые оптические свойства. Допустимые пределы должны исходить из спецификации детали, а не из общей технологической схемы.
ZEISS описывает различие между складскими линзами, полуобработанными заготовками и обработкой рецептурных линз. Его примеры помогают различать маршруты; они не являются спецификациями для оборудования Vimfun.
Граница оборудования: эта страница объясняет этапы производства. Она не утверждает, что алмазно-проволочная пила заменяет литье под давлением, формование или обработку по рецепту, или что Vimfun поставляет все этапы офтальмологической производственной линии. Для предлагаемой работы по резке оптического стекла предоставьте информацию о материале, исходной заготовке, чертеже и последующем припуске, чтобы можно было оценить пригодность оборудования.

Следующий семиэтапный обзор фокусируется на прецизионной оптике, изготовленной методами удаления материала. Фактические производственные последовательности зависят от материала, поставляемой заготовки и окончательной спецификации; не каждая линза проходит отдельную операцию резки.
For a general overview of optical lens fabrication methods, see this Encyclopaedia Britannica resource on lens manufacturing:
https://www.britannica.com/technology/lens-optics/Manufacturing-optical-lenses
From Raw Material to Finished Lens: 7‑Step Process (Text Flow Diagram)
Ниже приведен пример optical lens manufacturing process для прецизионной оптики. Адаптируйте последовательность к поставляемой заготовке и спецификации детали; это не универсальный маршрут литья офтальмологических заготовок:
- Material Selection & Inspection ← Raw optical glass or polymer blank
- Blank Generation & Pre‑Forming ← Rough shaping to near net profile
- Precision Cutting & Contour Establishment ← [Cutting]
- Grinding & Sizing ← Surface figure and thickness control
- Полировка ← Achieve required surface finish and optical quality
- Coating & Functional Layer Application ← AR coatings, filters
- Final Inspection & Quality Assurance ← Interferometry, MTF testing
Each of these steps builds on the previous one. Errors compound rather than cancel, so a solid baseline—particularly from step 3 onward—is critical.
Stage‑by‑Stage Technical Challenges
1. Material Selection & Inspection
- Technical challenges: controlling refractive index homogeneity, birefringence, internal stress, inclusions.
- Imperfections at this stage limit achievable surface quality regardless of downstream effort.
2. Blank Generation & Pre‑Forming
- Грубое формование устанавливает начальную форму. Для подходящих заготовок из оптического стекла, оборудование для резки призм является одним из вариантов применения, а не общим решением для изготовления офтальмологических заготовок.
- Careful thermal and stress management is required to avoid cracking.
3. Precision Cutting & Contour Establishment
- Cutting defines the external contour and material baseline for all subsequent operations.
- Requires high geometric accuracy, stable fixturing, and low induced stress.
- Коррекция эксцентриситета, наклона или неравномерности заготовки требует достаточного припуска на механическую обработку; в противном случае заготовка может не соответствовать конечной геометрии.
4. Grinding & Sizing
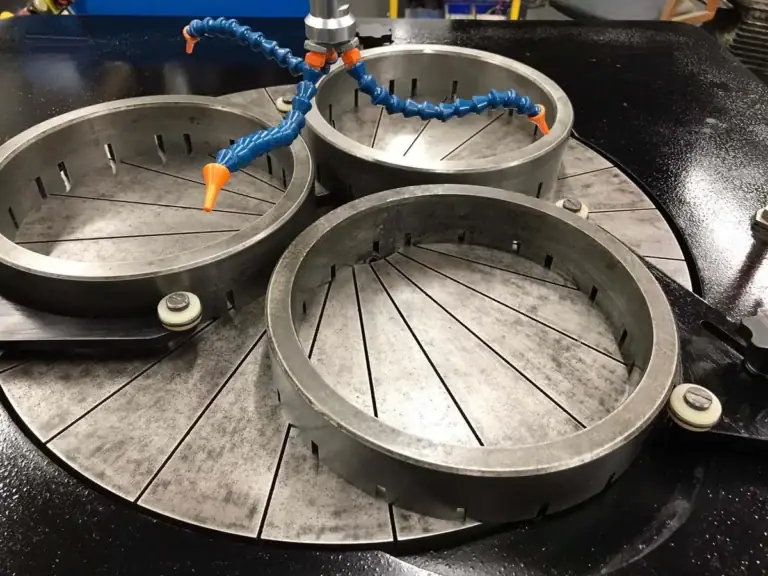
- This step removes material on an станок для шлифовки оптических линз to approach final curvature and thickness.
- Challenges include tool wear, wheel loading, heat management, and maintaining consistent stock removal.
5. Полировка
- Polishing on an шлифовально-полировальная машина для оптических линз eliminates micro‑roughness and achieves optical surface quality.
- Sensitive to subsurface damage; polishing cannot “heal” cracks or deep fractures.
6. Coating
- Multilayer dielectric and AR coatings require surface cleanliness and stable substrate.
- Coating adhesion and uniformity depend on preceding surface quality.
7. Final Inspection
- Uses interferometry, modulation transfer function (MTF) testing, and other metrology tools.
- Confirms conformity to design, but cannot correct inherent flaws.
The Role of Cutting in Different Materials
Cutting in Glass Optics
Glass lenses (e.g., borosilicate, crown/flint types) are brittle and prone to micro‑fracture. Cutting must minimize:
- Surface cracks
- Subsurface damage
- Edge chipping
Typical strategies include diamond‑tool cutting and controlled feed rates to reduce fracture propagation.
Cutting in Plastic Optics
Plastic lenses (e.g., PMMA, PC) are more ductile than glass.
- Cutting can introduce heat softening, melting, or edge roll‑over if thermal build‑up is poorly managed.
- Coolants and low‑heat tool paths help preserve geometric accuracy.
Некоторые стеклянные и полимерные оптические изделия изготавливаются механической обработкой из заготовок, в то время как другие заготовки отливаются или формируются близко к требуемой форме. Поэтому резка зависит от маршрута, а не является обязательной операцией для каждой линзы.
Когда ошибки резки ограничивают последующее восстановление
Возможность восстановления дефекта резки зависит от его глубины, оставшегося припуска на механическую обработку и окончательной спецификации. Проверьте эти пределы, прежде чем передавать заготовку для дальнейшей обработки:
1. Baseline Geometric Error
If the contour or stock distribution is uneven, grinding and polishing consume additional material to compensate, reducing yield and potentially exceeding tolerances.
2. Subsurface Cracks and Fractures
Подповерхностные повреждения могут снизить механическую прочность. Удаление поврежденного слоя требует достаточного снятия материала для достижения уровня ниже дефектов; не следует предполагать, что одна лишь полировка удалит глубокие трещины в пределах имеющегося припуска.
3. Residual Stress
Improper cutting strategies can leave residual stresses that later warp during polishing or coating, affecting curvature stability.
4. Material Removal Asymmetry
Uneven starting stock makes symmetrical shaping difficult; downstream processes amplify these asymmetries in final optical performance.
In short: проверьте глубину дефекта и доступный запас перед доработкой заготовки. Некоторые дефекты могут быть удалены; другие делают конечную геометрию или требования к качеству недостижимыми.
Заключение
A robust optical lens manufacturing process начинается с правильного маршрута обработки материала и четкого определения заготовки, поставляемой для каждой операции. Где требуется резка, контролируйте геометрию и повреждения, сохраняя достаточный запас для последующей чистовой обработки.
By understanding how each stage contributes—especially how cutting errors propagate downstream—engineers can design more resilient workflows and reduce defect rates in high‑precision optical products.