
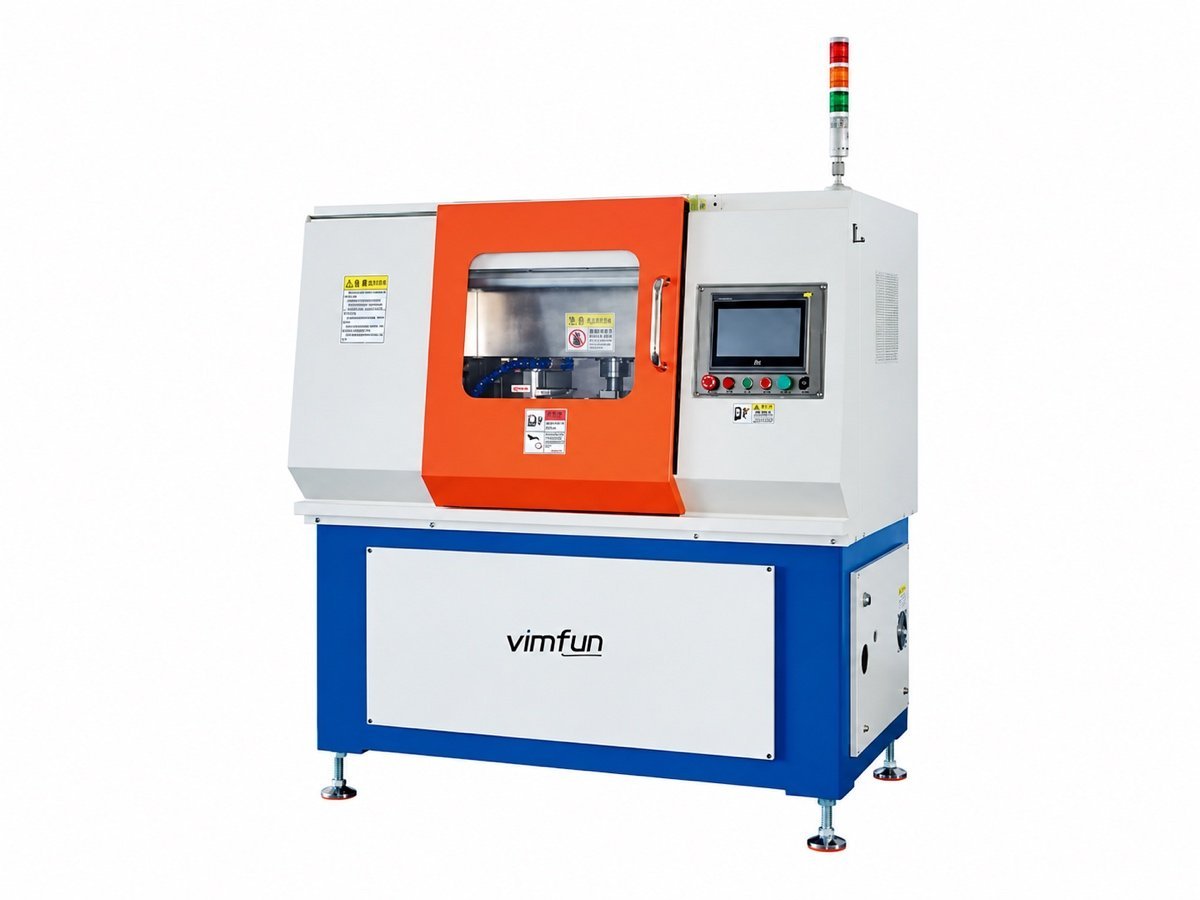
ウォッチガラス研磨機
時計用クリスタルは、宝飾店のライトの下で、端の部分を、手に持った人が評価します。そのため、時計用ガラス研磨機は、 面ではなく、, 面ではなく、.
時計用クリスタルが実際に通過しなければならないこと
�¤の特徴があり、それらはすべて同じ機械で作られるわけではありません。以下のセクションをお読みいただければ、リジェクト率の原因となっている工程がどこであるかをご判断いただけます。.
- 直径と厚さ 直径5~80 mmは、小さな日付表示窓から特大ケースまで、時計の全範囲をカバーします。厚さはラップ時に設定され、誰かが研磨するずっと前に設定されます。.
- 面取り形状 フラットベベル、丸型、または2.5Dのカーブしたリム。図面でどちらかを指定してください — それによって、部品に1つのステーションが必要か2つ必要かが決まります。.
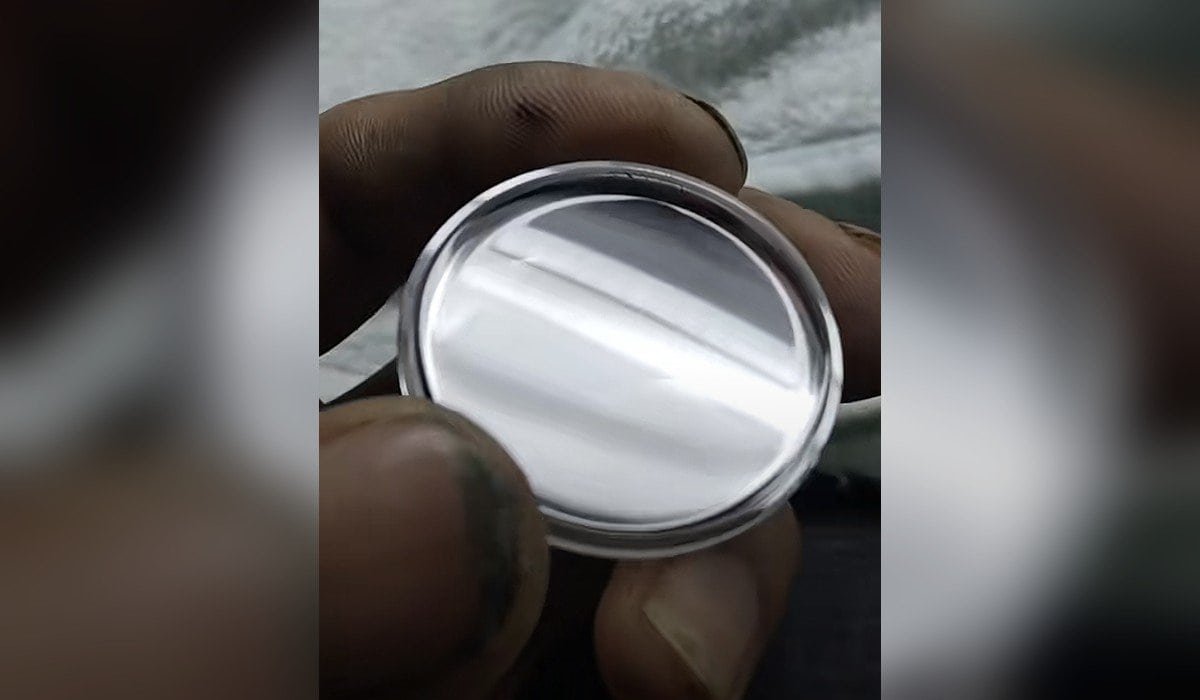
- エッジの外観 真の受け入れテストは視覚的です:欠け、ピッティング、明るい光の下で浅い角度で見たときの曇りがないこと。クリスタルを正面から検査する人はいません。.
- バッチのリズム クリスタルは高生産量の部品です。サイクルタイムと部品のロード方法は、他のどの光学ショップよりもここで重要になります。.
これらの4つの特徴は、ショッピングリストでもあります。単一の時計用ガラス研磨機がこれらすべてを所有しているわけではありません:直径と面取りは1台の機械に属し、曲面リムは別の機械に、面は3台目の機械に属します。.
サファイアまたはクリスタルガラス — 何が変わるのか?
図面は同じように見えます。プロセスは異なり、違いは主にエッジとサイクルタイムで感じられます。.
| サファイアクリスタル | クリスタルガラス | |
|---|---|---|
| ブランク供給 | ブールからダイヤモンドワイヤーでスライスされ、ソーで向きが固定される | シートからカットまたはプレスされ、その後平坦化される |
| ストック除去 | 遅い;ホイールとパッドの摩耗が顕著に速い | 速く、フィード変更に対してより寛容 |
| チッピングのリスク | ブレークアウト時にフィードを緩めないと、面取りで高くなる | 中程度;長いファインパスで回復可能 |
| エッジ仕上げ | 地面層が完全に除去された後にのみ、明るいエッジが得られる | すぐに研磨される |
| サイクルタイム | より長く — お客様のブランクでのトライアル後の見積もり | 自動エッジャーで部品あたり約15秒 |
| コストの内訳 | ソーでの材料とワイヤー | 仕上げステーションでの人件費とハンドリング |
サファイアブランクは〜から出てきます サファイア切断機 これが始まる前に、そしてそのカットがどのように行われたかが、面取りに必要な作業量に最も大きな影響を与えます。材料データ(例: Crystranのサファイアシート は特性を与え、トライアルはサイクルを与えます。チェーンが必要とする時計用ガラス研磨機は、その一つの答えから導き出されます。.
各ステップに必要な時計用ガラス研磨機はどれですか?
�¤の特徴すべてに対応できる単一の時計用ガラス研磨機はありません。各工程が1つの特徴を持ち、部品を引き継いでいく短い連鎖があります。.
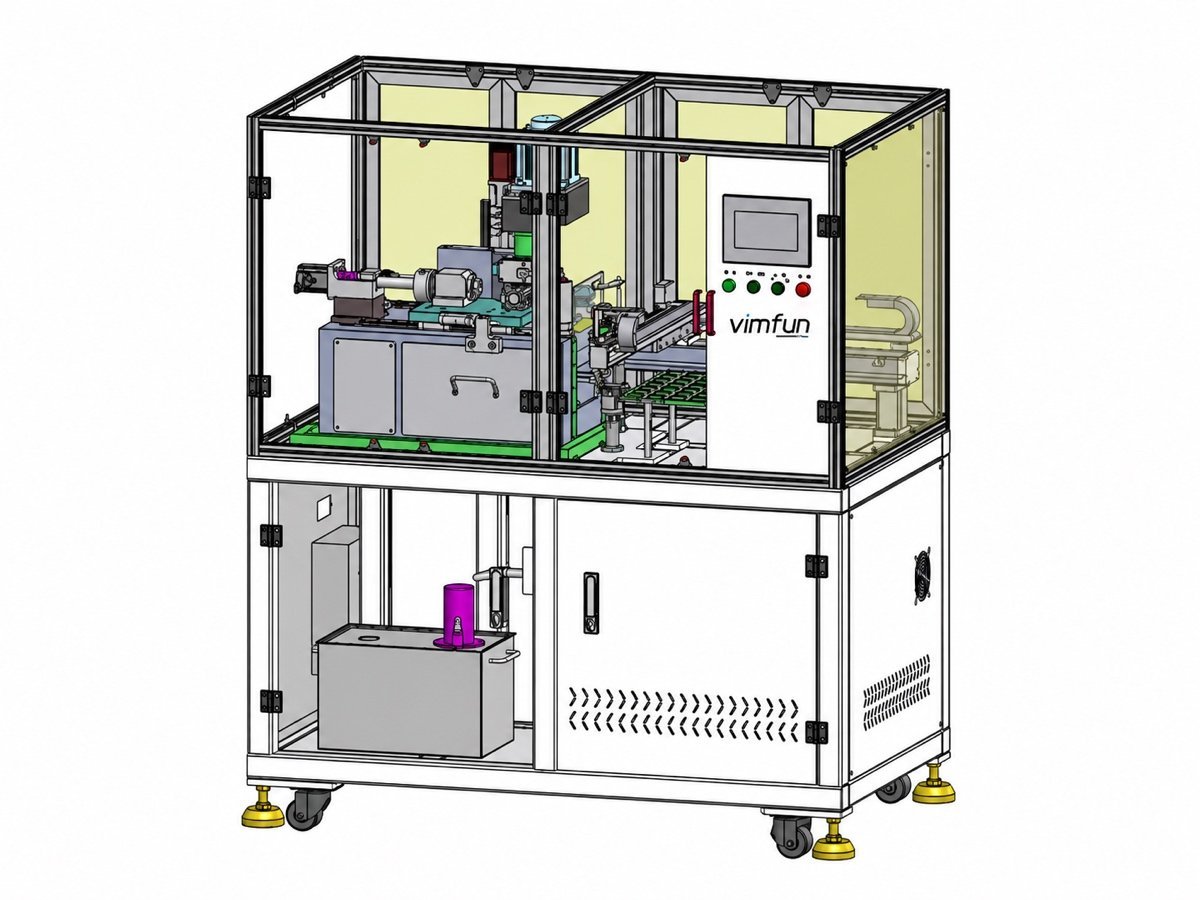
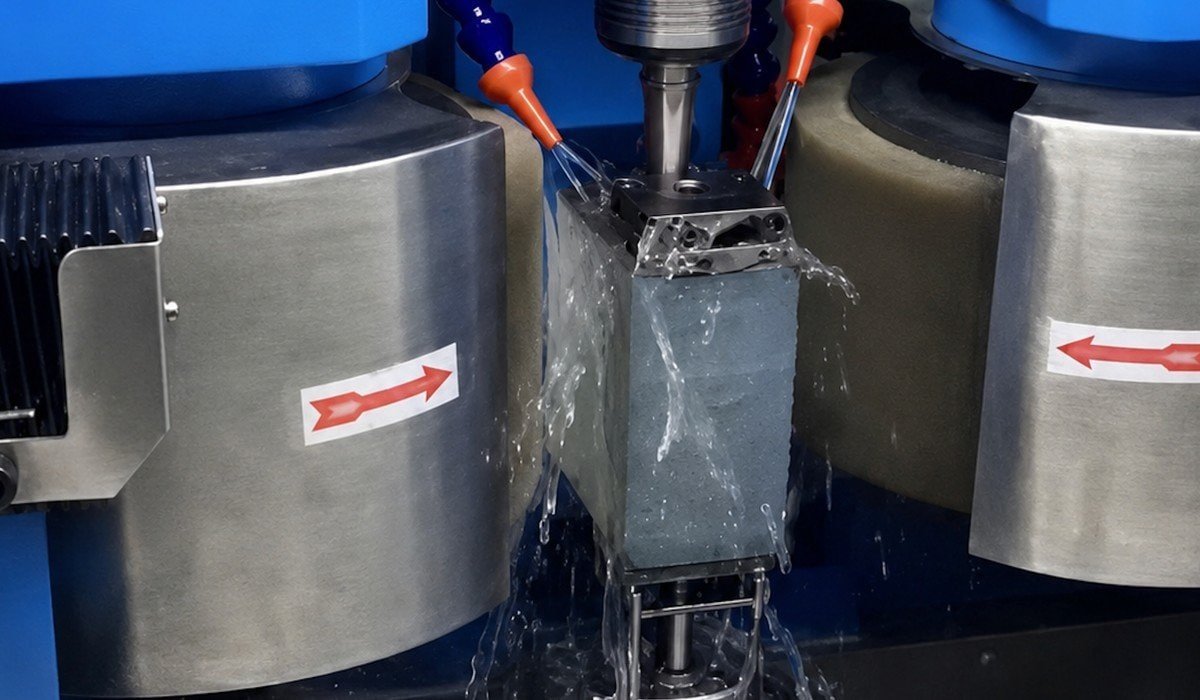
図面で要求されるフェイス研磨は、〜で実行されます。 FPシリーズ; 全体のルートは、〜のラインとして 完全製造ライン のページにあります。自動エッジャー自体の仕様名には、典型的な部品としてガラスと時計用結晶が含まれており、これがレンズ加工機ではなくこのチェーンの基盤となっています。.
コーティング(反射防止膜や硬化膜なし)や時計の組み立ては行いません。当社の装置は、ブランクから仕上げエッジとフェイスまで結晶を加工し、そこで終了します。.
時計用結晶で何が起こり、それをどう防ぐか?
すべての5つは最終目視検査で現れ、これは何かを見つけるのに最もコストのかかる場所です。.
| 欠陥 | 発生箇所 | 防止策 |
|---|---|---|
| 面取り沿いのチッピング | ホイールがエッジを離れるときにフィードが高くなる | ブレークアウト時のフィード緩和、ファインホイールパス、クランプではなくバキュームで部品をフラットに保持 |
| リムの曇りまたはピッティング | グラウンド層が完全に研磨されていない | リムの研磨時間がフェイスよりも長い — グラウンド層が見た目よりも深い |
| バッチ内での厚みばらつき | 面を一度に1つずつ仕上げる | エッジ加工を開始する前に、2枚のプレート間でバッチ研磨を行う |
| 5Dリムのウォータースポットマーク | コンター周りで停止・再開するツールパス | オペレーターがエッジを歩くのではなく、連続して実行される単一の保存された輪郭 |
| 最初は良好、最後は不良 | 長時間のランニングにおける砥石とパッドの摩耗 | 定期的なドレッシングと、全ての部品を同じように提示する治具 |
その5つのうち4つは、能力の問題ではなく、取り扱いの問題です。これは、少量であっても自動ローディングを備えたウォッチガラス研磨機を選択する理由です。機械は変数ではなく、オペレーターの手が変数なのです。.
クリスタルあたりのコストをどのように削減しますか?
より速く切断することによってではありません。この小さな部品では、コストは取り扱いにあります。人間がクリスタルを持ち上げる回数と、機械が次のクリスタルを待つ時間です。エッジャーでの真空ピッキング&プレースが前者を除去し、スタッキングとラッキングが後者を除去します。.
知っておく価値のある確かな証拠が1つあります。スタッキングマシンはカバーガラスを210 mmの高さまでラッキングし、エッジポリッシャーはその高さのスタックをクランプします。この2つは連携するように作られており、ラッキングは一方の機械から取り出して、再梱包なしで他方の機械に移すことができます。これが実際のペアリングであり、オペレーター1人が2台の機械を動かすのと、オペレーター1人が1台に供給するのとでは大違いです。.
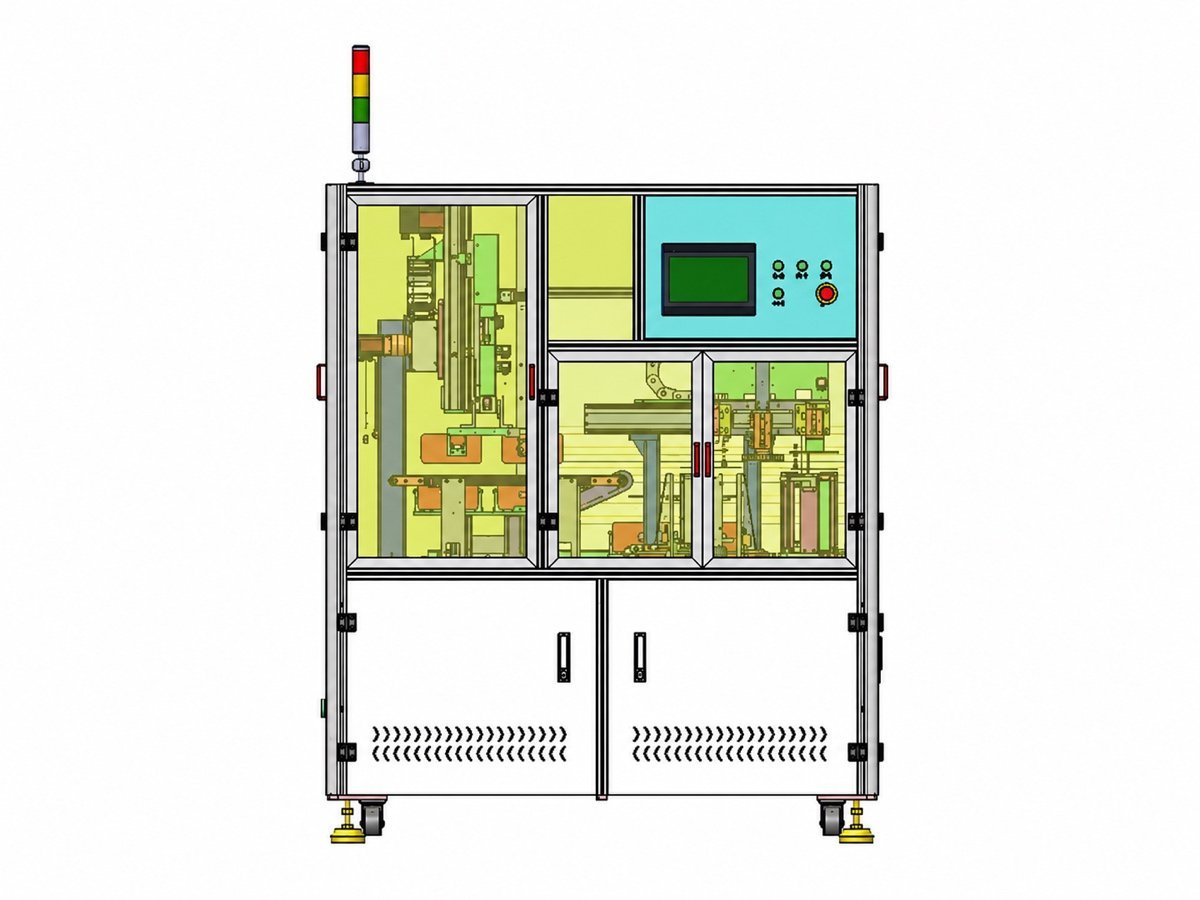
ペアリングは AL-7Sスタッキングマシン のページで説明されています。公差は、に書かれた図面に対して引用され、サファイアは研磨ショップに到着すると他の硬質クリスタルと同様に振る舞います — ISO 10110, クリスタル研磨 を参照してください。.
仕様書ではなく、クリスタルを20個送ってください。
20個の部品は、20通のメールよりも多くのことを教えてくれます。私たちはそれらをマッチングマシンで無料で実行し、倍率下のエッジ、測定されたサイクル、そしてチェーンの各ステップでどのウォッチガラス研磨機が必要かをお送りします。.
トライアルランを手配する- サファイアまたはミネラルガラス、およびブランクの入手元
- 直径、厚さ、および必要な面取り形状
- フラットリムまたは2.5Dカーブエッジ
- 月間生産量と検査基準
無料試運転 お客様自身の部品で、送料はお客様負担 · 最終受け入れから — 8時間応答、24時間計画、48時間解決 · 12 か月保証 · 8時間応答