Proceso de Rectificado: Alcanzar Espesor y Paralelismo
Las piezas ópticas planas a menudo necesitan dos cosas a la vez: un espesor controlado y caras que permanezcan paralelas. El proceso de lapeado es una vía para corregir una pieza plana después del corte o la generación. Utiliza una interfaz abrasiva entre una pieza de trabajo y una placa de lapeado para eliminar material. El resultado depende de cómo se soporta la pieza, de cómo se mueven la placa y el portador, del sistema abrasivo utilizado y de cómo se mide el resultado.
Para vidrio óptico plano, ventanas y sustratos, la ruta vincula el material entrante, el lapeado, el pulido y la inspección. La selección del equipo depende del plano y del lote.
Qué cambia el proceso de lapeado en una óptica plana
El lapeado elimina material mientras acerca una superficie a una condición más plana. En el trabajo a doble cara, las piezas se colocan en portadores entre placas superior e inferior, por lo que ambas caras se procesan en el mismo ciclo. No proporciona automáticamente un acabado óptico pulido; puede ser necesario un paso de pulido posterior según la especificación de la superficie.
En proceso de lapeado se especifica mejor con más que un espesor objetivo. Los compradores también deben indicar el material de la pieza, el espesor inicial, el diámetro o el contorno, la planitud requerida, el paralelismo, la variación del espesor, la condición de la superficie y el método de medición final. Si algún valor depende del pulido u otra operación de acabado, mantenga esos requisitos de aceptación distintos del objetivo de lapeado.
Cómo el proceso de lapeado distribuye el contacto
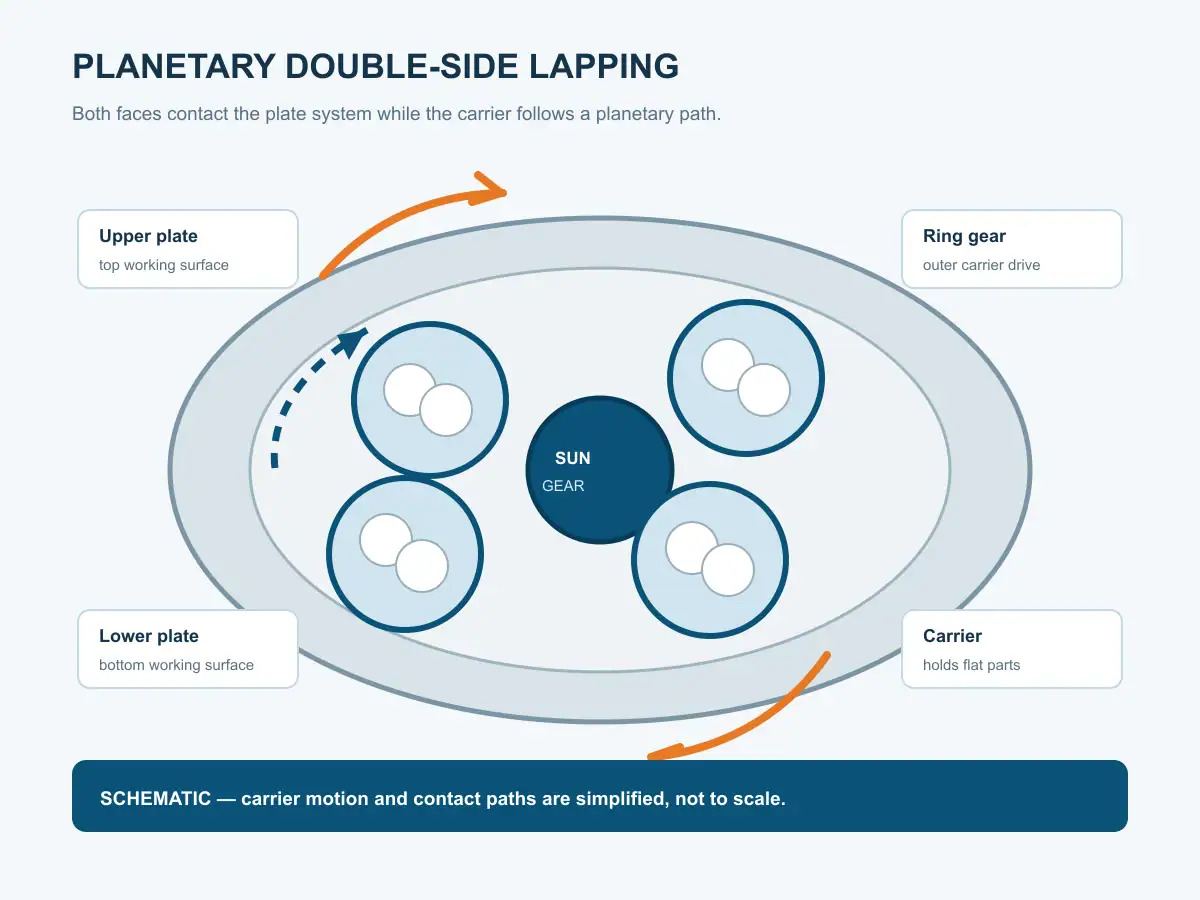
En una configuración planetaria de doble cara, los portadores sujetan las piezas en recortes. Un engranaje solar cerca del centro y un engranaje anular en el perímetro impulsan los portadores mientras las placas giran. Cada portador gira mientras viaja alrededor de la placa, por lo que las piezas no siguen una única pista circular. Este movimiento distribuye el contacto sobre las superficies de trabajo y ayuda a que el lote vea una trayectoria más promediada.
La figura muestra el mecanismo conceptualmente, no una receta prescrita. El movimiento real depende del diseño de la máquina y las direcciones de rotación; la planitud de la placa, la condición del portador, el abrasivo y la geometría inicial también afectan el resultado.
En proceso de lapeado depende del movimiento de las superficies, así como de la carga. La planitud de la placa, el desgaste del portador y la carga desigual pueden cambiar la distribución del espesor, por lo que revíselos junto con la máquina, los consumibles y el plan de medición.
Abrasivo fijo o lechada: definir la ruta del proceso
Un abrasivo puede transportarse en una lechada o presentarse a través de una superficie abrasiva fija, según el trabajo y la configuración de la máquina. La elección cambia cómo llega el abrasivo a la interfaz, cómo se acondiciona la placa, cómo se gestionan los residuos y cómo se monitoriza el proceso. No asuma que un método se adapta a todos los materiales o requisitos de acabado.
Para un trabajo nuevo, registre el tipo y la condición del abrasivo, el método de entrega, el material de la placa y el enfoque de acondicionamiento. Confirme cómo se limpia la máquina entre materiales y cómo se manejan la lechada gastada o los residuos del proceso. Un proveedor puede recomendar una ruta inicial, pero el proceso de lapeado debe validarse en piezas representativas en lugar de seleccionarse de una receta genérica.
La concentración, el tamaño de partícula, la velocidad y la presión interactúan. La configuración inicial depende del material, la eliminación de material y el pulido posterior, por lo que establézcalos mediante una prueba representativa en lugar de tratar un valor como universal.
Controlar el espesor sin confundirlo con el paralelismo
El espesor es una dimensión entre dos superficies. El paralelismo describe cómo se relacionan esas caras entre sí; la planitud describe la forma de una cara individual. Una pieza puede cumplir un objetivo de espesor en un punto de medición y, sin embargo, no cumplir un requisito de forma de cara o paralelismo en otro lugar. Un comprador debe indicar la métrica y el instrumento utilizado para juzgarla.
Durante el proceso de lapeado, el material inicial y la orientación de la pieza afectan la cantidad de material que debe eliminarse de cada cara. Un lote con un espesor de entrada desigual puede consumir tiempo de ciclo adicional y crear una mayor dispersión de salida. Agrupar las piezas entrantes en grupos sensatos, utilizar una carga de portador consistente y medir una muestra en ubicaciones definidas puede facilitar el diagnóstico del resultado.
La variación total del espesor (TTV) es una métrica útil para lotes cuando el plano o la especificación del cliente definen cómo se calcula. No debe reemplazar los requisitos explícitos de planitud y paralelismo. Acuerde si la medición es punto a punto, basada en mapa o basada en otro método denominado, y especifique la condición de soporte para piezas delgadas. Sin esa información, dos informes de inspección pueden describir cantidades diferentes utilizando la misma etiqueta.
Presión, velocidad de la placa y carga del portador
La presión cambia el contacto abrasivo y el comportamiento de eliminación. Las velocidades de la placa y las direcciones de rotación influyen en la trayectoria relativa. La carga del portador afecta la cantidad de área de pieza disponible y si el lote está equilibrado. Estas variables están relacionadas: aumentar una no garantiza un procesamiento más rápido o mejor si la interfaz abrasiva, la condición de la placa o el soporte de la pieza no son adecuados.
La familia DL-290 / DL-395 proporciona un ejemplo concreto de equipo. DL-290 lista un diámetro máximo de pieza de Ø290, 6 ruedas estelares, un rango de espesor de pieza de 0,3-30 mm y una presión de placa de 400 kg. DL-395 lista hasta Ø395, 5 ruedas estelares y 700 kg de presión de placa. Estas son especificaciones de la máquina, no planitud, paralelismo, tasa de eliminación o rendimiento garantizados.
Compare las configuraciones con el tamaño de la pieza, la carga del portador, el material y el tamaño del lote. La carga y la limpieza pueden afectar el rendimiento, por lo que pregunte cómo el portador soporta la pieza y cómo se registrarán las mediciones de entrada y salida.
Carga y lo que muestra el video
Los operadores cargan las piezas en los portadores planetarios, posicionan los portadores en la placa inferior y cierran la máquina según su procedimiento operativo. El video ilustrado muestra la carga de piezas planas en portadores del DL-290/395 antes del lapeado a doble cara. Es útil para comprender la secuencia de manipulación; no establece una configuración de proceso ni un resultado de calidad.
Incluya la inspección del portador, la orientación, el acondicionamiento de la placa, la limpieza, la medición y el cambio de configuración al estimar la mano de obra y el rendimiento; un tiempo de ciclo por sí solo es incompleto.
Cómo juzgar la salida del proceso de planificado
Mida piezas representativas utilizando la referencia acordada, el instrumento, el soporte y las ubicaciones de evaluación. Mantenga las mediciones de entrada y las posiciones de las muestras para que la variación de eliminación y salida se pueda rastrear hasta la condición inicial.
En proceso de lapeado La salida debe verificarse según las características que importan aguas abajo: espesor, planitud, paralelismo, condición de la superficie y material restante para el pulido. Si el siguiente paso es el pulido, confirme que puede eliminar el daño superficial residual sin exceder el límite de espesor final. Una prueba es útil cuando la misma pieza se mueve a través de la ruta prevista y el informe final registra cada traspaso.
Revise la condición de la placa por separado de la calidad de la pieza. El mantenimiento de la placa pertenece al plan de control de procesos de la máquina; la ruta de la pieza de trabajo debe controlar el espesor y el paralelismo con respecto al plano.
El planificado y el pulido son pasos diferentes
El planificado es una operación de eliminación de material que ayuda a establecer la geometría y el espesor. El pulido utiliza una interfaz y un objetivo de proceso diferentes para mejorar el acabado de la superficie y, cuando se especifica, la figura. La misma plataforma de máquina puede admitir más de un modo en algunas configuraciones, pero los consumibles, el acondicionamiento y los criterios de aceptación siguen siendo específicos del proceso.
No describa el proceso de lapeado como pulido simplemente porque ambas operaciones pueden usar una placa y un abrasivo. Una superficie planificada cumple con un requisito de pulido óptico solo cuando la medición y la especificación respaldan esa conclusión. Se puede vincular aquí un artículo de comparación separado después de que se publique y verifique.
Para el contexto del equipo, la máquina de planificado y pulido de obleas DL-290/395 enumera su envolvente documentado. Los requisitos de aplicación e inspección todavía provienen del plano de la pieza.
Una lista de verificación práctica de prueba de muestra
Antes de una prueba, proporcione el grado del material, el plano de la pieza, las dimensiones de entrada, el espesor y el paralelismo requeridos, los requisitos de planitud o superficie, el tamaño del lote y la operación siguiente. Pida al proveedor que registre la disposición del portador, la ruta del abrasivo, la condición de la placa, la configuración del proceso y el método de medición. Identifique qué valores son límites de la máquina y cuáles son resultados de la prueba.
Durante la prueba, inspeccione un grupo representativo y registre las mediciones de entrada y salida. Si los resultados varían, compare la posición del portador, la orientación, la condición de la placa y el equilibrio de carga antes de cambiar un factor de proceso a la vez.
Después de la ejecución, confirme el material de pulido, la limpieza y la inspección con respecto al plano. Una prueba útil produce un registro de medición acordado, no solo un ciclo de máquina completado.
Seleccione el equipo cuando su envolvente de pieza, ruta de abrasivo, movimiento de placa, plan de carga y método de inspección se ajusten al plano. Utilice una prueba representativa para establecer las condiciones para el material y el lote reales.
Envíe un plano y piezas de muestra
Comparta un plano, material, dimensiones de inicio y cantidad de producción. El equipo de aplicación puede revisar si el planificado de doble cara se ajusta a los requisitos de planitud, espesor y paralelismo, y luego definir las mediciones para una prueba de corte de muestra gratuita. Compare el informe de prueba con la misma revisión del plano y el método de aceptación que se utilizarán en la producción.
Preguntas frecuentes
¿El planificado controla el espesor y el paralelismo por igual?
Son características separadas. El plan de proceso e inspección debe definir cómo se mide y controla cada una.
¿El lapeado con suspensión es la única ruta de lapeado?
No. Las rutas de abrasivo fijo y de suspensión son opciones de proceso diferentes; seleccione y califique la ruta para la placa, la máquina y el resultado requerido.
¿La carga del portador determina el resultado final por sí sola?
No. La carga interactúa con la condición de la placa, la entrega del abrasivo, el movimiento y el tiempo de proceso. Confirme los resultados mediante mediciones.