Dibujos ISO 10110: Qué máquina cumple qué tolerancia
Un dibujo óptico conecta los requisitos de diseño con la fabricación y la inspección. Cada indicación necesita un responsable del proceso, una referencia definida y un método de verificación; el dibujo por sí solo no establece la capacidad de la máquina.
Esa distinción es importante al revisar un ISO 10110 dibujo. La serie estandariza cómo se representan los elementos y sistemas ópticos, incluidas sus características y tolerancias. Un dibujo puede combinar requisitos de superficie óptica, centrado o inclinación, dimensiones, información del material y detalles del borde. Esos requisitos pertenecen a diferentes etapas de un proceso. Tratarlos como una especificación de máquina puede crear una cotización que parezca completa, pero que deje poco claro el método de aceptación real.
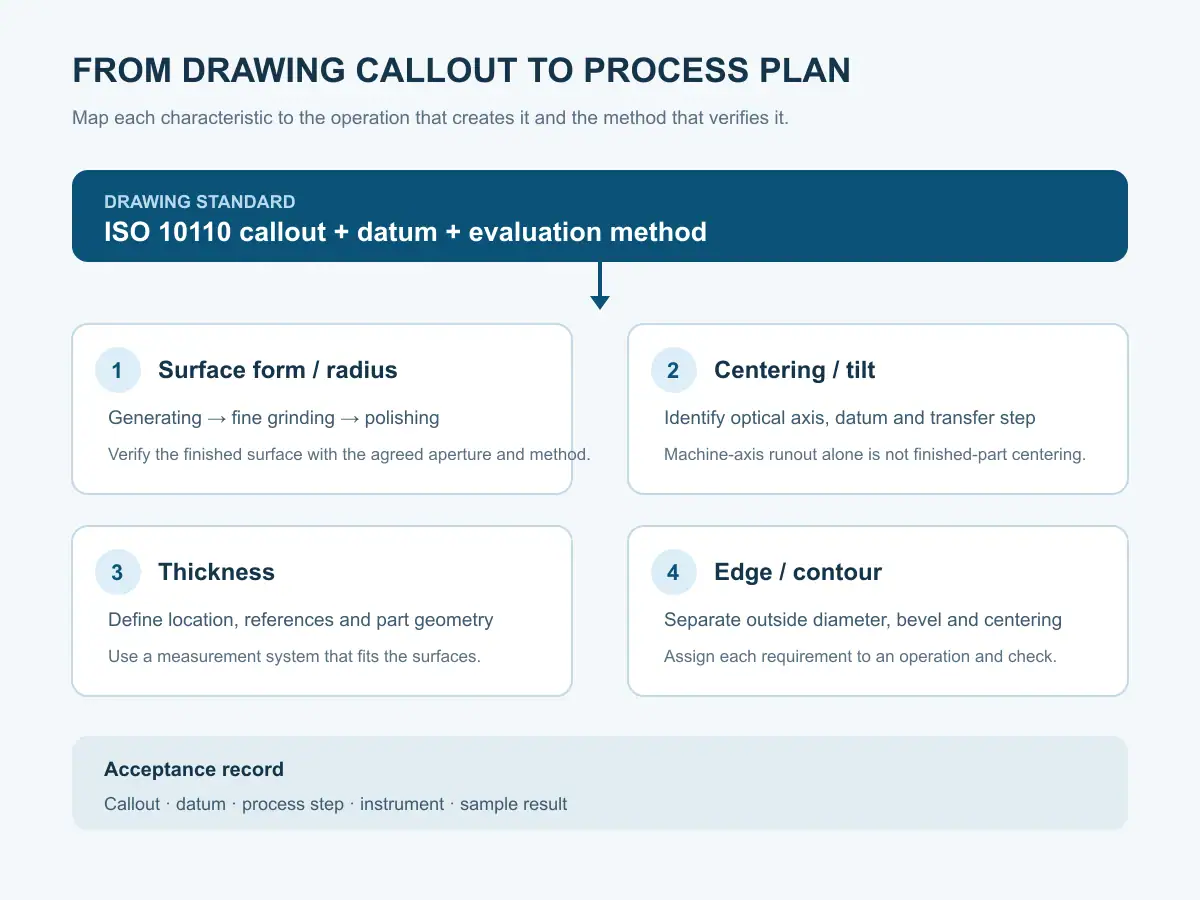
Leer las indicaciones de la norma ISO 10110 por característica
Antes de comparar cotizaciones, enumere cada requisito por separado. Conserve la indicación y registre su referencia, área de evaluación, método de medición y límite de aceptación donde se especifique. No infiera condiciones faltantes de un folleto de máquina.
| Característica del dibujo | Pregunta del comprador | Área del proceso a revisar |
|---|---|---|
| Forma o radio de la superficie | ¿Qué cara, apertura y referencia definen la forma? | Generación de curvas seguida de rectificado fino, pulido y la inspección especificada |
| Centrado e inclinación | ¿Es el requisito relativo a un eje óptico, un eje mecánico o una referencia denominada? | Centrado óptico u otra operación de transferencia de referencia definida explícitamente |
| Espesor central o de borde | ¿Dónde se mide el espesor y entre qué referencias? | Proceso de generación o lapeado, luego un método de medición adecuado a la geometría de la pieza |
| Diámetro exterior y borde | ¿Se indican chaflán, bisel, rotura de borde o contorno? | Rectificado de perfil, centrado y rectificado dedicado, u otra operación de borde especificada |
| Material y calidad interna | ¿Qué grado y condición del material se aplican? | Inspección de entrada y validación del proceso; el equipo por sí solo no puede establecer la conformidad del material |
La tabla es una ayuda para el flujo de trabajo, no un sustituto de la norma. La parte aplicable de ISO 10110 depende de la característica: ISO 10110-1 define la disposición general del dibujo, mientras que ISO 10110-6:2025 aborda las tolerancias de centrado e inclinación. Verifique la edición citada en el dibujo.
Forma de la superficie según ISO 10110: generación, acabado e aceptación
Para una lente esférica, la generación crea el radio aproximado y deja material para la siguiente operación. El rectificado fino elimina el daño de la generación y acerca la superficie a su figura final; el pulido aborda luego la calidad de la superficie y la figura bajo el proceso especificado. La cantidad de material, la respuesta del material, la condición de la herramienta, el utillaje y la referencia de medición afectan el resultado.
El Auto-SG-50 tiene medición de flecha en ciclo con compensación automática, retroalimentación de proceso útil para trabajos esféricos repetidos. Su especificación también lista un husillo de herramienta de 8.000 rpm. Ninguna de estas cifras demuestra que una superficie terminada cumpla con todas las indicaciones de forma en un ISO 10110 dibujo. Defina cómo se relaciona la flecha con el radio y la apertura requeridos, la holgura de acabado y el método de inspección final.
Para el rango de generación óptica, consulte el gama de máquinas rectificadoras de lentes ópticas. Pregunte qué operación crea el radio, cuánto material queda para el acabado y qué medición confirma el requisito del dibujo.
Vídeo — Ciclo de rectificado automático Auto-SG-50
Centrado e inclinación: identifique el eje antes de discutir la máquina
Los requisitos de centrado son fáciles de malinterpretar porque un eje óptico y un eje mecánico no son automáticamente la misma referencia. El dibujo o la especificación vinculada deben indicar qué se está comparando y cómo se establece la referencia. Una máquina que rectifica el diámetro exterior de una lente puede definir su borde mecánico con precisión, pero aún necesitar un paso de centrado óptico separado para relacionar ese borde con las superficies ópticas.
ISO 10110-6:2025 cubre las reglas para indicar las tolerancias de centrado e inclinación para elementos ópticos, subconjuntos y conjuntos. Para un comprador, la revisión práctica es identificar la superficie o el conjunto aplicable, el eje de referencia, el punto de referencia y la indicación de tolerancia. Si alguno de estos está ausente o es ambiguo, resuelva la pregunta del dibujo antes de aprobar un plan de aceptación.
No interprete un número de excentricidad del eje de la máquina como la tolerancia de centrado óptico terminada. El Auto-EG-80 lista una excentricidad de doble eje de ≤0,006 mm. Esta es una especificación de máquina. Un requisito de lente terminada también depende de cómo se mide el eje óptico, cómo se sujeta la pieza, qué referencia se transfiere y cómo se verifica el resultado. Solicite una demostración utilizando la misma definición que aparecerá en el registro de aceptación.
Si el dibujo requiere centrado del eje óptico, revise la de centrado óptico CNC horizontal por separado de la gama de máquinas de rectificado de lentes ópticas. Registre la distinción en la ruta del proceso para que no se omita una operación de transferencia de referencia.
Espesor: indique la ubicación, la referencia y el método de medición
“Espesor” puede significar espesor central, espesor de borde, espesor de pieza plana o una dimensión local entre superficies especificadas. Estos no son intercambiables. Antes de cotizar, identifique la ubicación de la medición y las superficies de referencia, la orientación de la pieza y si la inspección es por contacto o sin contacto. Una tolerancia de espesor sin esas condiciones puede producir resultados diferentes en dos configuraciones de inspección.
El AOI-20 proporciona una especificación de sonda sin contacto de ±0,2 µm para la clasificación de espesor de piezas planas. Esto es relevante cuando el dibujo requiere esa medición; no es un método universal para el espesor central de lentes curvas.
La plataforma de lapeado DL-290 lista un rango de espesor de pieza de trabajo de 0,3 a 30 mm. Ese rango describe el sobre de proceso, no una tolerancia de espesor terminada. Indique cómo se elimina el material, cómo se evalúa el paralelismo y el espesor, y cómo se muestrean o clasifican los resultados.
Seleccione el proceso y el método de inspección a partir de la geometría de la pieza y la definición del plano.
Vídeo — Clasificación de espesores sin contacto AOI-20
Los requisitos de borde y contorno necesitan su propia línea de aceptación
Una especificación de borde puede afectar el ensamblaje, el manejo y el recubrimiento posterior. Separe el diámetro exterior del chaflán o bisel, y distinga un requisito de perfil de la centración con respecto a un eje óptico. Si se permite que un borde permanezca rugoso después de la generación, indique qué operación posterior lo termina. Si se requiere un chaflán protector, defina su ancho, ángulo y método de medición en lugar de tratar el “acabado del borde” como una solicitud vaga única.
Para una lente perfilada, la canteadora puede controlar el contorno y el chaflán; la centración del eje óptico puede requerir un paso de transferencia de datos separado. La gama de máquinas de rectificado de lentes ópticas y línea de fabricación de lentes ópticas muestran la familia de equipos y la transferencia del proceso. No asuma que una estación elimina cada error creado anteriormente.
Algunos planos utilizan GOST 2.412-81, una norma para planos y diagramas de productos ópticos. Mantenga sus especificaciones en su forma original y confirme qué norma y regla de inspección rigen la aceptación. A menos que el paquete de planos proporcione una correspondencia controlada, no asuma que un símbolo o grado de tolerancia se mapea directamente a ISO 10110; confirme la regla de aceptación específica con el cliente antes de cotizar la conformidad.
Cuando un plano incluye varios elementos ópticos, cree una ruta y un registro de aceptación separados para cada elemento. Una familia de máquinas compartida no hace que los datos, la apertura o la tolerancia de acabado sean idénticos en cada pieza. Mantenga la revisión del plano, la identidad de la pieza y el resultado de la inspección conectados para que una medición no se pueda asignar a la superficie o al orden de trabajo incorrectos. Para lotes mixtos, identifique el elemento aplicable en cada registro de inspección.
Convierta el plano en un plan de máquina e inspección
Antes de solicitar una cotización final, envíe el plano completo y una breve lista de características. Para cada requisito, registre:
- La especificación exacta y la revisión del plano.
- La característica y el dato al que se aplica.
- La operación esperada para crear o corregir la característica.
- El método de inspección, instrumento y área de evaluación.
- La cantidad de muestra y la regla de aprobación/rechazo para la prueba.
Luego, solicite al proveedor del equipo que separe las especificaciones de la máquina del resultado de la pieza terminada que la prueba debe demostrar. Registre las dimensiones de entrada, la configuración, la secuencia del proceso, el material de acabado y las mediciones de salida contra la misma revisión del plano y el dato.
En ISO 10110 El plano es procesable cuando cada especificación tiene un responsable de proceso y un método de inspección. Esto hace que las cotizaciones sean comparables y separa las especificaciones de la máquina de la aceptación de la pieza terminada.
Preguntas frecuentes
¿Especifica ISO 10110 qué máquina debe producir una tolerancia?
No. Estandariza la representación de las características y tolerancias ópticas. La ruta del proceso y la capacidad de la máquina deben evaluarse en función de la geometría de la pieza, los datos y el método de inspección.
¿La excentricidad del eje de la máquina demuestra la centración óptica terminada?
No. La excentricidad es una especificación de la máquina. La centración terminada también depende de la medición del eje óptico, la sujeción de la pieza, la transferencia de datos y la inspección final.
¿Se puede cotizar una tolerancia de espesor sin una ubicación de medición?
No de manera confiable. Identifique las superficies, la ubicación, la orientación y la referencia utilizadas para la medición antes de establecer los criterios de aceptación.
Envíe un plano para una revisión de aplicación
Comparta la revisión del plano, el material, el tamaño del blanco de entrada, la cantidad esperada y el método de aceptación. El equipo puede mapear las especificaciones a la generación, el acabado, el canteado y la inspección, y luego definir verificaciones para una prueba de corte de muestra gratuita.
