NOTA DE APLICACIÓN / CORTE → RECTIFICADO

Tolerancia de corte para rectificado: ¿cuánto material dejar?

Una oblea puede tener el espesor nominal y aun así ser demasiado delgada para el acabado. Una cara puede estar combada; una zona baja puede presentar una marca de sierra profunda; un desconchado en el borde puede extenderse hasta el diámetro requerido. La rectificadora debe eliminar esos defectos preservando la geometría acabada.

El margen de corte correcto es el material necesario para alcanzar la geometría especificada, eliminar los daños del corte y completar la secuencia de acabado calificada, con un margen para la variación medida del proceso. No existe un valor milimétrico universal fiable para el germanio, ZnSe, zafiro, cuarzo y vidrio óptico. Empiece por el plano de acabado, luego califique la pieza en bruto utilizando cortes representativos y pruebas posteriores.

Esta guía de margen de corte separa el espesor de la pieza en bruto del consumo de materia prima y muestra qué medir antes de liberar un lote.
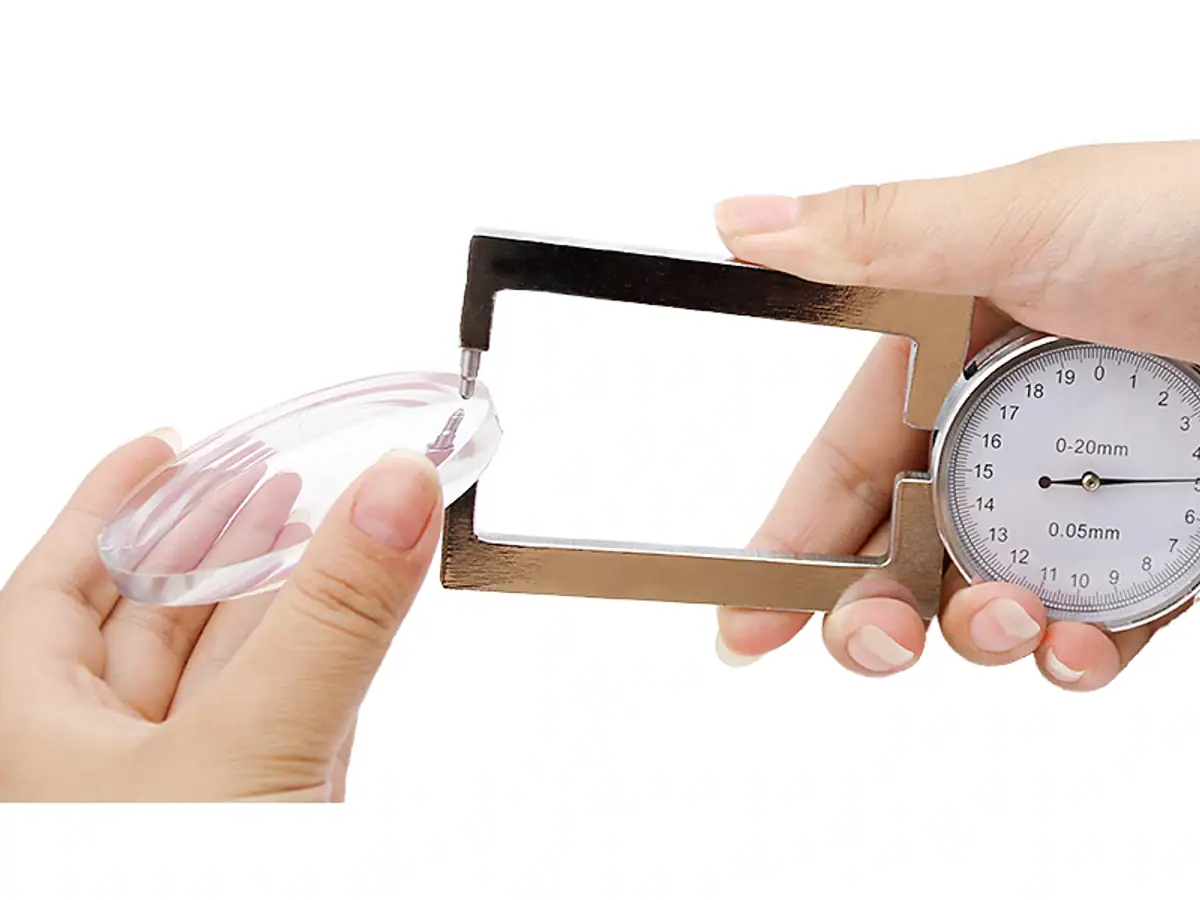
Medidor de espesor por contacto para medir un componente óptico transparente
Un calibre de contacto comprueba el espesor local en un componente óptico transparente. Esta imagen ilustra el método de medición; no establece un margen de corte o un mapa de espesor completo.

01 — Elabore el presupuesto del margen de corte a partir de la pieza acabada

Para una pieza plano-paralela acabada en ambas caras, utilice esta relación inicial:

Espesor de la pieza en bruto cortada = espesor acabado + eliminación total planificada de la cara A + eliminación total planificada de la cara B.

El presupuesto de cada cara cubre el desbaste, el rectificado fino y el pulido, además de un margen de proceso justificado. La asignación de desbaste debe acomodar ya el error de forma medido y los daños del corte. No añada de nuevo un margen de daño separado si la eliminación de desbaste calificada ya lo cubre.

Para una lente curva, el espesor central por sí solo es insuficiente. Coloque la envolvente de la lente acabada dentro de la pieza en bruto y compruebe el material necesario en ambas superficies, incluido el borde. La operación de generación elimina el material fuera de esa envolvente. Una ecuación de espesor de oblea plana no puede sustituir esta comprobación de geometría.

Elemento del presupuestoQué establecerDónde pertenece
Geometría acabadaEspesor, curvatura, diámetro y apertura útilPlano y esquema de referencia
Eliminación de desbasteMaterial necesario para generar la forma y eliminar los defectos de cortePlan de eliminación por cara
Rectificado finoEliminación necesaria después de la etapa abrasiva anteriorSecuencia de acabado calificada
PulidoEliminación necesaria después del rectificado finoSecuencia de acabado calificada
Margen de procesoVariación demostrada en piezas representativasReserva explícita, revisada después de las pruebas
CorteMaterial eliminado por cada corte de sierraCálculo del consumo de materia prima

Mantenga visibles las unidades y convenciones. “Margen por cara”, “margen de espesor total” y “material radial del borde” son cantidades diferentes. Mezclarlas puede duplicar una especificación de compra antes de que la primera pieza en bruto llegue a la máquina.

02 — El corte consume el lingote, no la pieza en bruto restante

Un error común en la presupuestación pone el corte dentro del espesor de una oblea que ya ha sido cortada. El corte es material perdido entre obleas adyacentes. Para una operación de corte repetida, el paso de material aproximado es el espesor de la oblea más el corte medido; el recorte final y los restos inutilizables requieren un tratamiento separado.

Publicado por Vimfun Página de corte de germanio SG-40 describe el corte en bucle cerrado con un corte de alrededor de 0,4-0,5 mm en sus ejemplos. Esa es una referencia inicial para la configuración de corte, no una recomendación de margen o un resultado garantizado para cada material. La página también enumera el rendimiento de desconchado del borde, pero una medición de desconchado del borde no puede establecer la profundidad de grieta subsuperficial en toda la cara.

Mida la ranura real o el consumo de material en cortes representativos. El diámetro del hilo solo no capta la protrusión del abrasivo, el movimiento lateral y el ancho de corte resultante. La guía separada pérdida por corte explica por qué esta distinción es importante para el rendimiento del material.

Compare métodos de corte alternativos con el mismo requisito de salida. El espesor de la hoja, el diámetro del hilo y el tamaño nominal del punto de un láser no son medidas intercambiables del rendimiento útil de la pieza en bruto. Incluya la limpieza posterior y las piezas rechazadas en la comparación.
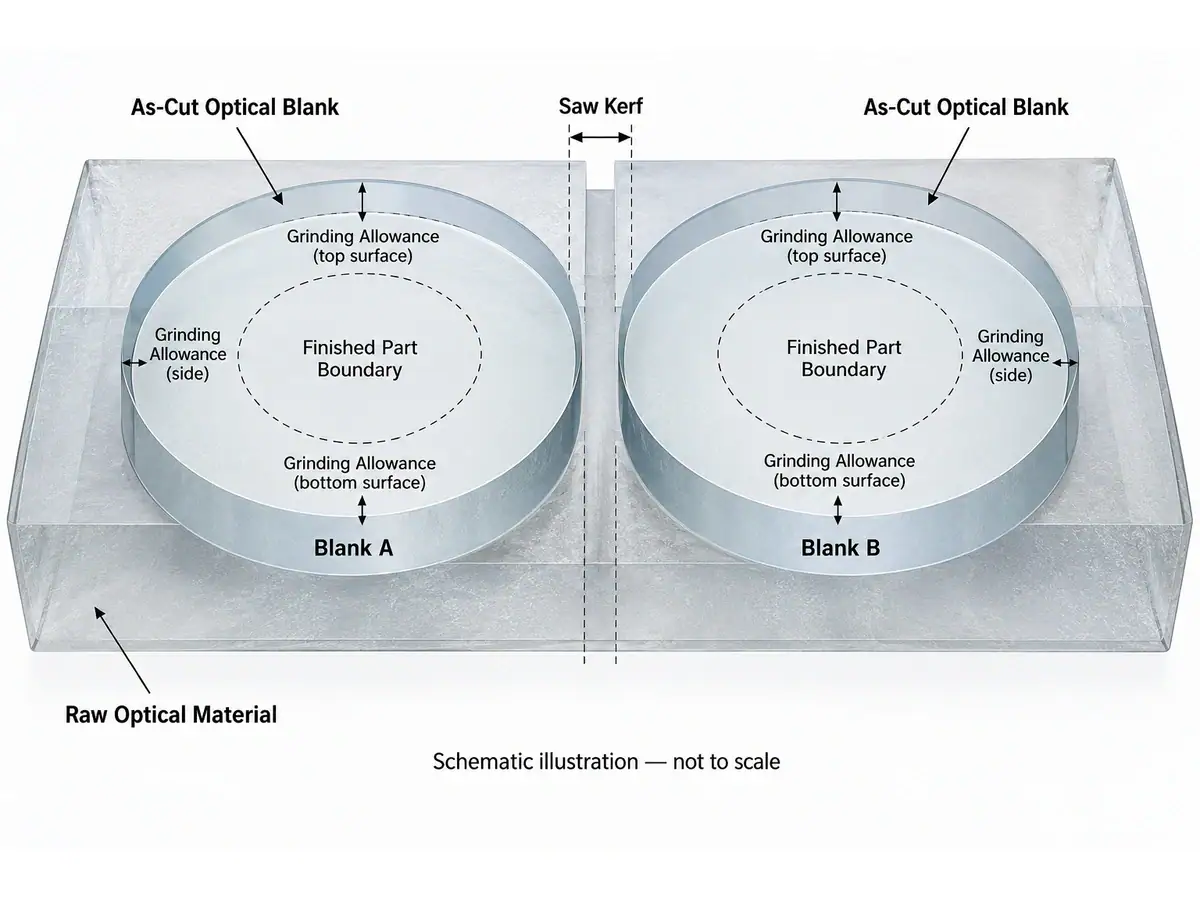
Esquema que ilustra el corte de sierra entre blancos y el material alrededor de los límites de la pieza terminada
Ilustración conceptual del corte de sierra y el material de acabado, no a escala. Los cálculos reales de material deben distinguir la eliminación axial de la cara de la limpieza radial del borde.

03 — La comba y la inclinación pueden agotar el material local

El material utilizable mínimo es más importante que una lectura de espesor promedio. Una oblea combada puede requerir una eliminación considerable antes de que ambas caras queden limpias. Una pieza en bruto inclinada puede alcanzar el espesor mínimo permitido en un lado mientras quedan marcas de sierra en el otro.

Mapee el espesor en posiciones definidas y mida la forma de la cara en relación con la referencia de procesamiento prevista. La variación de espesor por sí sola no describe completamente la comba: dos caras curvas pueden permanecer aproximadamente paralelas. Registre cómo se soportó la pieza, ya que la sujeción o el pegado pueden distorsionar una oblea delgada durante la medición.

Utilice estas mediciones para establecer el margen de corte antes de la producción. Si la distribución del material no puede contener la forma acabada con la reserva de limpieza requerida, aumentar el tiempo de pulido no la salvará. Revise la configuración de corte, el soporte y la dirección de corte antes de simplemente especificar una oblea más gruesa.

Mantenga la limpieza del borde separada. Un desconchado fuera del diámetro acabado puede eliminarse durante el canteado, pero uno que se extienda hasta la apertura útil puede hacer que la pieza en bruto sea inutilizable. Ninguno de los casos se resuelve automáticamente aumentando el espesor axial.
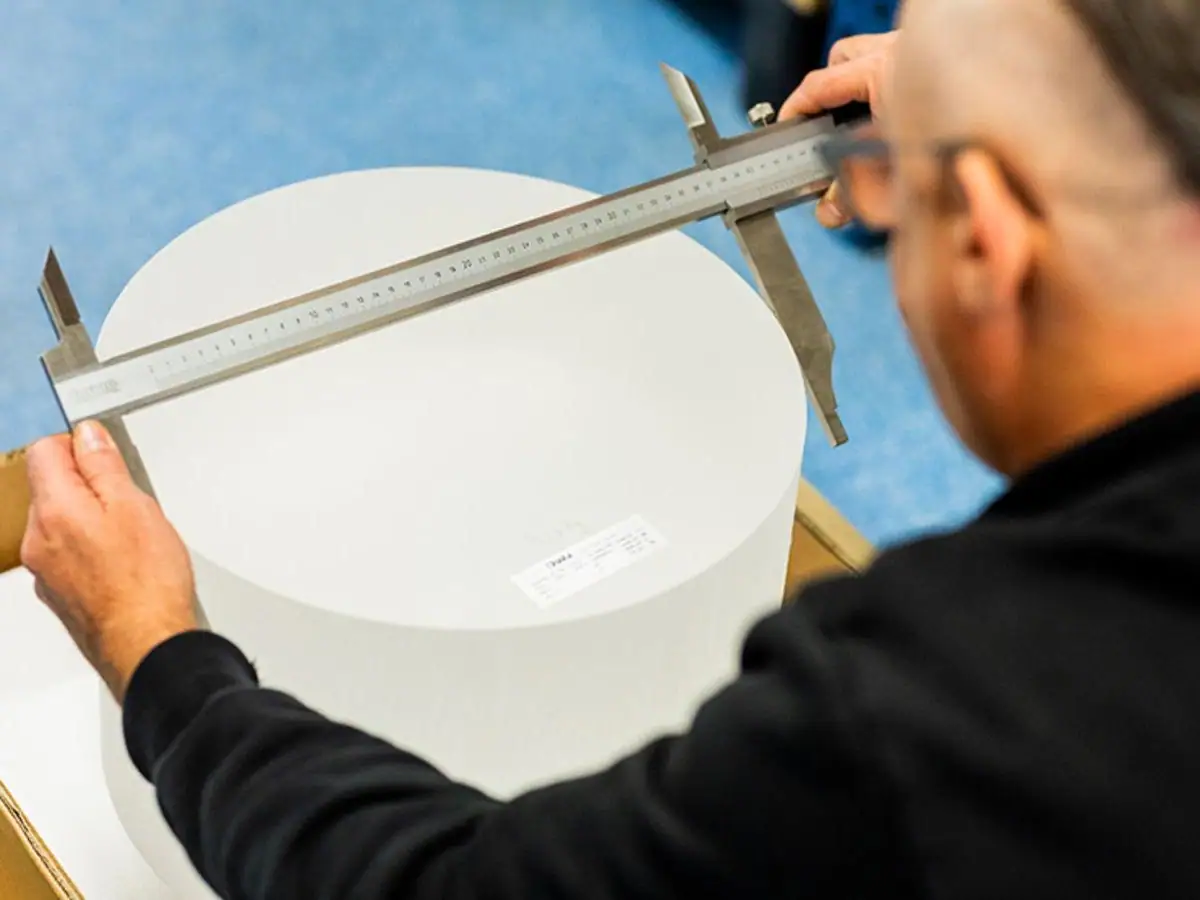
Operador utilizando un calibrador grande para verificar el diámetro de un blanco óptico cilíndrico
Un calibre comprueba el diámetro de la pieza en bruto. Este es un ejemplo de inspección dimensional, no un mapa de espesor; el espesor de la cara y la comba requieren mediciones separadas.

04 — Una cara de aspecto liso no demuestra daños superficiales

Las marcas de sierra describen la topografía de la superficie. El daño subsuperficial describe grietas debajo de esa superficie. Una fotografía, un número de rugosidad o un valor de desconchado del borde no sustituyen una evaluación calificada del daño.

Investigación de Hed y Edwards sobre el rectificado de vidrio óptico se encontró una relación entre la rugosidad superficial y la profundidad del daño bajo las condiciones de rectificado investigadas. Eso no proporciona un factor de conversión universal para un material y proceso de corte por hilo diferente. Utilice una relación validada solo dentro de sus condiciones demostradas.

La consecuencia de fabricación es sencilla: una apariencia más suave después del rectificado no confirma, por sí sola, que se haya eliminado la capa de daño anterior. Acuerde cómo se evaluarán las muestras representativas y cómo el resultado informará el programa de eliminación. Nuestra guía de daño subsuperficial proporciona la conexión con el rectificado y pulido posteriores.

Establezca la tolerancia de corte utilizando esta evidencia del proceso. Evite añadir un “porcentaje de SSD” arbitrario a cada material, especialmente cuando la asignación de desbaste ya incluye la eliminación de daños.

05 — El material cambia las prioridades de calificación

Utilice la identidad del material para decidir qué necesita un examen más detenido, no para asignar una tolerancia fija sin fundamento. Una clasificación universal de “menos” a “más” material ocultaría las diferencias en geometría, estado del abrasivo, orientación y sujeción de la pieza.

MaterialPrioridad de calificación relativaQué confirmar antes de reducir el material
GermanioAlta atención al rendimiento del material y a la pérdida de borde frágilForma de la cara, estado del borde y limpieza posterior; confirmar mediante cortes de prueba cliente-material
ZnSeAlta atención al soporte, manipulación y dañosEstado después del corte y liberación de la fijación; confirmar mediante cortes de prueba cliente-material
ZafiroAlta atención al esfuerzo de eliminación y a la orientación del cristalRespuesta real de corte y rectificado para la orientación especificada; confirmar mediante cortes de prueba cliente-material
QuartzSeparar sílice fundida de cuarzo cristalinoGrado, orientación cuando sea aplicable, forma de la cara y daños; confirmar mediante cortes de prueba cliente-material
Optical glassEvaluación específica del gradoTipo de vidrio, estado de la superficie y ruta de acabado; confirmar mediante cortes de prueba cliente-material

Esta tabla clasifica las preocupaciones en lugar de prometer una receta de espesor material por material. Para los blancos caros, reducir el corte y reducir el material de acabado resuelven diferentes partes del problema de rendimiento. La discusión sobre la pérdida de corte de germanio pertenece al cálculo de materia prima, mientras que el presupuesto de eliminación pertenece a la calificación del proceso.

06 — Lleve las mediciones al traspaso de rectificado

Una especificación útil de tolerancia de corte es un documento de traspaso. Incluya la revisión del dibujo, el grado del material, las dimensiones del blanco, la convención de datum, las mediciones de la cara y el método de aceptación. Identifique qué defectos debe eliminar el rectificado de desbaste y qué material debe permanecer para las etapas posteriores.

La guía de equipos de rectificado de lentes ópticas de Vimfun conecta la salida de corte con la selección de la siguiente máquina. Un ajuste del equipo o una lectura de calibre en proceso no es automáticamente el resultado final de aceptación de la pieza. Confirme el método de medición y verifique el blanco después de liberarlo de su fijación de procesamiento cuando sea relevante.

Para un flujo de trabajo de blanco a lente de germanio, lleve la misma identificación del blanco a través del corte, la generación y el acabado. De lo contrario, una pieza pulida exitosa no se puede rastrear hasta las condiciones de corte que la produjeron.

07 — Más tolerancia de corte no es un seguro gratuito

El material adicional tiene que ser eliminado en algún lugar. Para una cara plana circular de diámetro sin cambios, el volumen de eliminación adicional es el área de la cara multiplicada por el espesor añadido. Duplicar el diámetro, por lo tanto, multiplica ese volumen adicional por cuatro. El tiempo de rectificado no tiene por qué aumentar exactamente en la misma proporción: la carga, los movimientos de aproximación, el estado de la herramienta y la tasa de eliminación permitida también importan.

Para germanio y ZnSe, compare las piezas terminadas utilizables por blanco o lingote comprado, en lugar de solo la velocidad de corte. El cálculo del costo debe incluir el material perdido en el corte, el material rectificado, el consumo de abrasivo, la manipulación y los rechazos descubiertos después del acabado.

Reduzca la tolerancia de corte en pasos controlados. Un blanco más delgado es una mejora solo si la ruta de acabado aún cumple con el dibujo de manera confiable. Revise estas compensaciones en toda la línea de fabricación óptica, evaluando conjuntamente el corte y el rectificado.

08 — Califique el presupuesto antes de comprometer el lote

Comience con material representativo y el dibujo terminado real. Registre la configuración del alambre, la alimentación, el método de soporte y la configuración de la máquina relevante. Inspeccione los blancos después de la liberación, luego lleve muestras seleccionadas a través de la secuencia de rectificado y pulido prevista.

Mantenga un registro de la evidencia:

  • Mapa de espesor y mediciones de forma de cara tal como se cortaron.
  • Estado del borde en relación con el diámetro terminado y la apertura clara.
  • Eliminación en cada etapa, con el método de medición identificado.
  • Geometría final, aceptación de la superficie y razones de las piezas rechazadas.
  • La configuración y el lote de material asociados con cada muestra.

Aprobación de la tolerancia de corte después de revisar la variación en la prueba, no solo la oblea de mejor aspecto. Repita la calificación cuando cambie un grado de material, geometría, fijación o condición de proceso significativa.

Envíe el material, el tamaño del blanco, el dibujo terminado y la salida requerida. Solicitar corte de muestra gratuito para establecer el estado tal como se cortó y discutir el presupuesto de material posterior. La validación de rectificado y pulido, cuando sea necesario, debe acordarse por separado.

Ir arriba