
Fabricación de lentes ópticas
La fabricación de lentes ópticas consta de seis estaciones que toman un bloque de material hasta una lente terminada e inspeccionada. Esta página no es un catálogo de máquinas, sino cómo encajan las seis estaciones: lo que cada una entrega a la siguiente, dónde una pieza todavía se toca a mano y qué cambia cuando toda la línea proviene de un solo proveedor.
12 máquinas 02GeneraciónDesbaste → radio
12 máquinas 03Rectificado fino · pulidoRadio → figura
8 máquinas 04Canteado · centradoDiámetro → eje
4 máquinas 05InspecciónMedición · clasificación
2 máquinas 06ManipulaciónEntre estaciones
3 máquinas
Seis estaciones, cinco traspasos
Las máquinas son la parte fácil de la fabricación de lentes ópticas. Lo que decide si una línea funciona son los cinco traspasos entre ellas: el formato en el que llegan las piezas y si una persona tiene que tocarlas.
Cada flecha en la fabricación de lentes ópticas es una decisión de formato: cestas en una estación y bandejas en la siguiente significa que una persona reempaqueta las piezas, y esa persona es el costo real. La disposición de las seis estaciones juntas es cómo se igualan esos formatos antes de que se pida algo.
Qué le sucede realmente a una lente de Ø18 mm
Una lente de vidrio óptico plano-convexa, R25 en la cara convexa, en lotes de unos pocos miles. Los nombres de las máquinas son ejemplos; la secuencia es cómo se ve realmente la fabricación de lentes ópticas en la planta.
Un alambre de diamante de circuito cerrado deja aproximadamente 0,5 mm de corte y poco desconchado en el borde, por lo que el desbaste lleva menos daño a la siguiente estación y el generador tiene menos material que quitar.
Una generadora CNC para calibres de Ø10–55 mm mide la sagita dentro del ciclo y corrige la siguiente pieza por sí misma. Las piezas en bruto llegan sueltas en un depósito o ordenadas en una bandeja, dependiendo del bastidor elegido.
El trabajo convexo debe ir en un bastidor de giro inferior — R1,5 a R50, hasta Ø30 mm, cuatro husillos funcionando a la vez. El rectificado fino elimina el daño que dejó la generadora; el pulido corrige entonces la forma en lugar de perseguir arañazos.
Las ruedas gemelas toman el desbaste y el acabado en una pasada y el elevador servo aplica el chaflán en ambas caras, desde 15 segundos por pieza con pick-and-place por vacío. Donde el plano lo exige, el centrado alinea el borde con el eje óptico.
Inspección sin contacto con repetibilidad de ±0,0015 mm y unos 2 s por pieza, alimentada desde piezas desordenadas por visión, apilando los resultados en bandejas por banda de espesor. Aquí es donde el rendimiento deja de ser una opinión.
Las unidades de carga, apilamiento y estantería de cestas transportan piezas de Ø10–20 mm entre estaciones a unos 2 s por pieza, en los mismos formatos de cesta y bandeja que esperan las máquinas.
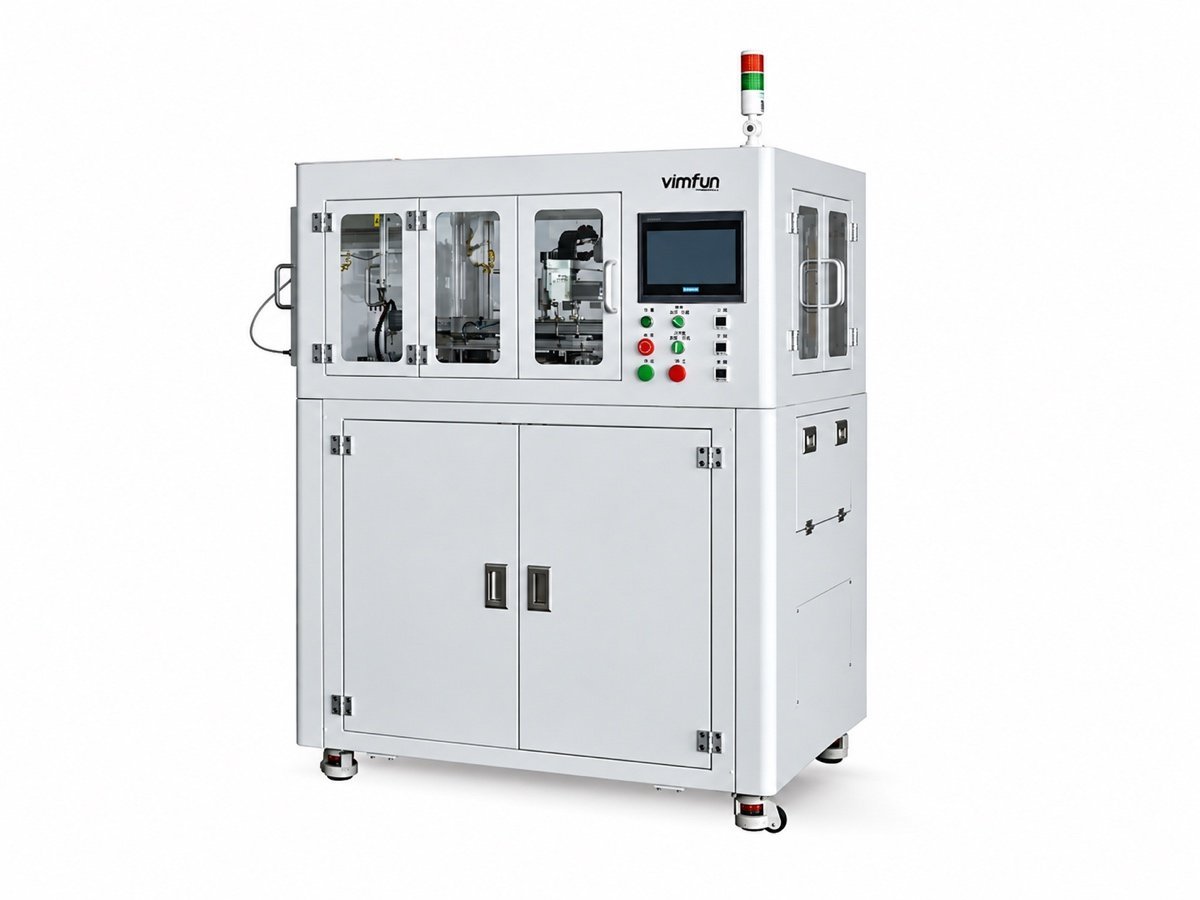
Lo que decide cada estación — y dónde se producen cuellos de botella
Cada estación en la fabricación de lentes ópticas entrega a la siguiente un problema que no puede solucionar. Estas son las que vale la pena conocer antes de diseñar una línea.
Serrar
Decide la pérdida por corte y el daño que tiene la pieza en bruto. En material caro, esta estación establece el rendimiento de toda la línea antes de que funcione nada más.
Generación
Decide el radio y la tolerancia dejada para el pulido. Una tolerancia desigual aquí se paga dos veces en la estación 03.
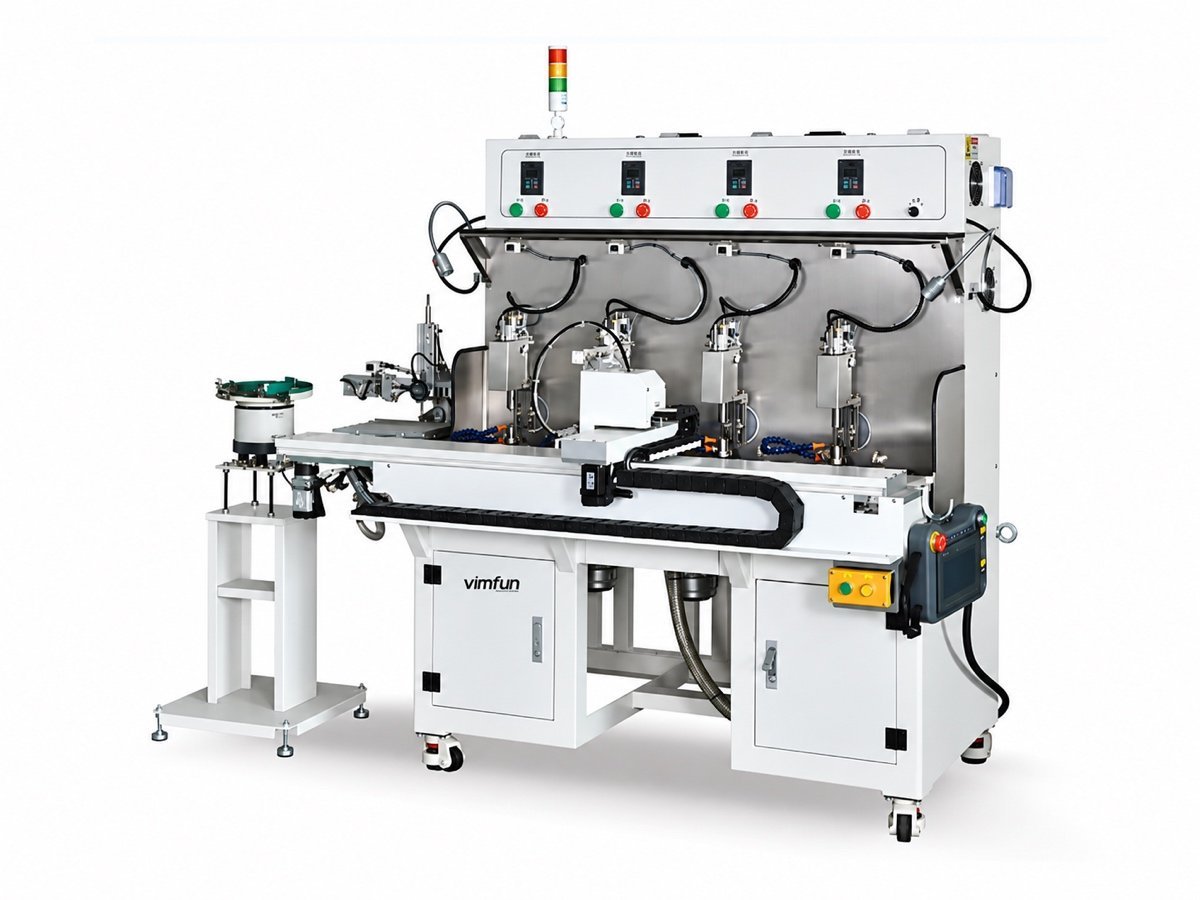
Rectificado fino y pulido
Decide la forma y el acabado. El giro superior soporta trabajo cóncavo, el giro inferior convexo — un programa de piezas mixtas necesita ambos bastidores, no una solución de compromiso.
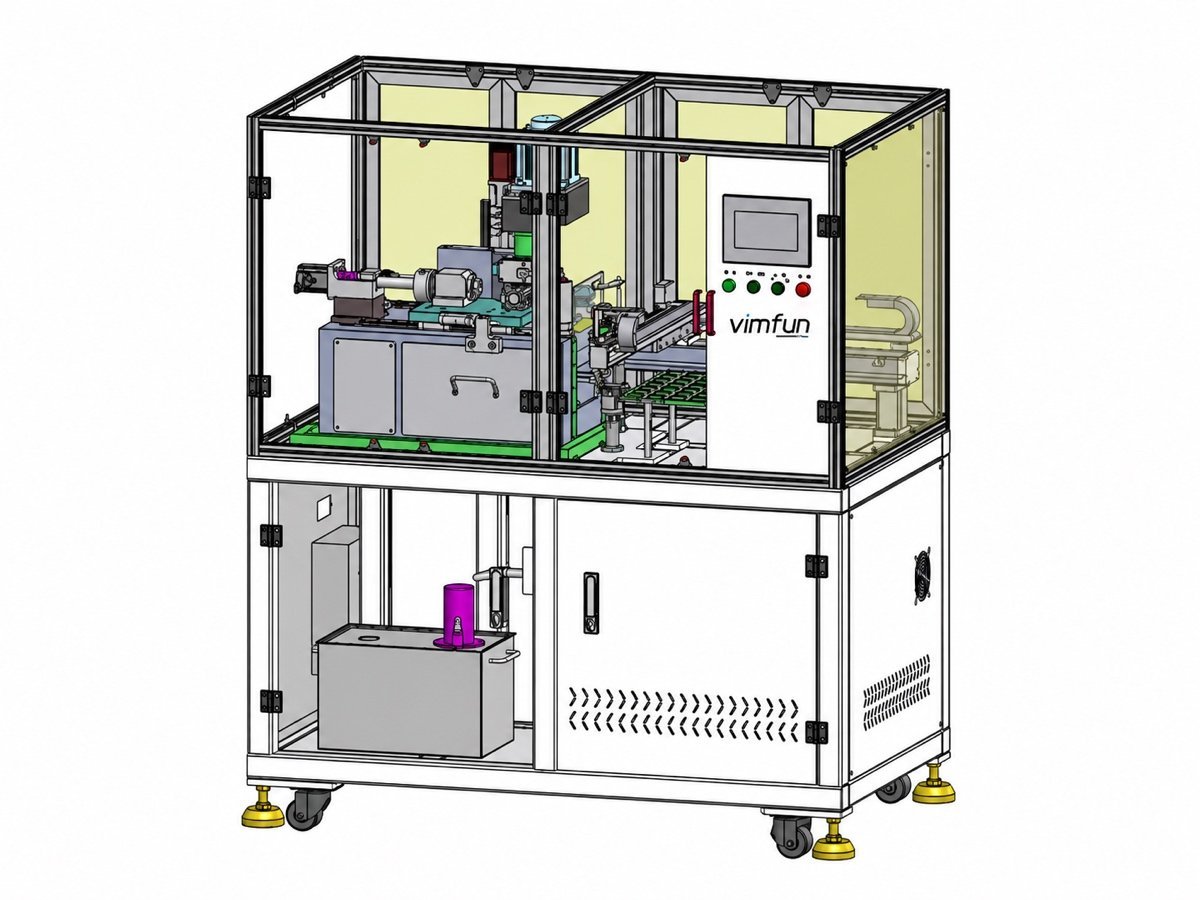
Canteado y centrado
Decide el diámetro exterior, el chaflán y, donde se especifica, el eje óptico. Es la estación más barata y la que expone errores cometidos aguas arriba.
Inspección
Decide qué se envía. Las caras curvas se miden por forma; las piezas planas se miden por espesor y se clasifican en bandas, más de 2000 piezas por hora, cambio en menos de 10 minutos.
Manipulación
Decide cuántas personas necesita la línea. Las unidades de carga, apilamiento y estantería de cestas mueven las piezas entre estaciones en los formatos que ya utilizan las máquinas.
¿Por qué la discusión es sobre personas, no sobre precisión?
Cada proveedor serio domina la forma y el acabado. Lo que separa la fabricación de lentes ópticas como línea de una sala llena de máquinas es cuántas manos necesita un martes normal.
Un operador, varias máquinas
La alimentación por depósito y bandeja, el pick-and-place por vacío y las fijaciones apiladas significan que un operador mantiene las revistas llenas en lugar de estar de pie en un husillo. Esa proporción es el número a comparar entre cotizaciones.
Cambio en minutos
Recuperación de fijaciones y programas en lugar de una reconstrucción — menos de 10 minutos en la estación de inspección, comparable en otros lugares. Las tiradas cortas dejan de ser lo que todos evitan.
Rendimiento que puede mostrar a un cliente
Las bandas de espesor y los resultados de forma medidos, impresos y rastreables, reemplazan un banco y un par de ojos. Las quejas se responden con un registro en lugar de una discusión.
Formatos que ya coinciden
La altura de apilamiento de 210 mm del apilador coincide con el rango de sujeción de 210 mm de la pulidora de cantos. Pequeñas coincidencias como esa son las que hacen que una línea funcione, y solo ocurren cuando un solo proveedor la diseña.
¿Qué incluye una línea de fabricación de lentes ópticas?
Dos formas de comprar las mismas seis estaciones. La diferencia no son las máquinas, sino quién es el propietario de los espacios entre ellas.
| Un solo proveedor, diseñado conjuntamente | Máquina por máquina | |
|---|---|---|
| Formatos de piezas | Cestas y bandejas que coinciden en las seis estaciones | Reenvasado a mano donde sea que dos proveedores no estén de acuerdo |
| Equilibrio de ciclo | Estaciones dimensionadas según su cantidad anual | Cada máquina rápida por sí sola, colas intermedias |
| Piezas de prueba | Ejecutar toda la secuencia antes de realizar el pedido | Probado una estación a la vez |
| Repuestos y formación | Una lista, una visita, un contacto | Separado por proveedor |
| Cuando una pieza está fuera de tolerancia | Un responsable del proceso la rastrea aguas arriba | Cada proveedor señala la estación anterior a la suya |
Una línea de fabricación de lentes ópticas nuestra cubre las estaciones 01 a 06: aserrado, generación, rectificado y pulido fino, canteado y centrado, inspección y las unidades de manipulación entre ellas. El comportamiento del material se determina con sus propias piezas en lugar de discutirse a partir de tablas; datos publicados para zafiro y cuarzo cristalino es donde comienza la conversación.
El recubrimiento, cementado y ensamblaje no forman parte de ella, y tampoco lo hace un laboratorio de metrología más allá de la estación de inspección en línea. Tampoco construimos líneas para vidrio arquitectónico, trabajos de espejos o laboratorios de Rx oftálmicos. Si su alcance necesita eso, lo diremos antes de escribir una propuesta, y nosotros no fabricamos lentes, por lo que no competimos con usted por sus clientes.
¿Qué preguntan los compradores sobre una línea completa?
¿Tenemos que comprar las seis estaciones a la vez?
No, y la mayoría de los clientes no lo hacen. La ruta común hacia la fabricación de lentes ópticas es comprar primero la estación cuello de botella y agregar el resto durante uno o dos años, lo que funciona siempre que los formatos se acuerden al principio, para que las máquinas posteriores encajen. Lo que no debe hacer es pedir tres estaciones de tres proveedores en el mismo trimestre y descubrir en la instalación que ninguno de ellos se pone de acuerdo sobre cómo llegan las piezas.
¿Cómo se dimensiona la línea?
A partir del plano de la pieza y la cantidad anual. Se estima el ciclo de cada estación, la más lenta establece la velocidad de la línea y las estaciones se duplican solo donde la aritmética lo exige. Dimensionar la fabricación de lentes ópticas en una hoja de cálculo es barato; descubrir el desequilibrio después de la instalación no lo es.
¿Se puede probar antes de realizar el pedido?
Sí. Envíe un plano y algunas piezas en bruto de su propio material y las ejecutaremos a través de la secuencia de forma gratuita, devolviendo las piezas con una hoja de proceso para cada estación.
¿Quién instala y forma?
Nosotros lo hacemos, con las máquinas bajo una garantía de 12 meses y un compromiso de respuesta de 8 horas, plan de 24 horas, resolución de 48 horas durante ese período. Los repuestos permanecen disponibles durante la vida útil de la máquina.
¿Qué pasa con el material que nunca hemos procesado?
Los materiales ópticos duros y frágiles —vidrio óptico, zafiro, cerámicas técnicas, cuarzo y cristal— son el rango para la fabricación de lentes ópticas en este equipo. Cualquier cosa desconocida pasa primero por la prueba y, si no funciona, lo decimos.
¿Se puede integrar con máquinas que ya poseemos?
A menudo sí, y la respuesta honesta depende de los formatos que utilicen sus máquinas existentes. La fabricación de lentes ópticas rara vez se construye desde cero; la mayoría de las líneas crecen alrededor de dos o tres máquinas que ya están generando ingresos. Díganos lo que ya está en el taller y la propuesta se construirá en torno a ello en lugar de en su contra.
Envíe un plano — diseñaremos la línea
Un plano de pieza y una cantidad anual son suficientes para empezar. Recibirá un diseño de fabricación de lentes ópticas estación por estación con tiempos de ciclo estimados, las máquinas para cada estación y las piezas de prueba que lo demuestran.
Solicitar una propuesta de línea →
- 1 · Usted envía — plano de pieza, material, cantidad anual y lo que ya tiene en su taller.
- 2 · Lo diseñamos — seis estaciones, máquina por estación, ciclo estimado y velocidad de línea.
- 3 · Lo probamos — prueba gratuita en sus propias piezas en bruto, a través de toda la secuencia.
- 4 · Usted decide — una cotización que cubre máquinas, herramientas, flete, instalación y formación.