Pechpolieren: Warum optische Werkstätten es immer noch verwenden
Das Pechpolieren ist nützlich, wenn ein formschlüssiger Läufer und ein kontrollierter Oberflächenkontakt während der Endbearbeitung erforderlich sind. Pech ist viskoelastisch: Es reagiert im Laufe der Zeit auf Last und Temperatur, anstatt sich wie ein starres Metallwerkzeug zu verhalten. Diese Formschlüssigkeit kann helfen, den Kontakt auf einer gekrümmten Oberfläche aufrechtzuerhalten, bedeutet aber auch, dass Läuferzustand, Unterstützung, Polierbewegung und Schlämme kontrolliert werden müssen. Pechpolieren ist eine Prozesswahl, keine automatische Route zu einer besseren Oberfläche.
Die Entscheidung liegt normalerweise zwischen einem Pechläufer und einem Polyurethanpad für ein definiertes Material, eine definierte Kurve und eine definierte Akzeptanzanforderung. Vergleichen Sie die erforderliche Oberflächenkorrektur, das Kontaktverhalten des Werkzeugs, den Konditionierungsaufwand, die Chargenwiederholbarkeit und die nachgeschaltete Messung. Ein Pad kann für die wiederholbare Produktion geeignet sein, bei der seine Nachgiebigkeit und Textur zum Teil passen; Pech kann für Anwendungen geeignet sein, bei denen der Läufer auf die Oberfläche geformt oder konditioniert wird und der Prozess ein formschlüssiges Werkzeug erfordert. Keines ist universell schneller oder genauer.
Was Pechpolieren verändert
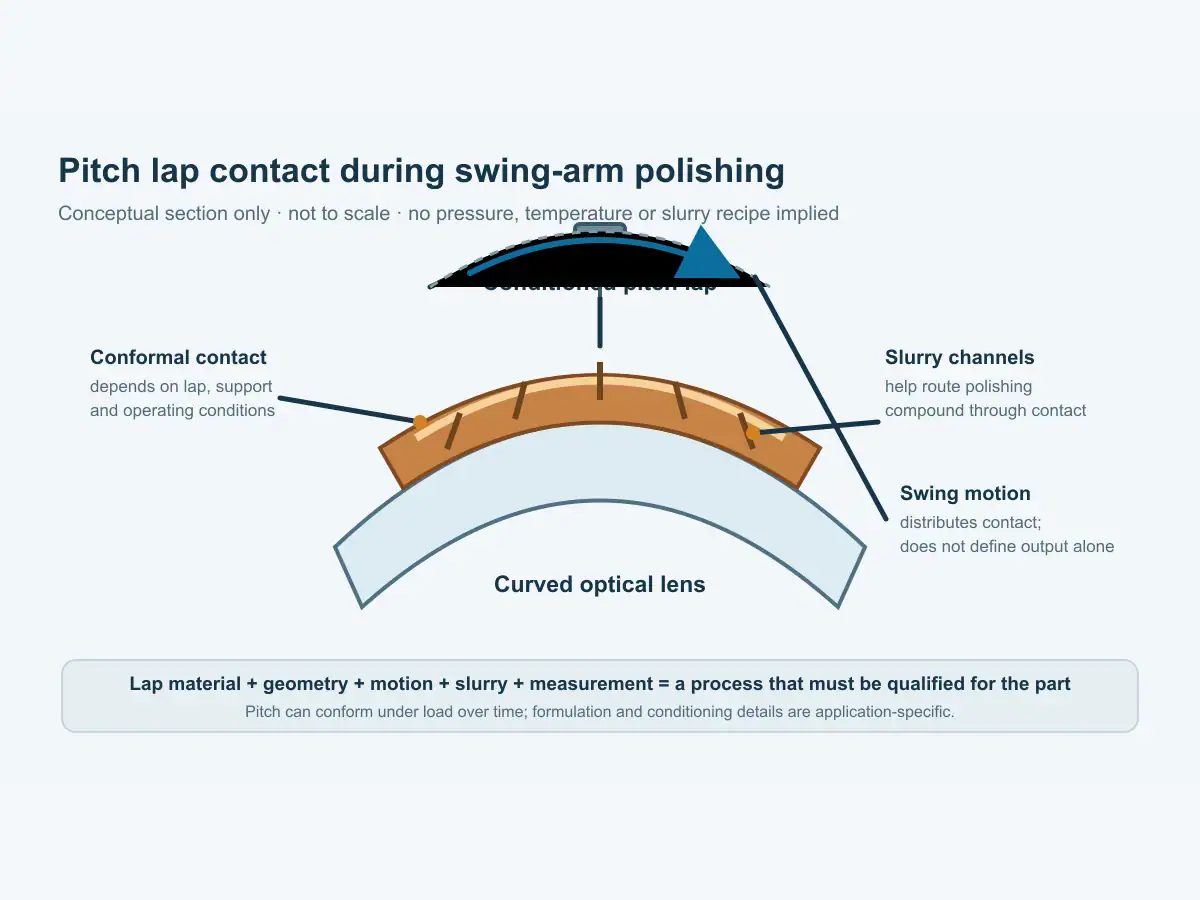
Ein Pechläufer präsentiert eine Arbeitsfläche gegen die optische Linse mit Polierpaste dazwischen. Unter kontrollierter Bewegung und Last entfernt die Schnittstelle Material. Die Geometrie und das Oberflächenmuster des Läufers beeinflussen, wie er die Linse kontaktiert und wie die Schlämme durch die Schnittstelle fließt. Da sich das Pech langsam verformt, kann es kleine Formunterschiede ausgleichen, aber dieses Verhalten ändert sich mit der Formulierung, Temperatur, Zeit unter Last und Unterstützung.
Deshalb erfordert das Pechpolieren Aufmerksamkeit für den Werkzeugzustand. Werkstätten können einen Läufer pressen oder konditionieren, damit seine Oberfläche der beabsichtigten Linse entspricht und Kanäle für den Schlämmefluss erhält. Die genaue Methode ist prozessspezifisch. Pechformulierung, Temperatur und Konditionierungswerte sollten aus einem qualifizierten Werkstattverfahren oder einem kontrollierten Versuch für das Werkzeug und die Linse stammen; sie sollten nicht auf Poliereinrichtungen verallgemeinert werden.
Vergleichen Sie Polyurethanpads und Pechpolieren
Polyurethan-Polierpads bieten eine andere Schnittstelle. Ihre hergestellte Textur und Nachgiebigkeit können kontrolliertes Polieren unterstützen, wenn das Pad, die Schlämme und die Prozessparameter für die Linse geeignet sind. Sie können einfacher zu standardisieren sein als ein von Hand konditionierter Pechläufer, abhängig von der Linse und den Prozesskontrollen der Werkstatt. Die Pad-Auswahl muss immer noch Krümmung, Oberflächenqualität, Schlämmezufuhr und das Verhalten des spezifischen Materials berücksichtigen.
Forschungen, die Pech- und Polymerläufer vergleichen, zeigen, dass das Ergebnis von der Kombination aus Material, Schleifmittel und Läufer abhängt; ein Ergebnis aus einem Satz von Testbedingungen ist keine universelle Rangliste. Für die Produktionsauswahl vergleichen Sie beide Routen an repräsentativen Linsen mit der gleichen eingehenden Oberflächenbeschaffenheit und Akzeptanzmethode. Messen Sie die entscheidende Eigenschaft – wie Oberflächenform, Rauheit oder Kratzer-Schmutz – anstatt sich auf das visuelle Erscheinungsbild des Werkzeugs zu verlassen.
Verwenden Sie ein Pad, wenn ein wiederholbarer Verbrauchsmaterial die Kontaktgeometrie erfüllt. Pechpolieren kann für eine Kurve oder ein Endziel geeignet sein, das von einem formschlüssigen Werkzeug profitiert. Wenn sich die Linsen-Geometrie ändert, berücksichtigen Sie die Zeit und das Geschick, die für die Vorbereitung oder Überprüfung jedes Werkzeugs erforderlich sind.
Die Rolle der Schwingbewegung
Eine Schwingarm-Poliermaschine bewegt die Werkstückspindel in einem Bogen relativ zum Läufer oder zur Polierplatte. Die Bewegung verteilt den Kontakt über den Arbeitsbereich. Das Ergebnis hängt von der Schwinggeometrie, der Spindeldrehung, der Werkzeugform, der Linsenunterstützung, dem Druck und der Schlämme ab. Der Bewegungsbereich einer Maschine definiert allein keine fertige Form oder Oberflächenqualität.
Die Vimfun FP-4U ist eine Ober-Schwing-Konfiguration für konkave Linsen. Ihr dokumentierter Bereich ist R1–R20, maximal Ø30, mit einer Spindeldrehzahl von 450–3000 U/min. Die FP-4L verwendet eine Unter-Schwingung für konvexe Linsen und listet ±R1,5–R50 auf. Diese Spezifikationen identifizieren die beabsichtigte Geometrie und den Maschinenumfang; sie implizieren nicht, dass jedes Material oder jede Oberflächengüte ohne ein validiertes Werkzeug und einen validierten Prozess poliert werden kann.
Die Poliermaschinenbereich für optische Linsen ist die Hauptübersicht der Ausrüstung. Überprüfen Sie die FP-4U Konvex-Linsenpoliermaschine für die Ober-Schwing-Route und die FP-4L Poliermaschine für konvexe Linsen für die Unter-Schwing-Route. Wählen Sie die Schwingrichtung basierend auf der Oberflächengeometrie, bestätigen Sie dann Radius, Linsengröße, Werkstückaufnahme und Werkzeugzugang anhand der Zeichnung.
Pechpolieren ist kein Linsen-Blocking
Blocking befestigt und stützt eine Linse für eine Operation. Pechpolieren beschreibt das Läufermaterial und die Endbearbeitungsschnittstelle. Blocking kann Teil einer Poliereinrichtung sein, definiert aber nicht das Polierwerkzeug und beweist nicht, dass die Linse fertig ist. Halten Sie die Stützmethode, die Läufergeometrie und den Polierprozess als separate Punkte im Prozessplan.
Die Leitfaden für Linsen-Blocking und -Deblocking befasst sich mit Werkstückaufnahme und -lösung. Das Polieren erfordert immer noch einen geeigneten Läufer, Schlämme und Bewegung gemäß der Zeichnung; korrektes Blocking allein stellt keine Oberflächenakzeptanz sicher.
Richten Sie einen kontrollierten Vergleich ein
Ein nützlicher Vergleich von Pechpolieren und Pads beginnt mit repräsentativen Linsen aus demselben Material und demselben vorgelagerten Prozess. Erfassen Sie Geometrie, eingehenden Zustand, Blocking-Methode, Werkzeugidentität, Schlämme und Einrichtung. Verwenden Sie die gleiche Messprozedur vor und nach dem Polieren; das gleichzeitige Ändern mehrerer Faktoren verschleiert die Ursache eines Ergebnisses. Wiederholen Sie für das Pechpolieren die Prüfung über eine tatsächliche repräsentative Charge, damit der vorbereitete Läufer über die erste Linse hinaus bewertet wird. Protokollieren Sie jegliche Nachbearbeitung oder Konditionierung zwischen den Teilen.
Dokumentieren Sie für einen Pechversuch die Läufervorbereitung und die Konditionierungsschritte, ohne sie als universelle Werte zu behandeln. Überprüfen Sie den Kontakt über den beabsichtigten Bereich, bestätigen Sie, dass die Schlämme die Schnittstelle erreicht, und inspizieren Sie den Läufer auf Beschädigungen oder ungleichmäßige Unterstützung. Protokollieren Sie für einen Pad-Versuch den Pad-Typ und -Zustand, die Abricht- oder Einlaufmethode, falls zutreffend, und die Schlämmenpaarung. Befolgen Sie die Prozessanweisungen des Lieferanten für beide Werkzeuge.
Messen Sie die Linse anhand der Referenz und der Abnahmemethode der Zeichnung. Oberflächenform, Rauheit und Kratzer-Tiefe sind unterschiedliche Merkmale. Das eine kann das andere nicht ersetzen. Wenn der nächste Schritt die Beschichtung ist, definieren Sie, welche Inspektion vor der Beschichtung stattfindet und welcher Oberflächenzustand beim Übergang erforderlich ist.
Wiederholen Sie den Vergleich an genügend Teilen, um festzustellen, ob das Ergebnis über die vorgesehene Charge stabil ist. Protokollieren Sie den Werkzeugzustand vor und nach dem Lauf und bewahren Sie eine Rückstellprobe auf, wenn der Qualitätsplan des Kunden dies zulässt. Eine einzelne klar aussehende Linse ist für die Einrichtung nützlich, aber sie stellt keine Wiederholbarkeit her oder ersetzt den spezifizierten Messbericht.
Trennen Sie die Einrichtungsergebnisse von der Produktionsabnahme. Der Versuch sollte dieselbe Zeichnungsrevision, denselben Messbezug und dieselbe Handhabungspraxis verwenden, die für den freigegebenen Prozess vorgesehen sind.
Was das Maschinenvideo zeigt
Der FP-4U-Clip zeigt eine Vier-Spindel-Oberarmschwingmaschine mit Polier- und optionaler automatischer Beladung, Inspektion und Wenden. Es ist ein Ausrüstungsbeispiel; das Video spezifiziert keine Pechformulierung, Läppchenkonditionierung oder Prozesseinstellungen. Fordern Sie einen Versuch mit der tatsächlichen Linsengeometrie an, wenn diese Details die Auswahl bestimmen.
Entscheiden Sie anhand des Teils und des Prozessprotokolls
Pechpolieren ist es wert, beibehalten zu werden, wenn sein konformes Kontakt- und Konditionierungsverfahren einen definierten Endbearbeitungsbedarf löst. Ein Polyurethanpad kann vorzuziehen sein, wenn sein Kontaktverhalten und seine Wiederholbarkeit zur Oberfläche und zum Produktionsplan passen. Bestätigen Sie die Wahl mit einem kontrollierten Vergleich; leiten Sie das Ergebnis nicht allein aus dem Werkzeugmaterial ab.
Fragen Sie vor der Genehmigung einer Route, wer das Läppchen konditioniert, wie das Werkzeug inspiziert wird, wie das Werkstück gestützt wird, welche Messung den Output demonstriert und wie oft das Werkzeug aufgefrischt werden muss. Diese Fragen decken den Arbeits- und Kontrollaufwand hinter einer Poliertechnik auf. Sie helfen Käufern auch, einen etablierten Pechprozess mit einer Pad-basierten Einrichtung auf derselben Grundlage zu vergleichen.
Senden Sie eine Linsenzeichnung zur Prozessprüfung
Teilen Sie das Material, die konkave oder konvexe Oberfläche, den Radius, den Durchmesser, die eingehende Oberfläche, die Zieloberflächenanforderungen und die Produktionsmenge mit. Fügen Sie die aktuelle Blockiermethode und die Inspektionsdaten bei, falls verfügbar. Vimfun kann die geeignete Schwingkonfiguration überprüfen und Messungen für kostenlose Musterzuschnitte oder -polituren definieren, bevor die Maschinenauswahl als endgültig betrachtet wird.
Häufig gestellte Fragen
Warum wird Pech zum optischen Polieren verwendet?
Pech ist ein viskoelastisches Läppchenmaterial, das sich unter kontrollierter Last und Temperatur an die Oberfläche anpassen kann. Seine Eignung hängt vom Teil und Prozess ab.
Ist Pechpolieren dasselbe wie Linsenblockieren?
Nein. Pech beschreibt eine Polierschnittstelle; Blockieren beschreibt, wie ein Teil montiert oder gehalten wird.
Kann ein Pad Pech auf jeder Oberfläche ersetzen?
Es gibt keinen universellen Ersatz. Vergleichen Sie die Konformität, die Oberflächengeometrie, die Prozessstabilität und den gemessenen Output an repräsentativen Teilen.
Überprüfte Quellen
- Vimfun, Bereich der Poliermaschinen für optische Linsen.
- Vimfun, Konkavlinsen-Poliermaschine FP-4U.
- Vimfun, Konvexe Linsenpoliermaschine FP-4L.
- Applied Optics, Polierstudie mit Teflon- und Pechläppchen zur Herstellung ebener und superglatter Oberflächen.
- FP-4U-Video, Vimfun YouTube.