
Плоскостность притирочной плиты: калибровочные кольца и износ
Партия может покинуть притирочный станок с неравномерным распределением толщины, даже если среднее снятие материала соответствует рецептуре. Увеличение цикла может привести к снятию большего количества материала без исправления основной формы. Плоскостность притирочной плиты является одной из причин для исследования, наряду с загрузкой, держателями, распределением давления и измерениями.
Полезный вопрос по техническому обслуживанию заключается не просто в том, выглядит ли плита изношенной. Важно, остается ли измеренное состояние плиты в пределах технологического окна, которое обеспечивает приемлемые детали. Установите воспроизводимую карту плиты, свяжите ее с идентифицированными партиями и используйте метод кондиционирования, специфичный для станка.
01 — Отделение формы плиты от спецификаций детали
Плоскостность плиты описывает рабочую поверхность инструмента. Плоскостность детали описывает одну готовую поверхность, в то время как общее отклонение толщины описывает разницу между максимальной и минимальной толщиной на определенной площади. Они связаны через процесс, но не являются взаимозаменяемыми измерениями.
Деталь может иметь изогнутые поверхности, которые остаются примерно параллельными, или более плоские поверхности, которые не обеспечивают требуемого соотношения толщин. Измерение только центральной толщины упустит оба различия.
Для контроля плоскостности притирочной плиты записывайте карту плиты и результаты по деталям отдельно. Определите диапазон и эталон измерения для каждого. Локальное показание по короткому треку не может автоматически установить состояние всей плиты.
Use the руководство по двухстороннему процессу притирки чтобы связать состояние инструмента с полным маршрутом, а не приписывать каждую проблему TTV одной переменной.
02 — Считывание плоскостности притирочной плиты перед коррекцией износа
Широкая вогнутая или выпуклая тенденция требует иного исследования, чем локальная волнистость, поврежденная область или загрязненный измерительный контакт. Опишите закономерность и ее воспроизводимость перед изменением настроек кондиционирования.
| Наблюдаемая закономерность | Проверки перед коррекцией | Полезная запись |
|---|---|---|
| Широкая вогнутость или выпуклость | Эталон измерения, тепловое состояние и распределение износа | Повторяющиеся профили в определенных положениях |
| Локальная волнистость или выступы | Движение инструмента, закономерность загрузки и локальное повреждение | Угловая и радиальная карта |
| Внезапное локальное изменение показаний | Мусор, заусенцы и измерительный контакт | Повторное показание после очистки |
| Дрейф во время производства | Загрузка, состояние суспензии, температура и история кондиционирования | Результаты по плите и партиям с течением времени |
Не используйте видимое изменение плоскостности для объяснения результата партии, пока само измерение не станет воспроизводимым. Грязный контакт или разная ориентация моста могут привести к ошибочной тенденции.
Плоскостность притирочной плиты должна быть зафиксирована во времени. Одиночное приемлемое показание после обслуживания мало что говорит о том, как поверхность изменяется в течение нормального производственного интервала.
03 — Понимание того, что меняет кондиционирование
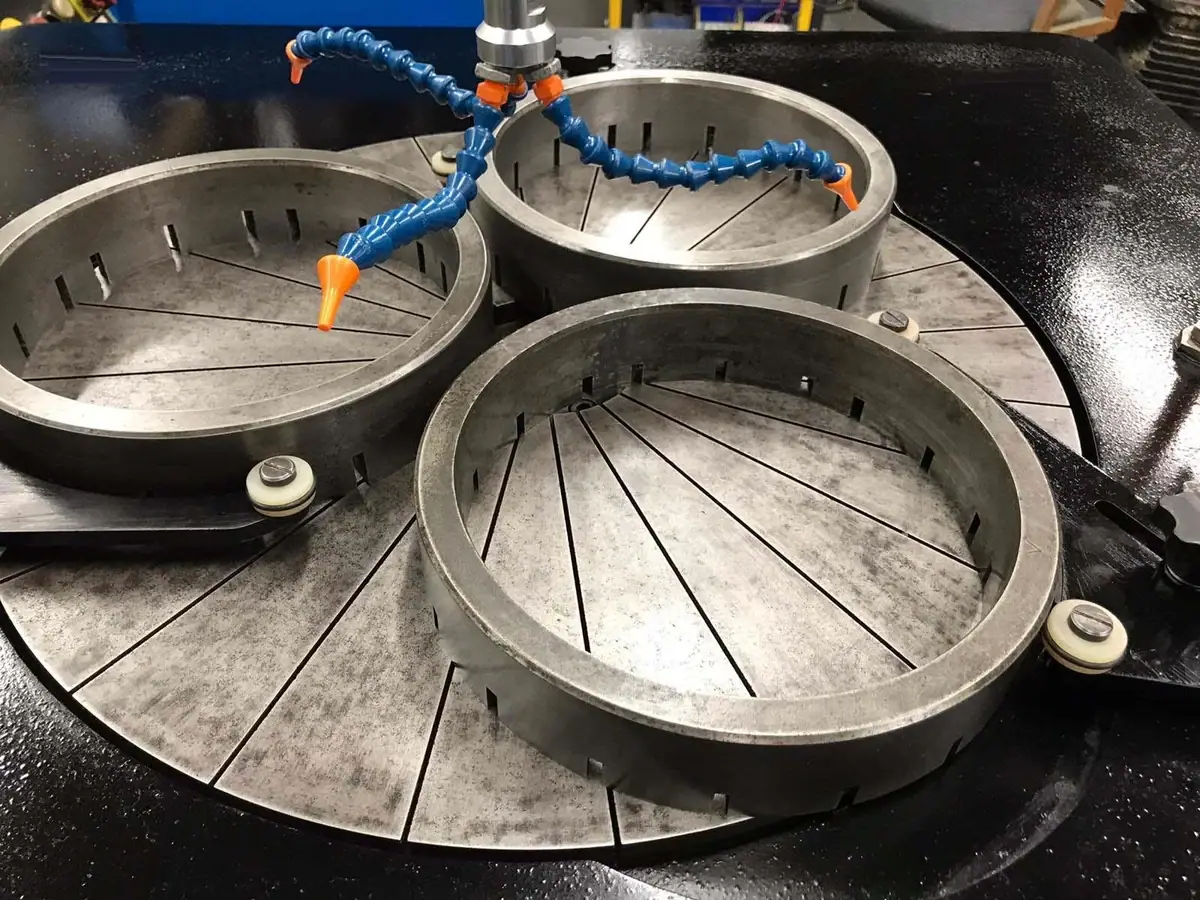
Кондиционирование перераспределяет износ или удаляет высокие участки, используя инструменты и движения, разработанные для станка. Расположение кольца, соотношение скоростей, контакт и состояние абразива могут влиять на закономерность износа.
На станке с открытой кольцевой притиркой изменение радиального положения кольца кондиционирования может изменить место возникновения износа. Однако направление и величина коррекции должны соответствовать документированной геометрии станка. Не переносите простую инструкцию с этого станка на двухстороннюю планетарную систему без подтверждения.
Двухсторонний станок имеет дополнительные взаимосвязи между верхними и нижними плитами, держателями, шестернями и заготовками. Коррекция одной плиты или одной рабочей переменной может не решить проблему полного распределения толщины.
Для плоскостности притирочной плиты используйте измерительный цикл коррекции: осмотрите, примените утвержденную ограниченную коррекцию, повторно осмотрите и подтвердите с помощью репрезентативных деталей. Неизмеренный длительный цикл кондиционирования может привести к перебору и созданию новой проблемы.
04 — Измерение с использованием определенного эталона
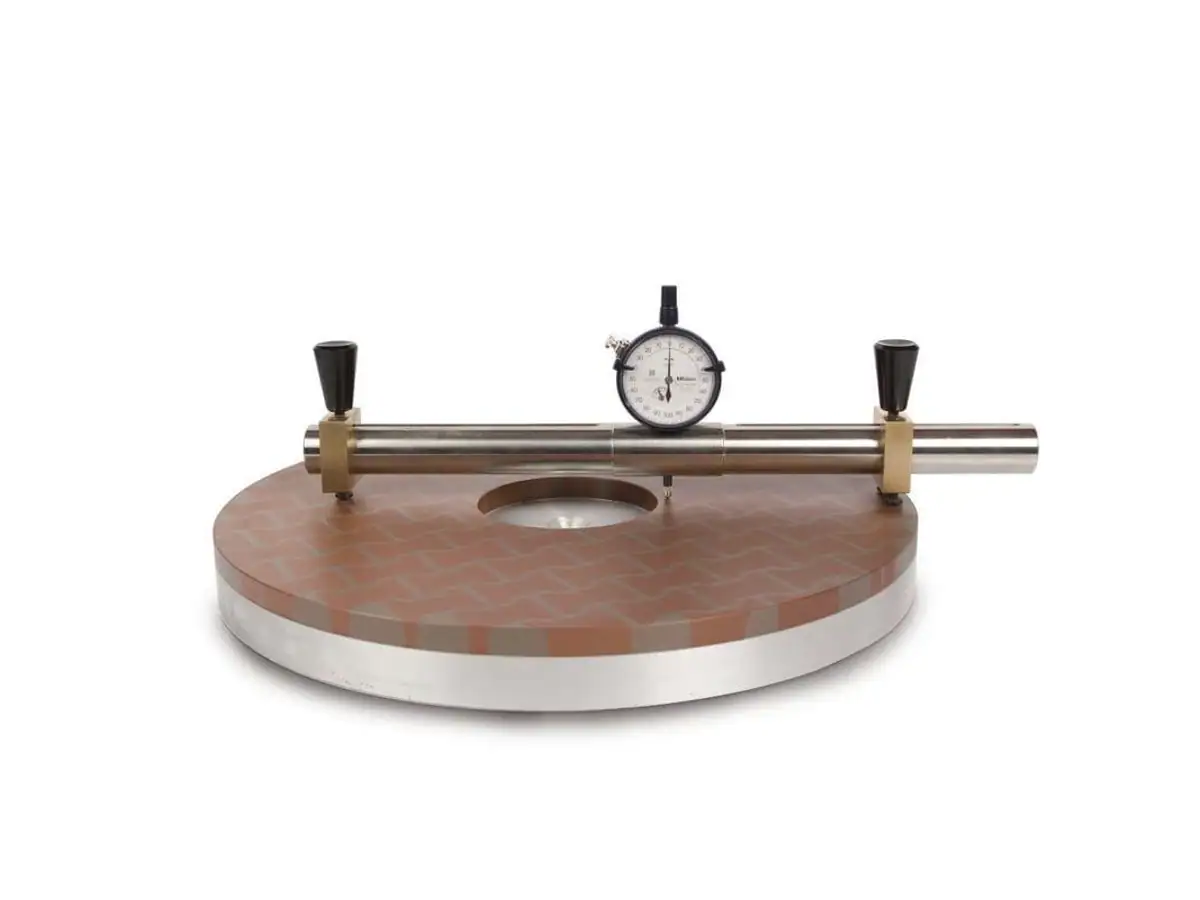
Линейка может выявить общую тенденцию, но ее контакт и разрешение ограничивают то, что она доказывает. Мост и индикатор требуют известного эталона, постоянного диапазона и чистых точек контакта. Само по себе разрешение прибора не определяет точность измерения.
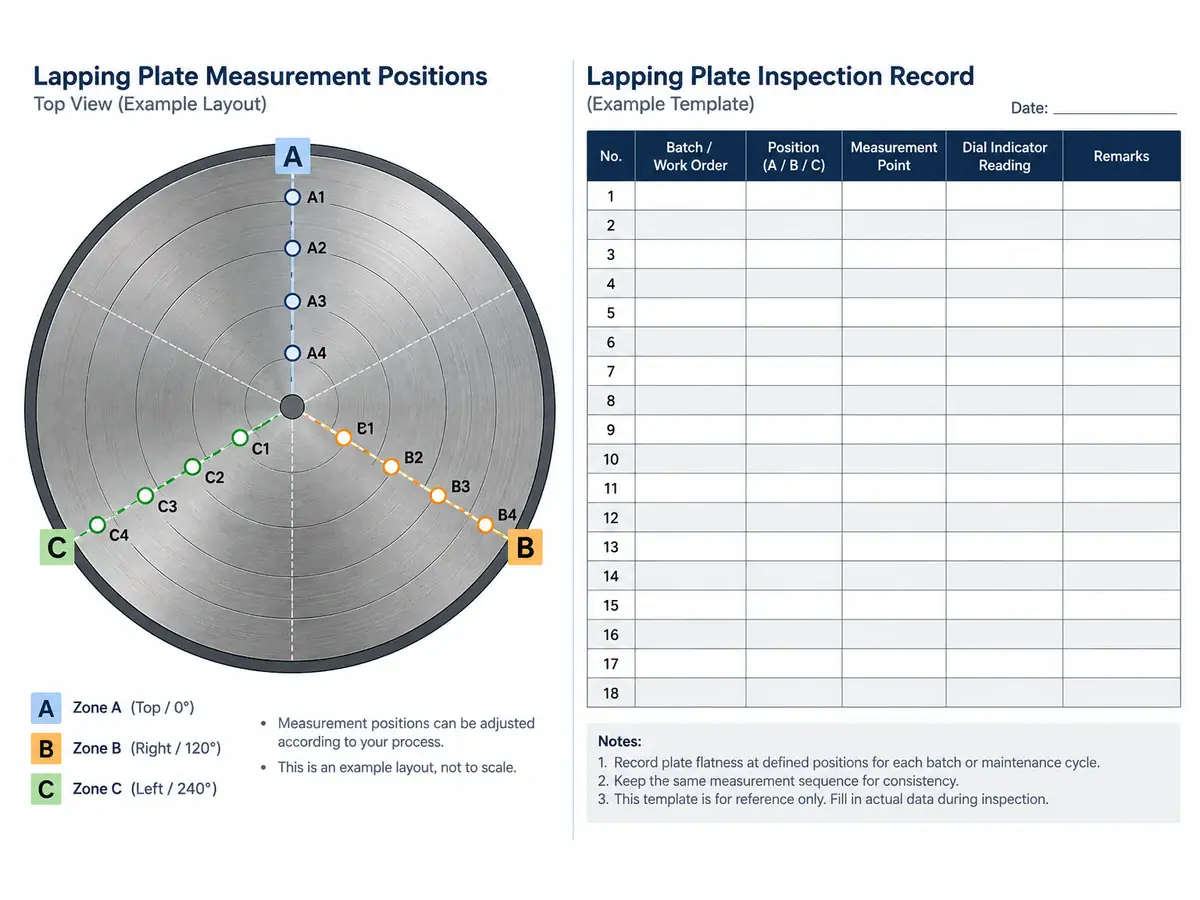
Измеряйте в безопасном состоянии станка, требуемом его процедурой технического обслуживания. Определите плиту, радиальные положения, угловые расположения и тепловое состояние. Запишите, производится ли измерение непосредственно на рабочей поверхности и как обрабатываются канавки.
Сайт Руководство NIST по контролю измерительного процесса актуально здесь: сама измерительная система должна иметь стабильное, проверенное поведение, если тенденции должны поддерживать принятие решений.
Для записей о плоскостности притирочной плиты сохраняйте как показания, так и схему измерения. Число, помеченное как “плоскостность”, без диапазона или местоположения, не может быть надежно сопоставлено с результатом следующей смены.
05 — Включите загрузку, держатели и давление
Распределение деталей влияет на контакт и износ. Неравномерно заполненный держатель, смешанные входящие толщины или измененный диаметр продукта могут изменить процесс, даже если запрограммированное время остается неизменным.
Проверьте состояние держателя и его взаимосвязь с заготовкой. Поврежденный или неподходящий для детали держатель может создать проблему, которую одно только кондиционирование не сможет решить. Сохраняйте загрузку деталей и проверку инструмента в записи настройки партии.
Давление должно интерпретироваться с использованием определенного количества и загруженной площади станка. Значение, отображаемое как нагрузка, не является автоматически контактным давлением. Избегайте описания номинальной нагрузки в килограммах как равномерного давления, действующего на каждый компонент.
Сайт страница продукта притирки и полировки серии DL предоставляет контекст оборудования. Используйте подтвержденную документацию выбранной модели для настроек, а не комбинируйте спецификации от плит разного размера или конфигурации.
06 — Установите триггер кондиционирования на основе данных процесса
Страница продукта притирочных и полировальных станков серии DL.
предоставляет контекст оборудования. Используйте подтвержденную документацию выбранной модели для настроек, а не комбинируйте спецификации от плит разного размера или конфигурации.
Плоскостность притирочной плиты должна иметь документированный критерий приемки и порядок действий. Укажите, кто может санкционировать исправление, какие измерения требуются после этого и когда должна быть повторно проверена репрезентативная партия.
Избегайте скрытия повторяющихся исправлений внутри неизмененного рецепта. Если плита требует более частого вмешательства, выясните причину: возможно, изменилось распределение износа, состояние расходных материалов, загрузка или механическая проблема.
07 — Свяжите карту плиты с картой партии
Определите положения деталей или группы держателей во время испытания. Измерьте толщину в согласованных местах на выпущенных, очищенных деталях. Где применимо, измеряйте форму поверхности отдельно от вариации толщины.
Сравните карту партии с записью плиты, но не предполагайте прямое соответствие без доказательств. Движение, давление, жесткость детали и поведение держателя могут изменить то, как состояние инструмента проявляется в готовом компоненте.
Улучшение плоскостности притирочной плиты полезно, когда оно приводит к получению повторяющихся принятых деталей. Если карта плиты улучшается, а TTV нет, продолжайте исследование загрузки, метрологии и остальной части процесса, а не повторяйте одно и то же исправление бесконечно.
Сохраняйте данные о неудачных партиях. Это помогает отличить постепенную тенденцию износа от внезапного события, такого как загрязнение или повреждение держателя.
08 — Выпуск технического обслуживания с полным отчетом
После исправления задокументируйте состояние плиты, использованный инструмент, настройки, затраченное время на исправление и результат проверки. Включите любые изменения в производственный рецепт. Отметьте первую квалифицированную партию после обслуживания, чтобы последующая производительность могла быть отслежена до этого вмешательства.
Для обзора поставщика отправьте модель станка, карту состояния плиты, детали держателя, схему загрузки и измерения детали. Фотографии помогают определить видимые повреждения, но они не заменяют измеренную ссылку, необходимую для исправления.
Обсуждение требования к процессу притирки с использованием фактического материала и чертежа готового изделия. Плоскостность притирочной плиты является контролируемым входным параметром производственного процесса; ее поддержание работает лучше всего, когда проверка инструмента и приемка детали используют одну и ту же прослеживаемую историю.
