Quy trình mài: Đạt độ dày và độ song song
Các chi tiết quang học phẳng thường cần hai điều cùng lúc: độ dày được kiểm soát và các mặt phẳng song song. Quy trình mài phẳng là một phương pháp để sửa chữa chi tiết phẳng sau khi cắt hoặc tạo hình. Nó sử dụng một giao diện mài giữa phôi và đĩa mài để loại bỏ vật liệu. Kết quả phụ thuộc vào cách chi tiết được hỗ trợ, cách đĩa và bộ phận giữ di chuyển, hệ thống mài nào được sử dụng và kết quả được đo lường như thế nào.
Đối với kính quang học phẳng, cửa sổ và đế, quy trình này liên kết vật liệu đầu vào, mài phẳng, đánh bóng và kiểm tra. Việc lựa chọn thiết bị phụ thuộc vào bản vẽ và lô hàng.
Quy trình mài phẳng thay đổi những gì trên chi tiết quang học phẳng
Mài phẳng loại bỏ vật liệu đồng thời đưa bề mặt về trạng thái phẳng hơn. Trong quy trình mài hai mặt, các chi tiết được đặt trong bộ phận giữ giữa các đĩa trên và dưới, do đó cả hai mặt đều được xử lý trong cùng một chu kỳ. Nó không tự động tạo ra bề mặt hoàn thiện quang học được đánh bóng; bước đánh bóng sau đó có thể được yêu cầu bởi đặc điểm kỹ thuật bề mặt.
Các mài phẳng do đó tốt nhất nên chỉ định với nhiều hơn một độ dày mục tiêu. Người mua cũng nên nêu rõ vật liệu chi tiết, độ dày ban đầu, đường kính hoặc hình dạng bên ngoài, độ phẳng yêu cầu, độ song song, biến thiên độ dày, tình trạng bề mặt và phương pháp đo cuối cùng. Nếu bất kỳ giá trị nào phụ thuộc vào việc đánh bóng hoặc hoạt động hoàn thiện khác, hãy giữ các yêu cầu chấp nhận đó riêng biệt với mục tiêu mài phẳng.
Quy trình mài phẳng phân phối tiếp xúc như thế nào
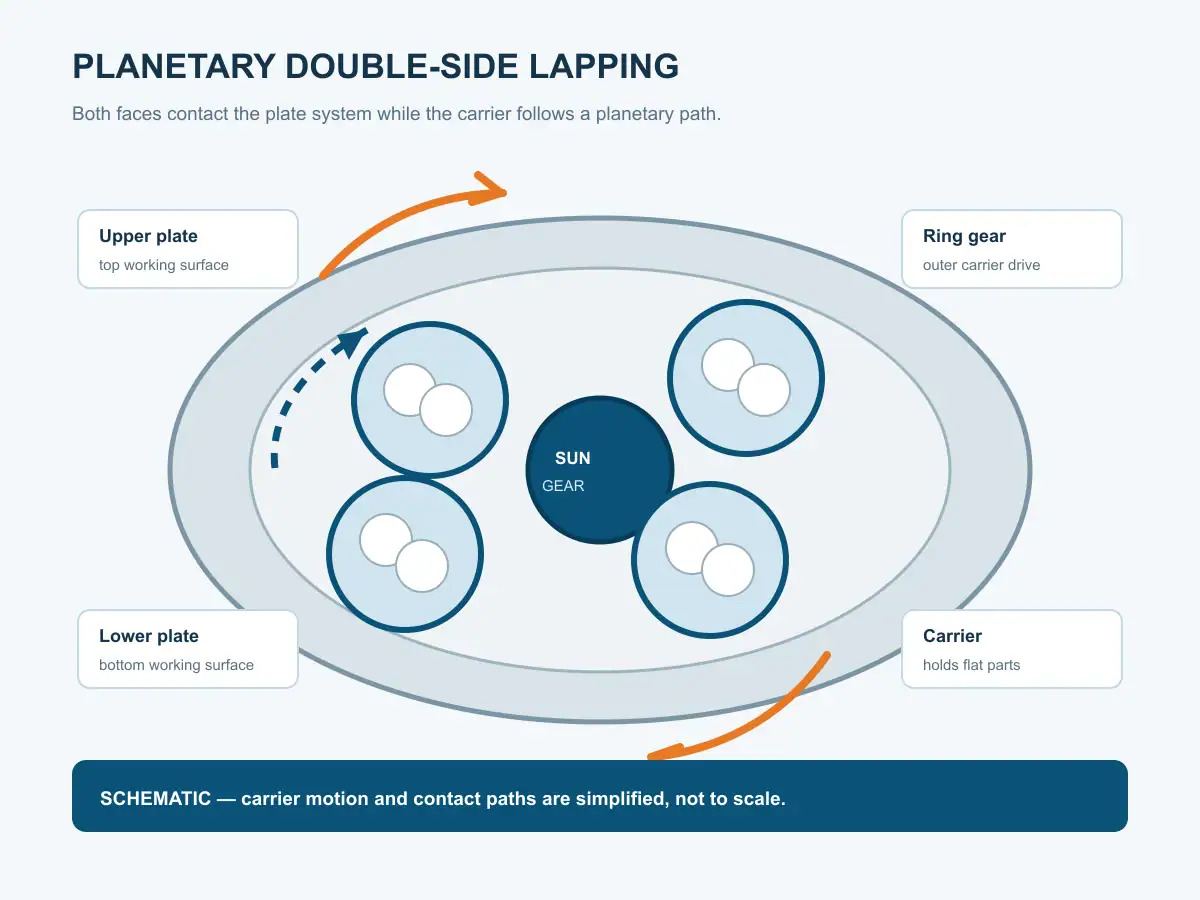
Trong thiết lập mài hai mặt hành tinh, các bộ phận giữ chi tiết trong các lỗ cắt. Bánh răng mặt trời gần trung tâm và bánh răng vành xung quanh chu vi dẫn động các bộ phận giữ khi các đĩa quay. Mỗi bộ phận giữ quay trong khi di chuyển quanh đĩa, do đó các chi tiết không đi theo một quỹ đạo tròn duy nhất. Chuyển động này phân phối tiếp xúc trên các bề mặt làm việc và giúp lô hàng trải qua một đường đi trung bình hơn.
Hình minh họa cơ chế một cách khái niệm, không phải là một công thức được quy định. Chuyển động thực tế phụ thuộc vào thiết kế máy và hướng quay; độ phẳng của đĩa, tình trạng bộ phận giữ, vật liệu mài và hình học ban đầu cũng ảnh hưởng đến kết quả.
Các mài phẳng phụ thuộc vào chuyển động của các bề mặt cũng như tải trọng. Độ phẳng của đĩa, độ mòn của bộ phận giữ và tải trọng không đều có thể làm thay đổi phân phối độ dày, vì vậy hãy xem xét chúng cùng với máy, vật tư tiêu hao và kế hoạch đo lường.
Vật liệu mài cố định hoặc bùn: xác định quy trình
Vật liệu mài có thể được mang trong bùn hoặc được trình bày qua bề mặt mài cố định, tùy thuộc vào công việc và thiết lập máy. Lựa chọn này thay đổi cách vật liệu mài đến giao diện, cách đĩa được điều kiện hóa, cách xử lý mảnh vụn và cách theo dõi quy trình. Đừng giả định một phương pháp phù hợp với mọi yêu cầu về vật liệu hoặc bề mặt hoàn thiện.
Đối với một công việc mới, hãy ghi lại loại và tình trạng vật liệu mài, phương pháp cung cấp, vật liệu đĩa và phương pháp điều kiện hóa. Xác nhận cách máy được làm sạch giữa các vật liệu và cách xử lý bùn đã qua sử dụng hoặc mảnh vụn quy trình. Nhà cung cấp có thể đề xuất một quy trình ban đầu, nhưng mài phẳng nên được xác nhận trên các chi tiết đại diện thay vì chọn từ một công thức chung chung.
Nồng độ, kích thước hạt, tốc độ và áp suất tương tác với nhau. Cài đặt ban đầu phụ thuộc vào vật liệu, lượng vật liệu loại bỏ và quy trình đánh bóng tiếp theo, vì vậy hãy thiết lập chúng thông qua một thử nghiệm đại diện thay vì coi một giá trị là phổ quát.
Kiểm soát độ dày mà không nhầm lẫn với độ song song
Độ dày là một kích thước giữa hai bề mặt. Độ song song mô tả cách các mặt đó liên quan đến nhau; độ phẳng mô tả hình dạng của một mặt riêng lẻ. Một chi tiết có thể đáp ứng mục tiêu độ dày tại một điểm đo trong khi vẫn không đáp ứng yêu cầu về hình dạng mặt hoặc độ song song ở nơi khác. Người mua nên nêu rõ chỉ số đo và thiết bị được sử dụng để đánh giá nó.
Trong quá trình mài phẳng, vật liệu ban đầu và hướng chi tiết ảnh hưởng đến lượng vật liệu cần loại bỏ khỏi mỗi mặt. Một lô hàng có độ dày đầu vào không đều có thể tiêu tốn thêm thời gian chu kỳ và tạo ra sự phân tán đầu ra rộng hơn. Việc phân loại các chi tiết đầu vào thành các nhóm hợp lý, sử dụng bộ phận giữ nhất quán và đo mẫu tại các vị trí được xác định có thể giúp chẩn đoán kết quả dễ dàng hơn.
Tổng biến thiên độ dày (TTV) là một chỉ số lô hữu ích khi bản vẽ hoặc đặc điểm kỹ thuật của khách hàng xác định cách tính toán nó. Nó không nên thay thế các yêu cầu rõ ràng về độ phẳng và độ song song. Thỏa thuận xem phép đo là điểm-điểm, dựa trên bản đồ hay dựa trên một phương pháp được đặt tên khác, và chỉ định điều kiện hỗ trợ cho các chi tiết mỏng. Nếu không có thông tin đó, hai báo cáo kiểm tra có thể mô tả các số lượng khác nhau bằng cùng một nhãn.
Áp suất, tốc độ đĩa và tải trọng bộ phận giữ
Áp suất làm thay đổi sự tiếp xúc của vật liệu mài và hành vi loại bỏ vật liệu. Tốc độ đĩa và hướng quay ảnh hưởng đến đường đi tương đối. Tải trọng bộ phận giữ ảnh hưởng đến diện tích chi tiết có sẵn và liệu lô hàng có được cân bằng hay không. Các biến số này có liên quan: việc tăng một biến số không đảm bảo xử lý nhanh hơn hoặc tốt hơn nếu giao diện mài, tình trạng đĩa hoặc bộ phận hỗ trợ chi tiết không phù hợp.
Dòng máy DL-290 / DL-395 cung cấp một ví dụ cụ thể về thiết bị. DL-290 liệt kê đường kính phôi tối đa Ø290, 6 bánh răng sao, phạm vi độ dày chi tiết 0,3–30 mm và áp suất đĩa 400 kg. DL-395 liệt kê lên đến Ø395, 5 bánh răng sao và áp suất đĩa 700 kg. Đây là thông số kỹ thuật của máy, không phải là độ phẳng, độ song song, tốc độ loại bỏ hoặc năng suất hoàn thiện được đảm bảo.
So sánh cấu hình với kích thước chi tiết, tải trọng bộ phận giữ, vật liệu và kích thước lô hàng. Việc tải và làm sạch có thể ảnh hưởng đến năng suất, vì vậy hãy hỏi cách bộ phận giữ hỗ trợ chi tiết và cách ghi lại các phép đo đầu vào và đầu ra.
Tải và những gì video hiển thị
Người vận hành đặt các chi tiết vào bộ phận giữ hành tinh, định vị bộ phận giữ trên đĩa dưới và đóng máy theo quy trình vận hành của nó. Video minh họa cho thấy DL-290/395 tải các chi tiết phẳng vào bộ phận giữ trước khi mài hai mặt. Nó hữu ích cho việc hiểu trình tự xử lý; nó không thiết lập cài đặt quy trình hoặc kết quả chất lượng.
Bao gồm việc kiểm tra khay, định hướng, điều kiện đĩa, làm sạch, đo lường và thay đổi khi ước tính nhân công và thông lượng; chỉ thời gian chu kỳ là không đầy đủ.
Làm thế nào để đánh giá kết quả từ quy trình mài
Đo các bộ phận đại diện bằng cách sử dụng tham chiếu, thiết bị, hỗ trợ và vị trí đánh giá đã thỏa thuận. Giữ các phép đo đầu vào và vị trí mẫu để có thể truy xuất sự thay đổi về việc loại bỏ và kết quả đầu ra từ điều kiện ban đầu.
Các mài phẳng Kết quả đầu ra nên được kiểm tra các đặc tính quan trọng ở các công đoạn sau: độ dày, độ phẳng, độ song song, tình trạng bề mặt và lượng vật liệu còn lại để đánh bóng. Nếu bước tiếp theo là đánh bóng, hãy xác nhận rằng nó có thể loại bỏ các hư hỏng bề mặt còn sót lại mà không vượt quá giới hạn độ dày cuối cùng. Một thử nghiệm là hữu ích khi cùng một bộ phận di chuyển qua quy trình dự kiến và báo cáo cuối cùng ghi lại mỗi lần bàn giao.
Xem xét tình trạng đĩa riêng biệt với chất lượng bộ phận. Bảo trì đĩa thuộc kế hoạch kiểm soát quy trình máy; quy trình làm việc phải kiểm soát độ dày và độ song song theo bản vẽ.
Mài và đánh bóng là các bước khác nhau
Mài là một hoạt động loại bỏ vật liệu giúp thiết lập hình dạng và độ dày. Đánh bóng sử dụng giao diện và mục tiêu quy trình khác để cải thiện độ hoàn thiện bề mặt và, khi được chỉ định, hình dạng. Cùng một nền tảng máy có thể hỗ trợ nhiều chế độ trên một số cấu hình, nhưng vật tư tiêu hao, điều kiện và tiêu chí chấp nhận vẫn mang tính đặc thù của quy trình.
Không mô tả mài phẳng như đánh bóng đơn giản vì cả hai hoạt động đều có thể sử dụng đĩa và chất mài mòn. Bề mặt được mài đáp ứng yêu cầu đánh bóng quang học chỉ khi phép đo và thông số kỹ thuật hỗ trợ kết luận đó. Một bài viết so sánh riêng biệt có thể được liên kết tại đây sau khi nó được xuất bản và xác minh.
Đối với bối cảnh thiết bị, máy mài và đánh bóng wafer DL-290/395 liệt kê phạm vi hoạt động được ghi lại của nó. Yêu cầu ứng dụng và kiểm tra vẫn đến từ bản vẽ bộ phận.
Một danh sách kiểm tra thử nghiệm thực tế
Trước khi thử nghiệm, cung cấp loại vật liệu, bản vẽ bộ phận, kích thước đầu vào, độ dày và độ song song yêu cầu, yêu cầu về độ phẳng hoặc bề mặt, kích thước lô và hoạt động tiếp theo. Yêu cầu nhà cung cấp ghi lại cách bố trí khay, quy trình mài, tình trạng đĩa, cài đặt quy trình và phương pháp đo lường. Xác định giá trị nào là giới hạn của máy và giá trị nào là kết quả thử nghiệm.
Trong quá trình thử nghiệm, kiểm tra một nhóm đại diện và ghi lại các phép đo đầu vào và đầu ra. Nếu kết quả khác nhau, hãy so sánh vị trí khay, hướng, tình trạng đĩa và sự cân bằng tải trước khi thay đổi từng yếu tố quy trình một.
Sau khi chạy, xác nhận lượng vật liệu còn lại để đánh bóng, việc làm sạch và kiểm tra theo bản vẽ. Một thử nghiệm hữu ích tạo ra một bản ghi đo lường đã được thỏa thuận, không chỉ là một chu kỳ máy hoàn chỉnh.
Chọn thiết bị khi phạm vi bộ phận, quy trình mài, chuyển động đĩa, kế hoạch tải và phương pháp kiểm tra của nó phù hợp với bản vẽ. Sử dụng một thử nghiệm đại diện để thiết lập các điều kiện cho vật liệu và lô thực tế.
Gửi bản vẽ và các bộ phận mẫu
Chia sẻ bản vẽ, vật liệu, kích thước ban đầu và số lượng sản xuất. Nhóm ứng dụng có thể xem xét liệu việc mài hai mặt có phù hợp với các yêu cầu về độ phẳng, độ dày và độ song song hay không, sau đó xác định các phép đo cho một thử nghiệm cắt mẫu miễn phí. So sánh báo cáo thử nghiệm với cùng một bản sửa đổi bản vẽ và phương pháp chấp nhận sẽ được sử dụng trong sản xuất.
Câu hỏi thường gặp
Việc mài có kiểm soát độ dày và độ song song như nhau không?
Chúng là các đặc điểm riêng biệt. Kế hoạch quy trình và kiểm tra nên xác định cách đo lường và kiểm soát từng đặc điểm.
Lapping bằng bùn là con đường lapping duy nhất?
Không. Các phương pháp sử dụng mài mòn cố định và bùn là những lựa chọn quy trình khác nhau; hãy chọn và đánh giá phương pháp cho tấm, máy và kết quả yêu cầu.
Việc tải vật liệu có tự quyết định kết quả cuối cùng không?
Không. Việc tải tương tác với tình trạng tấm, cấp mài mòn, chuyển động và thời gian quy trình. Xác nhận kết quả bằng phép đo.
Các nguồn đã kiểm tra
- Vimfun, Máy Mài và Đánh Bóng Wafer DL-290/395.
- Vimfun, Video tải vật liệu DL-290/395.