Läppprozess: Erreichen von Dicke und Parallelität
Flache optische Teile benötigen oft zwei Dinge gleichzeitig: eine kontrollierte Dicke und zueinander parallele Flächen. Der Läppprozess ist ein Weg zur Korrektur eines flachen Teils nach dem Schneiden oder Generieren. Er nutzt eine abrasive Grenzfläche zwischen einem Werkstück und einer Läppscheibe zur Materialabtragung. Das Ergebnis hängt davon ab, wie das Teil gestützt wird, wie sich die Scheibe und der Mitnehmer bewegen, welches abrasive System verwendet wird und wie das Ergebnis gemessen wird.
Bei flachem optischem Glas, Fenstern und Substraten verbindet der Weg den eingehenden Rohling, das Läppen, das Polieren und die Inspektion. Die Auswahl der Ausrüstung hängt von der Zeichnung und der Charge ab.
Was der Läppprozess an einer flachen Optik verändert
Läppen trägt Material ab und bringt eine Oberfläche in einen flacheren Zustand. Bei beidseitiger Bearbeitung liegen die Teile in Mitnehmern zwischen oberen und unteren Scheiben, sodass beide Flächen im selben Zyklus bearbeitet werden. Es liefert nicht automatisch ein poliertes optisches Finish; ein späterer Polierschritt kann durch die Oberflächenspezifikation erforderlich sein.
Die Läppprozess sollte daher mit mehr als einer Ziel-Dicke spezifiziert werden. Käufer sollten auch das Teilmaterial, die Ausgangs-Dicke, den Durchmesser oder die Kontur, die erforderliche Ebenheit, Parallelität, Dickenvariation, den Oberflächenzustand und die endgültige Messmethode angeben. Wenn Werte von Polieren oder einer anderen Endbearbeitung abhängen, sollten diese Akzeptanzkriterien getrennt vom Läppziel gehalten werden.
Wie der Läppprozess den Kontakt verteilt
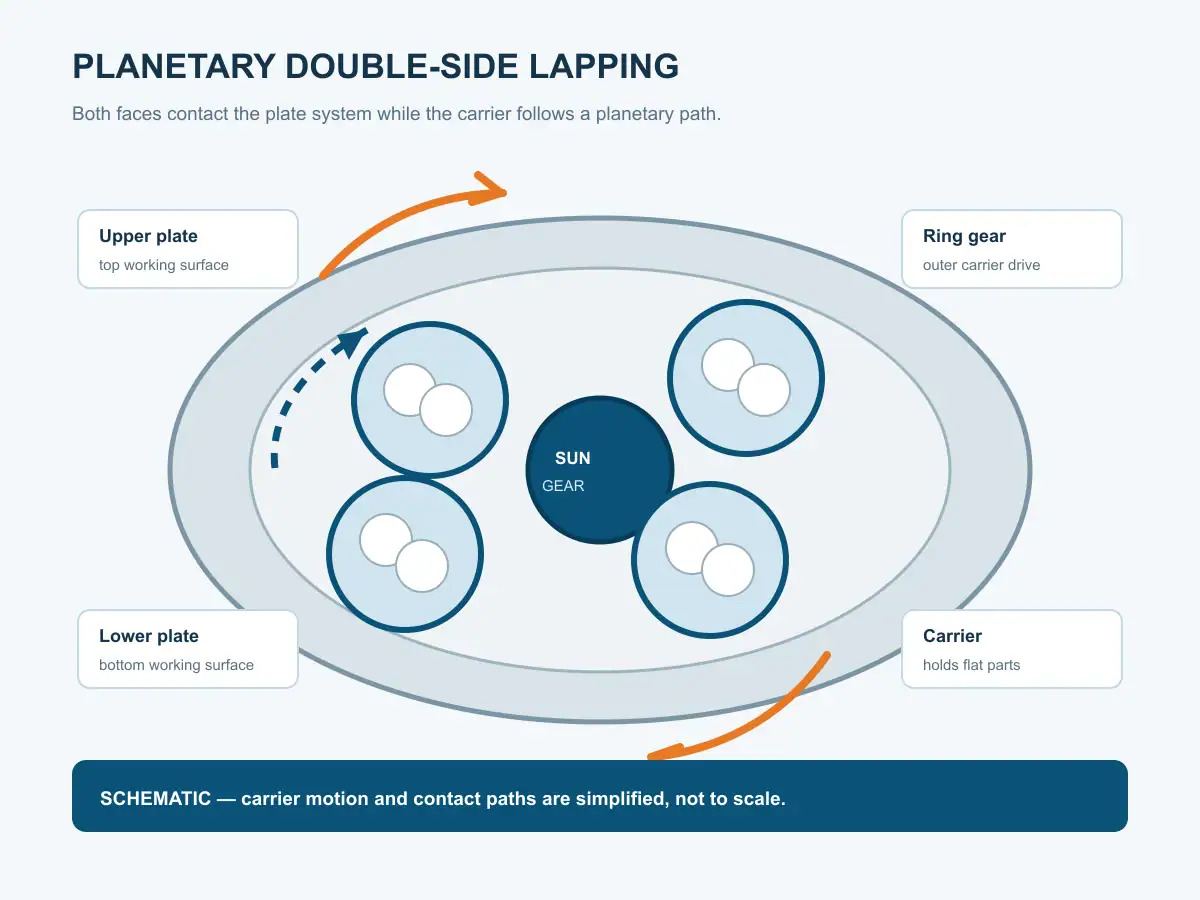
In einer planetaren Doppel-Seiten-Anordnung halten Mitnehmer die Teile in Aussparungen. Ein Sonnenrad nahe der Mitte und ein Planetenrad am Umfang treiben die Mitnehmer an, während sich die Scheiben drehen. Jeder Mitnehmer dreht sich, während er sich um die Scheibe bewegt, sodass die Teile keiner einzelnen Kreisbahn folgen. Diese Bewegung verteilt den Kontakt über die Arbeitsflächen und hilft der Charge, einen gemittelten Weg zu sehen.
Die Abbildung zeigt den Mechanismus konzeptionell, nicht als vorgeschriebene Vorgehensweise. Die tatsächliche Bewegung hängt vom Maschinendesign und den Drehrichtungen ab; die Ebenheit der Scheibe, der Zustand des Mitnehmers, das Schleifmittel und die Ausgangsgeometrie beeinflussen ebenfalls das Ergebnis.
Die Läppprozess hängt von bewegten Oberflächen sowie von der Last ab. Die Ebenheit der Scheibe, der Verschleiß des Mitnehmers und eine ungleichmäßige Beladung können die Dickenverteilung verändern, daher sollten diese mit der Maschine, den Verbrauchsmaterialien und dem Messplan überprüft werden.
Festes Schleifmittel oder Slurry: Definieren Sie die Prozessroute
Ein Schleifmittel kann in einem Slurry mitgeführt oder über eine feste Schleiffläche zugeführt werden, abhängig von der Aufgabe und der Maschineneinrichtung. Die Wahl verändert, wie das Schleifmittel die Grenzfläche erreicht, wie die Scheibe konditioniert wird, wie Schmutz gehandhabt wird und wie der Prozess überwacht wird. Gehen Sie nicht davon aus, dass eine Methode für jedes Material oder jede Oberflächenanforderung geeignet ist.
Für eine neue Aufgabe notieren Sie den Schleifmitteltyp und -zustand, die Zufuhrmethode, das Scheibenmaterial und den Konditionierungsansatz. Bestätigen Sie, wie die Maschine zwischen den Materialien gereinigt wird und wie verbrauchtes Slurry oder Prozessrückstände gehandhabt werden. Ein Lieferant kann eine Startroute empfehlen, aber die Läppprozess sollte an repräsentativen Teilen validiert und nicht aus einem generischen Rezept ausgewählt werden.
Konzentration, Partikelgröße, Geschwindigkeit und Druck interagieren. Die Anfangseinstellungen hängen vom Material, der Materialabtragung und dem nachfolgenden Polieren ab, legen Sie sie daher durch einen repräsentativen Versuch fest, anstatt einen Wert als universell zu betrachten.
Dicke kontrollieren, ohne sie mit Parallelität zu verwechseln
Dicke ist ein Maß zwischen zwei Oberflächen. Parallelität beschreibt, wie diese Flächen zueinander stehen; Ebenheit beschreibt die Form einer einzelnen Fläche. Ein Teil kann ein Dickenmaß an einem Messpunkt erfüllen und dennoch eine Anforderung an die Flächenform oder Parallelität an anderer Stelle nicht erfüllen. Ein Käufer sollte die Metrik und das verwendete Messgerät angeben.
Während des Läppprozess, beeinflussen der Ausgangsrohling und die Teileausrichtung, wie viel Material von jeder Fläche abgetragen werden muss. Eine Charge mit ungleichmäßiger eingehender Dicke kann zusätzliche Zykluszeit verbrauchen und eine größere Ausgangsstreuung erzeugen. Das Sortieren eingehender Teile in sinnvolle Gruppen, die Verwendung einer konsistenten Mitnehmerbeladung und die Messung einer Stichprobe an definierten Stellen können die Diagnose des Ergebnisses erleichtern.
Die gesamte Dickenvariation (TTV) ist eine nützliche Chargenmetrik, wenn die Zeichnung oder Kundenspezifikation definiert, wie sie berechnet wird. Sie sollte nicht explizite Anforderungen an Ebenheit und Parallelität ersetzen. Vereinbaren Sie, ob die Messung punktweise, kartenbasiert oder nach einer anderen benannten Methode erfolgt, und geben Sie die Stützbedingung für dünne Teile an. Ohne diese Informationen können zwei Inspektionsberichte unterschiedliche Mengen mit demselben Etikett beschreiben.
Druck, Scheibengeschwindigkeit und Mitnehmerbeladung
Druck verändert den Kontakt und das Abtragungsverhalten des Schleifmittels. Scheibengeschwindigkeiten und Drehrichtungen beeinflussen den relativen Weg. Die Mitnehmerbeladung beeinflusst, wie viel Teilefläche verfügbar ist und ob die Charge ausgewogen ist. Diese Variablen sind miteinander verbunden: Eine Erhöhung des einen garantiert keine schnellere oder bessere Verarbeitung, wenn die abrasive Grenzfläche, der Scheibenzustand oder die Teileunterstützung ungeeignet sind.
Die DL-290 / DL-395 Familie bietet ein konkretes Ausrüstungsbeispiel. DL-290 listet einen maximalen Werkstückdurchmesser von Ø290, 6 Sternräder, einen Teiledickenbereich von 0,3–30 mm und einen Plattenscheibendruck von 400 kg. DL-395 listet bis zu Ø395, 5 Sternräder und einen Plattenscheibendruck von 700 kg. Dies sind Maschinenspezifikationen, keine garantierten fertigen Ebenheiten, Parallelitäten, Abtragsraten oder Ausbeuten.
Vergleichen Sie Konfigurationen mit Teilegröße, Mitnehmerbeladung, Material und Chargengröße. Beladung und Reinigung können den Durchsatz beeinflussen, fragen Sie daher, wie der Mitnehmer das Teil stützt und wie eingehende und ausgehende Messungen aufgezeichnet werden.
Beladung und was das Video zeigt
Bediener laden Teile in planetare Mitnehmer, positionieren die Mitnehmer auf der unteren Scheibe und schließen die Maschine gemäß ihrer Betriebsanleitung. Das illustrierte Video zeigt das Laden von flachen Teilen in Mitnehmer für das beidseitige Läppen auf der DL-290/395. Es ist nützlich für das Verständnis der Handhabungssequenz; es legt keine Prozesseinstellung oder kein Qualitätsergebnis fest.
Berücksichtigen Sie bei der Schätzung von Arbeitsaufwand und Durchsatz die Träger inspektion, Ausrichtung, Platten konditionierung, Reinigung, Messung und den Wechsel; eine reine Zyklus zeit ist unvollständig.
Wie die Ergebnisse des Läpp prozesses zu beurteilen sind
Messen Sie repräsentative Teile unter Verwendung der vereinbarten Referenz, des Instruments, der Halterung und der Auswer tungs orte. Bewahren Sie die eingehenden Messungen und die Positionen der Muster auf, damit die Abweichungen bei Entnahme und Ausgabe auf den Ausgangszustand zurückgeführt werden können.
Die Läppprozess Die Ausgabe sollte auf die Merkmale geprüft werden, die nachgelagert wichtig sind: Dicke, Ebenheit, Parallelität, Oberflächen zustand und verbleibender Abtrag für das Polieren. Wenn der nächste Schritt das Polieren ist, stellen Sie sicher, dass der verbleibende Oberflächen schaden entfernt werden kann, ohne die endgültige Dicken grenze zu überschreiten. Eine Erprobung ist nützlich, wenn dasselbe Teil den vorgesehenen Weg durchläuft und der Abschluss bericht jeden Übergang dokumentiert.
Überprüfen Sie den Zustand der Platte getrennt von der Teile qualität. Die Platten wartung gehört in den Prozess kontroll plan der Maschine; der Werkstück weg muss Dicke und Parallelität gemäß der Zeichnung kontrollieren.
Läppen und Polieren sind unterschiedliche Schritte
Läppen ist ein Material ab tragungs vorgang, der zur Festlegung von Geometrie und Dicke beiträgt. Das Polieren verwendet eine andere Schnittstelle und ein anderes Prozess ziel, um die Oberflächen güte und, falls spezifiziert, die Form zu verbessern. Dieselbe Maschinen plattform kann bei einigen Konfigurationen mehr als einen Modus unterstützen, aber die Verbrauchs materialien, die Konditionierung und die Abnahmekriterien bleiben prozessspezifisch.
Beschreiben Sie nicht das Läppprozess als Polieren, nur weil beide Operationen eine Platte und ein Schleifmittel verwenden können. Eine geläppte Oberfläche erfüllt eine optische Poliieran forderung nur dann, wenn die Messung und Spezifikation diese Schlussfolgerung stützen. Ein separater Vergleichs artikel kann hier verlinkt werden, nachdem er veröffentlicht und verifiziert wurde.
Für den Ausrüstungs kontext, die DL-290/395 Wafer Läpp- und Polier maschine listet ihren dokumentierten Arbeits bereich auf. Anwendungs- und Inspektions an forderungen ergeben sich weiterhin aus der Teile zeichnung.
Eine praktische Checkliste für Musterversuche
Stellen Sie vor einem Versuch das Material grad, die Teile zeichnung, die eingehenden Abmessungen, die erforderliche Dicke und Parallelität, die Ebenheit oder Oberflächen an forderungen, die Losgröße und den nächsten Arbeits gang bereit. Bitten Sie den Lieferanten, die Träger anordnung, den Schleifmittel weg, den Platten zustand, die Prozess einstellungen und die Mess methode zu dokumentieren. Identifizieren Sie, welche Werte Maschinen grenzen und welche Versuchsergebnisse sind.
Überprüfen Sie während des Versuchs eine repräsentative Gruppe und zeichnen Sie die eingehenden und ausgehenden Messungen auf. Wenn die Ergebnisse variieren, vergleichen Sie die Träger position, Ausrichtung, den Platten zustand und die Beladungs balance, bevor Sie jeweils einen Prozess faktor ändern.
Bestätigen Sie nach dem Lauf den Polier abtrag, die Reinigung und die Inspektion gemäß der Zeichnung. Ein nützlicher Versuch liefert einen vereinbarten Mess bericht, nicht nur einen abgeschlossenen Maschinen zyklus.
Wählen Sie Ausrüstung aus, wenn ihr Teile arbeits bereich, Schleifmittel weg, Platten bewegung, Beladungs plan und Inspektions methode zur Zeichnung passen. Verwenden Sie einen repräsentativen Versuch, um die Bedingungen für das tatsächliche Material und Los festzulegen.
Senden Sie eine Zeichnung und Muster teile
Teilen Sie eine Zeichnung, das Material, die Ausgangsabmessungen und die Produktions menge mit. Das Anwendungsteam kann prüfen, ob das beidseitige Läppen die Anforderungen an Ebenheit, Dicke und Parallelität erfüllt, und dann die Messungen für einen kostenlosen Muster schneide versuch definieren. Vergleichen Sie den Versuchs bericht mit derselben Zeichnungs revision und derselben Abnahmemethode, die in der Produktion verwendet werden.
Häufig gestellte Fragen
Kontrolliert das Läppen Dicke und Parallelität gleichermaßen?
Es handelt sich um getrennte Merkmale. Der Prozess- und Inspektionsplan sollte definieren, wie jedes einzelne gemessen und kontrolliert wird.
Ist Slurry-Läppen die einzige Läpproute?
Nein. Festschleifmittel- und Slurry-Routen sind unterschiedliche Prozesswahlen; wählen und qualifizieren Sie die Route für die Läuferscheibe, die Maschine und das erforderliche Ergebnis.
Bestimmt die Beladung des Trägers allein das Endergebnis?
Nein. Die Beladung interagiert mit dem Zustand der Läuferscheibe, der Schleifmittelzufuhr, der Bewegung und der Prozesszeit. Bestätigen Sie die Ergebnisse durch Messung.
Überprüfte Quellen
- Vimfun, Wafer Läpp- und Poliermaschine DL-290/395.
- Vimfun, DL-290/395 Trägerbeladungsvideo.