GHI CHÚ ỨNG DỤNG / CẮT → MÀI

Vết cưa dây: Cần loại bỏ bao nhiêu vật liệu khi mài

Một bề mặt cắt có thể trông đồng nhất dưới ánh sáng xưởng và vẫn chứa một rãnh tồn tại sau lần mài đầu tiên. Một bề mặt khác có thể trông thô hơn nhưng lại được làm sạch với ít vật liệu bị loại bỏ hơn. Các vết cưa dây là bằng chứng quy trình hữu ích, nhưng vẻ ngoài đơn thuần không thể xác định được lượng vật liệu hoàn thiện.

Ngân sách loại bỏ vật liệu chính xác kết hợp hình dạng bề mặt đo được, các khuyết tật bề mặt liên quan sâu nhất và đánh giá có trình độ về hư hỏng dưới bề mặt. Các đại lượng này phải chia sẻ một điểm tham chiếu xác định. Không chỉ đơn thuần cộng chiều cao đỉnh-đáy với một hệ số nhân hư hỏng giả định. Điều đó có thể tính trùng vật liệu hoặc để lại vết nứt.

01 — Đọc các vết cưa dây trước khi thay đổi tốc độ cấp liệu

Bắt đầu bằng cách tách các dải lặp lại khỏi các sự kiện riêng lẻ. Các sọc đều có thể tương ứng với chuyển động lặp lại, một bộ phận quay hoặc tình trạng dây thay đổi. Các vết lõm ngẫu nhiên, vết xước ngắn và các vết vỡ cạnh đòi hỏi một cuộc điều tra khác. Chụp ảnh cả hai bề mặt với hướng cắt và nhận dạng bộ phận hiển thị.

Làm sạch bộ phận bằng quy trình đã được phê duyệt cho từng loại vật liệu cụ thể trước khi kiểm tra. Các hạt mài dính và cặn khô có thể giống như hư hỏng. Giữ ánh sáng kiểm tra, độ phóng đại và góc nhìn nhất quán để sự thay đổi trong ảnh không trở thành một cải tiến quy trình sai lầm.

Một bản ghi đầu tiên hữu ích liên kết vị trí của từng đặc điểm với trình tự cắt. Ghi chú xem đặc điểm bắt đầu khi vào, xuất hiện giữa chừng hoặc tệ hơn gần khi ra. Cũng ghi lại hỗ trợ, liên kết, lịch sử dây và các lần gián đoạn. hướng dẫn chất lượng cắt quang học của chúng tôi đặt các quan sát này cùng với các thông số chấp nhận kích thước.

02 — Tách các manh mối quy trình khỏi các nguyên nhân đã được chứng minh

Các vết cưa dây tự chúng không xác định được một bộ phận bị lỗi. Sử dụng mẫu của chúng để chọn kiểm tra có kiểm soát tiếp theo, sau đó thay đổi từng biến một.

Đặc điểm quan sát đượcKiểm tra ứng viênBằng chứng cần thiết trước khi thay đổi công thức
Các dải lặp lại trên bề mặtTình trạng dẫn hướng, chuyển động định kỳ, gián đoạn cấp liệuTương quan vị trí hoặc thời gian qua nhiều lần cắt
Hư hỏng mạnh ở đầu vào hoặc đầu raĐộ cứng hỗ trợ, hình học ăn khớp và vỡ cạnhSo sánh đầu vào và đầu ra trên các mẫu đã xác định
Vết xước sâu riêng lẻMảnh vụn lỏng, tình trạng hạt mài, nhiễm bẩnKiểm tra bề mặt đã làm sạch và lịch sử vật tư tiêu hao
Độ cong bề mặt rộngTải cắt, hỗ trợ, điều kiện nhiệt và giải phóngĐo độ cong bề mặt sau khi tháo kẹp
Kết quả khác nhau trên các bề mặt đối diệnTrình tự cắt, hỗ trợ cục bộ và tình trạng vật liệuCác phép đo khớp sử dụng cùng một điểm tham chiếu

Đường kính dây, kích thước hạt mài và tốc độ cấp liệu tương tác. Một sợi dây mỏng hơn không tự động để lại các khuyết tật nông hơn, và việc tăng độ căng mà không kiểm tra thông số kỹ thuật của máy có thể tạo ra một vấn đề khác. Sử dụng thảo luận về độ căng và độ bền của vòng dây làm điểm khởi đầu cho việc xem xét cấu hình, không phải là sự cho phép vượt quá phạm vi hoạt động đã được phê duyệt.
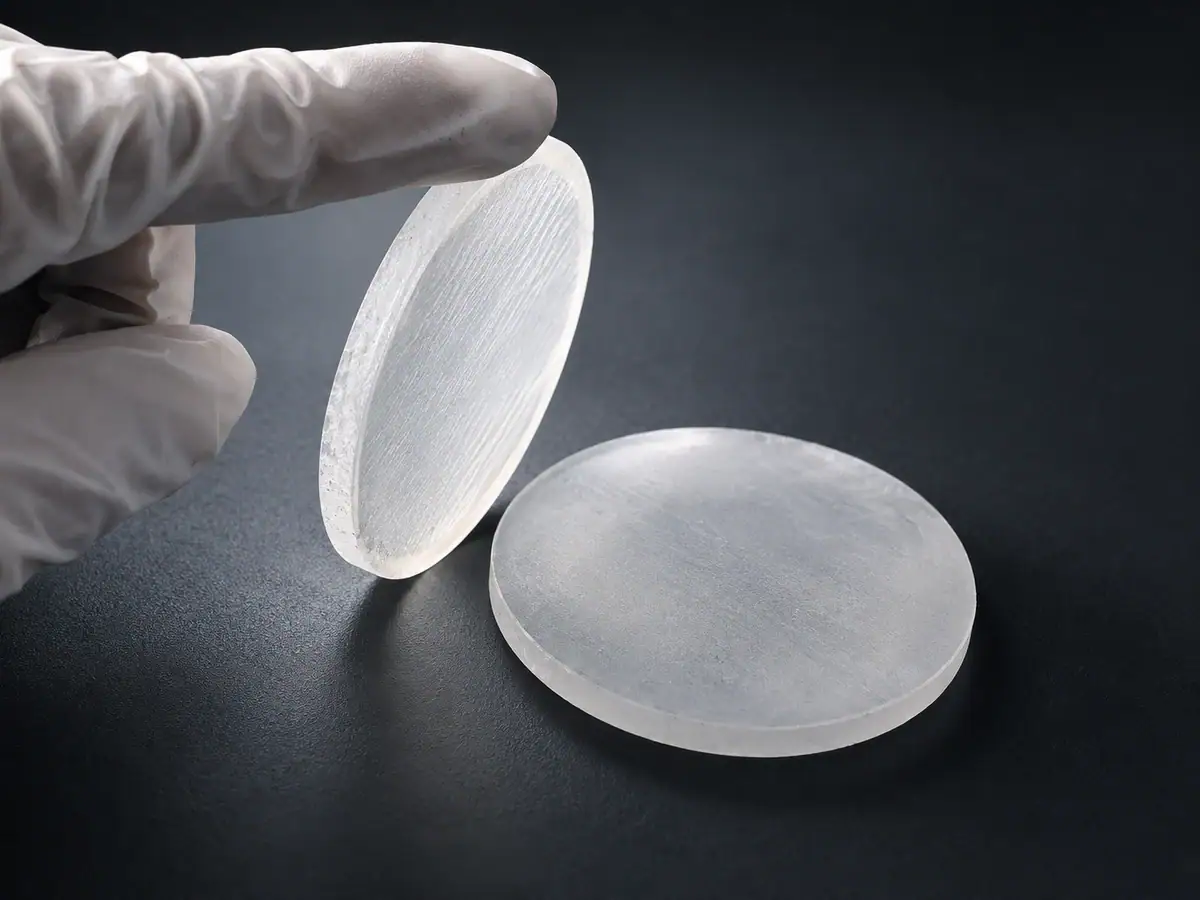
Phôi quang học có bề mặt được tạo vân
Vẻ ngoài bề mặt phôi quang học. Độ sâu hư hỏng phải được xác định bằng phép đo.

03 — Đo bề mặt bằng bộ lọc và điểm tham chiếu đã nêu

Đối với các vết cưa dây, một con số độ nhám duy nhất là không đầy đủ. Một mặt cắt ngang qua hướng cắt có thể tiết lộ các đặc điểm mà một đường song song bỏ sót. Một phép đo diện tích có thể cho thấy liệu một rãnh là riêng lẻ hay tiếp tục trên khẩu độ sử dụng được.

Ghi lại loại thiết bị, cấu hình đầu dò hoặc quang học, khoảng lấy mẫu, chiều dài đánh giá và bộ lọc. Tách độ cong tổng thể khỏi kết cấu bước sóng ngắn hơn. Nếu hai báo cáo sử dụng các bộ lọc khác nhau, các giá trị độ nhám của chúng có thể không mô tả cùng các đặc điểm vật lý.

Xác định khuyết tật sâu nhất có ý nghĩa bên trong ranh giới bộ phận hoàn thiện. Một thung lũng bên ngoài đường kính cuối cùng có thể biến mất trong quá trình cắt cạnh. Một cái bên trong khẩu độ rõ ràng cần một quyết định loại bỏ hoặc từ chối rõ ràng. Không chọn vị trí đo chỉ vì nó tạo ra mặt cắt sạch nhất.

Trước khi sử dụng bản quét để thiết lập vật liệu, hãy so sánh các phép đo lặp lại và kiểm tra một tham chiếu có thể truy cập được. Các bề mặt trong suốt và dốc có thể thách thức các thiết bị quang học; các phương pháp tiếp xúc tự chúng đưa ra các giới hạn về khả năng tiếp cận và tải. Một vùng không đọc được là bằng chứng bị thiếu, không phải là kết quả có độ sâu bằng không.
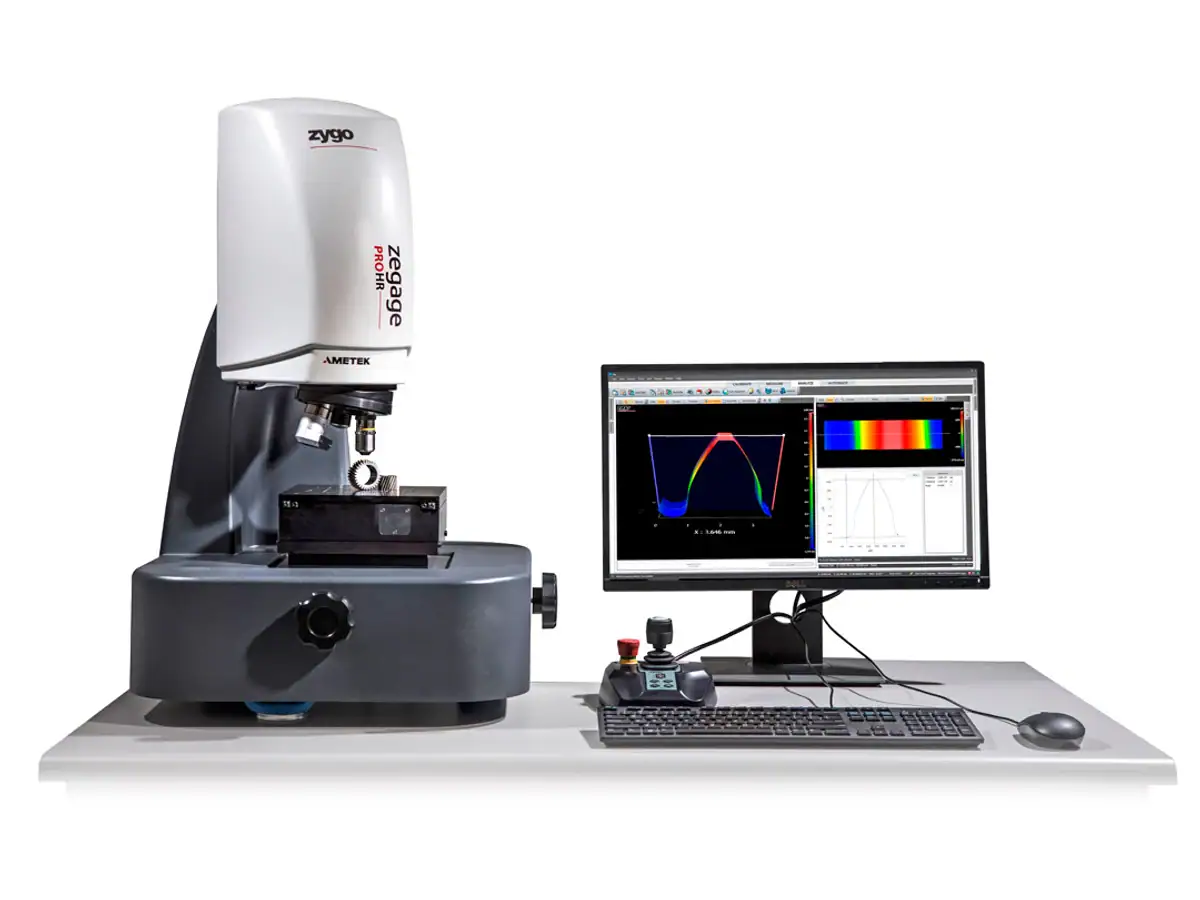
Thiết bị đo bề mặt quang học và màn hình hiển thị
Ví dụ về thiết bị đo bề mặt; màn hình hiển thị không phải là bản ghi đo lường cho các phôi được hiển thị ở nơi khác.

04 — Lớp nứt có ranh giới khác

Vết lõm nhìn thấy được của các vết cưa dây không nhất thiết là vật liệu bị ảnh hưởng sâu nhất. Các vết nứt có thể kéo dài xuống dưới bề mặt biểu kiến. Ngược lại, một hệ số nhân cố định giả định có thể phóng đại hư hỏng khi áp dụng cho vật liệu, hạt mài hoặc cơ chế cắt khác.

Nghiên cứu mài kính quang học của Hed và Edwards báo cáo mối quan hệ giữa độ nhám và hư hỏng trong các điều kiện được điều tra của họ. Nó không thiết lập quy tắc nhân hai hoặc nhân ba phổ quát cho gecmani, ZnSe hoặc sapphire cắt bằng dây kim cương.

Coi độ sâu hư hỏng là một câu hỏi về trình độ quy trình. hướng dẫn hư hại dưới bề mặt giải thích tại sao vẻ ngoài được đánh bóng không thể tự mình chứng minh rằng lớp nứt trước đó đã được loại bỏ. Khi thiết lập ngân sách mài thô, hãy xác định xem độ sâu được báo cáo được đo từ bề mặt danh nghĩa, đỉnh cục bộ hay đáy cục bộ.
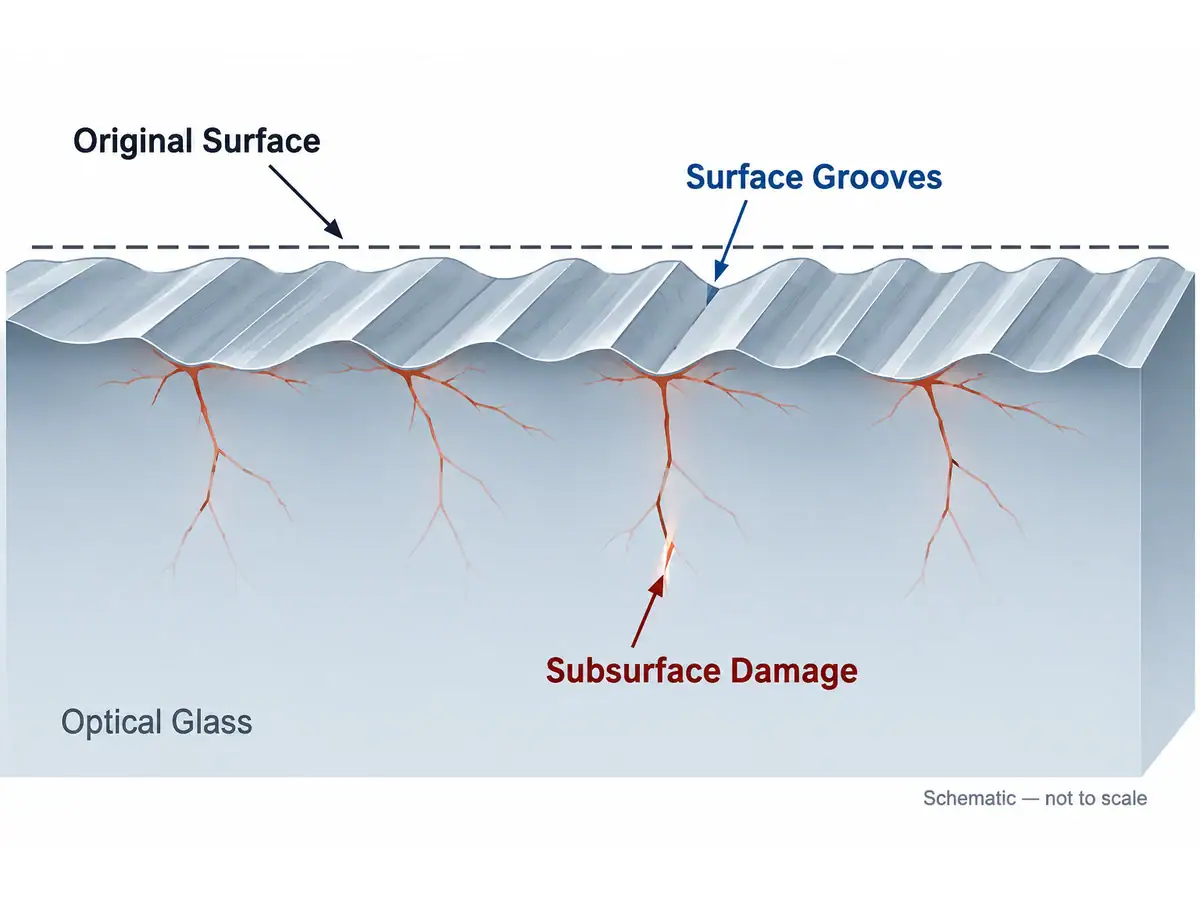
Các rãnh bề mặt và vết nứt dưới bề mặt trong kính quang học
Minh họa khái niệm tách các rãnh bề mặt khỏi hư hỏng dưới bề mặt; không phải là một mặt cắt ngang đo được.

05 — Đánh giá hư hỏng bằng các mẫu thử mang tính đại diện

Một phòng thí nghiệm có thể kiểm tra một mặt cắt ngang đã chuẩn bị hoặc một mặt cắt côn nông qua vùng bị hư hỏng. Một mặt cắt côn trải một độ sâu nhỏ trên một khoảng cách ngang dài hơn, có thể làm cho ranh giới hư hỏng dễ quan sát hơn. Việc chuẩn bị phải tránh tạo ra các vết nứt sau đó bị nhầm lẫn với hư hỏng do cắt.

Trong một mặt cắt côn phẳng đơn giản hóa, độ sâu thẳng đứng tương ứng với khoảng cách ngang nhân với tang của góc côn đo được. Mối quan hệ hình học này không phải là một phương pháp thử nghiệm hoàn chỉnh: tham chiếu bề mặt ban đầu, hiệu chuẩn góc và nhận dạng các vết nứt thực tế vẫn còn quan trọng.

Tiết lộ hóa học có thể cải thiện khả năng hiển thị vết nứt đối với một số tổ hợp vật liệu và phương pháp, nhưng hóa học không thể được chuyển giao một cách tùy tiện giữa kính quang học và vật liệu hồng ngoại. Sử dụng quy trình phòng thí nghiệm đủ tiêu chuẩn, với các biện pháp kiểm soát an toàn đặc thù cho từng vật liệu, thay vì một phương pháp khắc ngẫu hứng tại xưởng.

Đối với việc đánh giá dấu vết của máy cưa dây, hãy bao gồm các mẫu từ nhiều hơn phần tốt nhất của lô. Giữ việc kiểm tra phá hủy gắn liền với hồ sơ cắt ban đầu. Ảnh chụp không có số mẫu không thể hỗ trợ cho việc cho phép sản xuất có thể lặp lại.

06 — Thay đổi vật liệu cần điều tra

Tránh xếp hạng tất cả các vật liệu quang học theo một độ sâu hư hỏng giả định duy nhất. Hình dạng kho, hướng tinh thể, dụng cụ và giá đỡ có thể thay đổi kết quả trong cùng một họ vật liệu.

MaterialƯu tiên điều traQuyết định đã được hỗ trợ
GermaniumHình dạng bề mặt, vỡ cạnh và làm sạch hạ nguồnLiệu có nhiều bộ phận hữu dụng hơn còn tồn tại sau toàn bộ quy trình
ZnSeGiá đỡ, hư hỏng do xử lý và xử lý ướt có kiểm soátLiệu trình tự cắt và làm sạch có phù hợp không
ngọc bíchHướng, hướng tiếp xúc và tình trạng cạnhLiệu công thức có chuyển đổi giữa các phôi đã chỉ định không
Optical glassCấp chính xác, lịch sử mài mòn và đánh giá vết nứtLiệu dung sai đã được chứng nhận có bao gồm loại kính đó không

Mục đích của bảng này là để tổ chức các thử nghiệm. Nó không cung cấp sự đảm bảo độ sâu cụ thể cho vật liệu. So sánh các vết cắt dây cưa giữa các vật liệu chỉ có ý nghĩa khi các định nghĩa đo lường và yêu cầu bộ phận hoàn chỉnh cũng được ghi lại.

07 — Đưa kết quả vào dung sai mài

Lập bản đồ hình dạng hoàn chỉnh bên trong phôi đã đo. Việc loại bỏ thô dự kiến phải bao gồm hiệu chỉnh hình dạng và ranh giới hư hỏng đã được chứng nhận, đồng thời để lại vật liệu cần thiết cho việc mài tinh và đánh bóng tiếp theo.

Không tính cùng một lớp vết nứt hai lần: một lần bên trong việc loại bỏ thô đã thiết lập và một lần nữa như một dung sai an toàn riêng biệt. Tương tự, không giả định rằng việc loại bỏ một rãnh nhìn thấy được đã loại bỏ mọi vết nứt tiềm ẩn. tính toán dung sai cắt giữ ngân sách vật liệu trên mỗi mặt tách biệt với mức tiêu thụ rãnh cắt.

Thảo luận về việc bàn giao này khi chọn thiết bị mài kính quang học. Câu hỏi hữu ích là liệu phôi đầu vào có thể đạt được hình dạng hoàn chỉnh một cách nhất quán hay không, chứ không phải liệu máy có thể loại bỏ một vệt rõ ràng một cách nhanh chóng hay không.

08 — Kết thúc thử nghiệm bằng quy tắc xuất xưởng có thể lặp lại

Hồ sơ xuất xưởng sản xuất nên xác định hình dạng đầu vào cho phép, phương pháp kiểm tra, trình tự loại bỏ đã chứng minh và các điều kiện yêu cầu tái chứng nhận. Bao gồm thay đổi dây cưa, cấp vật liệu mới, giá đỡ đã thay đổi và thay đổi công thức đáng kể trong số các yếu tố kích hoạt xem xét.

Giữ các mẫu bị từ chối làm bằng chứng khi có thể. Chúng cho thấy giới hạn của quy trình nằm ở đâu và ngăn người vận hành sau này lặp lại cài đặt không thành công. Xem xét kết quả sau khi tháo khuôn và kiểm tra cuối cùng, vì kết quả tốt khi kẹp có thể che giấu vấn đề kích thước sau này.

Gửi bản vẽ, vật liệu, hướng cắt và ảnh chụp các vết cắt dây cưa khi bạn yêu cầu cắt mẫu miễn phí. Sử dụng thử nghiệm để thiết lập tình trạng sau khi cắt; thỏa thuận riêng về việc xác nhận mài hoặc đánh bóng.

Lên đầu trang