NOTE D'APPLICATION / DÉCOUPE → RECTIFICATION

Marques de scie à fil : quelle quantité de matière faut-il enlever par meulage

Une face découpée peut sembler uniforme sous l'éclairage de l'atelier et contenir encore une rainure qui survit au premier passage de rectification. Une autre face peut sembler plus rugueuse mais se nettoyer avec moins d'enlèvement de matière. Les marques de scie à fil sont des preuves utiles du processus, mais l'apparence seule ne peut pas déterminer l'allocation de finition.

Le budget d'enlèvement correct combine la forme de surface mesurée, les défauts de surface pertinents les plus profonds et une évaluation qualifiée des dommages sous-jacents. Ces quantités doivent partager une référence définie. N'ajoutez pas simplement la hauteur pic-vallée à un multiplicateur de dommages supposé. Cela peut soit compter deux fois la matière, soit laisser des fissures.

01 — Lire les marques de scie à fil avant de changer l'avance

Commencez par séparer les bandes répétées des événements isolés. Les rayures régulières peuvent correspondre à un mouvement récurrent, un composant en rotation ou une condition de fil changeante. Les piqûres aléatoires, les courtes rayures et les écaillages de bord nécessitent une enquête différente. Photographiez les deux faces en visible la direction de coupe et l'identification de la pièce.

Nettoyez la pièce en utilisant la procédure approuvée spécifique au matériau avant l'inspection. Les abrasifs adhérents et les résidus séchés peuvent ressembler à des dommages. Gardez l'éclairage d'inspection, le grossissement et l'angle de vue constants afin qu'un changement dans la photographie ne devienne pas une fausse amélioration du processus.

Un premier enregistrement utile relie la position de chaque caractéristique à la séquence de coupe. Notez si la caractéristique commence à l'entrée, apparaît à mi-chemin de la coupe ou s'aggrave près de la sortie. Enregistrez également le support, le collage, l'historique du fil et les interruptions. Notre guide de qualité de coupe optique place ces observations aux côtés de l'acceptation dimensionnelle.

02 — Séparer les indices de processus des causes prouvées

Les marques de scie à fil n'identifient pas à elles seules un composant défectueux. Utilisez leur motif pour choisir la prochaine vérification contrôlée, puis changez une variable à la fois.

Caractéristique observéeVérifications candidatesPreuves nécessaires avant de changer la recette
Bandes répétées sur une faceCondition du guide, mouvement périodique, interruptions d'avanceCorrélation de position ou de temps sur plusieurs coupes
Dommages importants à l'entrée ou à la sortieRigidité du support, géométrie d'engagement et d'écaillageComparaison de l'entrée et de la sortie sur des échantillons identifiés
Rayure profonde isoléeDébris lâches, état de l'abrasif, contaminationInspection de surface nettoyée et historique des consommables
Arc large de la faceCharge de coupe, support, condition thermique et libérationMesure de la forme de la face après déblocage
Résultats différents sur les faces opposéesSéquence de coupe, support local et état de la matièreMesures appariées utilisant la même référence

Le diamètre du fil, la taille de l'abrasif et l'avance interagissent. Un fil plus fin ne laisse pas automatiquement des défauts moins profonds, et l'augmentation de la tension sans vérifier les spécifications de la machine peut créer un problème différent. Utilisez la discussion sur la tension et la résistance de la boucle de fil comme point de départ pour la revue de configuration, et non comme permission de dépasser une plage de fonctionnement approuvée.
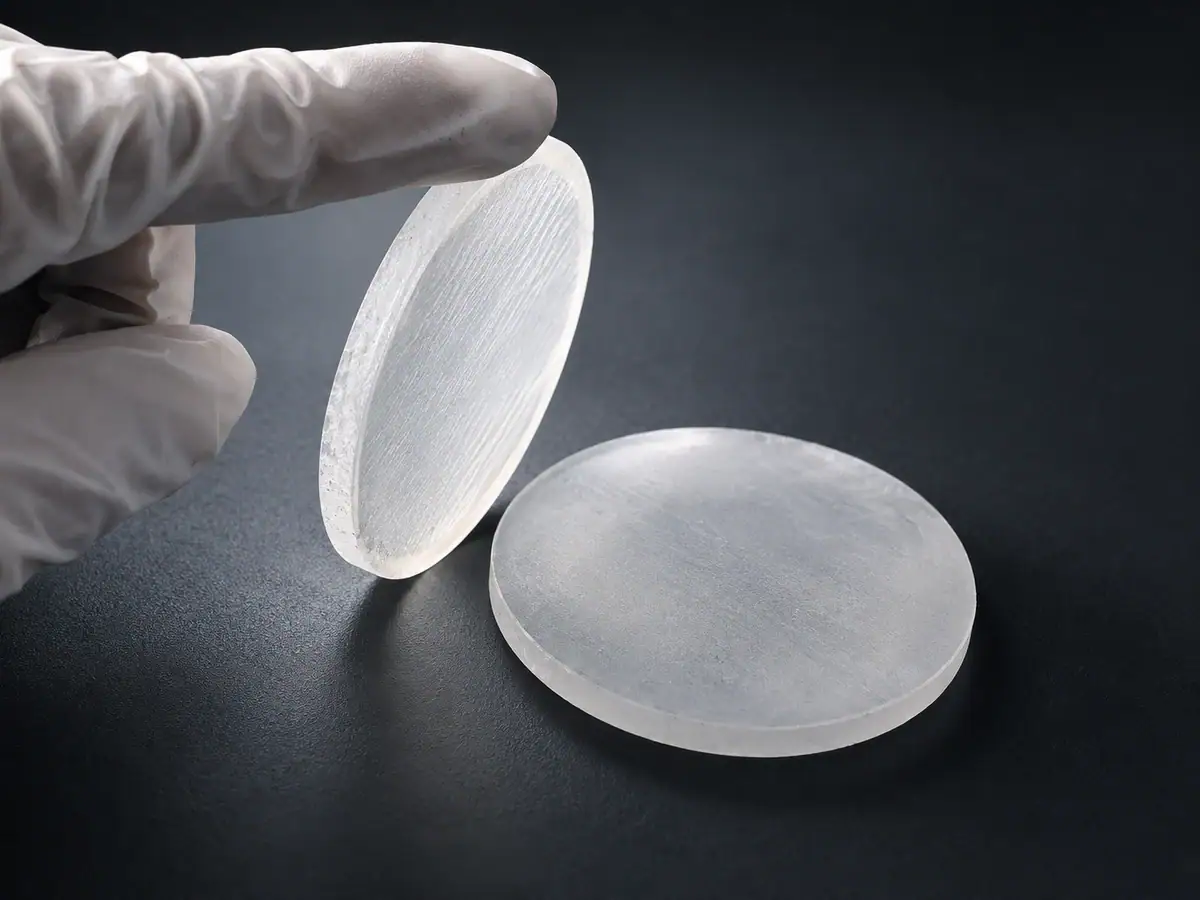
Ébauches optiques avec surfaces texturées
Apparence de surface du flan optique. La profondeur des dommages doit être établie par mesure.

03 — Mesurer la surface avec un filtre et une référence spécifiés

Pour les marques de scie à fil, un seul chiffre de rugosité est incomplet. Un profil transversal à la direction de coupe peut révéler des caractéristiques qu'une trace parallèle manque. Une mesure surfacique peut montrer si une rainure est isolée ou continue sur l'ouverture utilisable.

Enregistrez le type d'instrument, la configuration du stylet ou optique, l'intervalle d'échantillonnage, la longueur d'évaluation et le filtrage. Séparez l'arc global de la texture à plus courte longueur d'onde. Si deux rapports utilisent des filtres différents, leurs valeurs de rugosité peuvent ne pas décrire les mêmes caractéristiques physiques.

Identifiez le défaut le plus profond qui compte à l'intérieur de la limite de la pièce finie. Une vallée en dehors du diamètre final peut disparaître pendant la rectification. Une à l'intérieur de l'ouverture claire nécessite une décision explicite d'enlèvement ou de rejet. Ne choisissez pas un emplacement de mesure simplement parce qu'il produit le profil le plus propre.

Avant d'utiliser un scan pour définir la matière, comparez les mesures répétées et inspectez une référence accessible. Les surfaces transparentes et abruptes peuvent mettre au défi les instruments optiques ; les méthodes de contact introduisent leurs propres limitations d'accès et de charge. Une région illisible est une preuve manquante, pas un résultat de profondeur nulle.
Instrument de mesure de surface optique et affichage
Exemple d'équipement de métrologie de surface ; l'affichage n'est pas un enregistrement de mesure pour les flans présentés ailleurs.

04 — La couche de fissures a une limite différente

La vallée visible des marques de scie à fil n'est pas nécessairement le matériau le plus affecté en profondeur. Les fissures peuvent s'étendre sous la surface apparente. Inversement, un multiplicateur fixe supposé peut surestimer les dommages lorsqu'il est appliqué à un matériau, un abrasif ou un mécanisme de coupe différent.

L'étude de rectification de verre optique de Hed et Edwards rapporte une relation entre la rugosité et les dommages dans les conditions étudiées. Elle n'établit pas de règle universelle de deux ou trois fois pour le germanium, le ZnSe ou le saphir découpés au fil diamanté.

Traitez la profondeur des dommages comme une question de qualification du processus. L' guide des dommages de subsurface explique pourquoi une apparence polie ne peut pas à elle seule prouver que la couche de fissures précédente a été éliminée. Lors de la définition du budget de dégrossissage, définissez si une profondeur rapportée est mesurée à partir d'une face nominale, d'un pic local ou d'une vallée locale.
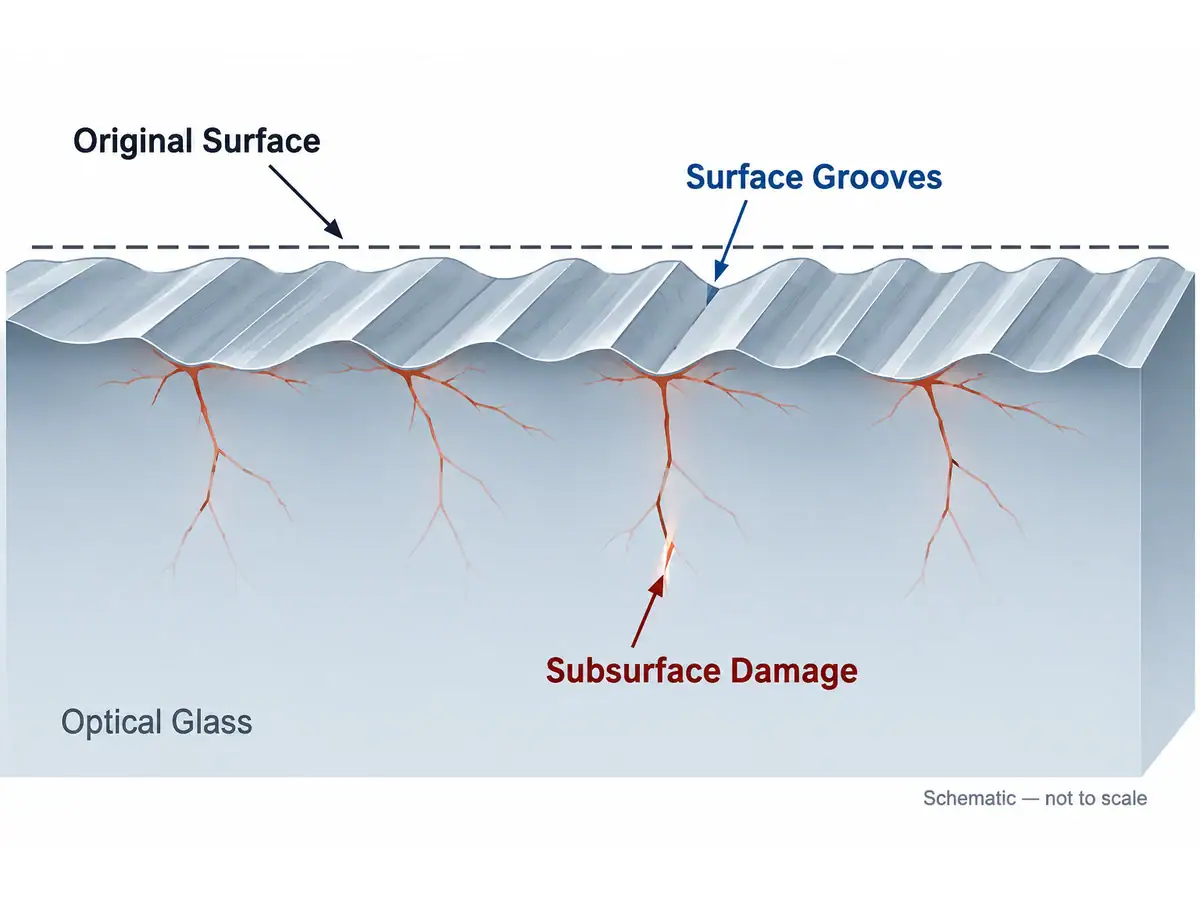
Rainures de surface conceptuelles et fissures subsurfaciques dans le verre optique
Illustration conceptuelle séparant les rainures de surface des dommages sous-jacents ; pas une coupe transversale mesurée.

05 — Qualifier les dommages à l'aide d'échantillons sacrificiels représentatifs

Un laboratoire peut examiner une coupe transversale préparée ou une conicité peu profonde à travers la région endommagée. Une conicité répartit une petite profondeur sur une plus grande distance latérale, ce qui peut rendre la limite des dommages plus facile à observer. La préparation doit éviter d'introduire des fissures qui sont ensuite confondues avec des dommages de coupe.

Dans une conicité planaire simplifiée, la profondeur verticale correspond à la distance latérale multipliée par la tangente de l'angle de conicité mesuré. Cette relation géométrique n'est pas une méthode de test complète : la référence de surface d'origine, l'étalonnage de l'angle et l'identification des fissures réelles comptent toujours.

La révélation chimique peut améliorer la visibilité des fissures pour certaines combinaisons de matériaux et de méthodes, mais la chimie ne peut pas être transférée à la légère entre le verre optique et les matériaux infrarouges. Utilisez une procédure de laboratoire qualifiée, avec ses contrôles de sécurité spécifiques aux matériaux, plutôt qu'une gravure improvisée sur le lieu de travail.

Pour la qualification des marques de scie à fil, inclure des échantillons provenant de plus que la meilleure section du lot. Lier l'examen destructif à l'enregistrement de la coupe d'origine. Une photographie sans numéro d'échantillon ne peut pas justifier une tolérance de production reproductible.

06 — Modifications de matériaux : que faut-il examiner

Éviter de classer tous les matériaux optiques par une seule profondeur de dommage supposée. La géométrie du stock, la direction du cristal, l'outillage et le support peuvent modifier le résultat au sein d'une même famille de matériaux.

MatériauPriorité d'investigationDécision étayée
GermaniumForme de surface, écaillage et nettoyage en avalSi plus de pièces utilisables survivent à l'ensemble du processus
ZnSeSupport, dommages de manipulation et traitement humide contrôléSi la séquence de coupe et de nettoyage est appropriée
SaphirOrientation, direction d'engagement et état du bordSi la recette est transférable entre les ébauches spécifiées
Optical glassNuance exacte, historique de l'abrasif et évaluation des fissuresSi la tolérance qualifiée couvre ce verre

Le but de ce tableau est d'organiser les essais. Il ne fournit pas de garantie de profondeur spécifique au matériau. La comparaison des marques de scie à fil entre les matériaux n'est significative que lorsque les définitions de mesure et les exigences de la pièce finie sont également enregistrées.

07 — Reporter le résultat dans la tolérance de rectification

Mapper la géométrie finie à l'intérieur de l'ébauche mesurée. L'enlèvement de dégrossissage prévu doit couvrir la correction de forme et la limite de dommage qualifiée tout en laissant le stock requis pour la rectification fine et le polissage ultérieurs.

Ne pas compter deux fois la même couche de fissures : une fois dans l'enlèvement de dégrossissage établi et une fois comme tolérance de sécurité distincte. De même, ne pas supposer que le retrait d'une rainure visible a éliminé toutes les fissures sous-jacentes. Le calcul de la tolérance de coupe maintient le budget de stock par face séparé de la consommation de trait de scie.

Discuter de ce transfert lors de la sélection de l'équipement de rectification de lentilles optiques. La question utile est de savoir si l'ébauche entrante peut atteindre sa géométrie finie de manière cohérente, et non si une machine peut retirer rapidement une bande visible.

08 — Clôturer l'essai avec une règle de libération reproductible

Un enregistrement de libération de production doit identifier la forme entrante admissible, la méthode d'inspection, la séquence d'enlèvement démontrée et les conditions nécessitant une requalification. Inclure les changements de fil, une nouvelle nuance de matériau, un support modifié et un changement de recette significatif parmi les déclencheurs d'examen.

Conserver les échantillons rejetés comme preuve lorsque cela est possible. Ils montrent où se situe la limite du processus et empêchent un opérateur ultérieur de répéter un réglage infructueux. Examiner les résultats après le déblocage et l'inspection finale, car un bon résultat sous serrage peut masquer un problème dimensionnel ultérieur.

Envoyer le dessin, le matériau, la direction de coupe et les photographies des marques de scie à fil lorsque vous demandez une coupe d'échantillon gratuite. Utiliser l'essai pour établir l'état après coupe ; convenir séparément de toute validation de rectification ou de polissage.

Défiler vers le haut