
Máy đánh bóng tròng kính quang học
Bảy máy, một quyết định. Máy đánh bóng tròng kính quang học được chọn bởi hình dạng bề mặt cần hoàn thiện — lõm hoặc lồi, cầu hoặc phẳng — và bởi số lượng chi tiết bạn muốn xử lý trên máy cùng lúc. Thông số kỹ thuật có trên trang của từng mẫu; trang này dành cho việc lựa chọn.
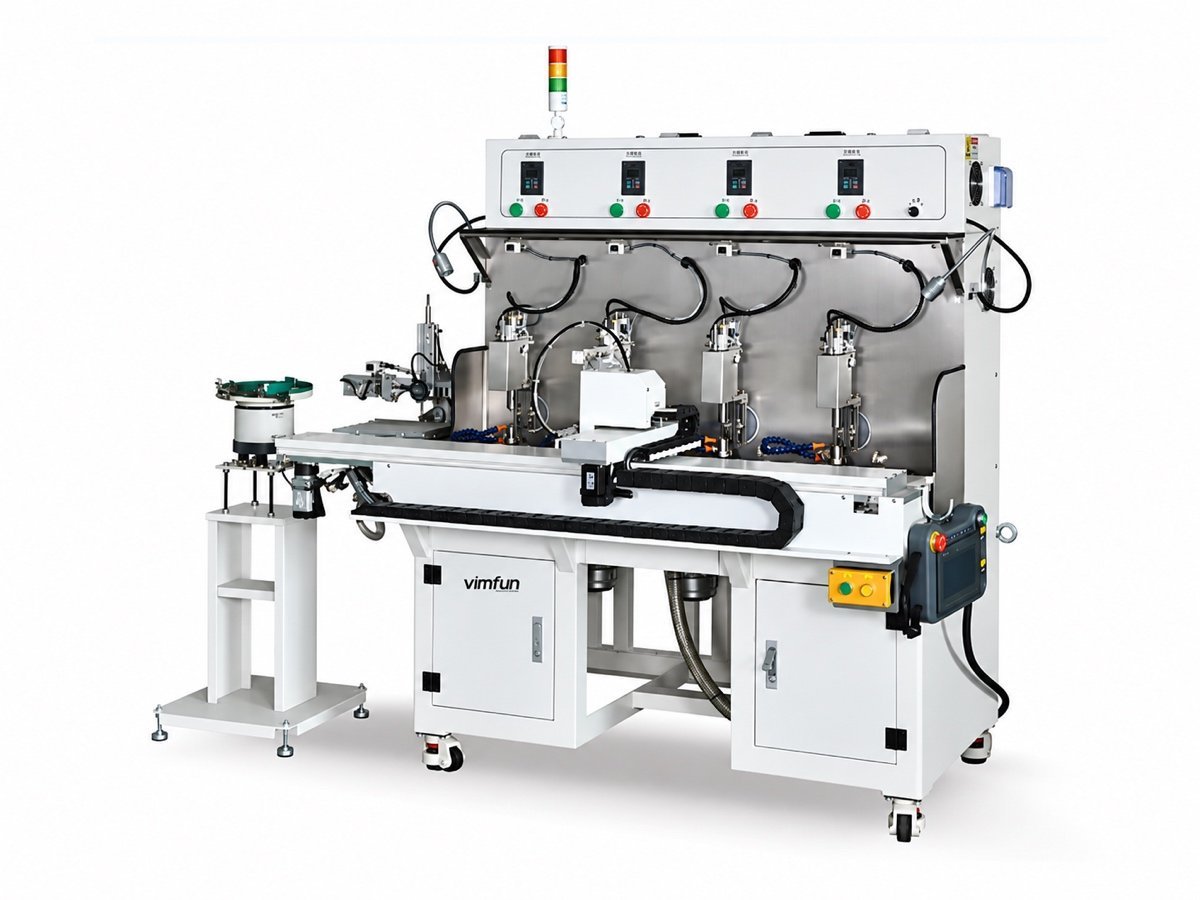 FP-4U
Swing trên · lõm
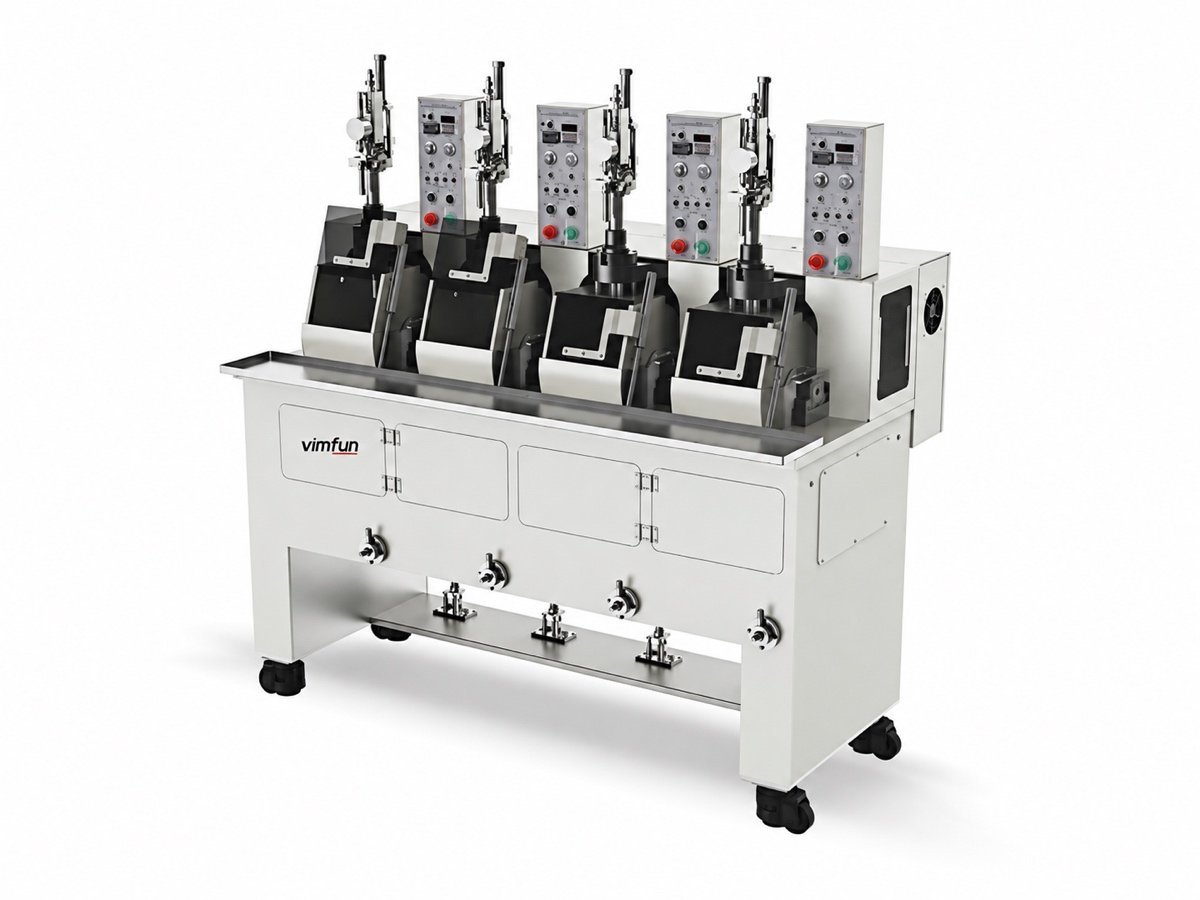 FP-4L
Swing dưới · lồi
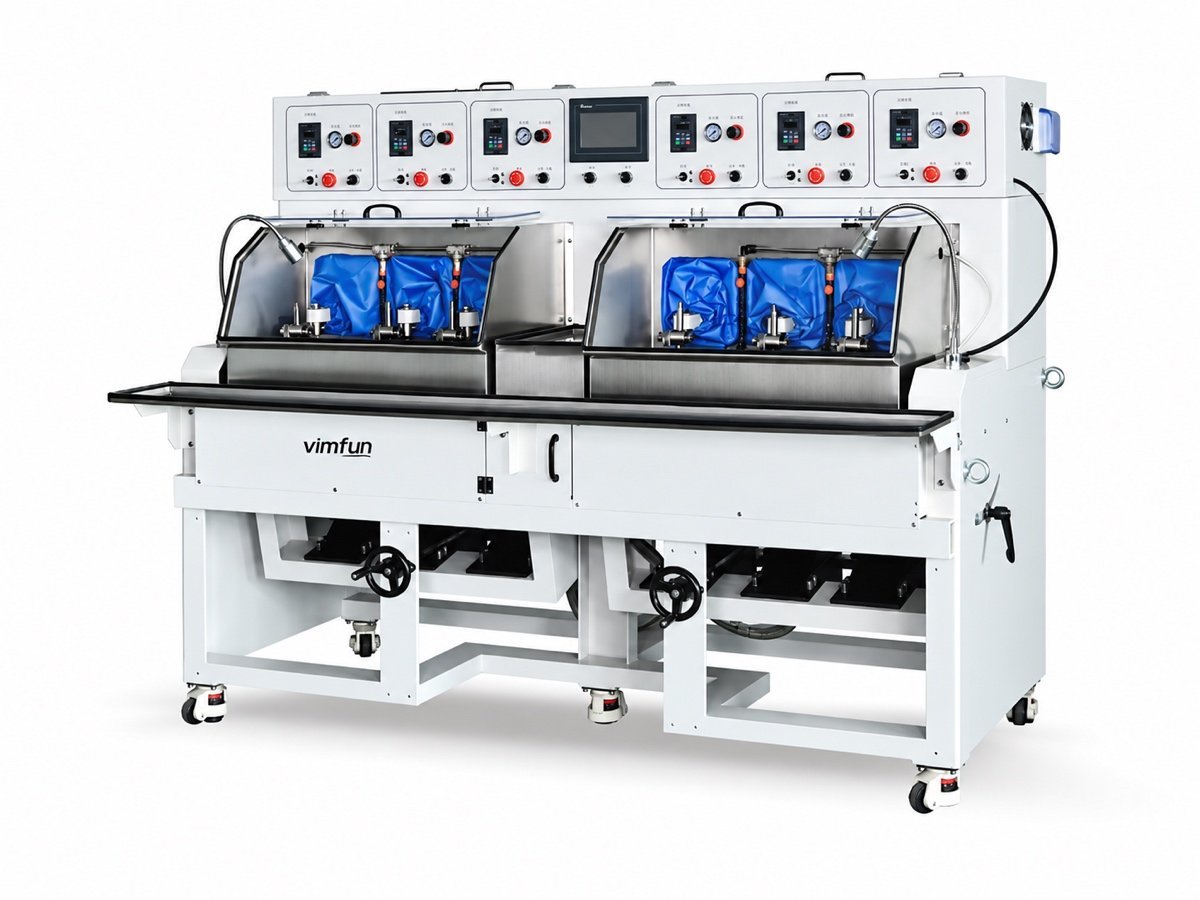 FP-6X
Trục nghiêng · Ø10–80
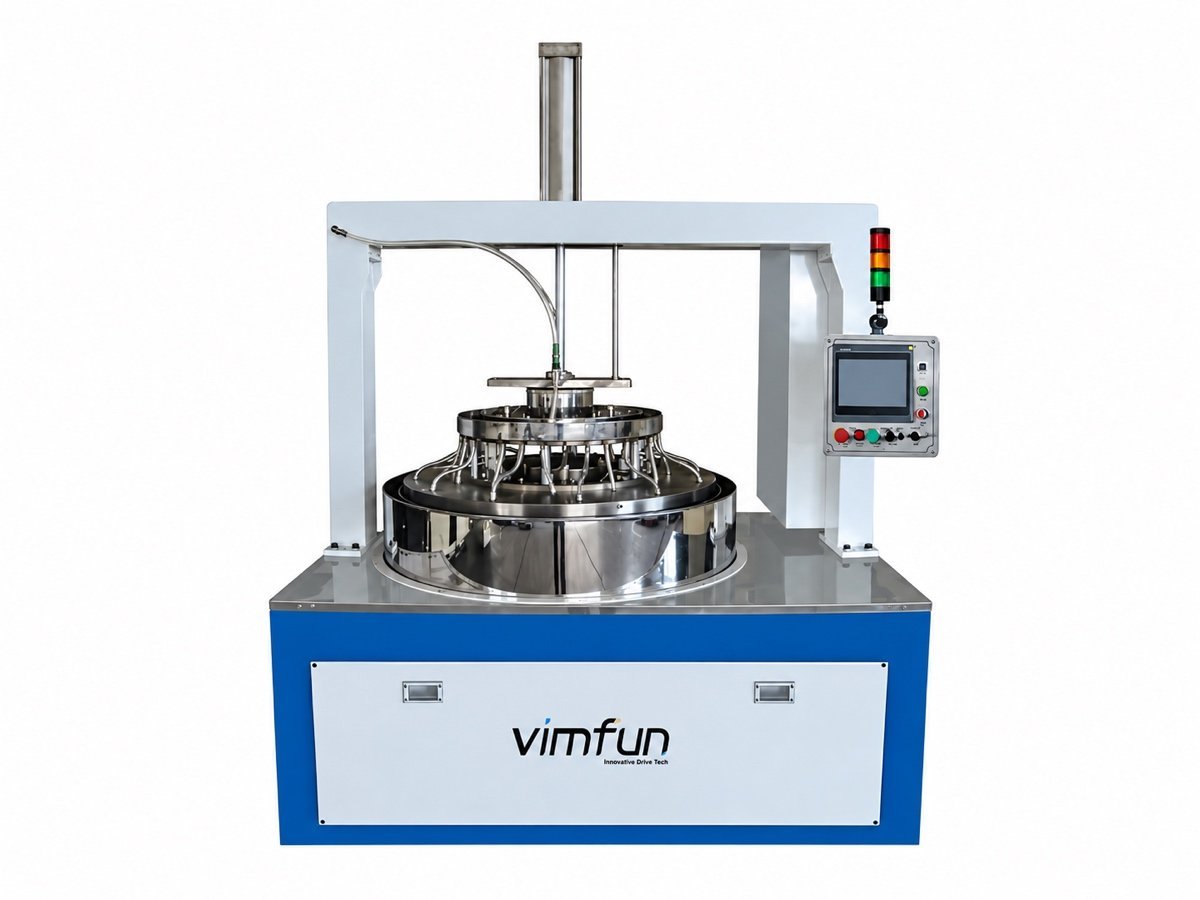 DL-290 · 395
Hai mặt · theo lô
 EP-220C
Cạnh · Ø30–220
Bắt đầu từ bề mặt, không phải từ danh sách máy
Gia công tạo hình để lại một bán kính với các vết gia công và hư hỏng dưới bề mặt. Bước này loại bỏ hư hỏng đó và đưa bề mặt đến hình dạng và độ hoàn thiện cuối cùng: trước tiên là mài tinh, bằng dụng cụ kim cương gắn kết, sau đó là đánh bóng bằng dụng cụ mềm và dung dịch đánh bóng. Trên dòng máy này, cả hai công việc đều chạy trên cùng một khung máy — cấu hình J và P khác nhau về dụng cụ và vật tư tiêu hao, không phải về khung máy.
Vì vậy, máy đánh bóng tròng kính quang học được chỉ định từ chi tiết, không phải từ số lượng trục chính: dấu của bán kính quyết định hướng swing, giá trị bán kính quyết định dụng cụ và hình học swing, và kích thước lô quyết định số lượng trục chính kiếm được lợi nhuận.
Swing trên hay swing dưới — mặt tròng kính nên hướng về đâu?
Hướng swing là bộ lọc đầu tiên và không phải là sự ưu tiên: swing trên được chế tạo cho mặt lõm, swing dưới cho mặt lồi. Mọi máy đánh bóng tròng kính quang học bên dưới đều được liệt kê theo sự phân chia đó, sau đó theo bán kính và số lượng trục chính.
| Model | Nguyên lý | Độ cong | Diameter | Trục quay | Áp suất & cấp liệu | Chọn khi |
|---|---|---|---|---|---|---|
| FP-4U | Swing trên, tâm hình cầu | R1–R20 | ≤ Ø30 mm | 4 | Áp suất lò xo, bơm tuần hoàn | Tròng kính lõm ở bán kính nhỏ — điểm vào của dòng máy |
| FP-6U | Swing trên, tâm hình cầu | R1–R20 | ≤ Ø30 mm | 6 | Áp suất khí nén, dung dịch đánh bóng cấp theo trục | Cùng chi tiết lõm, sản lượng cao hơn — mỗi trục chạy độc lập với các trục khác |
| FP-4L | Swing dưới, tâm hình cầu | ±R1.5–R50 | Ø3–30 mm | 4 | Áp suất lò xo, bơm tuần hoàn | Tròng kính lồi, và các bán kính lớn nhất trong dòng máy swing |
| FP-6X | Trục nghiêng, −10° đến +30° | R10 đến mặt phẳng | Ø10–80 mm | 6 | Cấp liệu nhỏ giọt bằng khí nén, nhu động tùy chọn | Các bộ phận lớn hơn, mặt phẳng và bán kính dài — và gốm hoặc sapphire, nơi việc cấp liệu nhỏ giọt rất quan trọng |
| MF-3 | Các lớp và mặt phẳng được đánh chỉ số | Mặt phẳng và các mặt phẳng góc | ≤ Ø110 mm, ≤ 30 mm dày | 2 trục làm việc, 3 đĩa | Làm việc liên kết, cấp đĩa CNC | Lăng kính và đa diện — mài thô, mài tinh và đánh bóng trên một máy |
| DL-290 DL-395 | Hành tinh, hai đĩa | Mặt phẳng, cả hai mặt cùng lúc | Phôi Ø290 / Ø395 | Lô trong bộ gá | Điều khiển áp suất van tỷ lệ | Độ dày và độ song song được giữ trên toàn bộ lô thay vì từng bộ phận |
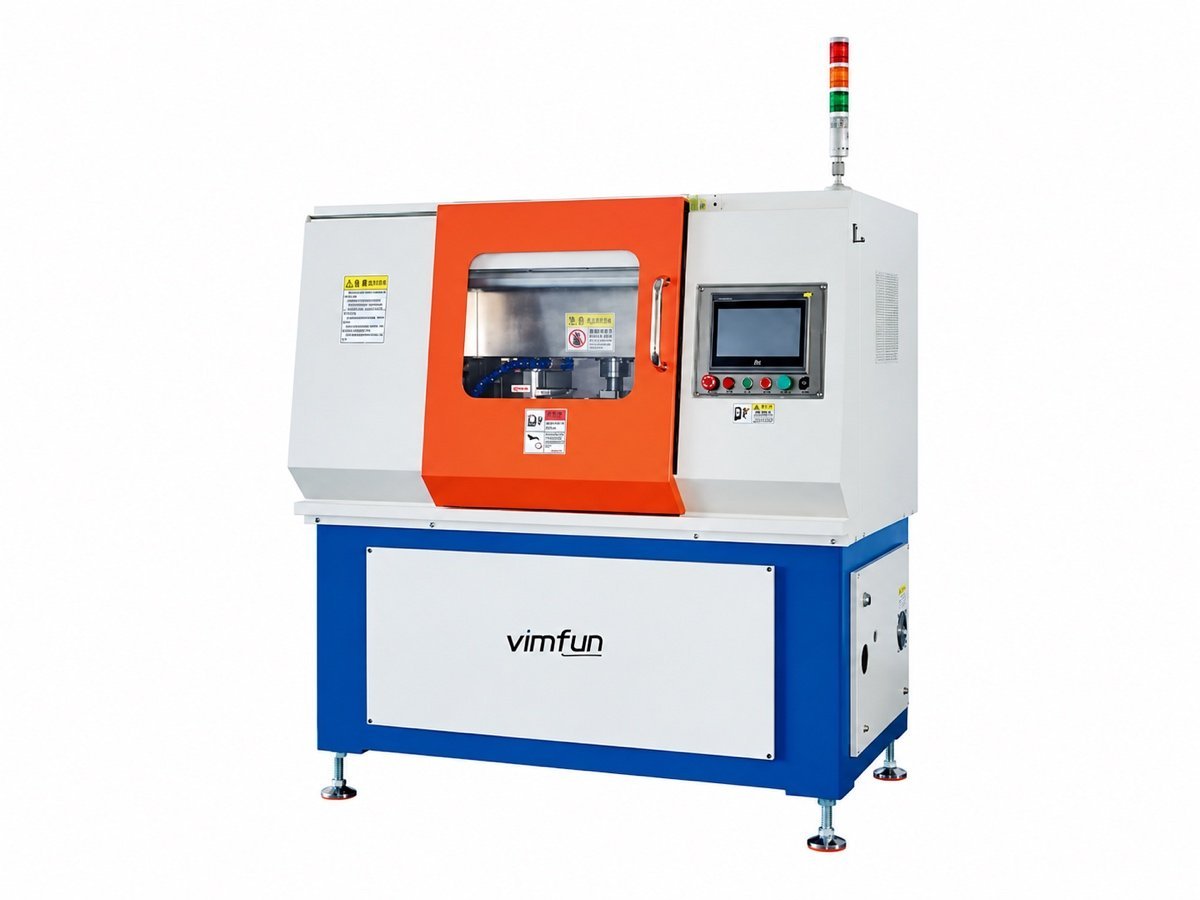
| EP-220C | Đường viền CNC, hai bánh xe | Cạnh chu vi và cạnh tròn | Ø30–220 mm | 2 bánh xe đánh bóng | Bộ gá xếp chồng, đường viền CAD | Các cạnh của các tấm phẳng 2D và 2.5D, không phải mặt của chúng |
EP-220C đánh bóng chu vi của các tấm phẳng. Mài một thấu kính theo đường kính ngoài của nó, có vát mép, là một máy khác và một bước khác — xem mài cạnh và định tâm.
Phạm vi bán kính trong dòng máy swing
Bốn máy swing trên cùng một thang đo. Tìm bán kính của bạn, đọc hướng swing tương ứng với nó, và danh sách rút gọn cho máy đánh bóng thấu kính quang học sẽ giảm xuống còn một hoặc hai khung.
FP-4L mang dấu ± vì swing dưới bao phủ cả hai dấu cong trong phạm vi của nó, với công việc lồi là lý do để mua nó. Máy đánh bóng thấu kính quang học ngoài dòng máy swing không nằm trên thang đo này: MF-3 làm việc với mặt phẳng và mặt phẳng góc, DL mài hai mặt phẳng cùng lúc, và EP-220C làm việc với chu vi — ba máy đó được so sánh thêm bên dưới.
Khám phá các dòng máy
Một thẻ cho mỗi máy đánh bóng thấu kính quang học: nó dùng để làm gì và không dùng để làm gì. Thông số kỹ thuật đầy đủ nằm trên các trang mẫu.
FP-4U
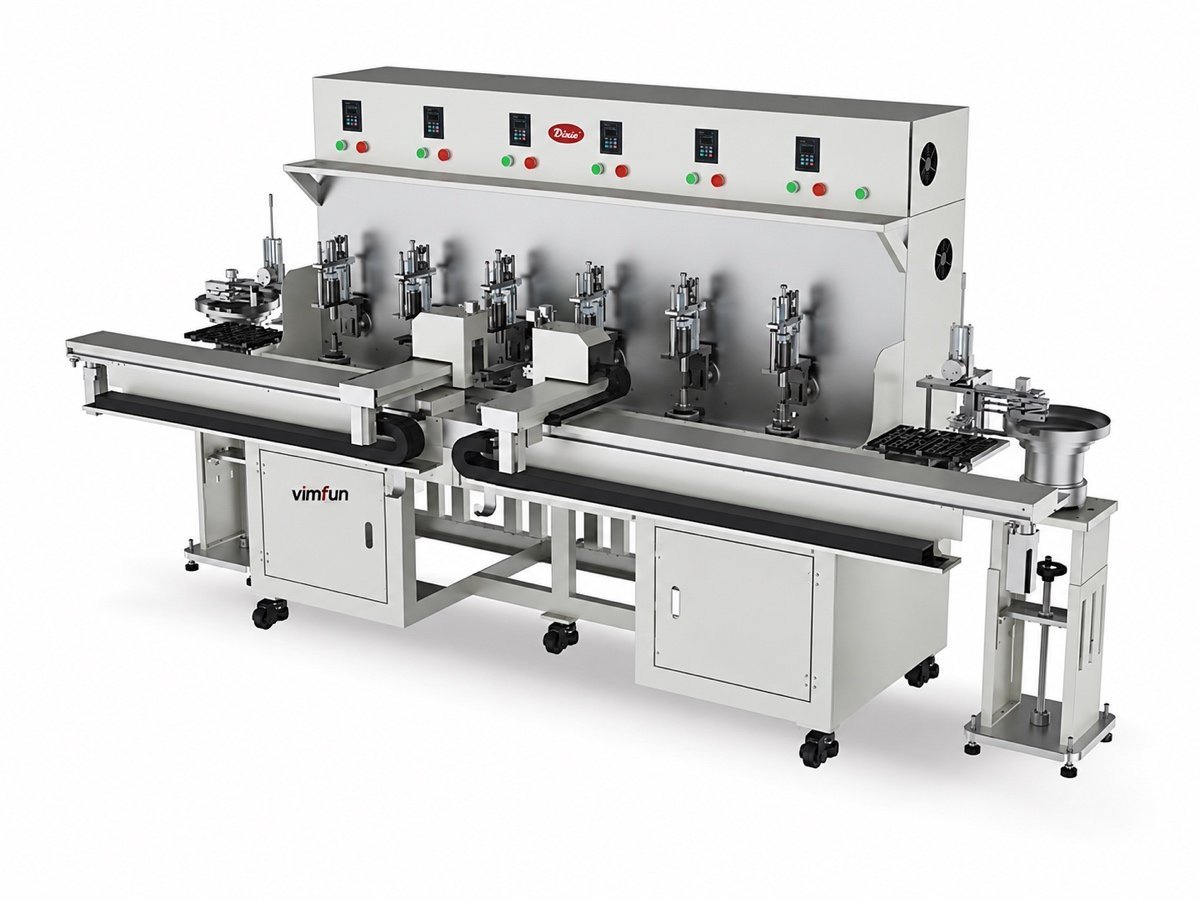
FP-6U
FP-4L
FP-6X
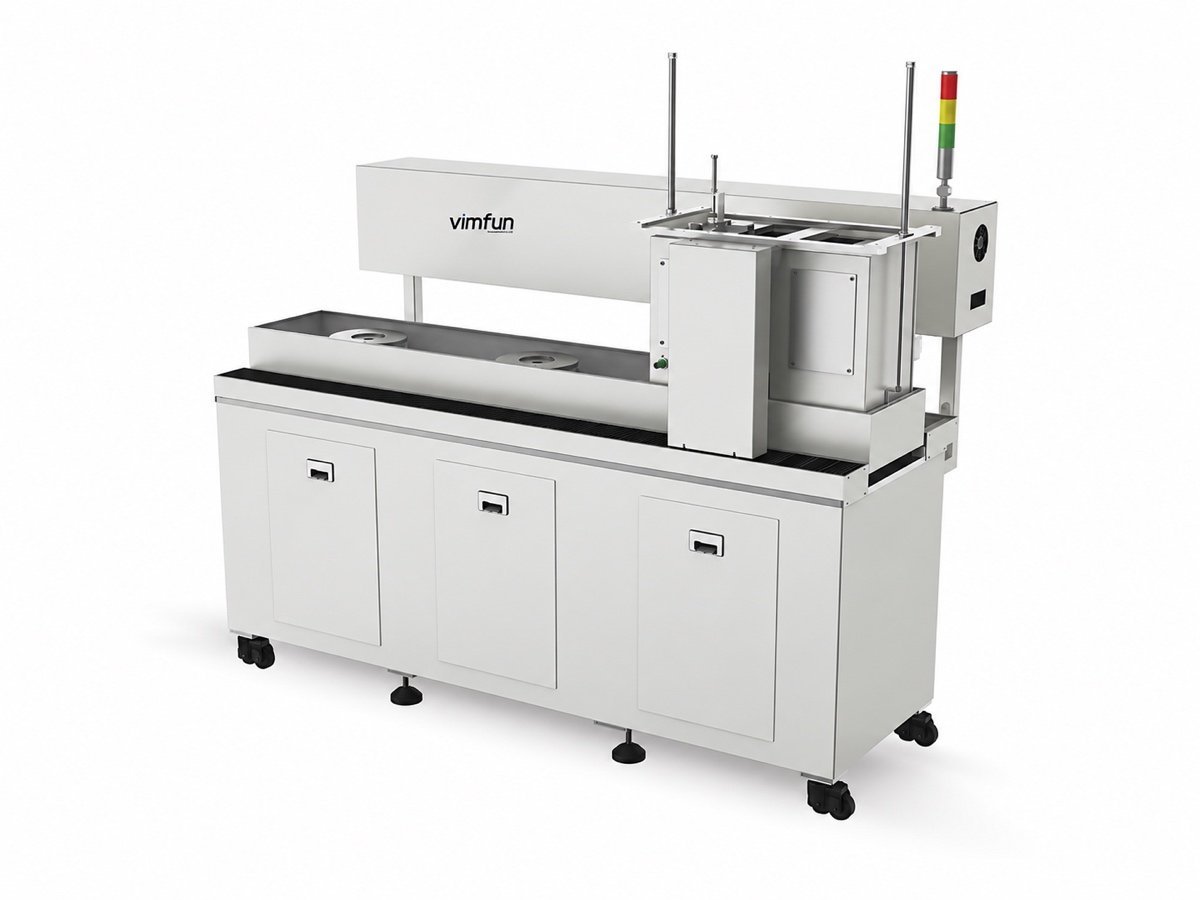
MF-3
DL-290 · DL-395
EP-220C
Điều gì thực sự quyết định hình dạng?
Bốn cài đặt thực hiện phần lớn công việc trên máy đánh bóng tròng kính quang học. Đối thủ cạnh tranh báo cáo số lượng trục chính; đây là những yếu tố quyết định xem bề mặt có tròn hay không.
Máy swing chạy qua tâm của hình cầu
Phôi và dụng cụ lắc quanh tâm của chính hình cầu, do đó đường tiếp xúc quét toàn bộ bề mặt thay vì mòn một vùng. Đây là lý do tại sao khung, chứ không phải dụng cụ, xác định bán kính mà máy có thể giữ được.
Tốc độ hành trình và tốc độ swing
Tốc độ swing được đặt độc lập cho mỗi máy — lên đến 60 chu kỳ mỗi phút trên các khung bốn trục chính, lên đến 40 và 45 trên các khung sáu trục. Chậm hơn và dài hơn làm phẳng cạnh; nhanh hơn và ngắn hơn giữ tâm.
Áp lực được áp dụng như thế nào
Áp lực lò xo trên các máy bốn trục chính, khí nén trên các máy sáu trục. Khí nén giữ một lực cố định khi dụng cụ bị mòn, điều này quan trọng nhất trong các chu kỳ dài và trên các bộ phận không dung nạp tải trọng tăng dần.
Chất lỏng mài đến giao diện như thế nào
Thủy tinh chạy trên bơm tuần hoàn. Gốm và sapphire có thể chạy bằng cấp nhỏ giọt nhu động trên FP-6X — nguồn cung cấp được đo lường thay vì tràn, đó là sự khác biệt giữa quy trình ổn định và lô bị trầy xước.
Những vật liệu và hình dạng nào được đề cập?
Mọi máy đánh bóng tròng kính quang học ở đây đều được chế tạo cho vật liệu quang học cứng, giòn. Khi một thông số kỹ thuật không nêu tên vật liệu, chúng tôi chứng minh bằng một bộ phận thử nghiệm thay vì tuyên bố.
| Material | Swing cầu | Trục phẳng & nghiêng | Hai mặt | Đánh bóng cạnh |
|---|---|---|---|---|
| Optical glass | Đúng | Đúng | Đúng | Đúng |
| ngọc bích | Đúng | Có, cấp nhỏ giọt | Đúng | Đúng |
| Gốm kỹ thuật và quang học | Theo yêu cầu | Có, cấp nhỏ giọt | Đúng | Đúng |
| Thạch anh và tinh thể | Theo yêu cầu | Đúng | Đúng | Đúng |
Cách vật liệu đánh bóng không phải là một con số: độ cứng, độ phân mảnh và hành vi nhiệt đều thay đổi chất lỏng mài, dụng cụ và áp lực. Dữ liệu công bố cho ngọc bích Và thạch anh tinh thể là một điểm khởi đầu hợp lý; quy trình sau đó được xác định trên các bộ phận thực tế.
Gửi bản vẽ và một vài phôi được tạo ra từ vật liệu của riêng bạn. Chúng tôi chạy chúng trên máy đang được thảo luận và trả lại các bộ phận cùng với bảng quy trình — dụng cụ, chất lỏng mài, áp lực, cài đặt swing và thời gian chu kỳ. Điều này áp dụng cho toàn bộ dòng máy, không chỉ cho máy bạn yêu cầu ban đầu.
Hình cầu, mặt phẳng, mặt phẳng và cạnh là bốn máy khác nhau
Dòng máy swing chỉ là một phần của bước này. Ba nhóm khác hoàn thiện các bề mặt mà khung swing không thể tiếp cận, vì vậy "máy đánh bóng tròng kính quang học" bao gồm bốn cấu hình hình học khác nhau ở đây. Chọn sai nhóm là lỗi chỉ định phổ biến nhất mà chúng tôi thấy.
- Bề mặt cầu — dòng máy swing (FP-4U, FP-6U, FP-4L, FP-6X). Dụng cụ lắc quanh tâm của hình cầu; bán kính và dấu quyết định khung.
- Mặt phẳng và mặt phẳng góc — MF-3 chỉ số từng lớp và từng mặt, và xử lý từ mài thô đến đánh bóng trên ba đĩa trong một lần thiết lập.
- Two parallel flats at once — DL-290 and DL-395 lap and polish both faces of flat parts in planetary carriers, holding thickness across the batch rather than part by part.
- Perimeters — EP-220C polishes the edges and rounded corners of flat panels from a stored outline, fed by stacked fixtures.
This equipment is built for precision optics manufacturing. It is not for ophthalmic Rx laboratories, not a bench tool for polishing spectacle lenses, and not for architectural glass or mirror work. If that is the job, we are the wrong supplier and would rather say so before you send a drawing.
Where an optical lens polishing machine sits in the line
Polishing is one station of six, and it inherits whatever the station before it left behind.
- Trước đó: the radius is cut on a curve generator. Allowance and subsurface damage from that step decide how long fine grinding takes here.
- Sau đó: the finished faces go to mài cạnh và định tâm, where the outside diameter is brought to the optical axis.
- Alongside: the damage story is worth reading in full — see our note on hư hỏng dưới bề mặt trong kính quang học, which is what this step exists to remove.
- Tất cả cùng nhau: dây chuyền chế tạo tròng kính hoàn chỉnh, laid out as one proposal with cycle times, or browsed by process step on the tổng quan thiết bị.
An optical lens polishing machine bought without looking upstream tends to disappoint: if the generator leaves an uneven allowance, the polishing cell spends its cycle correcting damage instead of figure. Tell us both steps and we will balance them.
Người mua hỏi gì trước khi họ chọn?
Do fine grinding and polishing need two machines?
Not two frames. The same optical lens polishing machine runs both, configured for one or the other — what changes is the tooling and the consumables, so shops with volume often buy two identical frames and dedicate one to each stage.
Can one frame do concave and convex?
No. Upper swing is built for concave, lower swing for convex. A mixed part programme means either two frames, or the tilt-axis machine where the geometry is set differently.
How many lenses per cycle?
Four or six on a swing frame, one per spindle. For flat parts, a double-sided machine runs a whole carrier set at once — which is why an optical lens polishing machine for wafers is specified by plate size, not spindle count.
What about ceramics and sapphire?
They need metered slurry rather than a flood, and pressure that stays put as the tool wears. That is the FP-6X with its drip-feed option; glass work stays on the circulating pump.
Những gì cần được báo giá ngoài máy?
Tools and fixtures for your radii, the first set of consumables, destination voltage and CE configuration, freight, installation and training, and a spare-parts set. An optical lens polishing machine is a tooling-heavy purchase — budget it as a cell, not a frame.
Can these machines be loaded automatically?
Basket loading units feed the polishing station directly from the generating cell. They are specified with the line so basket and tray formats match at every station, rather than retro-fitted afterwards.
Send the lens — get a machine recommendation
You do not have to land on a model number yourself. Send the drawing, the material and the annual quantity, and you get back a specific machine, a cycle estimate and trial parts to check it against.
- 1 · Quý vị gửi — drawing or sample, material, radius and sign, batch size.
- 2 · Chúng tôi trả lời — frame, swing direction, tooling and an estimated cycle time.
- 3 · Chúng tôi chứng minh — chạy thử miễn phí trên phôi thô của quý vị, các bộ phận được trả lại kèm theo bảng quy trình.
- 4 · Quý vị quyết định — firm quotation including tooling, consumables, freight, installation and training.