
광학 렌즈 연마기
7개의 장비, 하나의 결정. 렌즈 폴리싱 장비는 마감해야 하는 표면의 모양에 따라 선택됩니다. — 오목 또는 볼록, 구면 또는 평면 — 그리고 한 번에 몇 개의 부품을 장비에 올리고 싶은지에 따라 결정됩니다.. 사양은 각 모델 페이지에 있습니다. 이 페이지는 선택을 위한 것입니다.
장비 목록이 아닌 표면에서 시작하십시오.
생성 공정은 툴 마크와 표면 손상을 남기는 반경을 만듭니다. 이 단계는 이러한 손상을 제거하고 표면을 최종 형상과 마감으로 가져옵니다. 먼저 결합된 다이아몬드 툴로 정밀 연삭한 다음, 부드러운 툴과 슬러리로 폴리싱합니다. 이 범위에서는 두 작업 모두 동일한 프레임에서 실행됩니다. J 및 P 구성은 툴링과 소모품에서 다르며, 장비 베드에서는 동일합니다.
따라서 렌즈 폴리싱 장비는 스핀들 수가 아닌 부품에서 사양이 결정됩니다. 반경 기호는 스윙 방향을 결정하고, 반경 값은 툴과 스윙 기하학을 결정하며, 배치 크기는 몇 개의 스핀들이 제 역할을 하는지를 결정합니다.
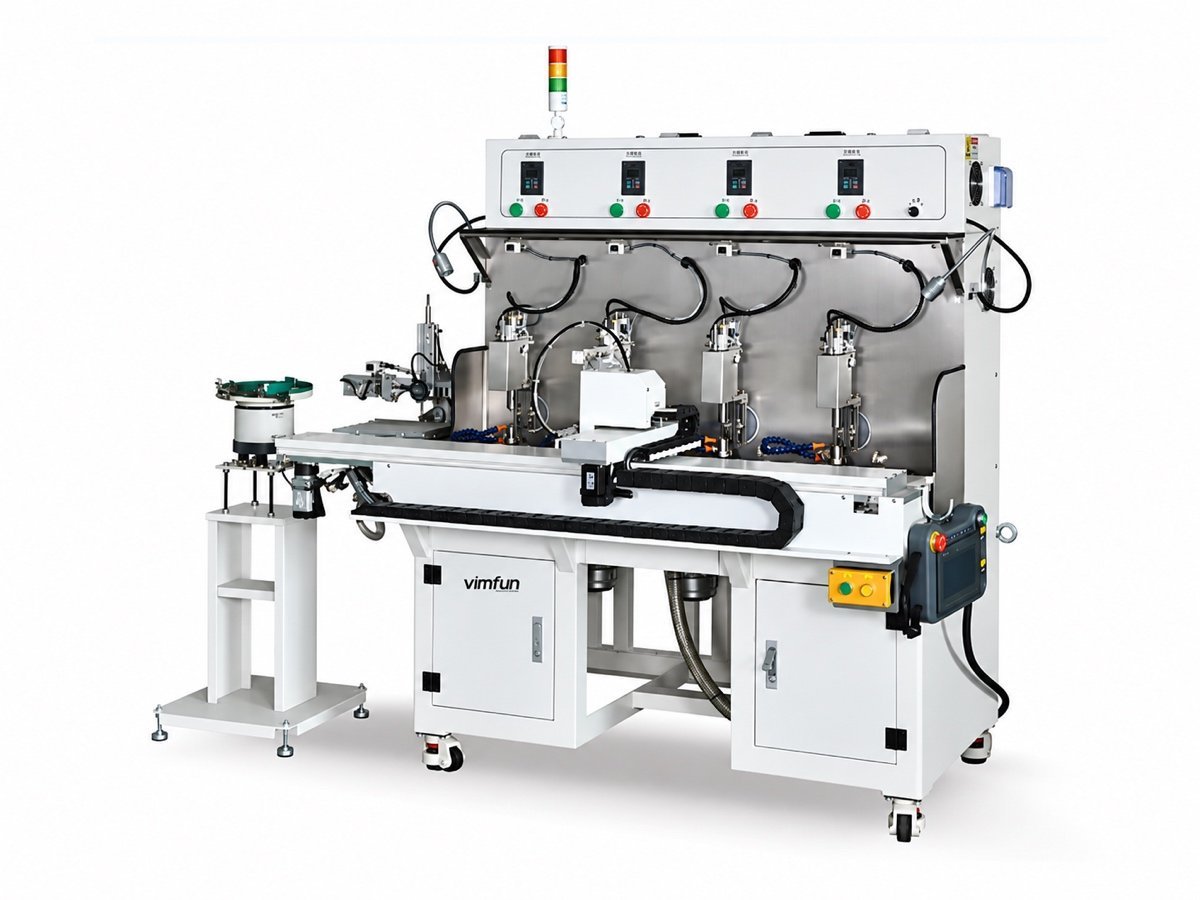
상부 스윙 또는 하부 스윙 — 렌즈 면이 어느 방향을 향해야 합니까?
스윙 방향은 첫 번째 필터이며 선호도가 아닙니다. 상부 스윙은 오목 면을 위해, 하부 스윙은 볼록 면을 위해 제작됩니다. 아래의 모든 렌즈 폴리싱 장비는 해당 분할, 그다음 반경 및 스핀들 수별로 나열됩니다.
| Model | 원칙 | 곡률 | Diameter | 스핀들 | 압력 및 공급 | 선택 시기 |
|---|---|---|---|---|---|---|
| FP-4U | 상부 스윙, 구면 중심 | R1–R20 | ≤ Ø30 mm | 4 | 스프링 압력, 순환 펌프 | 작은 반경의 오목 렌즈 — 제품군 진입점 |
| FP-6U | 상부 스윙, 구면 중심 | R1–R20 | ≤ Ø30 mm | 6 | 공압, 축별 슬러리 공급 | 동일한 오목 렌즈, 더 높은 출력 — 각 축은 다른 축과 독립적으로 작동합니다. |
| FP-4L | 하부 스윙, 구면 중심 | ±R1.5–R50 | Ø3–30 mm | 4 | 스프링 압력, 순환 펌프 | 볼록 렌즈 및 스윙 제품군의 가장 긴 반경 |
| FP-6X | 틸트 축, −10° ~ +30° | R10 ~ 평면 | Ø10–80 mm | 6 | 공압, 선택 사항으로 연동식 점적 공급 | 더 큰 부품, 평면 및 긴 반경 — 그리고 점적 공급이 중요한 세라믹 또는 사파이어 |
| MF-3 | 인덱싱된 면 및 패싯 | 평면 및 각진 패싯 | ≤ Ø110 mm (직경), ≤ 30 mm (두께) | 2개의 작업 스핀들, 3개의 플레이트 | 결합된 작업, CNC 플레이트 공급 | 프리즘 및 다면체 — 하나의 기계에서 연삭, 정밀 연삭 및 연마 |
| DL-290 DL-395 | 플래너터리, 두 개의 플레이트 | 평면, 양면 동시 | Ø290 / Ø395 워크피스 | 캐리어 내 배치 | 비례 밸브 압력 제어 | 두께 및 평행도는 부품별이 아닌 배치 전체에 걸쳐 유지됨 |
| EP-220C | CNC 윤곽, 두 개의 휠 | 둘레 및 둥근 모서리 | Ø30–220 mm | 2개의 연마 휠 | 스택형 고정구, CAD 윤곽 | 평면 2D 및 2.5D 패널의 모서리, 면이 아님 |
EP-220C는 평면 패널의 둘레를 연마합니다. 챔퍼가 있는 렌즈를 외부 직경으로 연삭하는 것은 다른 기계와 다른 단계입니다. — 참조 센터링 및 에징.
스윙 계열의 반경 범위
하나의 스케일에서 네 개의 스윙 기계. 반경을 찾고, 그에 따라 스윙 방향을 읽으면 광학 렌즈 연마 기계의 짧은 목록이 하나 또는 두 개의 프레임으로 좁혀집니다.
FP-4L은 ± 기호를 가지고 있는데, 이는 하부 스윙이 범위 내에서 곡률의 두 부호를 모두 포함하며, 볼록 가공이 구매 이유이기 때문입니다. 스윙 계열 외부의 광학 렌즈 연마 기계는 이 스케일에 없습니다. MF-3은 평면 및 각진 면을 가공하고, DL은 두 개의 평면을 동시에 연마하며, EP-220C는 둘레를 가공합니다. 이 세 가지는 아래에서 더 자세히 비교됩니다.
기계 제품군 살펴보기
광학 렌즈 연마 기계당 하나의 카드: 용도 및 비사용 용도. 전체 사양은 모델 페이지에 있습니다.
FP-4U
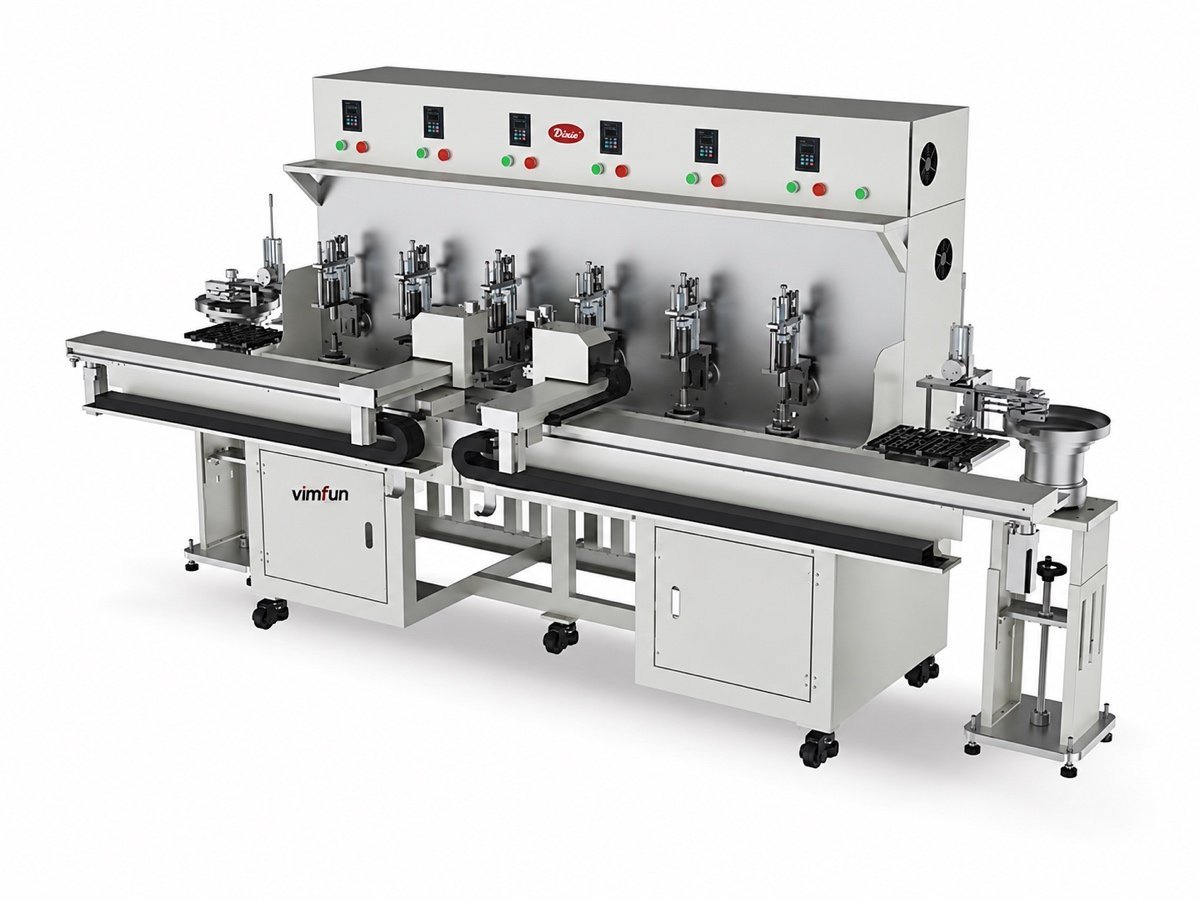
FP-6U
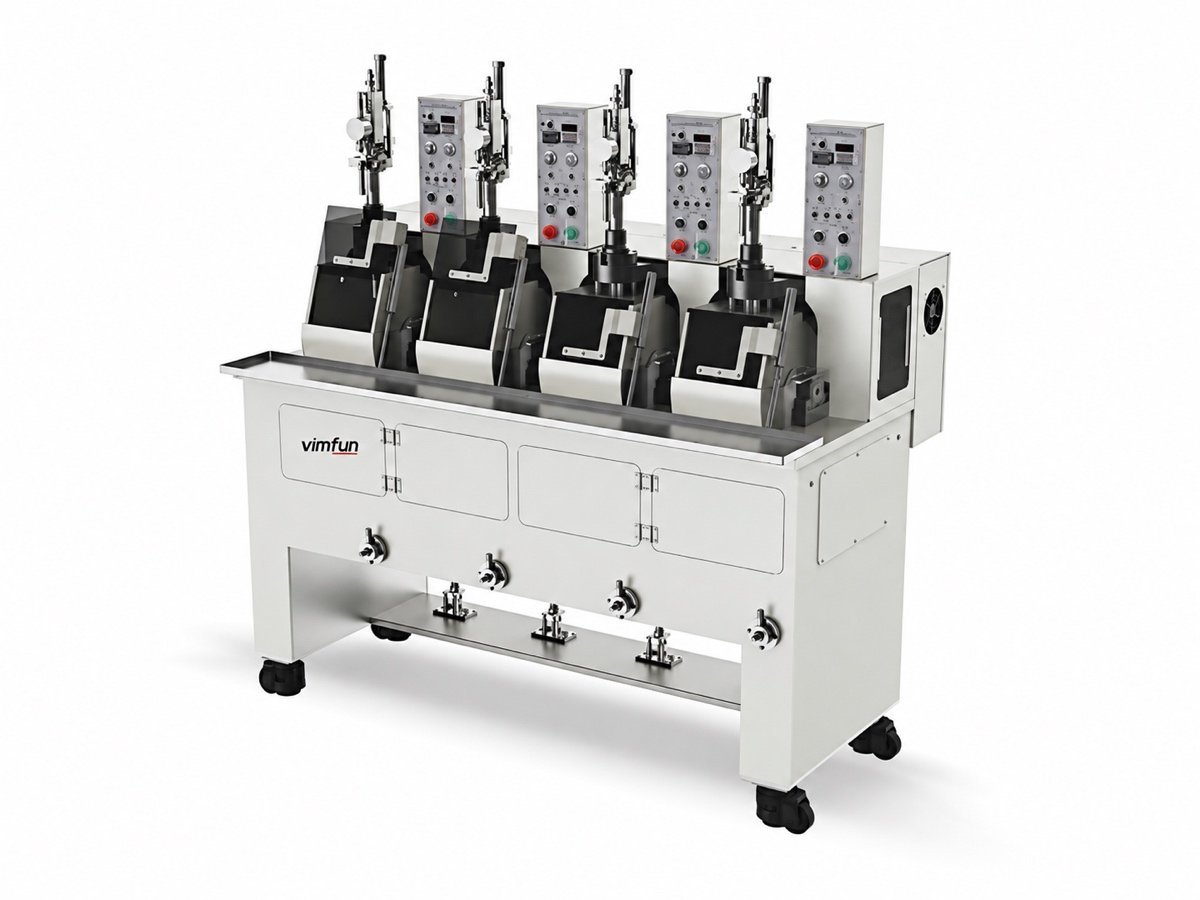
FP-4L
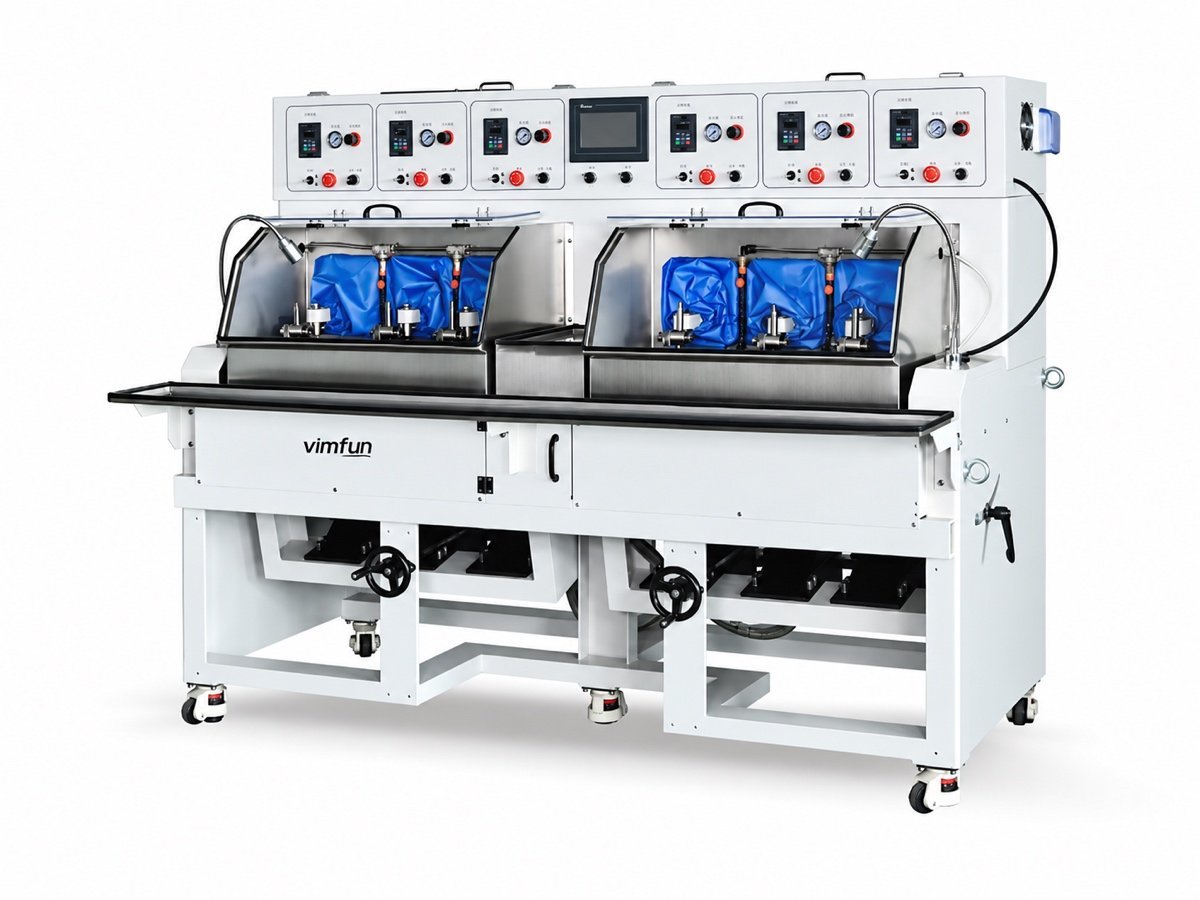
FP-6X
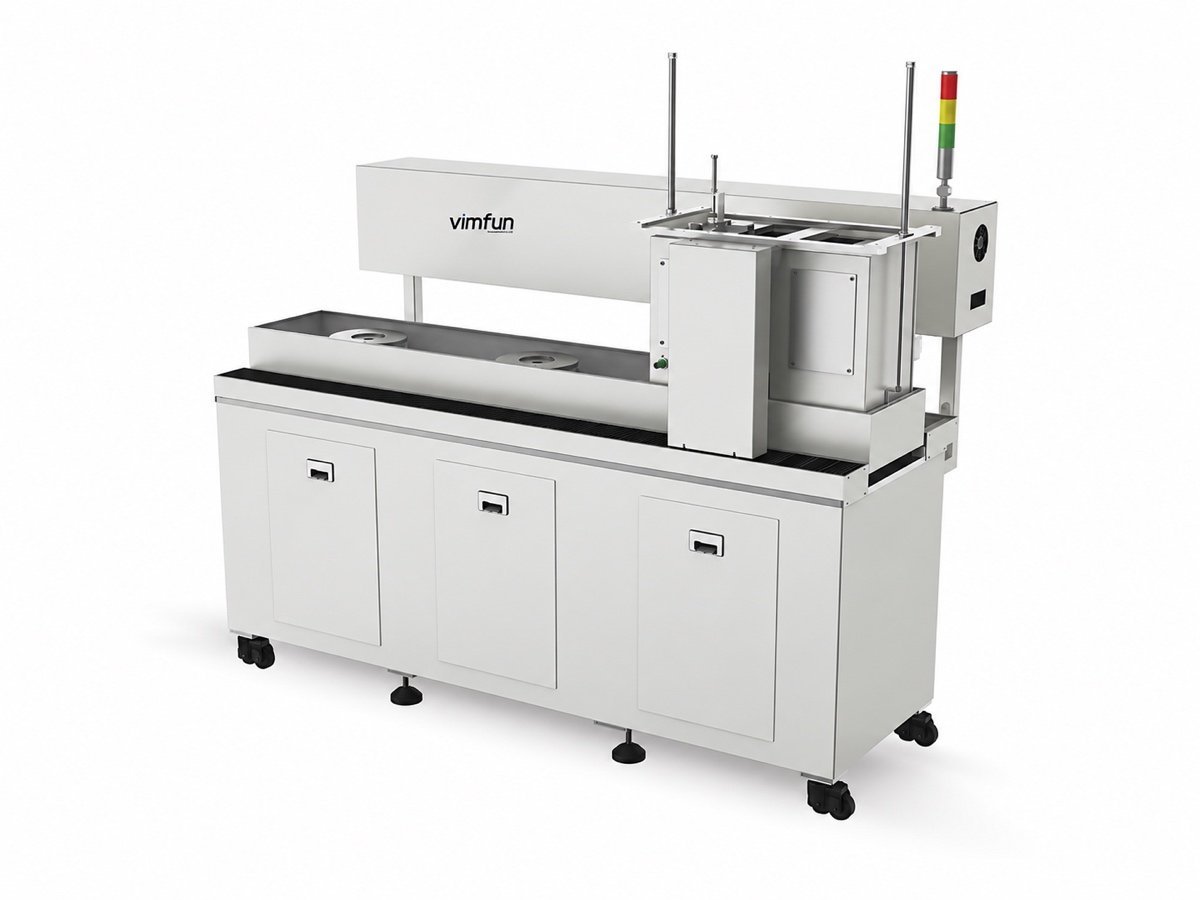
MF-3
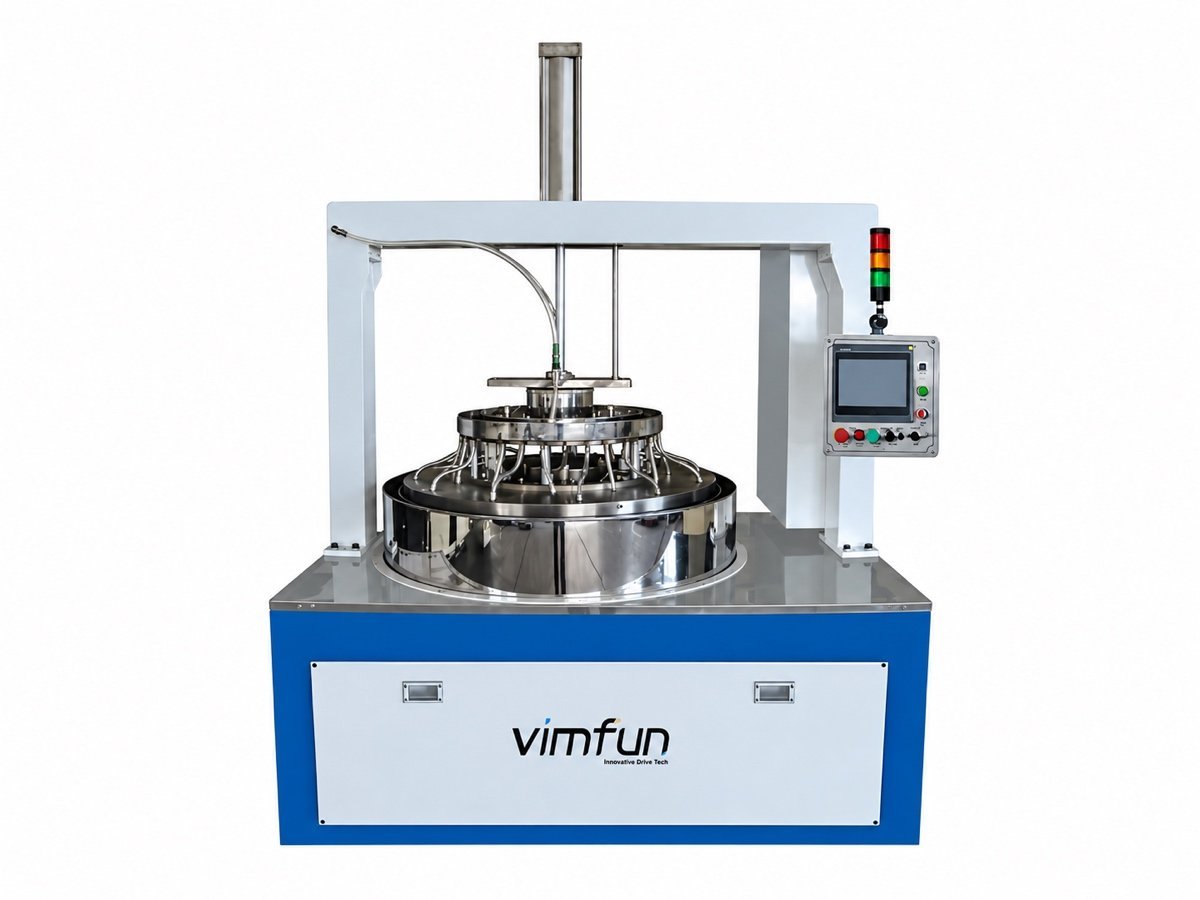
DL-290 · DL-395
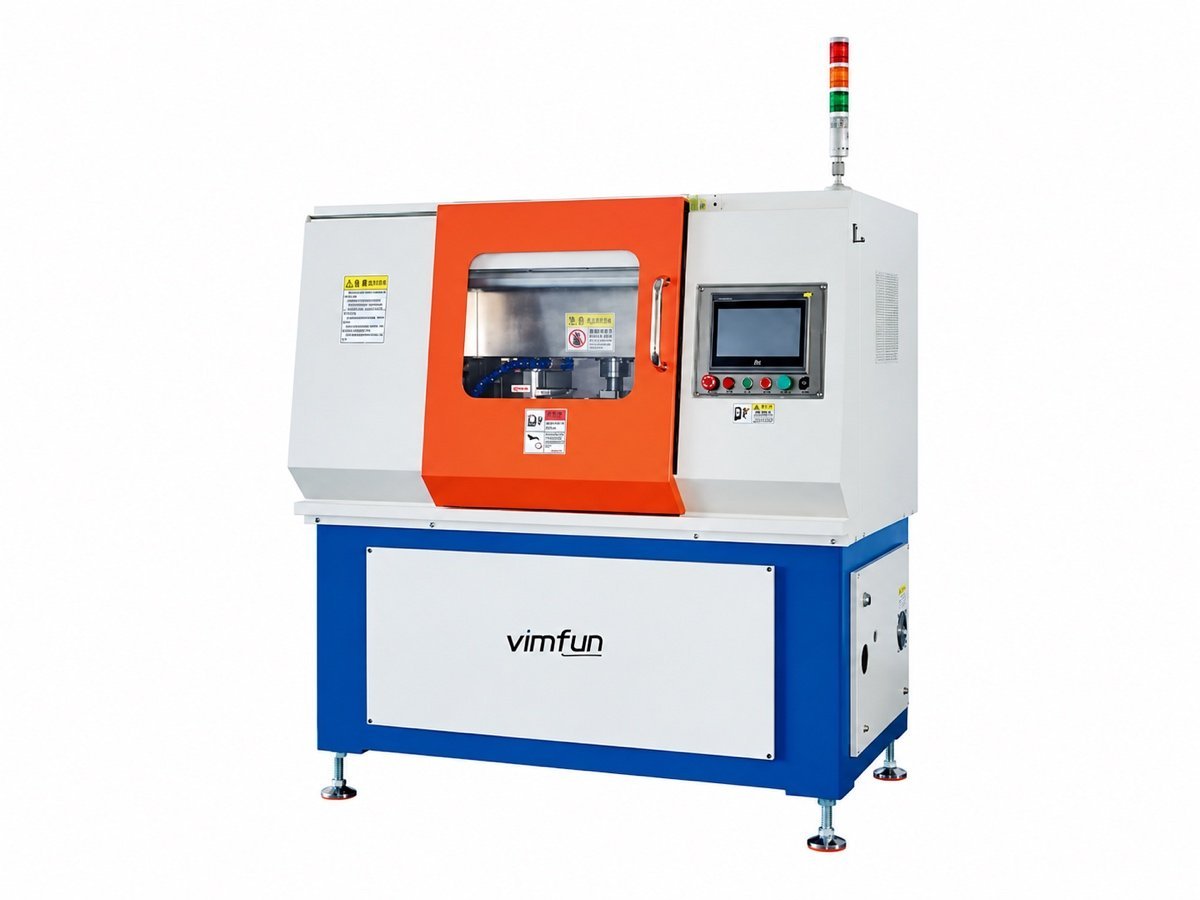
EP-220C
형상을 실제로 결정하는 것은 무엇인가?
광학 렌즈 연마기에서 대부분의 작업을 수행하는 네 가지 설정이 있습니다. 경쟁사들은 스핀들 수를 언급하지만, 표면이 둥글게 나오는지 여부를 결정하는 것은 이러한 요소들입니다.
스윙은 구의 중심을 통과합니다.
작업물과 공구가 구 자체의 중심을 중심으로 흔들리므로, 접촉 경로는 영역을 마모시키는 대신 전체 면을 휩쓸게 됩니다. 이것이 프레임이 기계가 유지할 수 있는 곡률 반경을 결정하는 이유입니다.
스트로크 및 스윙 속도
스윙 속도는 각 기계마다 독립적으로 설정됩니다. 4스핀들 프레임에서는 분당 최대 60회, 6축 프레임에서는 최대 40회 및 45회입니다. 느리고 긴 스트로크는 가장자리를 평평하게 만들고, 빠르고 짧은 스트로크는 중심을 유지합니다.
압력 적용 방식
4스핀들 기계는 스프링 압력, 6축 기계는 공압입니다. 공압은 공구가 마모됨에 따라 설정된 힘을 유지하며, 이는 긴 사이클과 증가하는 하중을 견딜 수 없는 부품에 가장 중요합니다.
슬러리가 인터페이스에 도달하는 방식
유리 연삭은 순환 펌프로 이루어집니다. 세라믹 및 사파이어는 FP-6X에서 연동식 점적 공급으로 가공할 수 있습니다. 홍수 공급 대신 계량 공급은 안정적인 공정과 긁힌 배치 사이의 차이입니다.
어떤 재료와 형상이 다루어지나요?
여기에 있는 모든 광학 렌즈 연마기는 단단하고 깨지기 쉬운 광학 재료를 위해 제작되었습니다. 사양에 재료가 명시되지 않은 경우, 주장하는 대신 시험 부품으로 입증합니다.
| 재료 | 구면 스윙 | 평면 및 기울기 축 | 양면 | 에지 연마 |
|---|---|---|---|---|
| Optical glass | 예 | 예 | 예 | 예 |
| 사파이어 | 예 | 예, 점적 공급 | 예 | 예 |
| 기술 및 광학 세라믹 | 요청 시 | 예, 점적 공급 | 예 | 예 |
| 석영 및 수정 | 요청 시 | 예 | 예 | 예 |
재료가 연마되는 방식은 하나의 숫자가 아닙니다. 경도, 쪼개짐 및 열 거동이 모두 슬러리, 공구 및 압력을 변경합니다. 사파이어 그리고 수정 석영 은 공정의 좋은 출발점이며, 실제 부품으로 공정을 확정합니다.
도면과 자체 재료로 생성된 몇 개의 블랭크를 보내주십시오. 논의 중인 기계에서 가공하여 공정 시트(공구, 슬러리, 압력, 스윙 설정 및 사이클 시간)와 함께 부품을 반송해 드립니다. 이는 처음 문의하신 기계뿐만 아니라 전체 범위에 적용됩니다.
구면, 면, 평면 및 엣지는 네 가지 다른 기계입니다.
스윙 계열은 이 단계의 일부일 뿐입니다. 다른 세 그룹은 스윙 프레임이 도달할 수 없는 표면을 마무리하므로, "광학 렌즈 연마기"는 여기에서 네 가지 다른 형상을 포함합니다. 잘못된 그룹을 선택하는 것이 우리가 보는 가장 흔한 오지정입니다.
- 구면 면 — 스윙 계열 (FP-4U, FP-6U, FP-4L, FP-6X). 공구가 구의 중심을 중심으로 흔들립니다. 곡률 반경과 부호가 프레임을 결정합니다.
- 면 및 각진 평면 — MF-3 부품을 레이어별, 면별로 인덱싱하고, 단일 설정에서 3개의 플레이트로 거친 연삭부터 연마까지 수행합니다.
- 두 개의 평행한 평면 동시 가공 — DL-290 및 DL-395 평면 부품의 양면을 유성 캐리어에서 연삭 및 연마하여, 부품별이 아닌 배치 전체의 두께를 유지합니다.
- 페리미터 — EP-220C 저장된 윤곽선에서 평평한 패널의 가장자리와 둥근 모서리를 연마하며, 스택된 고정구로 공급됩니다.
이 장비는 정밀 광학 제조용으로 제작되었습니다. 안과용 처방 렌즈 실험실, 안경 렌즈 연마용 벤치 도구, 건축용 유리 또는 거울 작업용이 아닙니다. 해당 작업이라면 저희는 잘못된 공급업체이며, 도면을 보내시기 전에 그렇게 말씀드리는 것이 낫습니다.
광학 렌즈 연마기가 라인에서 차지하는 위치
연마는 6개 스테이션 중 하나이며, 이전 스테이션에서 남긴 것을 그대로 이어받습니다.
- 이전: 반경이 커브 제너레이터에서 절단됩니다.. 이 단계에서의 여유분과 표면 손상은 이곳에서의 미세 연삭 시간을 결정합니다.
- 이후: 완성된 면은 센터링 및 에징, 로 이동하여 외부 직경이 광축에 맞춰집니다.
- 옆: 손상 이야기는 전체적으로 읽을 가치가 있습니다. 당사의 광학 렌즈의 표면 손상, 에 대한 노트를 참조하십시오. 이 단계는 이를 제거하기 위해 존재합니다.
- 모두 합쳐서: 그 완전한 렌즈 제작 라인, 하나의 제안으로 사이클 시간과 함께 제시되거나, 장비 개요.
에서 공정 단계별로 찾아볼 수 있습니다. 광학 렌즈 연마기를 상류를 고려하지 않고 구매하면 실망하는 경향이 있습니다. 제너레이터가 불균일한 여유분을 남기면 연마 셀은 형상 대신 손상을 수정하는 데 시간을 보냅니다. 두 단계를 모두 알려주시면 균형을 맞춰 드리겠습니다.
구매자는 선택하기 전에 무엇을 묻습니까?
미세 연삭과 연마에 두 개의 기계가 필요합니까?
두 개의 프레임이 아닙니다. 동일한 광학 렌즈 연마기가 둘 다 실행되며, 하나 또는 다른 하나에 맞춰 구성됩니다. 변경되는 것은 공구와 소모품이므로, 대량 생산 업체는 종종 동일한 프레임 두 개를 구매하여 각 단계에 하나씩 할당합니다.
하나의 프레임으로 오목면과 볼록면을 모두 처리할 수 있습니까?
아니요. 상단 스윙은 오목면에, 하단 스윙은 볼록면에 맞춰져 있습니다. 혼합 부품 프로그램은 두 개의 프레임 또는 기하학적 구조가 다르게 설정된 틸트 축 기계를 의미합니다.
사이클당 렌즈 수는 몇 개입니까?
스윙 프레임에서는 4개 또는 6개, 스핀들당 1개입니다. 평평한 부품의 경우, 양면 기계는 캐리어 세트 전체를 한 번에 실행합니다. 이것이 웨이퍼용 광학 렌즈 연마기가 스핀들 수가 아닌 플레이트 크기로 지정되는 이유입니다.
세라믹과 사파이어는 어떻습니까?
홍수보다는 계량된 슬러리와 공구가 마모됨에 따라 제자리에 유지되는 압력이 필요합니다. 이는 드립 피드 옵션이 있는 FP-6X이며, 유리 작업은 순환 펌프에 유지됩니다.
기계 외에 무엇을 견적해야 합니까?
반경용 공구 및 고정구, 첫 번째 소모품 세트, 대상 전압 및 CE 구성, 운송, 설치 및 교육, 예비 부품 세트. 광학 렌즈 연마기는 공구가 많이 필요한 구매이므로 프레임이 아닌 셀로 예산을 책정하십시오.
이 기계에 자동으로 로드할 수 있습니까?
바구니 로딩 장치가 생성 셀에서 직접 연마 스테이션으로 공급합니다. 바구니와 트레이 형식이 모든 스테이션에서 일치하도록 라인과 함께 지정되며, 나중에 개조되지 않습니다.
렌즈를 보내주시면 기계 추천을 받으실 수 있습니다.
직접 모델 번호를 결정할 필요가 없습니다. 도면, 재료 및 연간 수량을 보내주시면 특정 기계, 사이클 추정치 및 이를 확인할 시험 부품을 받으실 수 있습니다.
- 1 · 보내기 — 도면 또는 샘플, 재료, 반경 및 서명, 배치 크기.
- 2 · 답변 — 프레임, 스윙 방향, 공구 및 예상 사이클 시간.
- 3 · 증명 — 자체 블랭크로 무료 시험 실행, 공정 시트와 함께 반환된 부품.
- 4 · 결정 — 공구, 소모품, 운송, 설치 및 교육을 포함한 확정 견적.