ISO 10110 図面:どの機械がどの公差を保持するか
光学図面は、設計要件と製造および検査を接続します。各指示には、プロセスオーナー、定義された基準点、および検証方法が必要です。図面だけでは、機械の能力は確立されません。.
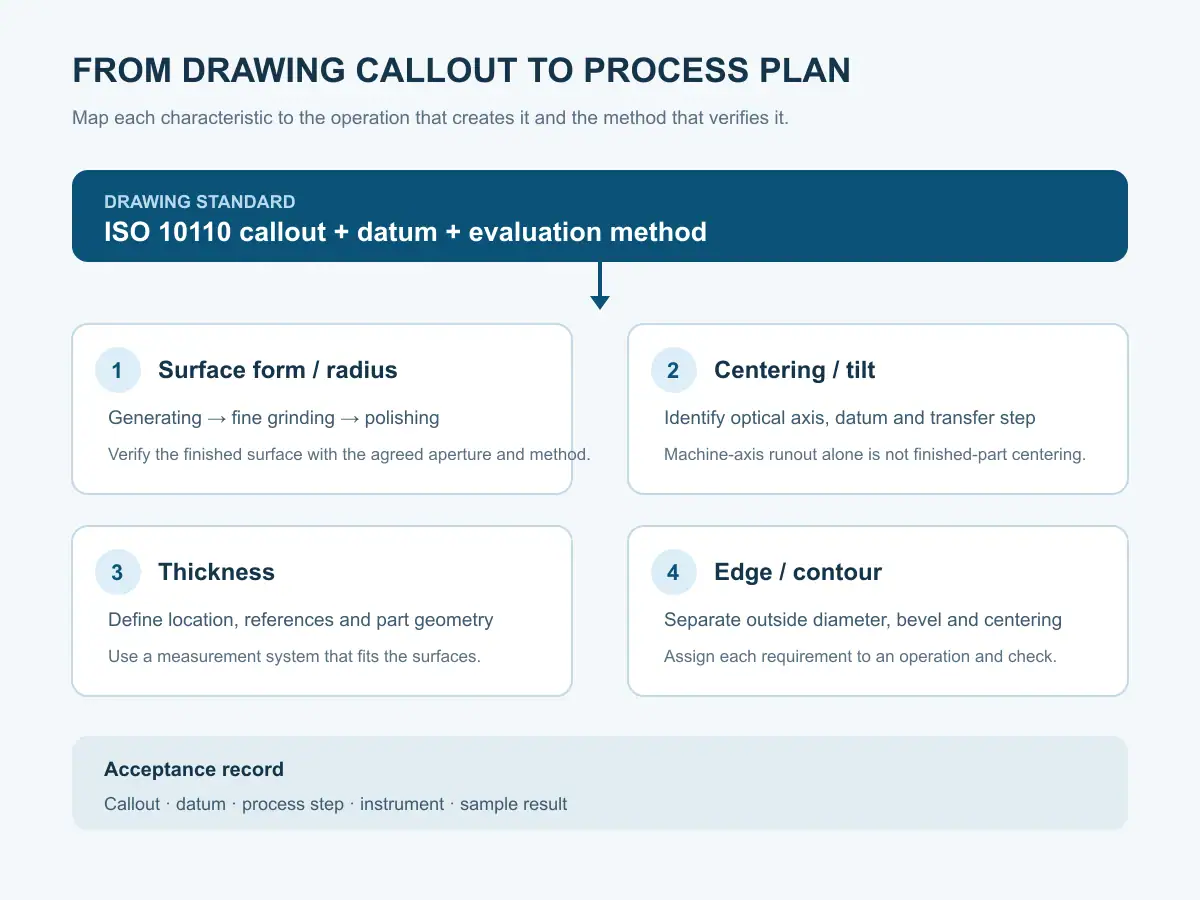
その区別は、レビュー時に重要になります ISO 10110 図面。この規格は、光学素子およびシステムの表現方法、ならびにそれらの特性および許容誤差を標準化します。図面は、光学面要件、芯出しまたは傾き、寸法、材料情報、および端部詳細を組み合わせることができます。これらの要件は、プロセスの異なる段階に属します。それらを単一の機械仕様として扱うと、見積もりは完全に見えるかもしれませんが、実際の受け入れ方法が不明確になる可能性があります。.
特性ごとにISO 10110指示を読む
見積もりを比較する前に、各要件を個別にリストしてください。指示を保持し、指定されている場合は、基準点、評価領域、測定方法、および受け入れ限界を記録します。機械のパンフレットから欠落している条件を推測しないでください。.
| 図面の特性 | 購入者の質問 | レビューするプロセス領域 |
|---|---|---|
| 面の形状または半径 | どの面、開口部、および基準が形状を定義しますか? | カーブ生成、続いて精密研削、研磨、および指定された検査 |
| 芯出しと傾き | 要件は、光学軸、機械軸、または指定された基準点に対して相対的ですか? | 光学芯出しまたはその他の明示的に定義された基準転送操作 |
| 中心または端部の厚さ | 厚さはどこで測定され、どの基準間で測定されますか? | 生成またはラッププロセス、次に部品形状に適した測定方法 |
| 外径と端部 | 面取り、皿加工、エッジブレーク、または輪郭が指示されていますか? | プロファイル加工、専用芯出し加工、またはその他の指定された端部加工 |
| 材料と内部品質 | どのグレードと材料状態が適用されますか? | 受入検査とプロセス検証。装置だけでは材料の適合性を確立できません。 |
この表はワークフロー支援であり、規格の代替ではありません。適用される部分は ISO 10110 特性によって異なります。ISO 10110-1は一般的な図面レイアウトを定義し、ISO 10110-6:2025は芯出しと傾きの許容誤差に対処します。図面に引用されている版を確認してください。.
ISO 10110 面形状:生成、仕上げ、および受け入れ
球面レンズの場合、生成は近似半径を作成し、次の操作のためにストックを残します。精密研削は生成による損傷を除去し、面を最終形状に近づけます。研磨は、指定されたプロセス下で表面品質と形状に対処します。ストック量、材料の応答、工具の状態、治具、および測定基準はすべて結果に影響します。.
Auto-SG-50はサイクル内サジッタ測定と自動補正を備えており、繰り返し球面加工に有用なプロセスフィードバックを提供します。その仕様には、8,000 rpmの工具スピンドルも記載されています。どちらの数値も、完成した面が図面のすべての形状指示を満たしていることを証明するものではありません。 ISO 10110 サジッタが要求される半径と開口部、仕上げ代、および最終検査方法にどのように関連するかを定義してください。.
光学生成範囲については、 光学レンズ研削機シリーズ. を参照してください。どの操作が半径を作成し、仕上げのためにどれだけのストックが残っているか、そしてどの測定が図面の要件を確認するかを尋ねてください。.
ビデオ — Auto-SG-50 自動研削サイクル
芯出しと傾き:機械について議論する前に軸を特定してください
光学軸と機械軸は自動的に同じ基準ではないため、芯出し要件は誤解されやすいです。図面または関連仕様には、比較されているものと基準がどのように確立されるかが記載されている必要があります。レンズ外径を研削する機械は、機械端部を正確に定義できますが、光学面との関係を確立するために、別途光学芯出しステップが必要になる場合があります。.
ISO 10110-6:2025は、光学素子、サブアセンブリ、およびアセンブリの芯出しおよび傾きの許容誤差を示すための規則をカバーしています。購入者にとって、実用的なレビューは、適用される面またはアセンブリ、基準軸、基準点、および許容誤差表示を特定することです。これらのいずれかが欠落しているか不明確な場合は、受け入れ計画を承認する前に図面の質問を解決してください。.
機械軸の振れ回数を、完成した光学芯出し許容誤差として読み取らないでください。Auto-EG-80は、≤0.006 mmのデュアル軸振れ回数をリストしています。これは機械仕様です。完成したレンズの要件は、光学軸の測定方法、部品の保持方法、基準の転送方法、および結果の確認方法にも依存します。受け入れ記録に記載されるのと同じ定義を使用してデモンストレーションを依頼してください。.
図面が光学軸芯出しを要求する場合、 CNC光学センタリングマシン を 光学レンズ加工機範囲. から独立してレビューしてください。基準転送操作が省略されないように、プロセスルートに区別を記録してください。.
厚さ:位置、基準、および測定方法を指定してください
“「厚さ」とは、中心厚さ、端厚さ、平坦部厚さ、または指定された面間の局所的な寸法を意味する場合があります。これらは相互に交換可能ではありません。見積もりを行う前に、測定位置と基準面、部品の向き、および検査が接触型か非接触型かを特定してください。それらの条件なしの厚さ許容誤差は、2つの検査セットアップで異なる結果を生成する可能性があります。.
AOI-20は、平坦部厚さソート用に±0.2 µmの非接触プローブ仕様を提供します。これは、図面でその測定が要求されている場合にのみ関連性があり、曲面レンズの中心厚さに対する普遍的な方法ではありません。.
DL-290ラッププラットフォームは、ワークピースの厚さ範囲0.3〜30 mmをリストしています。この範囲はプロセスエンベロープを表しており、完成した厚さ許容誤差ではありません。ストックの除去方法、平行度と厚さの評価方法、および結果のサンプリングまたはソート方法を指定してください。.
部品形状と図面定義からプロセスと検査方法を選択します。.
ビデオ — AOI-20 非接触厚み選別
エッジと輪郭の要件には、独自の受け入れラインが必要です。
エッジの指定は、組み立て、取り扱い、および後続のコーティングに影響を与える可能性があります。外径を面取りまたはチャンファーから分離し、輪郭の要件を光軸に対するセンタリングから区別します。生成後にエッジが粗いままになることが許可されている場合は、それを仕上げる後続の操作を指定します。保護面取りが必要な場合は、「エッジ仕上げ」を単一の曖昧な要求として扱うのではなく、その幅、角度、および測定方法を定義します。.
輪郭付きレンズの場合、エッジャーは輪郭と面取りを制御する可能性があります。光軸センタリングには、個別の基準点転送ステップが必要になる場合があります。 光学レンズ加工機範囲 そして 光学レンズ製造ライン 装置ファミリーとプロセスハンドオフを示します。1つのステーションですべてのエラーが除去されるとは想定しないでください。.
一部の図面では、光学製品の図面および図面の標準であるGOST 2.412-81が使用されています。その指定は元の形式で保持し、どの標準および検査規則が受け入れを管理するかを確認してください。図面パッケージが管理されたクロスウォークを提供しない限り、シンボルまたは公差グレードがISO 10110に直接マッピングされるとは想定せず、見積もり前に顧客に特定の受け入れ規則を確認してください。.
�¤の図面に複数の光学素子が含まれる場合は、各素子ごとに個別のルートと検査記録を作成してください。共通の機械ファミリーであっても、すべての部品で基準寸法、開口部、または仕上げしろが同一になるとは限りません。図面改訂版、部品識別情報、および検査結果を関連付けて、測定値が誤った表面や作業指示に割り当てられないようにしてください。混合ロットの場合は、各検査記録で該当する素子を特定してください。.
図面を機械および検査計画に変換します
最終見積もりを依頼する前に、完全な図面と簡単な特性リストを送信してください。各要件について、以下を記録します。
- 正確な指定と図面改訂。.
- それが適用されるフィーチャーと基準点。.
- フィーチャーを作成または修正するために期待される操作。.
- 検査方法、機器、および評価領域。.
- サンプル数量とトライアルの合格/不合格ルール。.
次に、装置サプライヤーに機械仕様と、トライアルで証明する必要がある完成品の測定結果を分離するように依頼します。同じ図面改訂と基準点に対して、受信寸法、セットアップ、プロセスシーケンス、仕上げ代、および出力測定値を記録します。.
アン ISO 10110 図面は、すべての指定にプロセスオーナーと検査方法がある場合に実行可能になります。これにより、見積もりが比較可能になり、機械仕様と完成品の受け入れが分離されます。.
よくある質問
ISO 10110は、どの機械が公差を生成する必要があるかを指定していますか?
いいえ。光学特性と公差の表現を標準化しています。プロセスルートと機械能力は、部品ジオメトリ、基準点、および検査方法に対して評価する必要があります。.
機械軸ランアウトは、完成した光学センタリングを証明しますか?
いいえ。ランアウトは機械仕様です。完成したセンタリングは、光軸測定、ワーク保持、基準点転送、および最終検査にも依存します。.
測定場所なしで厚さ公差を見積もることはできますか?
信頼性は低いです。受け入れ基準を設定する前に、測定に使用される表面、場所、向き、および参照を特定します。.
アプリケーションレビューのために1つの図面を送信します
図面改訂、材料、受信ブランクサイズ、期待数量、および受け入れ方法を共有します。チームは、指定を生成、仕上げ、エッジング、および検査にマッピングし、無料サンプル切断トライアルのチェックを定義できます。.
ソース
- ISO、, ISO 10110-1:2019 — 一般.
- ISO、, ISO 10110-6:2025 — センタリングおよび傾斜公差.
- ロススタンダルト、, GOST 2.412-81 — 光学製品の図面および図面の規則.
