
セラミック研削盤
セラミック研削盤は、どれだけ強く押せるかではなく、スラリーをどのように供給するかが評価基準となります。セラミックス 割れる前に流れない — 入力したエネルギーはすべて熱と微細破壊として戻ってきます。.
なぜセラミックスは砥石ではなくクーラントを痛めるのか
�¤の特性が加工内容を変更し、そのすべてが同じ場所を指し示しています。それは、研磨材が部品に接触する直前の最後の1ミリメートルで何が起こるかということです。.
硬く、全体的に脆い
カットの前面にはほとんど塑性変形がありません。材料は微細破壊として除去されるため、砥粒はすぐに鈍化し、残った表面は層状に広がるのではなく、小さな破壊の集合体となります。.
熱は発生源に留まる
ほとんどのテクニカルセラミックスは、金属と比較して熱伝導性が低いです。エネルギーは部品に広がるのではなく、接触ゾーンに集中するため、スラリーの供給 — 場所と量 — が、仕上がりを得られるか亀裂が入るかを決定します。.
部品は通常フラットであり、レンズではありません
基板、窓、リング、多面体であり、半径ではありません。これにより、プロセスチェーン全体が変わります。バッチラッピングとファセット加工は、カーブ生成よりも多くの負荷を担います。.
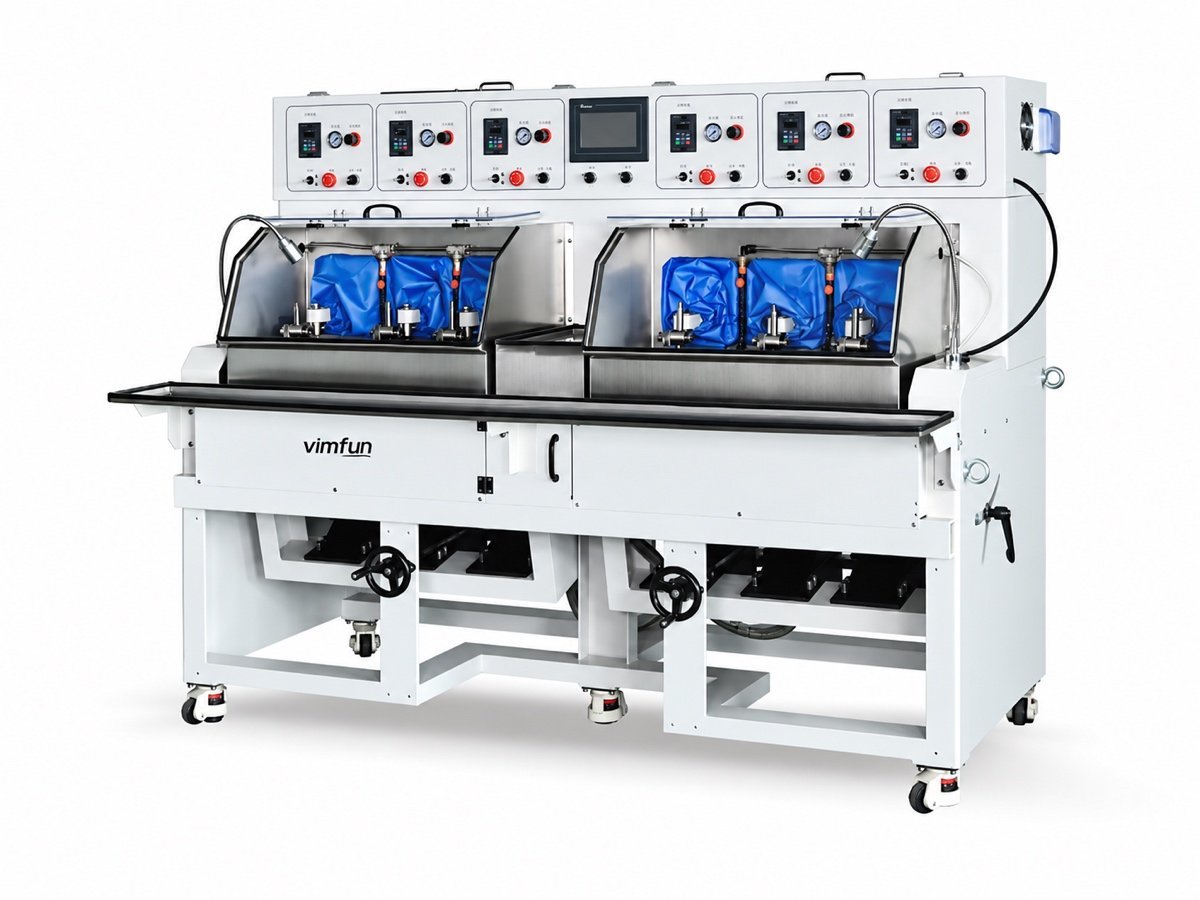
オン FP-6X チルト軸機 ガラスに使用される再循環ポンプではなく、ペリスタルティック ドリップでスラリーを供給できます。当社の範囲内で、セラミック研削盤とガラス研削盤を区別する唯一の構成選択肢です — お問い合わせの際は、その名称でお申し付けください。.
どのセラミックスと部品形状をカバーしていますか?
この範囲のすべてのセラミック研削盤は、小中サイズの部品 — ポリッシング側でØ10〜80 mm、ラビングプレートでそれ以上 — の光学グレード仕上げ用に製造されています。.
| 部品 | 標準形状 | どのステーションが加工を行いますか |
|---|---|---|
| 基板とフラット | 両面平行、バッチ全体で厚みを保持 | プレート間の両面ラッピング |
| 窓とカバー | フラット、エッジ、コーナー仕上げ | ラッピング、その後エッジポリッシング |
| 多面体とファセット | フラットおよび角度付き面、インデックス付き | ファセッティング — ラフ、ファイン、ポリッシュを1つのセットアップで |
| 球面およびフラット面 | 半径および平面、Ø10〜80 mm | チルト軸ファイングラインディングおよびポリッシング |
- 最もよく見られるセラミックス アルミナ、ジルコニア、窒化アルミニウム、そして サファイアと光学結晶, 、接触領域で同じように振る舞います。.
- 材料データ 公表されている工学的特性(例えば Accuratusセラミックス表) 図面に商標名のみが記載されている場合。.
- 図面言語 光学公差は以下のように記載されています ISO 10110, 、これにより、どのステーションが公差に実際に依存しているかがわかります。.
- 見積もりを行う前に グレード、焼結状態、および部品がすでにニアネットシェイプに近いかどうか — プレスブランクと研削ブランクは異なる作業です。.
セラミックスで何がうまくいかなくなり、何がそれを止めるのか?
これらのすべては、接触領域でのエネルギーに起因します。そのため、セラミック研削盤は、スピンドル出力ではなく、スラリーと圧力に基づいて仕様が決定されます。.
| 欠陥 | 発生箇所 | 防止策 |
|---|---|---|
| Edge chipping | 入り口と出口でのアンサポートリム | 早期に面取りし、治具でリムをサポートし、ストロークのエッジでの圧力を低減します。 |
| 表面下のマイクロクラッキング | 研磨材が少ない状態で過度の圧力 | より長い時間で低圧の定量ドリップフィード — スクラップよりも遅い方が安価です。 |
| 研磨材の鈍化とグレーズ | 砥粒を切削し続けるためのプラスチックフローがない | 再循環ではなく、接触領域での新鮮なスラリー、より短いドレッシング間隔 |
| 厚みと平行度のばらつき | 基板は一度に1つの面を仕上げます | バッチラビング DL-290/395, 、負荷が公差を設定します |
| バッチ全体での形状ドリフト | 作業中の研磨プレートの摩耗による薄化 | 摩耗を補正するプレートゼロ点キャリブレーション、例えば MF-3 |
これらはいずれも、より大きな機械を必要としません。最も頻繁に依頼されるアップグレード — セラミック研削盤のスピンドル出力の増加 — は、すべての5つを悪化させるものであり、余分なエネルギーは部品にしか行き場がないためです。.

どのセラミック部品にどの機械を使用しますか?
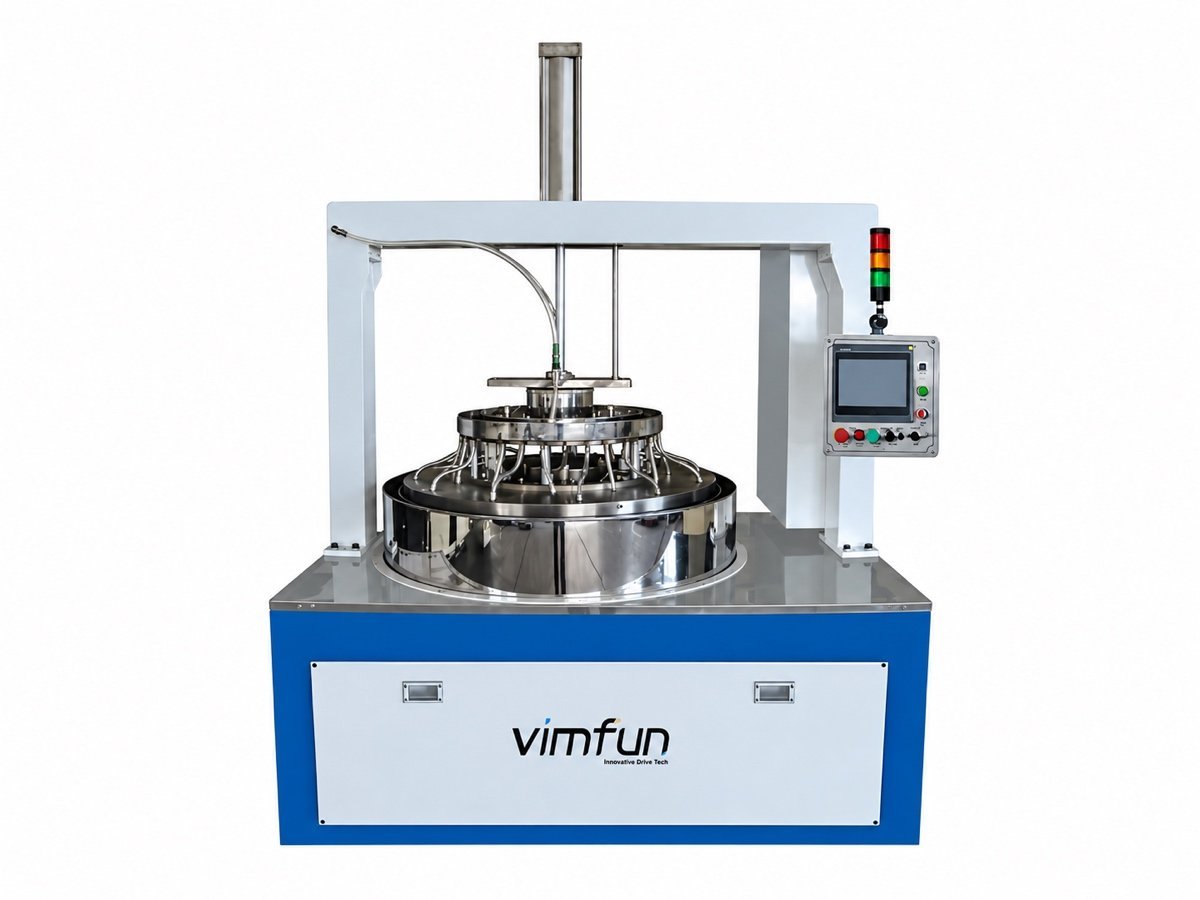
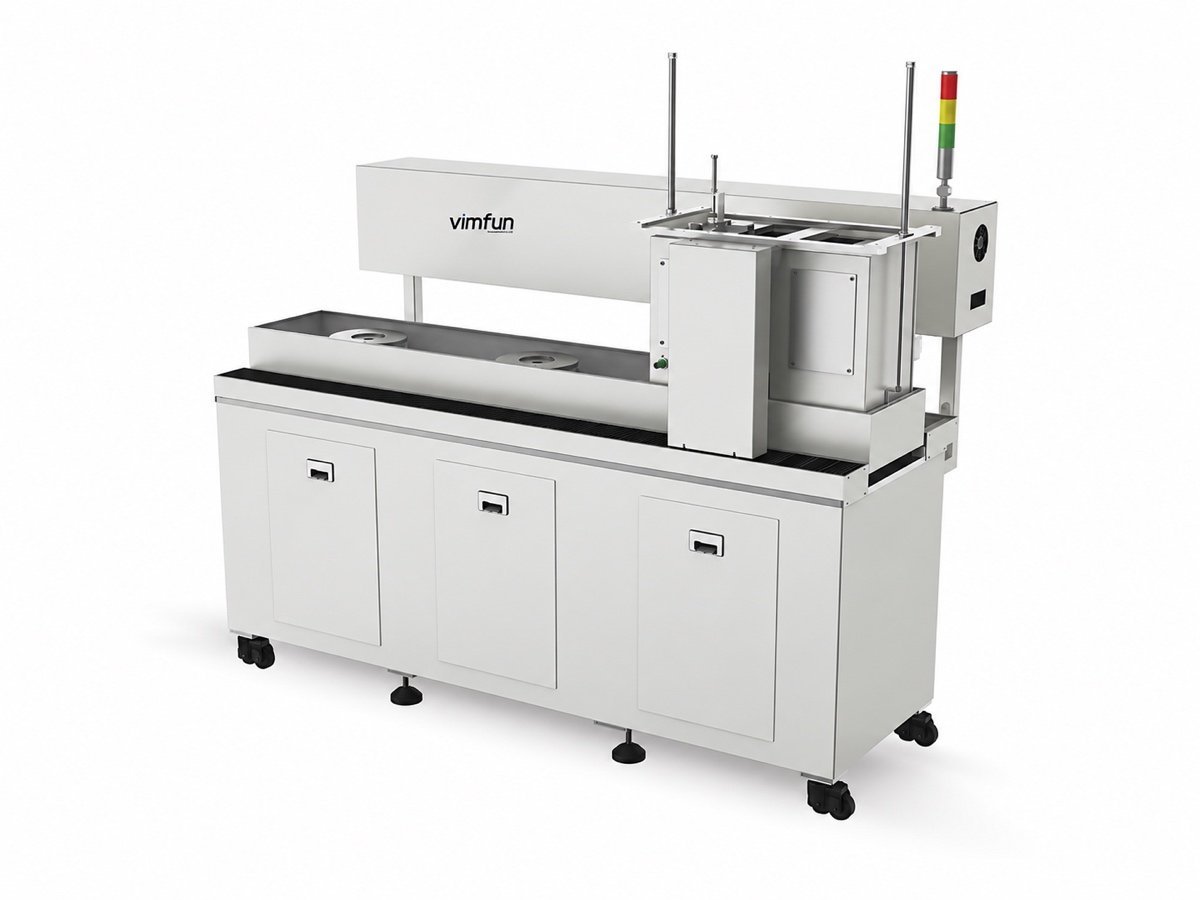
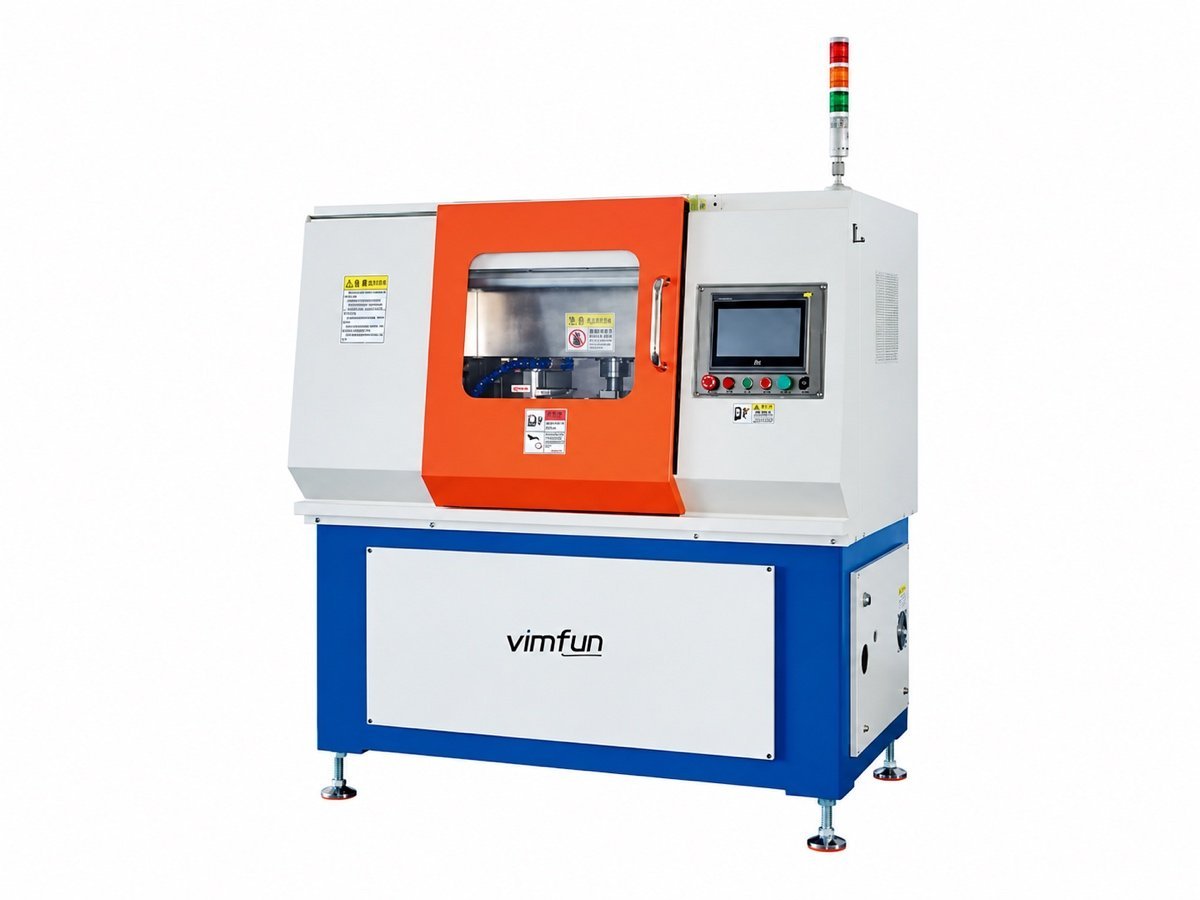
形状が決定要因となり、セラミックスでは形状がレンズであることは稀です。両面を平行に保つ必要がある平面基板は、ラップ盤に載せます。角度のある面を持つ部品(プリズム、多面体、インデックス付きフラット)は、3つの工程を移動する代わりに、1つのセットアップで粗研削、精密研削、研磨を行う面取り機に載せます。エッジとコーナーを光学的にきれいに保つ必要があるパネルは、エッジポリッシャーに送られます。.
図面に半径が示されている場合にのみ、曲面生成の問題に戻ります。その場合、機械ではなく、材料によってホイールと送り量が変更されます。部品が4つのうちどれに属するか不明な場合は、部品を送ってください。部品があれば5分で回答できますが、なければ長時間の議論になります。.
サファイアも目的においては同じファミリーに属します。同じスラリー管理、同じ圧力管理、同じ故障モードです。アルミナまたはジルコニア部品用に指定された機械は、通常サファイア加工も可能です。これは、二度購入する前に知っておく価値があります。.
精密研削および研磨オプションは、 研磨範囲; に集められています。セラミックスが他の硬質材料と一緒にどのように動作するかは、 optical lens materials. にあります。関連資料ページ: 光学ガラス, 材料はホイールとフィードを変更しますが、機械自体は変更しません。 そして 石英; 見積もりを決定するのは、 価格ページ.
です。セラミックスは書類ではなく、部品で証明されます。
グレードと焼結条件は、データシートが示すよりも大きく変動します。お客様自身の部品を送っていただければ、対応する機械で無料で加工し、使用したサイクルタイム、仕上げ、スラリー設定を報告します。.
トライアルランを手配する- セラミックグレードと焼結条件
- 平面、面取り、または半径 — およびどちらの面が重要か
- サイズ、厚さ、バッチ数量
- プレス済み、切断済み、またはニアネットシェイプでブランクが届くかどうか
無料試運転 お客様自身の部品で、送料はお客様負担 · 最終受け入れから — 8時間応答、24時間計画、48時間解決 · 12 か月保証 · 8時間応答