
光学レンズ製造
光学レンズ製造は、材料ブロックから完成品のレンズまで6つのステーションで行われます。このページは機械カタログではなく、 ‚¹テーションの連携方法各ステーションが次のステーションに何を渡し、部品がまだ手で触れられるのはどこか、そしてライン全体が1つのサプライヤーから供給される場合に何が変わるかを示します。.
12台の機械 02生成ブランク → 半径
12台の機械 03精密研削 · 研磨半径 → 面形状
8台の機械 04端面加工 · センタリング直径 → 軸
4台の機械 05検査測定 · 選別
2台の機械 06取り扱いステーション間
3台の機械
‚¹テーション、5回の引き渡し
機械は光学レンズ製造の容易な部分です。ラインが稼働するかどうかを決めるのは、機械間の5つの引き渡しです。部品がどのような形式で到着するか、そして人が触れる必要があるかどうかです。.
光学レンズ製造におけるすべての矢印は、フォーマットの決定です。あるステーションではバスケット、次のステーションではトレイを使用するということは、人が部品を再梱包する必要があることを意味し、その人が実際のコストです。6つのステーションを一緒に配置することは、注文する前にそれらのフォーマットがどのように一致するかです。.
直径18mmのレンズに実際に何が起こるか
凸面がR25の平面凸レンズ、数千個のバッチ。機械名は例であり、シーケンスは実際の光学レンズ製造の現場の様子です。.
閉ループダイヤモンドワイヤーは、約0.5mmのカーフとわずかなエッジの欠けを残すため、ブランクは次のステーションへのダメージが少なくなり、ジェネレーターは除去するストックが少なくなります。.
CNCジェネレーターはØ10–55 mmをカバーし、サイクル内でサジッタを測定し、次の部品を自動的に補正します。ブランクは、選択されたフレームに応じて、ボウルにルーズで入るか、トレイに注文されます。.
凸面加工は下部スイングフレームに配置され、R1.5~R50、最大Ø30 mm、4つのスピンドルが同時に稼働します。精密研削はジェネレーターが残した損傷を除去し、研磨は傷を追うのではなく面精度を補正します。.
ツインホイールはワンパスで粗研削と精密研削を行い、サーボリフトが両面を面取りします。真空ピッキング&プレイスにより、部品あたり15秒で完了します。図面で要求される場合、センタリングがリムを光軸に真円度調整します。.
非接触検査は±0.0015 mmの繰り返し精度で、部品あたり約2秒で完了します。ビジョンシステムにより無秩序な部品から供給され、厚さバンドごとに結果をトレイにスタッキングします。ここで歩留まりは意見ではなくなります。.
バスケットローディング、スタッキング、ラッキングユニットは、ステーション間でØ10–20 mmの部品を、機械が期待するのと同じバスケットとトレイ形式で、約2秒/個で搬送します。.
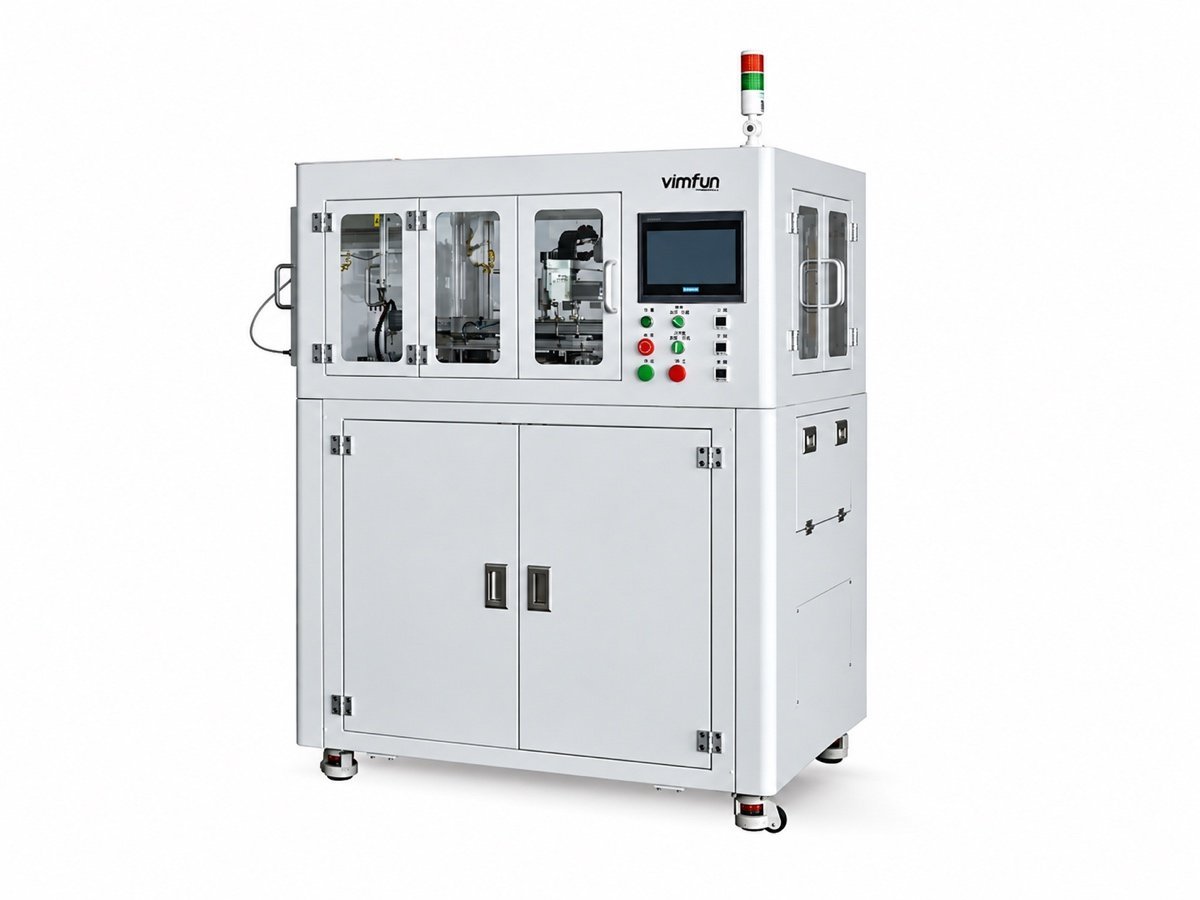
各ステーションが決定すること — そしてどこでボトルネックになるか
光学レンズ製造の各ステーションは、次のステーションに、それを修正できない問題を引き渡します。これらは、ラインをレイアウトする前に知っておくべきことです。.
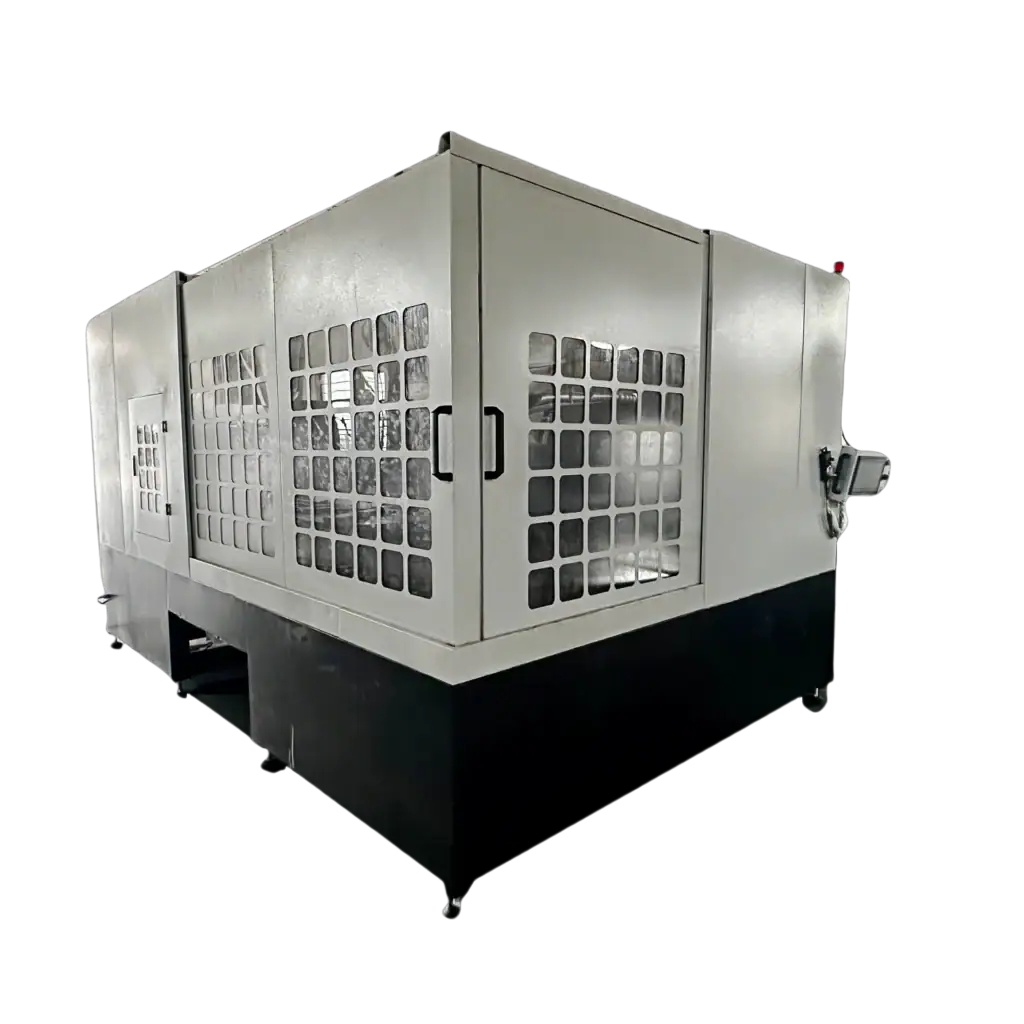
製材
切り込み損失とブランクが持つ損傷の量を決定します。高価な材料の場合、このステーションは他のものが実行される前に、ライン全体の歩留まりを設定します。.
生成
半径と研磨に残される許容値を決定します。ここで不均一な許容値は、ステーション03で2倍のコストがかかります。.
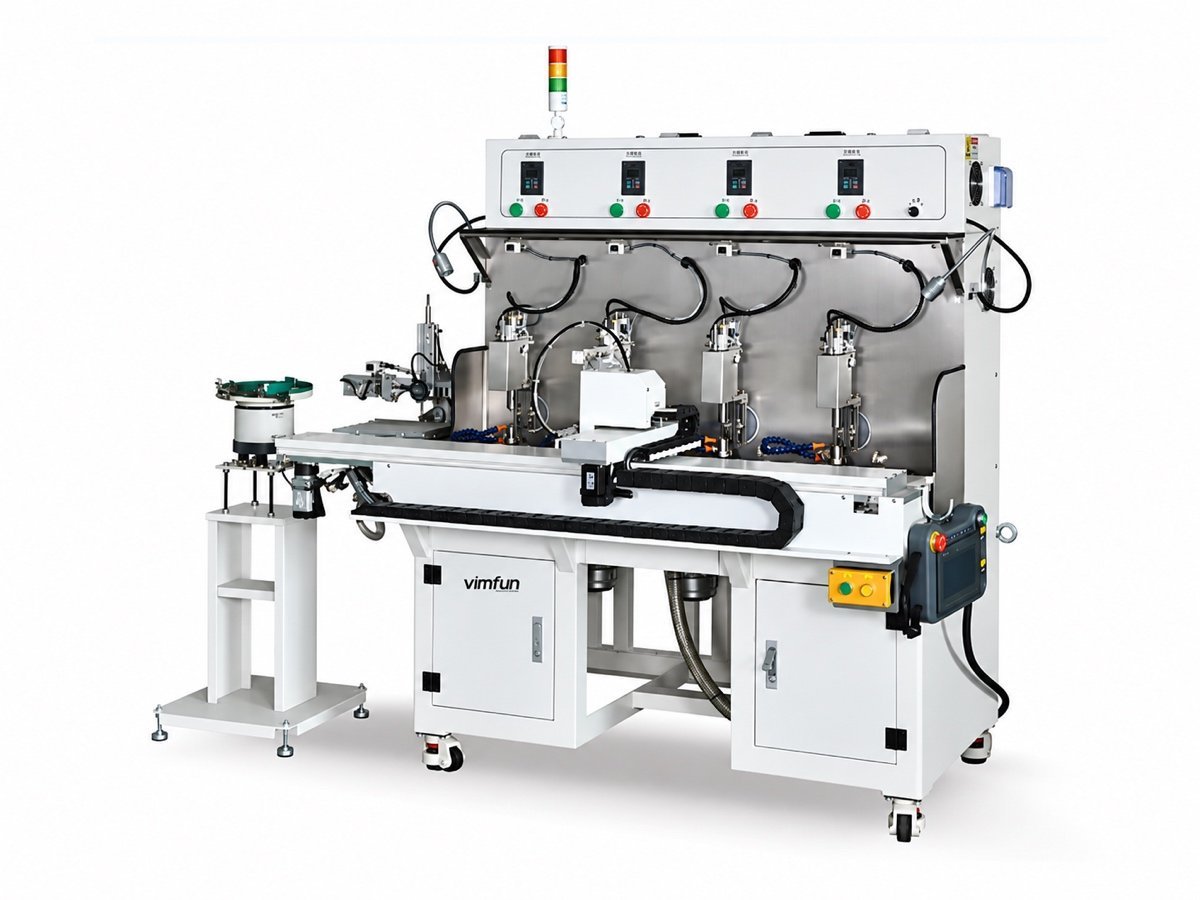
ファイングラインディング・研磨
面精度と仕上げを決定します。上部スイングは凹面加工を、下部スイングは凸面加工を扱います — 混合部品プログラムには、1つの妥協ではなく、両方のフレームが必要です。.
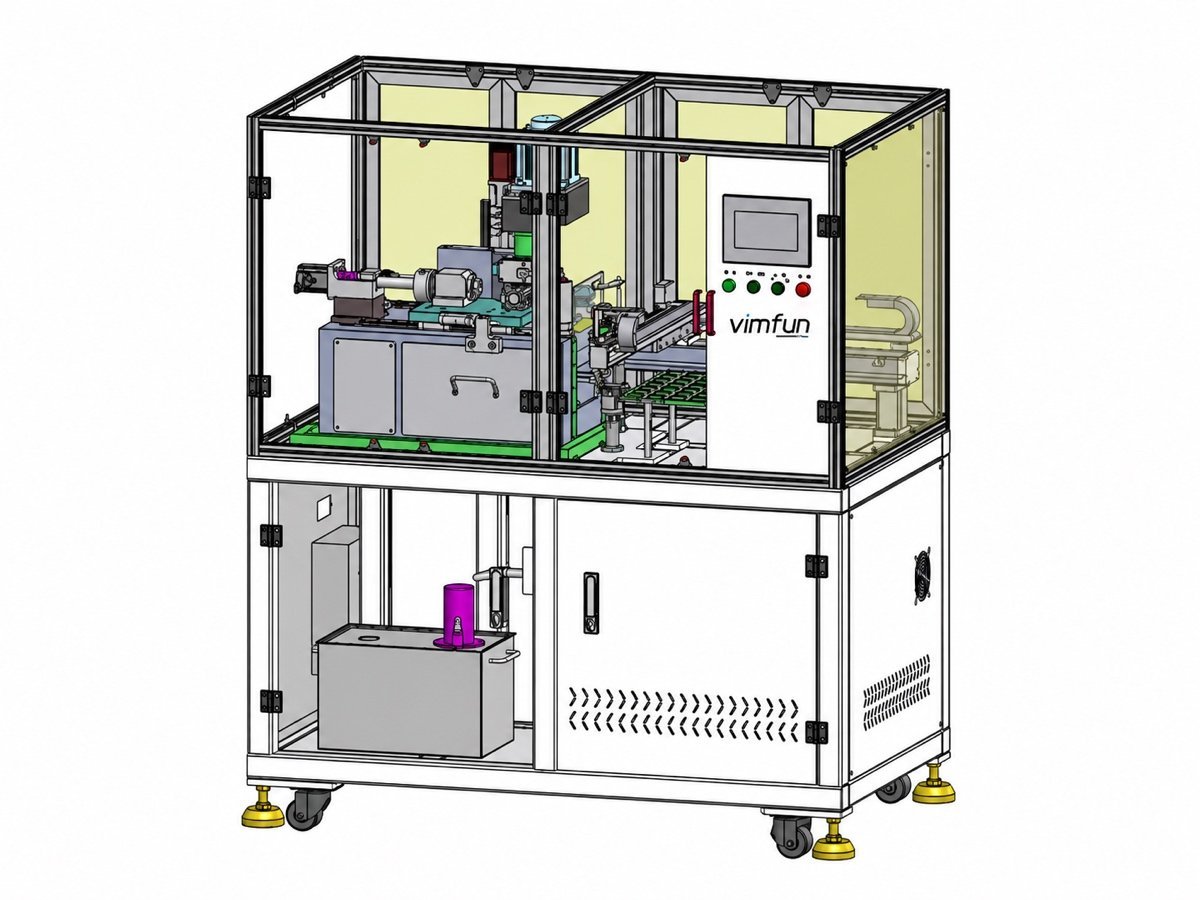
エッジング・センタリング
外径、面取り、および指定された場合は光軸を決定します。これは最も安価なステーションであり、上流で作られたエラーを露出させるものです。.
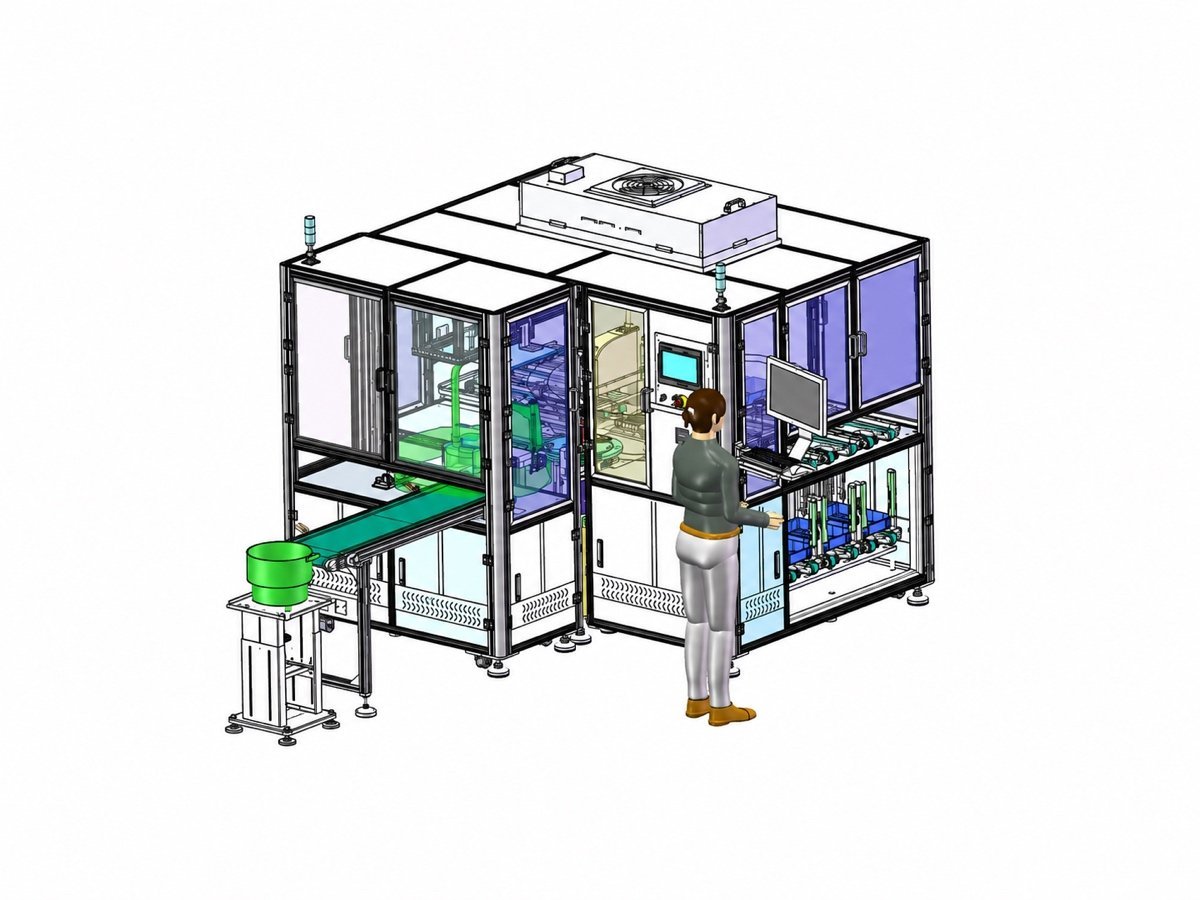
検査
出荷されるものを決定します。曲面は形状のために測定され、平面部品は厚さのためにゲージされ、バンドにソートされます。毎時2000個以上、切り替えは10分未満です。.
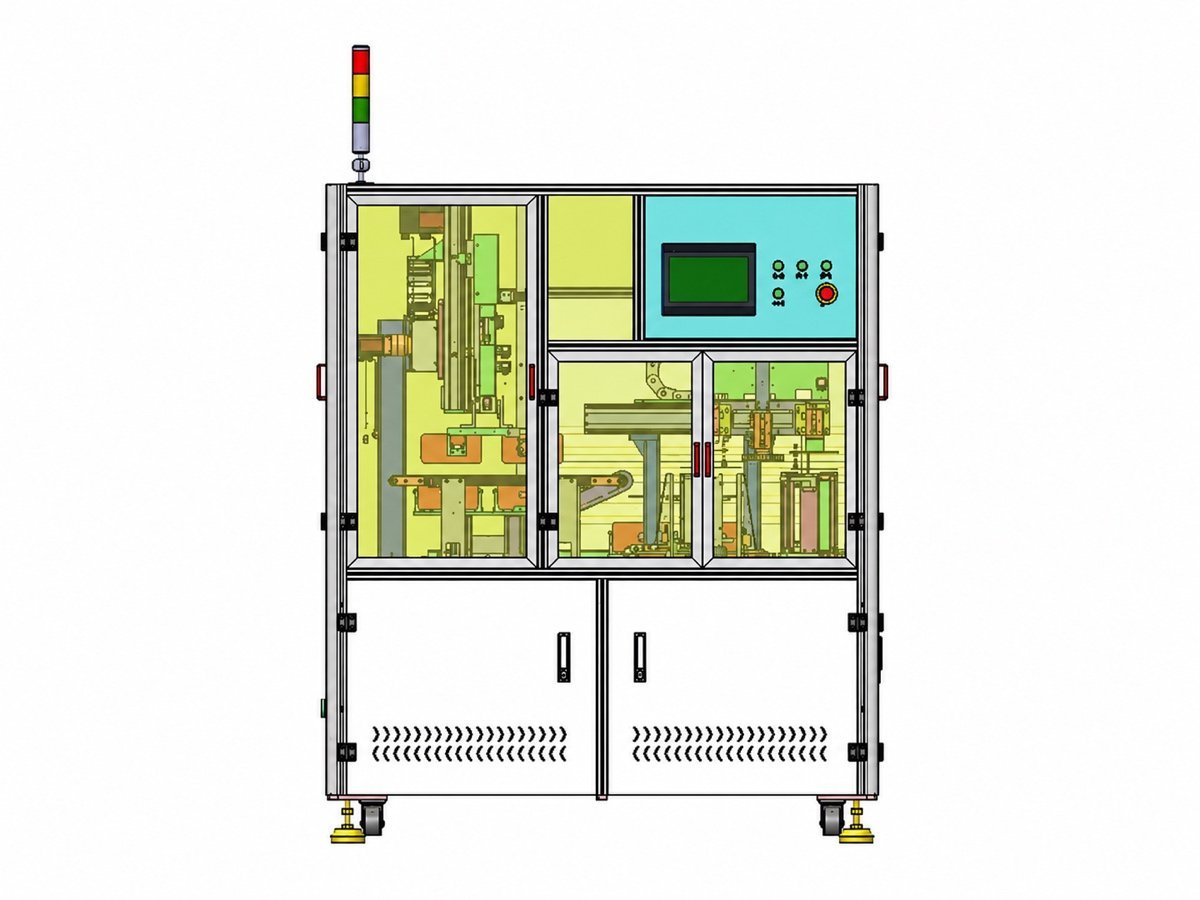
取り扱い
ラインに必要な人数を決定します。バスケットローディング、スタッキング、ラッキングユニットは、機械がすでに使用している形式でステーション間で部品を移動します。.
なぜ議論は精度ではなく、人についてなのか?
すべての真剣なサプライヤーは、面精度と仕上げを保証します。光学レンズ製造をラインとして、機械の部屋から区別するものは、通常の火曜日に何人の手が必要かということです。.
オペレーター1人、機械数台
ボウルとトレイフィーディング、真空ピッキング&プレイス、スタック治具により、オペレーターはスピンドルに立つ代わりにマガジンを満載できます。この比率が、見積もり間で比較すべき数値です。.
数分での切り替え
再構築ではなく、治具とプログラムの呼び出し — 検査ステーションで10分未満、他の場所でも同様です。短いランは、誰もが避けるべきものではなくなります。.
顧客に提示できる歩留まり
測定された厚みバンドと形状結果は、印刷可能でトレーサビリティがあり、ベンチと人間の目による確認に取って代わります。苦情は議論ではなく記録で対応されます。.
すでに一致するフォーマット
スタッカーのスタック高さ210 mmは、エッジポリッシャーのクランプ範囲210 mmと一致します。このような小さな偶然の一致がラインを機能させます。そして、それらは1つのサプライヤーがレイアウトした場合にのみ発生します。.
光学レンズ製造ラインには何が含まれますか?
同じ6ステーションを2つの方法で購入できます。違いは機械ではなく、それらの間のギャップを誰が所有しているかです。.
| サプライヤー1社、一括配置 | 機械ごと | |
|---|---|---|
| 部品フォーマット | すべての6ステーションで一致するバスケットとトレイ | サプライヤー2社間で不一致が生じた場合は手作業で再梱包 |
| サイクルバランス | 年間数量に合わせてサイズ設定されたステーション | 各機械は単独で高速ですが、間にキューがあります |
| 試作品 | 注文前に全シーケンスを実行する | 実績のある1ステーションごと |
| スペアパーツとトレーニング | リストは1つ、訪問は1回、担当者は1名 | サプライヤーごとに分離 |
| 許容範囲外の部品の場合 | プロセスオーナーが上流を追跡 | 各サプライヤーは自分の前のステーションを指します |
当社の光学レンズ製造ラインは、ソーイング、ジェネレーティング、ファイングラインディングとポリッシング、エッジングとセンタリング、検査、およびそれらの間のハンドリングユニットであるステーション01から06をカバーします。材料の挙動は、表から議論するのではなく、独自の部品で決定されます。結晶石英の公開データ サファイア そして は会話の始まりです。 ラインに含まれないもの.
また、インライン検査ステーションを超えるメタロジーラボも含まれません。建築用ガラス、ミラーワーク、または眼鏡用Rxラボ用のラインも製造していません。スコープにそれらが必要な場合は、提案書を作成する前にその旨をお伝えします。また、当社はレンズ自体を製造していないため、お客様と競合することはありません。, 06 · 提案依頼前.
すべての6ステーションを一度に購入する必要がありますか?
いいえ、ほとんどのお客様はそうしません。光学レンズ製造への一般的なルートは、ボトルネックステーションを最初に購入し、残りを1〜2年で追加することです。これは、フォーマットが最初に合意されていれば機能し、後続の機械が所定の位置に収まります。行うべきではないのは、同じ四半期に3つのサプライヤーから3つのステーションを注文し、設置時にそれらのいずれも部品の到着方法に同意していないことを発見することです。
ラインはどのようにサイズ設定されますか?.
部品図面と年間数量から。各ステーションのサイクルが推定され、最も遅いステーションがラインレートを設定し、算術が必要とする場合にのみステーションが倍増されます。スプレッドシートでの光学レンズ製造のサイジングは安価ですが、設置後に不均衡を発見するのはそうではありません。
注文前に証明できますか?.
はい。図面と独自の材料のいくつかのブランクを送ってください。無料でシーケンスを実行し、各ステーションのプロセスシートとともに部品を返却します。
誰が設置とトレーニングを行いますか?.
当社が、12か月の保証と、その期間中の8時間の応答、24時間の計画、48時間の解決コミットメントの下で機械を提供します。スペアパーツは機械の寿命の間利用可能です。
これまで実行したことのない材料についてはどうですか?.
硬くて脆い光学材料—光学ガラス、サファイア、テクニカルセラミックス、石英、結晶—は、この装置での光学レンズ製造の範囲です。未知のものはすべて最初に試運転を行い、機能しない場合はその旨をお伝えします。
すでに所有している機械と統合できますか?.
多くの場合はい。正直な答えは、既存の機械が使用するフォーマットによって異なります。光学レンズ製造は、ほとんどゼロから構築されることはめったにありません。ほとんどのラインは、すでに収益を上げている2〜3台の機械を中心に成長します。すでに稼働しているものを教えていただければ、提案はそれに対してではなく、それに基づいて構築されます。
多くの場合、既存の機械のフォーマットによります。光学レンズの製造は、ゼロから構築されることはめったにありません。ほとんどのラインは、すでに稼働している2〜3台の機械を中心に構築されます。現在設置されている機械をお知らせいただければ、それらを活用した提案を作成します。.
部品、材料、年間数量をお知らせください。プロセスルート、各ステップの光学レンズ製造装置、サイクルタイム、オペレーター数、および機械単価ではなくライン全体の価格をご提案します。
ライン提案を依頼する→.
- 部品図面、材料、年間数量、およびすでに稼働しているもの。 2 · 私たちがレイアウトします.
- 2 · それを配置します — 6ステーション、ステーションあたり1台の機械、推定サイクルタイムとラインレート。.
- 実証します — お客様のブランクを使用して、全工程の無料トライアルを実施します。.
- お客様が決断します — 機械、治具、輸送費、設置、トレーニングを含む1つの見積もり。.