
Blocage et déblocage de lentilles : Poix, cire et fixations
Une lentille peut passer un contrôle de surface lorsqu'elle est fixée à son bloc et échouer après son retrait. Cela ne signifie pas automatiquement que la polisseuse a perdu de sa précision. La pièce a pu être maintenue dans une forme déformée, collée de manière inégale ou mesurée avant que sa température ne se stabilise.
Le blocage de lentille établit le support et une référence pour l'usinage. Le choix de l'adhésif, de la géométrie du support et de la méthode de retrait affecte la manière dont la surface est générée et si ce résultat survit au déblocage. Sélectionnez la méthode de maintien conjointement avec le mouvement de polissage et la condition d'inspection finale.
01 — Ce que le blocage de lentille doit contrôler
Un bon bloc maintient l'optique en toute sécurité sans la forcer dans une forme qui disparaît après le retrait. Il positionne également la pièce par rapport à la machine et maintient la surface prévue accessible à l'outil.
Commencez par le dessin de la pièce. Identifiez la surface de localisation, l'épaisseur centrale, l'épaisseur du bord, la courbure et toute surface finie qui doit être protégée. Un montage adapté à un ébauche épais peut ne pas supporter une lentille finie mince de la même manière.
Enregistrez l'opération de blocage dans le cadre du parcours de processus, plutôt que de la considérer comme une préparation extérieure au système qualité. Le matériau de collage, le lot, l'historique de chauffage, la zone de support et la méthode d'assise peuvent tous affecter la répétabilité. Sans cet enregistrement, une erreur de forme ultérieure est difficile à distinguer de l'usure de l'outil ou du réglage de la machine.
Certains processus utilisent des supports ou une rétention mécanique au lieu d'un adhésif. Par conséquent, le blocage de lentille n'est pas une exigence inévitable pour chaque opération de polissage. C'est une approche de maintien de pièce avec des avantages et des limitations spécifiques.
02 — Comparaison du brai, de la cire et de la rétention mécanique
Ne sélectionnez pas un adhésif uniquement parce qu'il se retire facilement. Il doit fournir un support adéquat tout au long du processus et rester compatible avec l'optique, le liquide de refroidissement et le circuit de nettoyage.
| Approche de maintien | Caractéristiques utiles | Questions de qualification principales |
|---|---|---|
| Blocage à base de brai | Peut se conformer à un support préparé et s'adapter aux méthodes d'atelier établies | Le grade sélectionné résiste-t-il au fluage à la température de processus réelle ? |
| Cire de blocage | Offre un comportement de collage et de retrait spécifique au produit | Le cycle thermique, l'épaisseur de la couche de colle et le retrait des résidus sont-ils acceptables ? |
| Fixation mécanique ou mandrin | Évite un cycle thermique de collage et peut simplifier le chargement répété | La force de contact déforme-t-elle, marque-t-elle ou déplace-t-elle la pièce ? |
| Support par porte-pièce ou cavité | Peut contenir plusieurs pièces dans des circuits de traitement plat compatibles | L'épaisseur, la saillie, la rétention et les conditions de contact sont-elles contrôlées ? |
Il n'y a pas de température de blocage unique pour la “ cire ” ou le “ brai ”. Utilisez les instructions actuelles du fournisseur de consommables et qualifiez la combinaison de matériaux réelle. Un point de ramollissement nominal ne constitue pas une fenêtre de processus complète.
La rétention mécanique a également un coût. Réduire la force de serrage peut permettre le mouvement ; l'augmenter peut modifier la forme. Le réglage correct est établi par l'usinage et la mesure des pièces retirées, et non en rendant le montage sûr à la main.
03 — Adapter la géométrie du support au mouvement de polissage
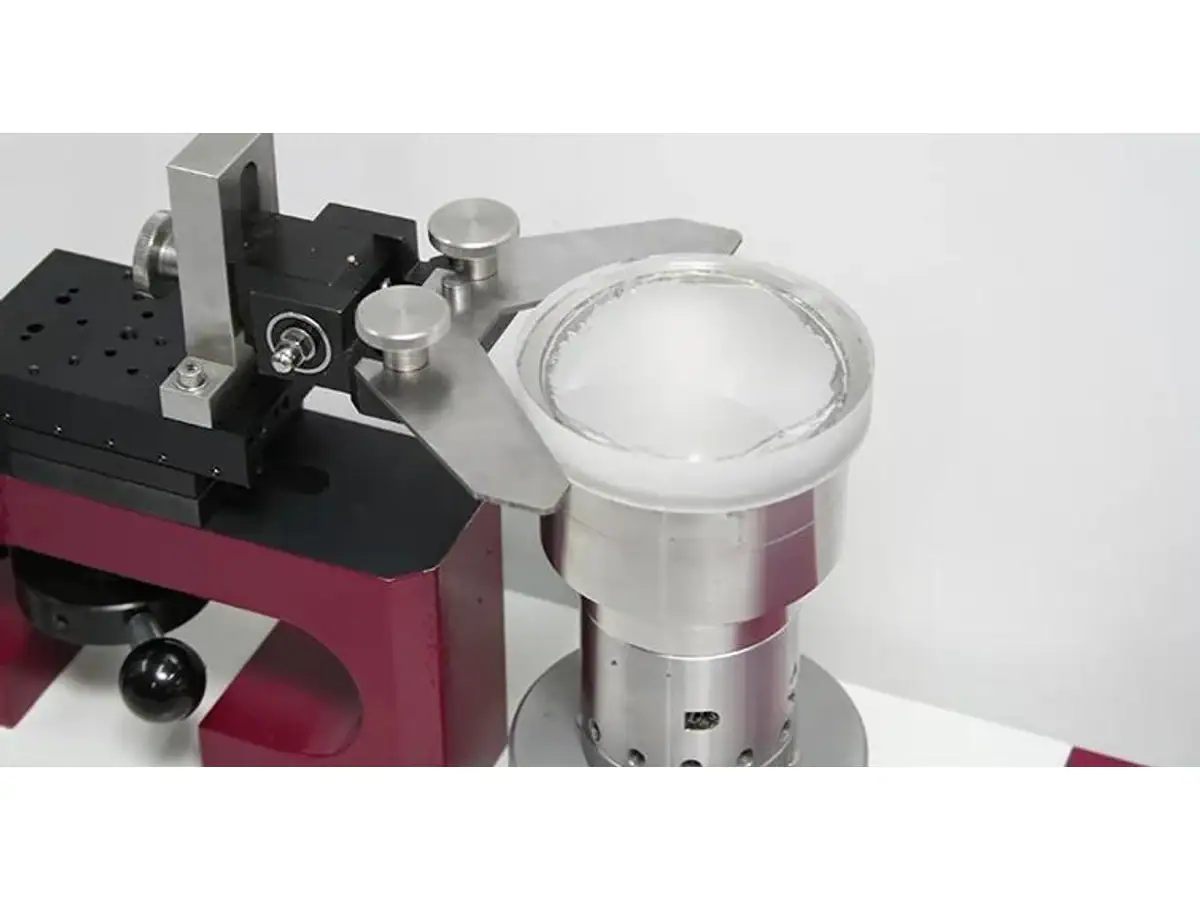
Le blocage de lentille établit la relation entre l'optique et l'outil de polissage. Sur une pièce courbe, les erreurs d'assise, de courbure du bloc ou de localisation de l'axe peuvent modifier la distribution du contact et de l'enlèvement. Une petite erreur de position ne doit pas être confondue avec un changement du rayon optique souhaité.
Considérez la surface de la pièce, son centre de courbure et la référence de rotation comme des géométries distinctes qui doivent être mises en relation souhaitée. Un croquis conceptuel peut montrer ces relations, mais une configuration de production nécessite la procédure d'alignement et les dimensions propres à la machine.
Vérifiez l'assise sans compter sur l'adhésif pour combler un espace non contrôlé. Une couche de colle inégale peut déplacer la pièce pendant qu'elle refroidit ou flue. La contamination du support peut introduire un point haut localisé. Répéter les mêmes réglages de machine ne corrigera aucun de ces problèmes.
Inspectez le bloc et les caractéristiques de localisation avant de blâmer la pierre à polir. Pour une machine multi-stations, identifiez le montage attribué à chaque broche ; sinon, une erreur de montage persistante peut apparaître comme une variation aléatoire entre les pièces.
04 — Utiliser la règle de sélection de la famille de machines avec soin
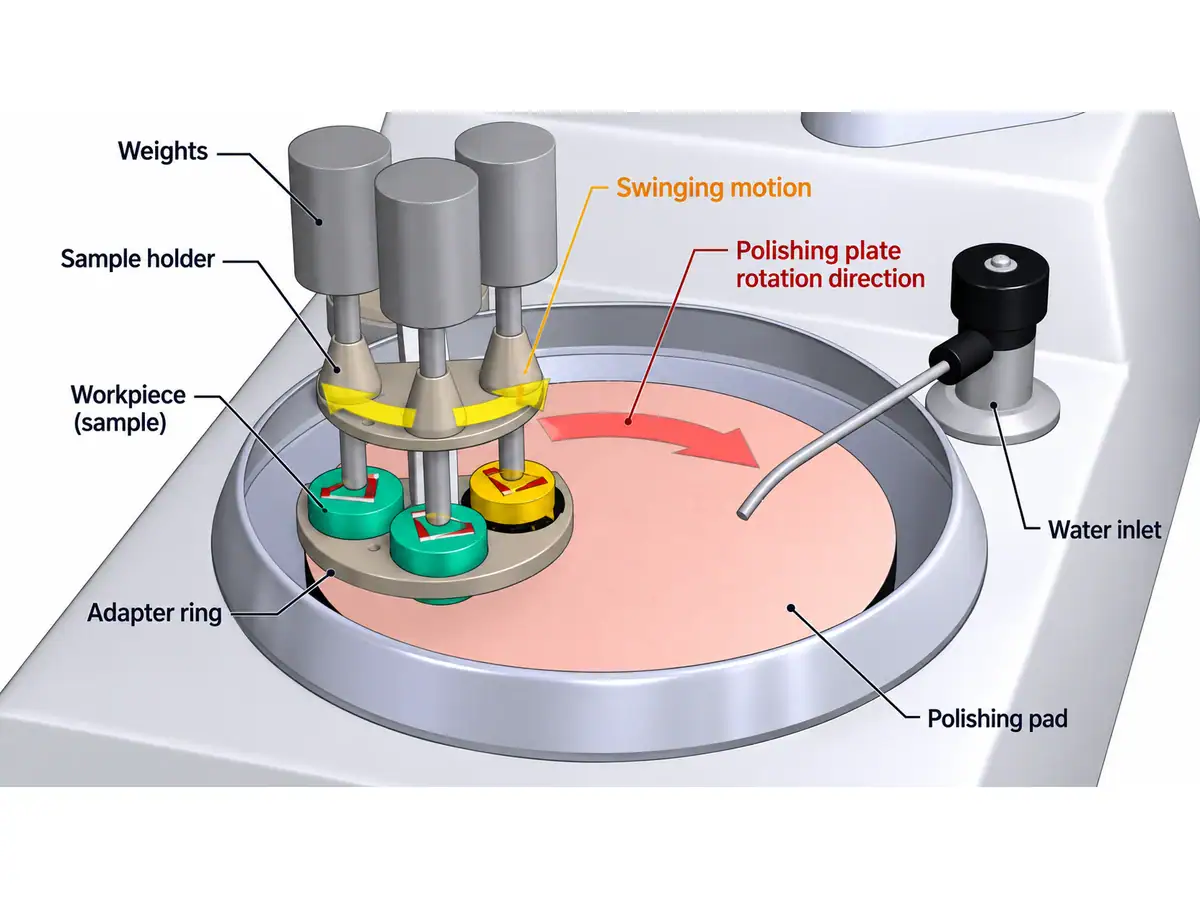
Dans la gamme publiée par Vimfun, la configuration à rotation supérieure FP-4U est positionnée pour les lentilles concaves, tandis que la configuration à rotation inférieure FP-4L est positionnée pour les lentilles convexes. Cette distinction permet de réduire le choix de la machine avant de développer le montage.
Il s'agit d'une règle de sélection de famille de produits, et non d'une affirmation universelle selon laquelle toutes les machines à rotation supérieure ou inférieure dans le monde ont la même capacité. Confirmez la courbure, la taille, la géométrie de contact et l'outillage pour la pièce spécifique.
Le comparaison meulage fin et polissage décrit également des stations contrôlées indépendamment dans la configuration à rotation supérieure à six broches. Le fonctionnement indépendant peut prendre en charge des travaux mixtes, mais n'élimine pas la nécessité de qualifier chaque montage et recette. L'accès opérateur, la protection et les procédures de changement continuent de régir la manière dont les pièces sont échangées.
Revoyez le blocage de lentille au stade de la sélection de la machine. Une plage de diamètres nominale ne prouve pas que la lentille finie peut être maintenue, accédée et retirée sans dommage.
05 — Le chargement par lots nécessite une carte de localisation
Le blocage multi-pièces peut améliorer l'efficacité de la manipulation, mais il rend la traçabilité de la position individuelle précieuse. Numérotez les positions et conservez cette numérotation jusqu'à l'inspection finale. Si le même emplacement de bloc produit de manière répétée un résultat différent, enquêtez sur l'assise, le support et le contact avant d'ajuster la recette de chaque pièce.
Contrôler la couche de liaison et la séquence de chargement conformément à la procédure qualifiée. Les pièces ayant des épaisseurs ou des courbures initiales différentes peuvent ne pas partager la même condition de contact effective. Les mélanger simplement pour remplir un bloc peut sacrifier la cohérence au profit d'une utilisation apparente.
Suivre le rendement du bloc et le rendement final des pièces acceptées. Un bloc qui survit à l'usinage avec toutes les pièces attachées n'est pas automatiquement un lot réussi. Les pertes lors du déblocage, du nettoyage et de la mesure finale doivent figurer dans le rapport de production. Le rendement des lentilles optiques fournit le contexte plus large pour le décompte de ces pertes.
Pour les essais de blocage de lentilles, conservez une carte de la position de la pièce, des dimensions entrantes, de la recette et du résultat final. Cette carte est plus utile qu'une moyenne unique prise sur l'ensemble du lot.
06 — Le déblocage est une étape de processus contrôlée
Planifiez la manière dont la liaison sera libérée avant de la sélectionner. Les méthodes de libération thermique, assistée par solvant et mécanique ont des exigences de compatibilité différentes. Une méthode approuvée pour un empilement de verre et de revêtement peut en endommager un autre.
Évitez le chauffage ou le refroidissement soudains en dehors de la procédure du fournisseur de matériaux et de consommables. N'utilisez pas de force de levier comme solution de routine pour un adhésif qui ne s'est pas libéré. Le support de libération doit empêcher l'optique de tomber, de heurter des pièces voisines ou d'atterrir sur sa face finie.
Séparez le processus de nettoyage de l'hypothèse que la liaison a disparu. Des résidus fins peuvent affecter l'inspection ou le revêtement ultérieurs, même lorsque le composant semble propre sous un éclairage général. Définissez comment les résidus sont vérifiés et quelles surfaces peuvent être touchées pendant la manipulation.
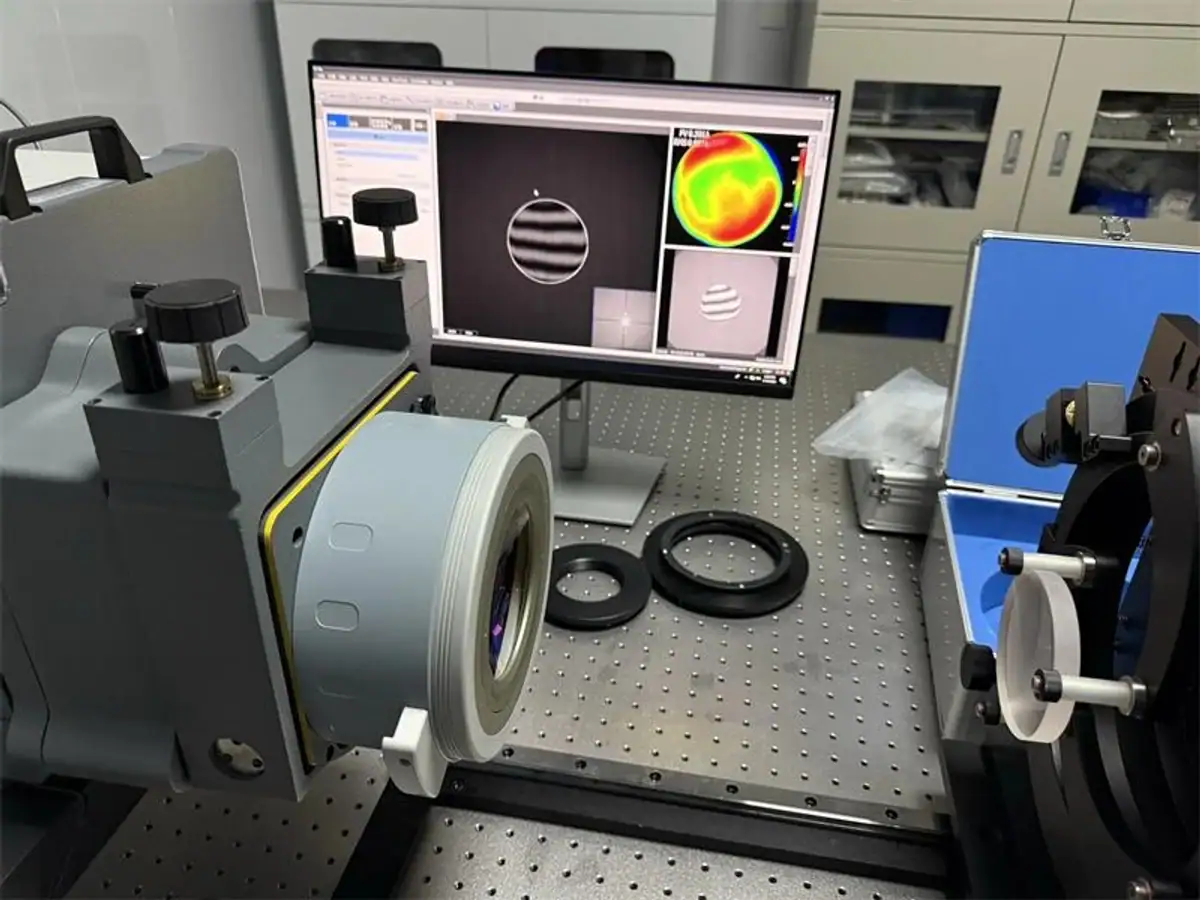
Après le blocage et la libération de la lentille, laissez la pièce atteindre la condition d'inspection spécifiée. Enregistrez si les mesures ont été effectuées sur le bloc, immédiatement après la libération ou après stabilisation. Ce sont des états différents et ne doivent pas être mélangés dans un rapport de capacité.
07 — Étudier la distorsion à l'aide d'une vérification appariée
Lorsque la pièce libérée change de forme, comparez une séquence documentée plutôt que de répéter le polissage immédiatement.
| Schéma de résultat | Premières vérifications | Comparaison utile |
|---|---|---|
| Passe le blocage, échoue après libération | Contrainte de maintien, distribution de la liaison, température d'inspection | Mesures appariées bloquées et libérées |
| L'erreur suit un montage | Propreté du support, géométrie d'assise, usure | Même famille de pièces sur un montage alternatif qualifié |
| L'erreur suit une position de blocage | Couche de liaison locale, distribution du contact | Carte de position sur plusieurs lots |
| La surface reste contaminée | Compatibilité de l'adhésif et séquence de nettoyage | Inspection des résidus convenue avant le revêtement |
Repolir une pièce sous contrainte sans corriger le support peut reproduire le même défaut. Un essai de blocage de lentille contrôlé doit isoler la variable de maintien tout en gardant l'outil et la méthode de mesure cohérents.
08 — Lorsque le maintien sans adhésif est le meilleur choix
Une voie basée sur un support ou mécanique peut être attrayante lorsque la géométrie, l'épaisseur et la rétention y sont compatibles. Elle peut réduire le travail de chauffage et de nettoyage, mais ce n'est pas un remplacement universel pour un support conforme sur une optique mince ou fortement courbée.
Comparez le rendement total accepté, y compris le chargement, la libération, le nettoyage et l'inspection. Un cycle de liaison plus court peut perdre son avantage s'il crée plus de retouches ou nécessite une récupération manuelle après usinage.
Envoyez le dessin, le matériau, l'état de la surface finie et la taille de lot prévue pour une revue d'application. Incluez la méthode actuelle de blocage et de déblocage de lentilles, en particulier lorsque le défaut signalé n'apparaît qu'après la libération. Ces informations aident à séparer un problème de maintien de pièce d'un problème de sélection de machine.
