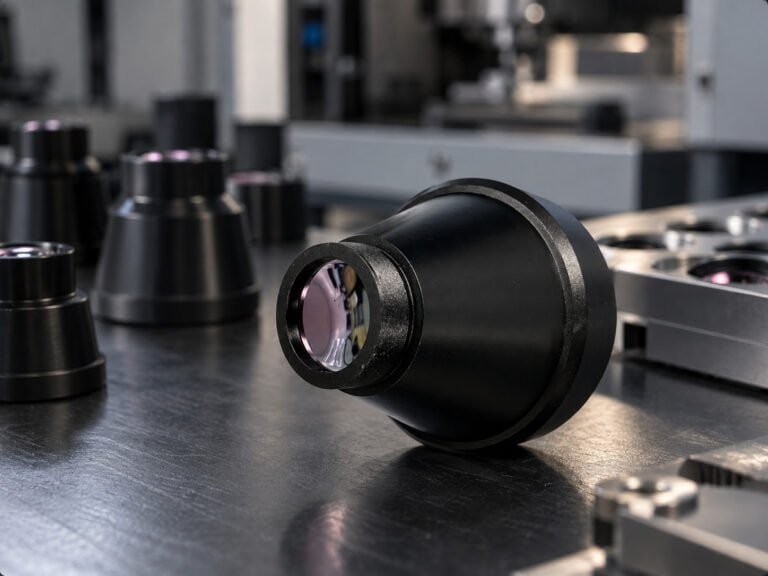
Une ébauche de germanium de 14 mm de diamètre découpée sur une machine de tronçonnage conventionnelle laisse un anneau de sciage de 5 à 10 mm — c'est souvent plus de matière perdue que le poids de la lentille elle-même. Pour la production de lentilles de caméras thermiques pour drones, où chaque ébauche coûte entre 40 et 90 dollars selon la pureté, cette marge de gaspillage n'est pas seulement coûteuse ; elle modifie l'économie de toute la ligne de production. La scie à fil en boucle fermée SGI 40 de VIMFUN découpe la même ébauche avec un trait de scie de 0,5 à 0,6 mm, réduisant la perte de rendement ébauche-lentille de 30 à 40 % à moins de 8 % lors de nos essais de qualification de processus.
Les optiques miniaturisées pour drones se situent à l'intersection de trois exigences concurrentes : poids, performance et coût. L'ensemble optique d'une charge utile thermique commerciale pour drone a généralement un budget de poids total de 80 à 120 g pour le groupe de lentilles. Les éléments en germanium de 10 à 25 mm de diamètre dominent ce segment. Obtenir un rendement matière constant à partir de ces petites ébauches tout en maintenant une qualité de surface suffisamment précise pour le meulage et le polissage ultérieurs — c'est là que le processus de découpe fait ou défait la ligne.
Pourquoi la production de lentilles de caméras thermiques pour drones exige une approche de découpe différente
L'équipement standard de fabrication d'optiques IR a été conçu pour des éléments plus grands — lentilles laser CO₂, couvercles de capteurs FLIR, imageurs thermiques montés sur véhicule — généralement dans la gamme de 40 à 100 mm de diamètre. Les tolérances de processus et les géométries d'outillage pour ces formats ne s'adaptent pas proprement à des tailles plus petites.
Trois problèmes spécifiques apparaissent lorsque l'on pousse les approches conventionnelles de tronçonnage ou de sciage ID dans la gamme des optiques pour drones de 10 à 25 mm de diamètre :
Instabilité de serrage. Les petits disques de germanium ont un faible rapport surface/masse une fois que l'on commence à découper en dessous de 20 mm d'épaisseur. Les dispositifs de serrage de bord conventionnels conçus pour des ébauches de plus de 50 mm créent une contrainte asymétrique sur la pièce pendant la découpe, et l'on observe des déformations et des microfissures sur la face de coupe. Nous avons constaté des taux d'écaillage de 0,3 à 0,8 mm de rupture de bord sur des sciages ID pour des ébauches de 12 mm de diamètre — c'est inacceptable pour des optiques avec une tolérance d'ouverture nette de ±0,1 mm.
Perte de matière due au trait de scie à petite échelle. Un trait de scie de 6 mm sur une ébauche de 60 mm de diamètre représente une perte de matière d'environ 10 %. Un trait de scie de 6 mm sur une ébauche de 12 mm de diamètre est géométriquement similaire, mais la tranche que l'on récupère est proportionnellement beaucoup plus mince — on peut produire une lentille de 2,5 mm d'épaisseur à partir d'une allowance de tranche de 3,5 mm. Les calculs ne sont pas rentables.
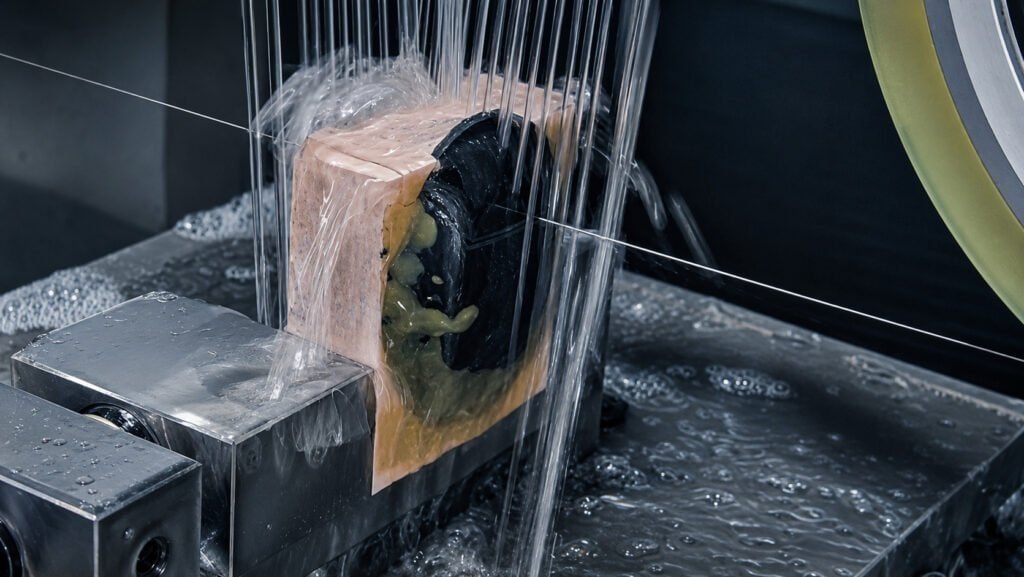
Charge thermique sur les sections minces. La découpe par sciage ID génère une chaleur localisée importante. Les disques de germanium minces (moins de 4 mm) se déforment sous le gradient thermique pendant la découpe. La découpe par scie à fil, en revanche, utilise un flux continu de boue abrasive, ce qui maintient la zone de coupe à une température proche de l'ambiante.
Les données sur le trait de scie sont le moyen le plus simple de constater la différence : les machines de tronçonnage ont un trait de scie de 5 à 10 mm ; la scie à fil en boucle fermée VIMFUN SGI 40 a un trait de scie de contour de 0,5 à 0,6 mm. C'est une amélioration de 10 fois de l'efficacité matière — se traduisant directement par le coût par lentille utilisable.
VIMFUN SGI 40 : Paramètres clés pour la production de lentilles de caméras thermiques pour drones
Le SGI 40 est la plateforme que nous utilisons pour la découpe d'optiques en germanium au format drone. Voici les paramètres opérationnels qui sont importants pour cette application :
| Paramètre | VIMFUN SGI 40 | Machine de tronçonnage conventionnelle |
|---|---|---|
| Diamètre du fil | 0,35–0,65 mm | N/A (outil de tronçonnage de 6–12 mm de diamètre) |
| Vitesse maximale du fil | 80 m/s | N/A |
| Précision d'usinage | ≤ 0,03 mm | ±0,1–0,2 mm |
| Taille maximale du lingot | Φ185 mm × 400 mm | 100 mm de diamètre typique |
| Largeur du trait de scie de contour | 0,5–0,6 mm | 5–10 mm |
| Edge chipping | < 0,1 mm | 0,3–0,8 mm |
| Apport thermique à la pièce | Faible (refroidissement par immersion) | Moyen à élevé |
La précision d'usinage de ≤ 0,03 mm offre une marge dimensionnelle suffisante pour l'étape ultérieure de centrage et de chanfreinage sur le C-120L afin d'obtenir la géométrie finale de l'ébauche sans dépasser la zone d'ouverture nette. Si vos tolérances d'ébauche découpée sont larges — ±0,15 mm ou plus — le passage de centrage doit enlever plus de matière, et sur un élément de 12 mm de diamètre, cela représente une réduction significative du diamètre.
Une chose à savoir : le SGI 40 peut traiter des lingots jusqu'à 185 mm de diamètre × 400 mm, vous n'êtes donc pas limité à la production de lentilles pour drones en petits lots. Si votre gamme de produits comprend à la fois des lentilles au format drone et des éléments d'imagerie thermique plus grands pour applications automobiles ou industrielles, la même machine couvre l'étape de découpe de contour pour tous les formats. Cette flexibilité est importante si vous évaluez une plateforme unique pour prendre en charge plusieurs lignes de produits.
Pour les installations évaluant les investissements en capital, le SGI 40 est proposé entre 31 000 et 39 000 dollars, selon la configuration — nettement inférieur au coût d'installation d'un système de tronçonnage multi-axes avec un débit et une précision équivalents. Les dépenses d'investissement sont environ 65 % inférieures à celles des combinaisons traditionnelles de tronçonnage et de meulage en amont. Le retour sur investissement typique est de 12 à 18 mois à des volumes de production modérés.
La ligne de production en cinq étapes pour la production de lentilles de caméras thermiques pour drones
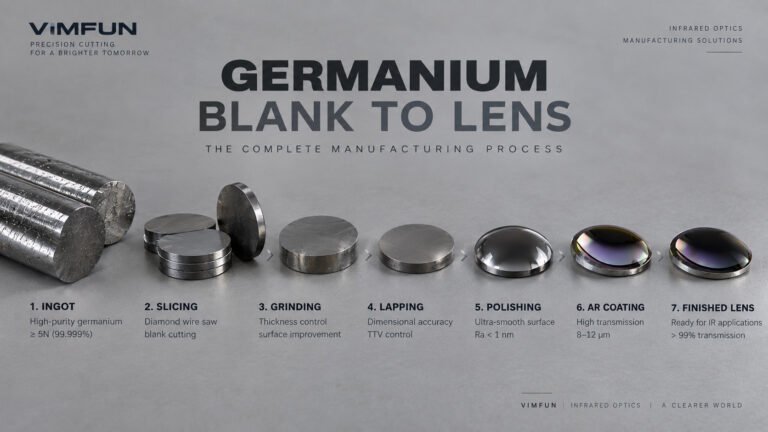
VIMFUN fournit des configurations complètes de lignes clés en main pour la production de lentilles de caméras thermiques pour drones, pas seulement le front-end de découpe. Voici comment les cinq étapes sont liées et ce que chaque étape apporte :
Étape 1 — Découpe de contour (SGI 40)
Le lingot arrive. Le SGI 40 découpe les ébauches selon le plan de diamètre de la lentille, avec un trait de scie de 0,5 à 0,6 mm. Sortie : ébauches brutes au diamètre cible ±0,05 mm, avec une marge d'épaisseur pour le meulage ultérieur.
Étape 2 — Découpe en tranches (SGI 40)
La même plateforme SGI 40 gère la découpe en tranches en mode plaquette pour les formats d'éléments plats (fenêtres, filtres, couvercles de détecteurs). Le choix du diamètre du fil — 0,35 mm pour un pas fin, 0,65 mm pour un débit plus rapide — dépend de la cible d'épaisseur de tranche et de la spécification de qualité de surface.
Étape 3 — Centrage et chanfreinage (C-120L)
Les ébauches sont centrées sur l'axe optique réel et chanfreinées selon les spécifications. Cette étape corrige les erreurs de diamètre et d'équerrage provenant de la découpe. Le C-120L accepte l'ébauche découpée avec tolérances larges de l'Étape 1 et délivre une ébauche centrée prête pour la génération de surface courbe.
Étape 4 — Meulage sphérique (G-100)
Le G-100 génère les surfaces courbes — concaves ou convexes — à l'aide d'outils à meule diamantée. Le contrôle de la figure de surface à ce stade détermine le temps de polissage en aval. Obtenir une erreur de rayon inférieure à ±0,5 frange avant le polissage permet d'économiser 30 à 40 % du temps de cycle de polissage.
Étape 5 — Polissage et revêtement AR
Le polissage final élimine les dommages sub-surfaciques du meulage et atteint une rugosité de surface Ra < 0,5 nm pour la bande de transmission. Le revêtement AR pour le LWIR 8–14 μm réduit la perte par réflexion de ~36% (Ge nu) à moins de 2% par surface.
Nous proposons ceci comme une vente de ligne complète ou comme une mise à niveau de module frontal — voir la section ci-dessous sur l'intégration avec l'équipement existant.
Limitations pratiques : Ce que la découpe par fil diamanté ne résout pas
Avertissement : la découpe par fil diamanté résout les problèmes de gaspillage de matériau et d'écaillage, mais elle introduit différentes contraintes de processus.
Temps de configuration par diamètre. Le passage d'un profil de lentille de Φ12 mm à un profil de Φ22 mm sur une scie à fil nécessite une reprogrammation du parcours de contour et souvent un ré-tensionnement du guide de fil. Sur une machine de tronçonnage, vous changez l'outil en 10 minutes. Si vous produisez 15 diamètres de lentilles différents en production quotidienne, la flexibilité de la scie à fil s'accompagne d'un surcoût de configuration par lot plus élevé.
Gestion de l'usure du fil. À une vitesse de fil de 80 m/s sur du germanium, le taux d'usure du fil est significatif. Les systèmes de fil en boucle fermée sur le SGI 40 recirculent le fil, ce qui prolonge sa durée de vie et réduit le coût des consommables, mais les opérateurs doivent surveiller la diminution du diamètre du fil sur une série de production. Si vous négligez cette surveillance, les coupes en fin de série montreront une augmentation de la largeur de coupe de 0,55 mm à 0,70–0,75 mm, ce qui affecte la répétabilité du diamètre du flan.
Stabilité des tranches minces inférieures à 1,5 mm. Pour les formats de lentilles de drones nécessitant des éléments très minces (< 1,5 mm d'épaisseur finie), la tranche coupée par la scie à fil peut présenter une déformation due aux contraintes résiduelles dans le lingot de germanium. Nous avons observé cela sur des matériaux Ge à haute densité de dislocations provenant de certains fournisseurs. L'ajout d'une étape de recuit de décontrainte avant la coupe l'élimine, mais cela ajoute une étape de processus dont vous n'auriez pas besoin avec une approche de tronçonnage sur des éléments plus épais.
Ce ne sont pas des obstacles insurmontables — juste des contraintes réelles dont vous devez tenir compte.
Comment le SGI 40 de VIMFUN s'intègre dans une ligne de production existante de lentilles pour drones
Tous les acheteurs ne construisent pas une ligne à partir de zéro. Une entreprise néerlandaise d'optique de précision avec laquelle nous avons travaillé disposait d'une capacité de centrage, de meulage et de polissage existante et entièrement amortie — son remplacement n'avait aucun sens économique. Leur problème se situait spécifiquement en amont : leurs machines de tronçonnage généraient 35% de déchets de matière sur les petits éléments en germanium, et les taux d'écaillage sur les flans de Φ14–18 mm causaient 18% de taux de rejet à l'inspection entrante pour l'étape de meulage.
Nous avons remplacé uniquement la partie coupe en amont par le SGI 40. Leur équipement de centrage existant, équivalent au C-120L, a accepté les flans coupés avec des tolérances plus serrées sans modification. Les défauts d'écaillage à l'entrée du meuleur sont passés de 18% à moins de 2%. Le coût de la matière germanium par lentille expédiée a diminué de 28% au cours du premier trimestre d'exploitation.
Ils ont récupéré l'investissement du SGI 40 dans l'année fiscale — ce qui correspond à la période de retour sur investissement de 12 à 18 mois que nous observons généralement pour ces mises à niveau en amont.
Cette approche modulaire — remplacer l'étape de coupe, conserver l'équipement en aval — est souvent le point d'entrée le moins risqué pour les ateliers qui évaluent équipement de fabrication d'optique infrarouge les mises à niveau. La ligne clé en main complète est pertinente pour les nouvelles installations ou les extensions de capacité ; le module en amont est pertinent pour les ateliers existants ayant un problème de rendement spécifique à la coupe.
Si vous évaluez le flux de travail de production complet, la configurée par un fournisseur unique page décrit comment ces cinq étapes s'intègrent au niveau du système, y compris les calculs de débit et les exigences d'empreinte.
Production de lentilles pour caméras thermiques de drones vs. Applications adjacentes
Les acheteurs arrivent souvent à ce sujet à partir de recherches adjacentes — imagerie thermique automobile ou production FLIR — et les exigences du processus divergent plus que vous ne le penseriez.
| Paramètre | Thermique Drone (Φ10–25 mm) | Thermique Automobile (Φ30–60 mm) | Production FLIR (Φ25–50 mm) |
|---|---|---|---|
| Budget de poids | Critique (<120g groupe de lentilles) | Modéré | Modéré |
| Volume par lot | Faible–moyen (10–500 pièces) | Élevé (1 000–50 000 pièces) | Moyen |
| Tolérance dimensionnelle | ±0,05 mm de diamètre | ±0,03 mm de diamètre | ±0,02 mm de diamètre |
| Principal défi de coupe | Pince de flan petite, perte de matière | Débit, cohérence | Conformité ITAR/exportation |
| Méthode de coupe préférée | Contour de scie à fil | Tranchage de scie à fil + tronçonnage | Tranchage de scie à fil |
Le équipement de lentilles d'imagerie thermique automobile la page couvre le cas d'utilisation automobile à plus grand volume et à tolérances plus serrées. L'équipement de fabrication de lentilles d'imagerie thermique pour ce segment utilise des plateformes SGI 40 similaires mais avec une sélection de diamètre de fil et une optimisation du débit différentes.
Pour découpe de flans de lentilles en germanium couvrant les principes généraux de préparation des flans quelle que soit l'application finale, cette page explique plus en détail la mécanique de la perte de matière et les spécifications de qualité de surface.
Le équipement de fabrication de lentilles thermiques l'aperçu couvre l'ensemble du paysage des équipements — coupe, meulage, polissage — avec des tableaux comparatifs des spécifications pour différents formats de lentilles.
FAQ : Production de lentilles pour caméras thermiques de drones avec le VIMFUN SGI 40
Q : Le VIMFUN SGI 40 peut-il couper des flans de germanium aussi petits que Φ10 mm pour les charges utiles thermiques de drones miniatures ?
Oui. Le SGI 40 gère la découpe de contour jusqu'à des profils de lentilles de Φ10 mm avec une coupe de 0,5–0,6 mm. Le système de fil en boucle fermée maintient une précision de position de ≤ 0,03 mm sur le parcours de coupe, ce qui est essentiel pour maintenir la tolérance du diamètre du flan sur les petits éléments où chaque 0,1 mm compte.
Q : Quelle qualité de surface le SGI 40 obtient-il après la coupe, avant le meulage ?
La rugosité de surface post-coupe sur le germanium est typiquement de Ra 0,6–1,2 μm, avec une TTV (variation totale d'épaisseur) de 8–15 μm sur des éléments de Φ50 mm. Ceci est conforme aux spécifications entrantes pour l'étape de meulage sphérique G-100 sans passe de rodage préalable, ce qui permet d'économiser une étape de processus par rapport aux flans coupés par scie ID qui nécessitent souvent un rodage de normalisation de surface en premier.
Q : Comment VIMFUN prend-il en charge la production de lentilles pour caméras thermiques de drones pour les lots R&D à faible volume par rapport aux séries de production ?
La découpe de contour programmable du SGI 40 est bien adaptée aux deux. Pour les lots R&D de 10 à 50 lentilles, vous chargez le profil de la lentille dans le système de contrôle et vous exécutez avec un retour de position en boucle fermée complète — même configuration qu'une série de production, juste moins de cycles. Nous recommandons généralement de réaliser les 20 premières pièces comme lot de qualification de processus avant de consacrer le matériau du lingot à la production complète. L'ingénierie des applications Vimfun soutient cette étape de validation de processus dans le cadre de la mise en service de l'équipement.
Q : Quel est le CAPEX total pour une ligne de production complète de lentilles thermiques pour drones utilisant l'équipement VIMFUN ?
Le front-end SGI 40 (découpe de contour + tranchage) fonctionne à 31 000–39 000. La ligne complète en cinq étapes — découpe SGI 40, centrage C-120L, meulage G-100, système de polissage et station de revêtement AR — est configurée en fonction des exigences de débit. Le CAPEX pour une ligne complète est d'environ 65 % inférieur à celui des configurations traditionnelles de tronçonnage et de meulage. Contactez Vimfun à daria@endlesswiresaw.com pour un devis de configuration de ligne basé sur votre gamme de diamètres de lentilles et votre objectif de production mensuelle.
Q : Quels grades de matériau de germanium le SGI 40 prend-il en charge pour la production de lentilles de drones ?
Le SGI 40 fonctionne avec des lingots de germanium polycristallins et monocristallins standard. La pureté du Ge de 5N (99,9991 %) est typique pour les optiques LWIR. Le Ge monocristallin affiné par zone pour les charges utiles thermiques de drones haute performance est entièrement compatible. La principale variable est la densité de dislocations — les matériaux à haute densité de dislocations de certains fournisseurs présentent plus de contraintes résiduelles, ce qui peut provoquer une déformation sur les tranches minces. Une étape de recuit de lingot avant la découpe permet de résoudre ce problème si vous le rencontrez.
À propos de VIMFUN
VIMFUN est spécialisé dans les équipements de découpe par fil de précision et de rectification/polissage optique pour les matériaux infrarouges, semi-conducteurs et céramiques avancées. Les produits comprennent la scie à fil pour lingots de germanium SGI 40, la machine de centrage C-120L, la rectifieuse sphérique G-100 et des lignes de production complètes de lentilles IR clés en main. En savoir plus sur https://www.opticalcutting.com.
À propos de l'auteur
Rédigé par l'équipe d'ingénierie des applications VIMFUN — spécialistes du développement de processus de composants optiques IR, y compris les lignes de découpe et de polissage pour le germanium, le ZnSe, le ZnS et le verre chalcogénure.