Le processus de fabrication de lentilles optiques s'exécute de la préparation des matériaux et des ébauches à la mise en forme, au polissage, au revêtement et à l'inspection. Le parcours dépend du matériau et du résultat requis : une ébauche brute, une ébauche ophtalmique semi-finie ou un objectif optique fini. Ci-dessous, comparez les parcours des ébauches en verre et en résine coulée avant de suivre le flux de travail plus général de l'optique de précision.
Voir le flux de processus des ébauches d'objectifs ophtalmiques
Flux de processus de fabrication d'ébauches d'objectifs ophtalmiques
Une ébauche d'objectif ophtalmique n'est pas la même qu'un objectif de prescription fini. Une ébauche brute fournit le matériau pour la mise en forme ultérieure. Une ébauche semi-finie possède déjà une surface optique finie d'un côté ; l'autre côté est traité pour la prescription requise. Un objectif fini a ses surfaces optiques complétées, bien que le détourage pour s'adapter au cadre puisse encore suivre. Spécifiez lequel de ces résultats vous avez besoin avant de comparer les parcours de fabrication.
Ébauches en résine coulée
Pour les résines coulables appropriées, le parcours simplifié est le suivant : préparer le mélange de monomères → remplir le moule → durcir → démouler et traiter les contraintes résiduelles → inspecter l'ébauche. Le système de moule et de matériau détermine la géométrie de départ. Ce n'est pas un parcours universel pour chaque plastique : ne supposez pas que le polycarbonate, les résines coulées et les optiques en polymère usinées utilisent la même séquence de production.
Ébauches en verre minéral
Un parcours simplifié en verre minéral pour l'ophtalmie est le suivant : fondre le verre → presser l'ébauche → meuler la surface avant → polir → inspecter l'ébauche semi-finie. La découpe de stock à partir de plus grandes pièces de verre est une option de préparation différente utilisée pour les pièces en verre optique appropriées ; elle ne doit pas être présentée comme une étape obligatoire dans chaque ligne d'ébauches ophtalmiques pressées. Gardez le parcours de fabrication d'ébauches séparé de l'opération de surfaçage de prescription ultérieure.
De l'ébauche semi-finie à l'objectif de prescription
Le parcours ultérieur peut inclure la sélection de l'ébauche, son blocage pour le maintien en place, la génération de la surface arrière requise, le polissage, le déblocage et le nettoyage, l'application des revêtements spécifiés et la vérification du résultat optique. Le détourage final adapte l'objectif au cadre. Ces opérations expliquent pourquoi un diagramme de flux de fabrication d'ébauches et un diagramme de flux d'objectif fini ne doivent pas être traités comme interchangeables.
Pour une remise en production, enregistrez le matériau, le type d'ébauche, le diamètre, l'épaisseur et l'usinage disponible. Convenez quelle surface est déjà finie et comment elle doit être protégée. Les critères d'inspection doivent porter sur le dessin et l'opération suivante, y compris les défauts visibles, les dommages aux bords et les propriétés optiques requises. Les limites acceptables doivent provenir de la spécification de la pièce, et non d'un diagramme de processus générique.
ZEISS décrit la distinction entre les objectifs en stock, les ébauches semi-finies et le traitement des objectifs de prescription. Ses exemples aident à distinguer les parcours ; ce ne sont pas des spécifications pour l'équipement Vimfun.
Limite de l'équipement : cette page explique les étapes de fabrication. Elle ne prétend pas qu'une scie à fil diamanté remplace le moulage par coulée, le moulage ou le surfaçage de prescription, ni que Vimfun fournit toutes les étapes d'une ligne de production ophtalmique. Pour un travail de découpe de verre optique proposé, partagez le matériau, le stock de départ, le dessin et l'usinage disponible afin que la pertinence de l'équipement puisse être évaluée.

L'aperçu suivant en sept étapes se concentre sur l'optique de précision fabriquée par des processus d'enlèvement de matière. Les séquences de production réelles dépendent du matériau, de l'ébauche fournie et de la spécification finale ; toutes les lentilles ne passent pas par une opération de découpe séparée.
For a general overview of optical lens fabrication methods, see this Encyclopaedia Britannica resource on lens manufacturing:
https://www.britannica.com/technology/lens-optics/Manufacturing-optical-lenses
From Raw Material to Finished Lens: 7‑Step Process (Text Flow Diagram)
Ci-dessous un exemple processus de fabrication de lentilles optiques pour l'optique de précision. Adaptez la séquence à l'ébauche fournie et à la spécification de la pièce ; ce n'est pas un parcours universel de coulée ophtalmique :
- Material Selection & Inspection ← Raw optical glass or polymer blank
- Blank Generation & Pre‑Forming ← Rough shaping to near net profile
- Precision Cutting & Contour Establishment ← [Cutting]
- Grinding & Sizing ← Surface figure and thickness control
- Polissage ← Achieve required surface finish and optical quality
- Coating & Functional Layer Application ← AR coatings, filters
- Final Inspection & Quality Assurance ← Interferometry, MTF testing
Each of these steps builds on the previous one. Errors compound rather than cancel, so a solid baseline—particularly from step 3 onward—is critical.
Stage‑by‑Stage Technical Challenges
1. Material Selection & Inspection
- Technical challenges: controlling refractive index homogeneity, birefringence, internal stress, inclusions.
- Imperfections at this stage limit achievable surface quality regardless of downstream effort.
2. Blank Generation & Pre‑Forming
- La formation brute établit la forme initiale. Pour un stock de prismes en verre approprié, l'équipement de découpe de prismes est une option spécifique à l'application, pas une solution générale de fabrication d'ébauches ophtalmiques.
- Careful thermal and stress management is required to avoid cracking.
3. Precision Cutting & Contour Establishment
- Cutting defines the external contour and material baseline for all subsequent operations.
- Requires high geometric accuracy, stable fixturing, and low induced stress.
- La correction de l'excentricité, de l'inclinaison ou d'un stock inégal nécessite une marge d'usinage suffisante ; sinon, l'ébauche pourrait ne pas atteindre la géométrie finale.
4. Grinding & Sizing
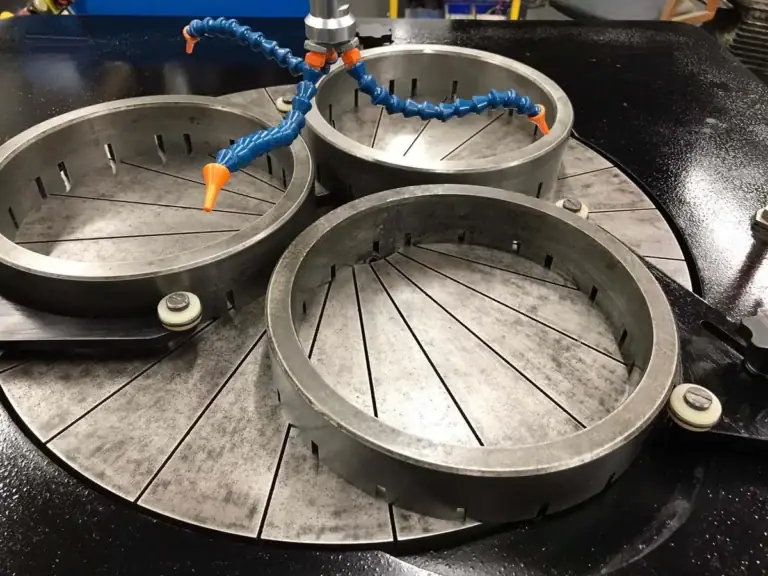
- This step removes material on an machine de meulage de lentilles optiques to approach final curvature and thickness.
- Challenges include tool wear, wheel loading, heat management, and maintaining consistent stock removal.
5. Polissage
- Polishing on an machine de polissage de lentilles optiques eliminates micro‑roughness and achieves optical surface quality.
- Sensitive to subsurface damage; polishing cannot “heal” cracks or deep fractures.
6. Coating
- Multilayer dielectric and AR coatings require surface cleanliness and stable substrate.
- Coating adhesion and uniformity depend on preceding surface quality.
7. Inspection finale
- Uses interferometry, modulation transfer function (MTF) testing, and other metrology tools.
- Confirms conformity to design, but cannot correct inherent flaws.
The Role of Cutting in Different Materials
Cutting in Glass Optics
Glass lenses (e.g., borosilicate, crown/flint types) are brittle and prone to micro‑fracture. Cutting must minimize:
- Surface cracks
- Subsurface damage
- Edge chipping
Typical strategies include diamond‑tool cutting and controlled feed rates to reduce fracture propagation.
Cutting in Plastic Optics
Plastic lenses (e.g., PMMA, PC) are more ductile than glass.
- Cutting can introduce heat softening, melting, or edge roll‑over if thermal build‑up is poorly managed.
- Coolants and low‑heat tool paths help preserve geometric accuracy.
Certaines optiques en verre et en polymère sont usinées à partir de stock, tandis que d'autres ébauches sont coulées ou formées près de la forme requise. La découpe dépend donc du parcours, et n'est pas une opération obligatoire pour chaque objectif.
Lorsque les erreurs de découpe limitent la récupération en aval
La récupérabilité d'un défaut de découpe dépend de sa profondeur, de la marge d'usinage restante et de la spécification finale. Vérifiez ces limites avant de soumettre une ébauche à un traitement ultérieur :
1. Baseline Geometric Error
If the contour or stock distribution is uneven, grinding and polishing consume additional material to compensate, reducing yield and potentially exceeding tolerances.
2. Subsurface Cracks and Fractures
Les dommages sous-jacents peuvent réduire l'intégrité mécanique. Le retrait d'une couche endommagée nécessite un enlèvement de matière suffisant pour atteindre sous les défauts ; le polissage seul ne doit pas être supposé éliminer les fissures profondes dans la marge disponible.
3. Residual Stress
Improper cutting strategies can leave residual stresses that later warp during polishing or coating, affecting curvature stability.
4. Material Removal Asymmetry
Uneven starting stock makes symmetrical shaping difficult; downstream processes amplify these asymmetries in final optical performance.
In short: vérifiez la profondeur du défaut et le stock disponible avant de retravailler une ébauche. Certains défauts peuvent être éliminés ; d'autres rendent la géométrie finale ou l'exigence de qualité inatteignable.
Conclusion
A robust processus de fabrication de lentilles optiques commence par le bon parcours de matériau et une définition claire de l'ébauche fournie à chaque opération. Lorsque la découpe est requise, contrôlez la géométrie et les dommages tout en réservant un stock adéquat pour la finition en aval.
By understanding how each stage contributes—especially how cutting errors propagate downstream—engineers can design more resilient workflows and reduce defect rates in high‑precision optical products.