
KOSTENMODELL / OPTISCHE FERTIGUNG

Kosten pro Linse: Was eine fertige Optik wirklich kostet

Die schnellste Maschine in einer Kalkulation liefert nicht zwangsläufig die kostengünstigste Fertigoptik. Sie kann eine langsamere Station speisen, häufige Eingriffe erfordern oder Teile erzeugen, die nach dem Polieren ausfallen. Die Kosten pro Linse sollten pro akzeptiertem Fertigteil über einen definierten Produktionszeitraum berechnet werden.

Bauen Sie die Berechnung aus tatsächlichen Material-, Arbeits-, Verbrauchs-, Ausrüstungs-, Qualitäts- und Supportkosten auf. Halten Sie Annahmen sichtbar und vergleichen Sie die gleichen Anforderungen an das Fertigteil. Eine geringere Zykluszeit hat nur dann Wert, wenn sie den nützlichen Output erhöht oder eine Ressource freigibt, die das Unternehmen nutzen kann.

01 — Definieren Sie die Grenze der Kosten pro Linse

Entscheiden Sie, was “fertig” bedeutet, bevor Sie eine Zahl berechnen. Ein geschliffener Rohling, eine polierte unbeschichtete Linse und eine inspizierte beschichtete Linse sind unterschiedliche Produkte. Definieren Sie die Zeichnungsrevision, die Prüfstufe und die Verpackungs- oder Versandgrenze.

Wählen Sie dann einen Zeitraum, der lang genug ist, um normale Betriebsabweichungen einzuschließen. Eine kurze Demonstration kann Werkzeugwechsel, Reinigung und einen schwierigen Umrüstvorgang ausschließen. Ein Produktionsmonat kann Wartungsarbeiten oder außergewöhnliche Ereignisse einschließen, die separat identifiziert werden sollten, anstatt stillschweigend entfernt zu werden.

Verwenden Sie die Gesamtkosten innerhalb der gewählten Grenze, geteilt durch den akzeptierten Output aus derselben Grenze. Teilen Sie nicht die Kosten dieses Monats durch eine Versandmenge, die frühere Lagerbestände enthält, ohne die Lagerbewegung abzugleichen.

Die Überblick über die optische Fertigungslinie hilft, die Abläufe abzubilden. Fügen Sie ausgelagerte Bearbeitungen und Inspektionen zu dieser Karte hinzu, damit sie nicht aus dem Vergleich verschwinden.

02 — Erstellen Sie sechs Kostenkategorien ohne Überschneidungen

Ein praktisches Kostenmodell pro Linse kann die folgenden Kategorien verwenden. Die buchhalterischen Details können variieren, aber jede Ausgabe sollte einmal erscheinen.

KategorieEnthaltenHäufige Auslassung oder doppelte Zählung
MaterialGekaufter Lagerbestand, anteiliger Frachtverkehr und vereinbarte SchrottrückgewinnungBerücksichtigung von Schnittverlusten, Beschnitten und abgelehnten Rohlingen
Direkte ArbeitBeladung, Einrichtung, Inspektion und routinemäßige EingriffeBelastung desselben Bedieners vollständig für mehrere Maschinen
VerbrauchsmaterialVerbrauchte Schleifmittel, Schlämme, Flüssigkeitsersatz und VorrichtungenZählung desselben Artikels in Wartung und Werkzeugen
AusrüstungsbesitzAbschreibung oder eine vereinbarte Zuweisung des EigentumsVermischung von vollen Anschaffungskosten mit jährlicher Abschreibung
Qualität und NacharbeitNachprüfung, Nacharbeitsaufwand und relevante QualitätskostenBehandlung von nachbearbeiteten Teilen als kostenloser akzeptierter Output
Einrichtung und SupportNebenkosten, Wartung und zugewiesene SupportleistungenVerstecken von Absaugungs-, Reinigungs- und Entsorgungskosten

Definieren Sie, wie gemeinsame Kosten zugewiesen werden. Halten Sie die Regel zwischen Alternativen konsistent. Andernfalls kann eine Maschine einfach billiger erscheinen, weil mehr ihrer Arbeit in eine nicht gezählte Abteilung verlagert wurde.
Mehrere transparente optische Komponenten, die zusammen angeordnet sind
Optische Komponenten als Output-Einheit: Berechnen Sie die Kosten anhand akzeptierter Teile, nicht nur anhand begonnener Teile.

03 — Ausbeute ändert den Nenner

Wenn ein Los Kosten von 1.000 Einheiten verursacht und 100 akzeptierte Teile liefert, betragen die Kosten 10 Einheiten pro akzeptiertem Teil. Wenn die gleichen verursachten Kosten nur 80 akzeptierte Teile liefern, werden die Kosten 12,5. Dies ist ein illustratives arithmetisches Beispiel, kein gemessenes Vimfun-Produktionsergebnis.

Das Beispiel zeigt, warum die Ausbeute im Nenner bleiben muss. In Wirklichkeit können sich die Kosten auch je nach Standort des Schrotts und der Nacharbeit ändern. Ein abgelehnter eingehender Rohling hat geringere Bearbeitungskosten angesammelt als eine Linse, die nach der Beschichtung abgelehnt wird.

Verluste nach Betrieb und Grund verfolgen. Der Leitfaden zur Ausbeute von optischen Linsen ist für diese Prozessansicht relevant. Die Multiplikation von Stufenausbeuten kann eine einfache sequentielle Route beschreiben, aber Nacharbeitsschleifen, gemischte Lose und Prüfentweichungen erfordern ein expliziteres Flussmodell.

Zählen Sie für die Kosten pro Linse ein akzeptiertes nachbearbeitetes Teil einmal, während die zusätzliche Arbeit und die Verbrauchsmaterialien im Zähler beibehalten werden. Die Zählung als neuer Start und neues Fertigteil kann den Output künstlich aufblähen.
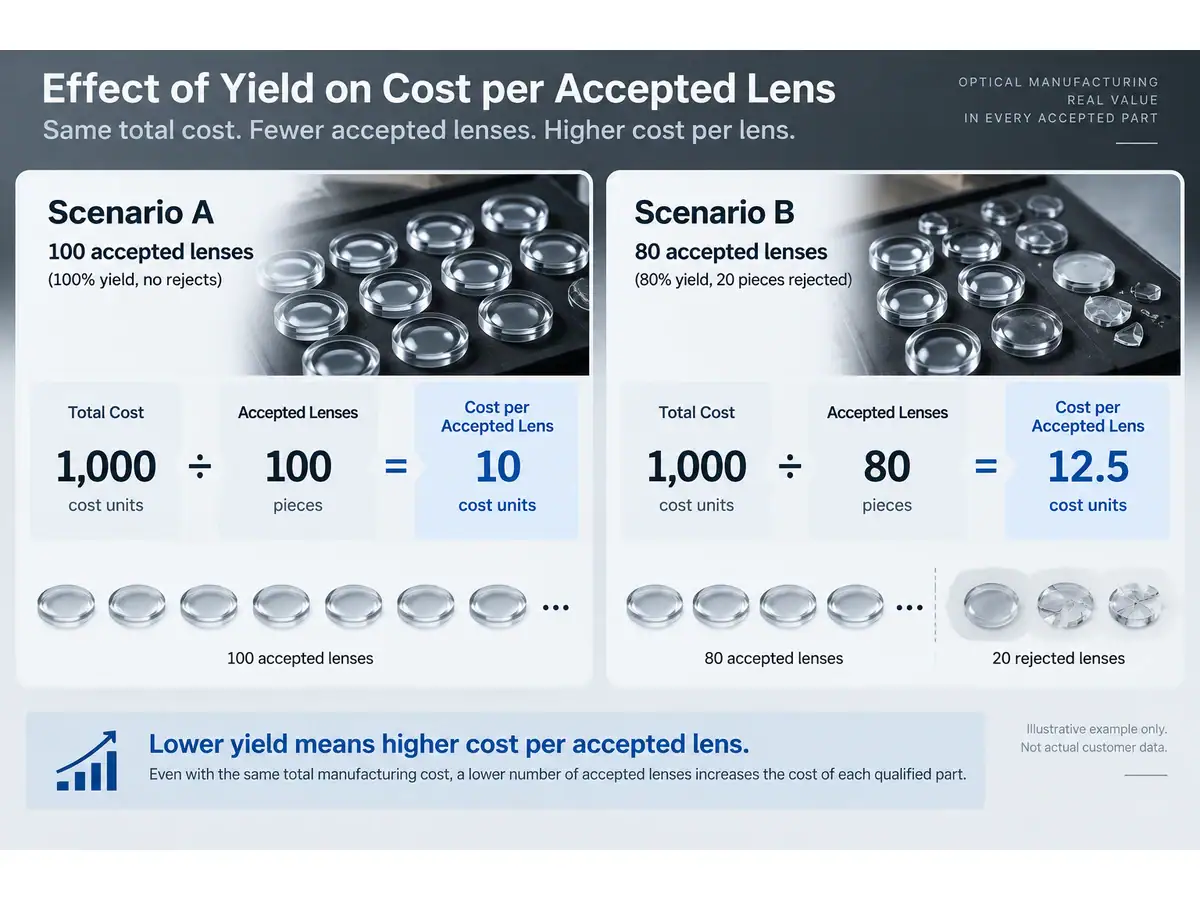
Illustrativer Vergleich der Kosten pro akzeptierter Linse bei zwei Ausbeuten
Illustratives Kostenbeispiel mit hypothetischen Werten, nicht mit Fabrikproduktionsdaten.

04 — Unterscheiden Sie Zykluszeit von Linienoutput

Die Maschinenzykluszeit ist nur ein Teil der verstrichenen Produktionszeit. Beladung, Messung, Reinigung, Wechsel von Trays, geplante Wartung und Erholung von Unterbrechungen verbrauchen ebenfalls Kapazität.

Bilden Sie den Engpass für den tatsächlichen Produktmix ab. Die Beschleunigung einer vorgelagerten Maschine kann nur zu mehr Arbeit führen, die vor der nächsten Station wartet. Das Ergebnis kann mehr Lagerbestand und Handhabung ohne zusätzlichen akzeptierten Output sein.

Berechnen Sie die Kosten pro Linse anhand der verfügbaren Produktionsstunden und des nachgewiesenen Durchsatzes, nicht des theoretischen Maximums aller Maschinen zusammen. Wo sich zwei Vorgänge überschneiden, modellieren Sie diese Überschneidung explizit. Wo ein Bediener mehrere Maschinen besuchen muss, schließen Sie Reisezeiten und konkurrierende Aufgaben ein.

Eine Spezifikation für eine Prüfstation ist keine Garantie für die Kapazität der Fertiglinie. Geometrie des Teils, Messeinstellungen, Beladung und Handhabung von Ausschuss können die erreichte Rate ändern. Verwenden Sie die ausgewählte Konfiguration und repräsentative Teile im Versuch.
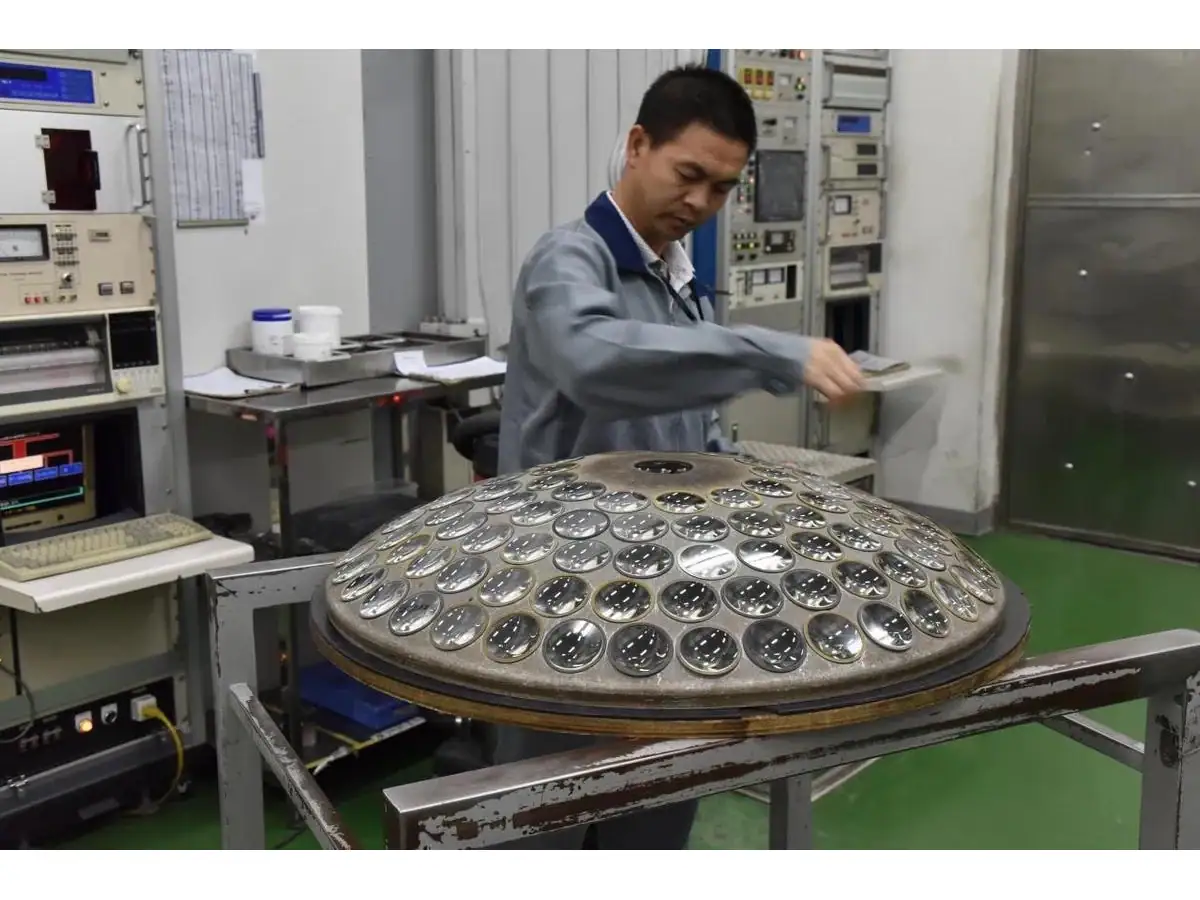
Bediener handhabt ein Magazin mit optischen Komponenten
Handhabung und Inspektion sind Teil der Produktionskapazitätsplanung; das Bild identifiziert keinen gemessenen Engpass.

05 — Verbrauchsmaterialien über die nützliche Produktion messen

Der Preis des Schleifrades ist nicht die Kosten pro Teil. Teilen Sie die anteiligen Werkzeugkosten durch den akzeptierten Output, der unter der definierten Nutzungs- und Ersatzrichtlinie erzielt wurde. Berücksichtigen Sie Schleif- und Konditionierungsverluste, wo sie die Werkzeuglebensdauer oder die Produktionszeit verbrauchen.

Wenden Sie den gleichen Ansatz auf Polierwerkzeuge und Prozessflüssigkeiten an. Ein längeres Wechselintervall kann die Anschaffungskosten senken, aber die Kontamination, instabile Abtragsraten oder Reinigungsarbeiten erhöhen. Bewerten Sie die vollständige Auswirkung, anstatt ein Intervall einfach zu verlängern, um eine Bilanzposition zu verkleinern.

Verschleiß von Vorrichtungen kann ebenfalls die Kosten pro Linse verändern. Eine Vorrichtung kann mechanisch verwendbar bleiben, während ihre Wiederholgenauigkeit für die Zeichnung ungeeignet wird. Definieren Sie Prüf- und Ersatzkriterien, damit das Modell keine unendliche Werkzeuglebensdauer annimmt.

Halten Sie die Leistung der Verbrauchsmaterialien an das Material und die Geometrie gebunden. Ein günstiges Ergebnis bei einem dicken optischen Glasrohling kann nicht automatisch die Produktion einer dünnen Saphirkomponente bepreisen.

06 — Amortisation der Automatisierung durch Nettogewinne berechnen

Die einfache Amortisationszeit kann als installierte Investition geteilt durch die jährlichen Nettogewinne ausgedrückt werden. Beide Begriffe benötigen eine klare Abgrenzung. Die installierte Investition kann Zuführungen, Vorrichtungen, Integration, Schulung und Änderungen an der Anlage umfassen, nicht nur den Preis des Roboters oder des Laders.

Die jährlichen Nettogewinne sollten zusätzliche Wartungs-, Software-, Energie- und Supportkosten abziehen. Eingesparte Arbeitszeit wird nur dann zu einem finanziellen Gewinn, wenn sie bezahlte Zeit reduziert, eine Neueinstellung vermeidet oder auf produktive Arbeit mit Wert umverteilt werden kann. Über eine Schicht verteilte freie Minuten entfernen möglicherweise keine ganze Arbeitskraft.

Zur Veranschaulichung implizieren installierte Investitionskosten von 60.000 Kosteneinheiten und jährliche Nettogewinne von 20.000 eine einfache Amortisationszeit von drei Jahren. Dieses Beispiel schliesst Finanzierung, Diskontierung, Steuern und Restwert aus. Es handelt sich um ein Berechnungsformat, nicht um ein Angebot für Geräte oder eine prognostizierte Rendite.

Testen Sie die Kosten pro Linse unter geringeren Stückzahlen, längeren Umrüstzeiten und schwächeren Ausbeuten als im optimistischen Fall. Ein Vorschlag, der nur bei maximaler Auslastung funktioniert, bedarf vor der Genehmigung einer sorgfältigen Prüfung.

07 — Wenn Automatisierung die falsche erste Anschaffung ist

Automatisieren Sie keinen instabilen Prozess nur, um den Bedienereinsatz zu reduzieren. Wenn die eingehenden Rohlinge variieren, Vorrichtungen häufig nachgestellt werden müssen oder die Abnahmemethode ungelöst ist, kann die Automatisierung das Problem schneller reproduzieren und die Fehlerbehebung komplizierter machen.

Hohe Produktvielfalt und kurze Chargen können ebenfalls die Argumentation schwächen. Eine manuelle oder halbautomatische Station mit schneller, verifizierter Einrichtung kann eine vollautomatische Zelle übertreffen, die einen Grossteil ihrer Zeit mit dem Warten auf neue Magazine und Programme verbringt.

Schätzen Sie den realistischen jährlichen Bedarf pro Teilefamilie. Berücksichtigen Sie die Nachfrageschwankungen und die Zeit, die für die Einführung neuer Zeichnungen benötigt wird. Wenn die prognostizierte Arbeitsersparnis die Integration und den Support unter dieser Arbeitslast nicht abdecken kann, verbessern Sie zuerst Werkzeuge, Messtechnik oder den Fluss.

Ein ehrlicher Kosten pro Linse-Vergleich sollte diese Ablehnungsoption beibehalten. Das Ziel ist ein zuverlässiges Produktionssystem, nicht die maximale Anzahl automatisierter Bewegungen.

08 — Angebote und Versuche auf gleicher Basis vergleichen

Bitten Sie jeden Lieferanten, die enthaltenen Werkzeuge, Lade-, Inspektions- und Supportgeräte zu spezifizieren. Der Preisleitfaden für Schleifmaschinen erklärt die Konfigurationsfragen, die vor dem Vergleich der Kaufpreise geklärt werden sollten.

Verwenden Sie ein Kalkulationsblatt mit separaten Spalten für beobachtete Werte und Annahmen. Notieren Sie die Quelle und das Datum jeder wichtigen Eingabe. Ein Prospektzyklus, ein angebotener Verbrauchsmaterialpreis und ein Kundenergebnis sollten im Modell nicht identisch aussehen.

Definieren Sie den Abnahmelauf, der die empfindlichsten Annahmen bestätigt: Leistung, Ausbeute, Umrüstzeit und Bedienereinsatz. Bewahren Sie das Rohprotokoll auf, damit der Käufer die Berechnung anschliessend reproduzieren kann.

Senden Sie die Zeichnung, das Material, das jährliche Volumen, das Chargenmuster und den bestehenden Engpass für eine Anwendungs- und Kostenprüfung. Das nützliche Ergebnis ist eine Kostenschätzung pro Linse, die an einen bestimmten Prozess und Beweise gebunden ist, wobei die Unsicherheit vor der Kaufentscheidung sichtbar wird.

Nach oben blättern