
Ebenheit der Läppscheibe: Konditionierringe und Verschleiß
Eine Charge kann die Läppmaschine mit einer ungleichmäßigen Dickenverteilung verlassen, auch wenn die durchschnittliche Materialabnahme dem Rezept entspricht. Eine Erhöhung des Zyklus kann mehr Material entfernen, ohne die zugrunde liegende Form zu korrigieren. Die Planheit der Läppplatte ist eine Ursache, die neben Beladung, Spannringen, Druckverteilung und Messung untersucht werden sollte.
Die nützliche Wartungsfrage ist nicht einfach, ob die Platte abgenutzt aussieht. Es ist, ob der gemessene Zustand der Platte innerhalb des Prozessfensters bleibt, das akzeptierte Teile produziert. Etablieren Sie eine wiederholbare Plattenkarte, setzen Sie sie in Beziehung zu identifizierten Chargen und verwenden Sie die maschinenspezifische Konditionierungsmethode.
01 — Plattenform getrennt von Teilespezifikationen
Die Planheit der Platte beschreibt die Arbeitsfläche des Werkzeugs. Die Planheit des Teils beschreibt eine fertige Oberfläche, während die gesamte Dickenvariation die Differenz zwischen maximaler und minimaler Dicke über eine definierte Fläche beschreibt. Diese sind durch den Prozess miteinander verbunden, aber es sind keine austauschbaren Messungen.
Ein Teil kann gekrümmte Oberflächen haben, die annähernd parallel bleiben, oder flachere Oberflächen, die nicht die erforderliche Dickenbeziehung ergeben. Die Messung nur einer Mittendicke verpasst beide Unterscheidungen.
Für die Kontrolle der Planheit von Läppplatten zeichnen Sie die Plattenkarte und die Teileergebnisse separat auf. Definieren Sie für jede den Messbereich und die Referenz. Eine lokale Messung über eine kurze Bahn kann nicht automatisch den Zustand der gesamten Platte feststellen.
Use the Leitfaden für den Doppelseiten-Läppprozess um den Werkzeugzustand mit dem gesamten Prozess zu verbinden, anstatt jedes TTV-Problem einer einzelnen Variablen zuzuschreiben.
02 — Läppplattenplanheit vor Korrektur des Verschleißes lesen
Eine breite konkave oder konvexe Tendenz erfordert eine andere Untersuchung als lokale Welligkeit, eine beschädigte Fläche oder ein kontaminierter Messkontakt. Beschreiben Sie das Muster und seine Wiederholbarkeit, bevor Sie die Konditionierungseinstellungen ändern.
| Beobachtetes Muster | Prüfungen vor der Korrektur | Nützliche Aufzeichnung |
|---|---|---|
| Breite Konkavität oder Konvexität | Messreferenz, thermischer Zustand und Verschleißverteilung | Wiederholte Profile an definierten Positionen |
| Lokale Welligkeit oder Lappen | Werkzeugbewegung, Beladungsmuster und lokale Beschädigung | Winkel- und Radialkarte |
| Plötzliche lokale Messwertänderung | Ablagerungen, Grate und Messkontakt | Gereinigter Wiederholungsmesswert |
| Drift während der Produktion | Beladung, Läppmittelzustand, Temperatur und Konditionierungshistorie | Platten- und Chargenergebnisse im Zeitverlauf |
Verwenden Sie keine offensichtliche Planheitsänderung, um ein Chargenergebnis zu erklären, bis die Messung selbst wiederholbar ist. Ein schmutziger Kontakt oder eine andere Brückenorientierung kann einen irreführenden Trend erzeugen.
Die Planheit der Läppplatte gehört in eine Zeitaufzeichnung. Ein einzelner akzeptabler Messwert nach der Wartung sagt wenig darüber aus, wie sich die Oberfläche während eines normalen Produktionsintervalls verändert.
03 — Verstehen, was Konditionierungsänderungen bewirken
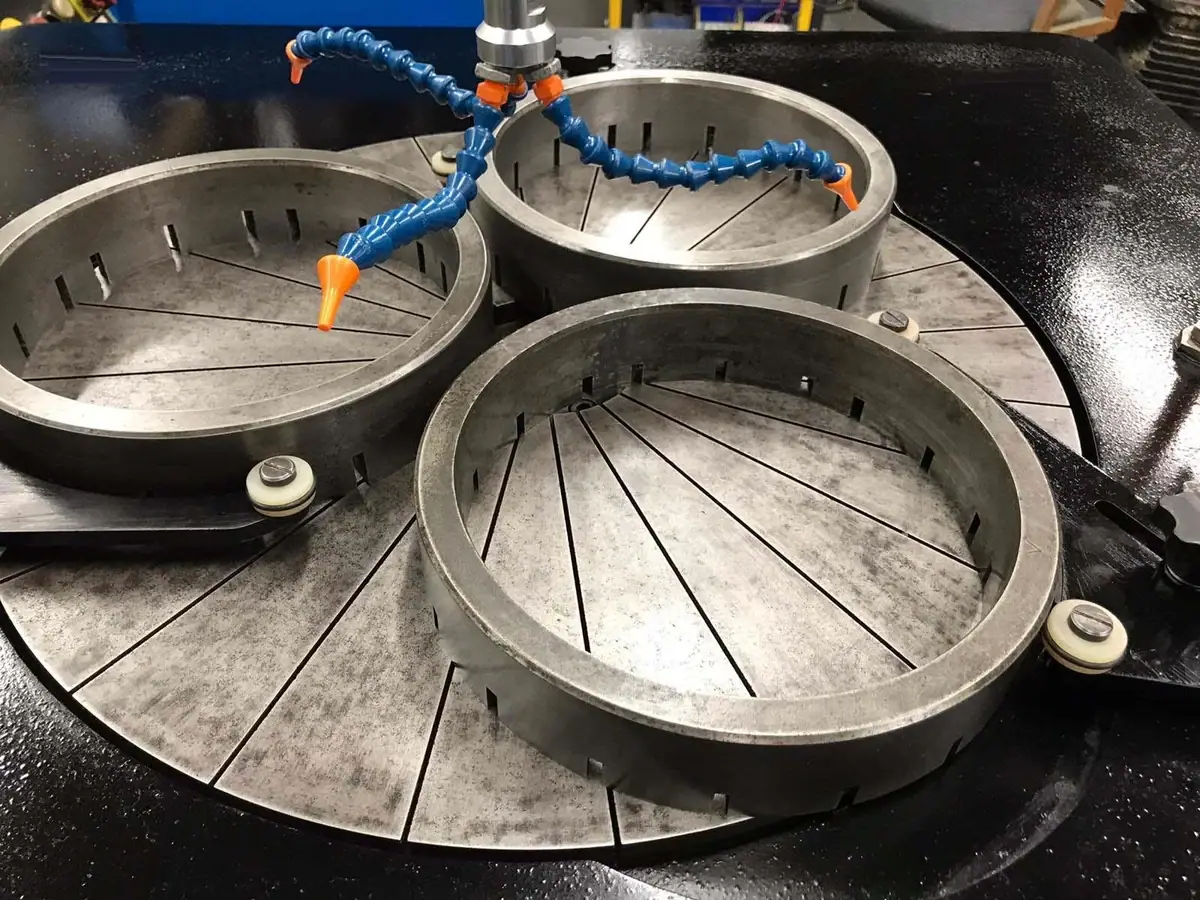
Konditionierung verteilt den Verschleiß neu oder entfernt erhabene Bereiche mithilfe der für die Maschine entwickelten Werkzeuge und Bewegungen. Ringposition, Geschwindigkeitsverhältnisse, Kontakt und Schleifmittelzustand können das Verschleißmuster beeinflussen.
An einer offenen Ringläppmaschine kann die Änderung der radialen Position des Konditionierungsrings beeinflussen, wo der Verschleiß auftritt. Die Richtung und das Ausmaß der Korrektur müssen jedoch der dokumentierten Geometrie der Maschine folgen. Übertragen Sie keine einfache Anweisung von dieser Maschine auf ein Doppelseiten-Planetengetriebe ohne Bestätigung.
Eine Doppelseitenmaschine hat zusätzliche Beziehungen zwischen oberen und unteren Platten, Spannringen, Zahnrädern und Werkstücken. Die Korrektur einer Platte oder einer Betriebsvariable behebt möglicherweise nicht das vollständige Dickenverteilungsproblem.
Verwenden Sie für die Planheit von Läppplatten eine gemessene Korrekturschleife: inspizieren, die genehmigte begrenzte Korrektur anwenden, erneut inspizieren und mit repräsentativen Teilen bestätigen. Ein ungemessener langer Konditionierungslauf kann überschießen und ein neues Problem verursachen.
04 — Messung mit definierter Referenz
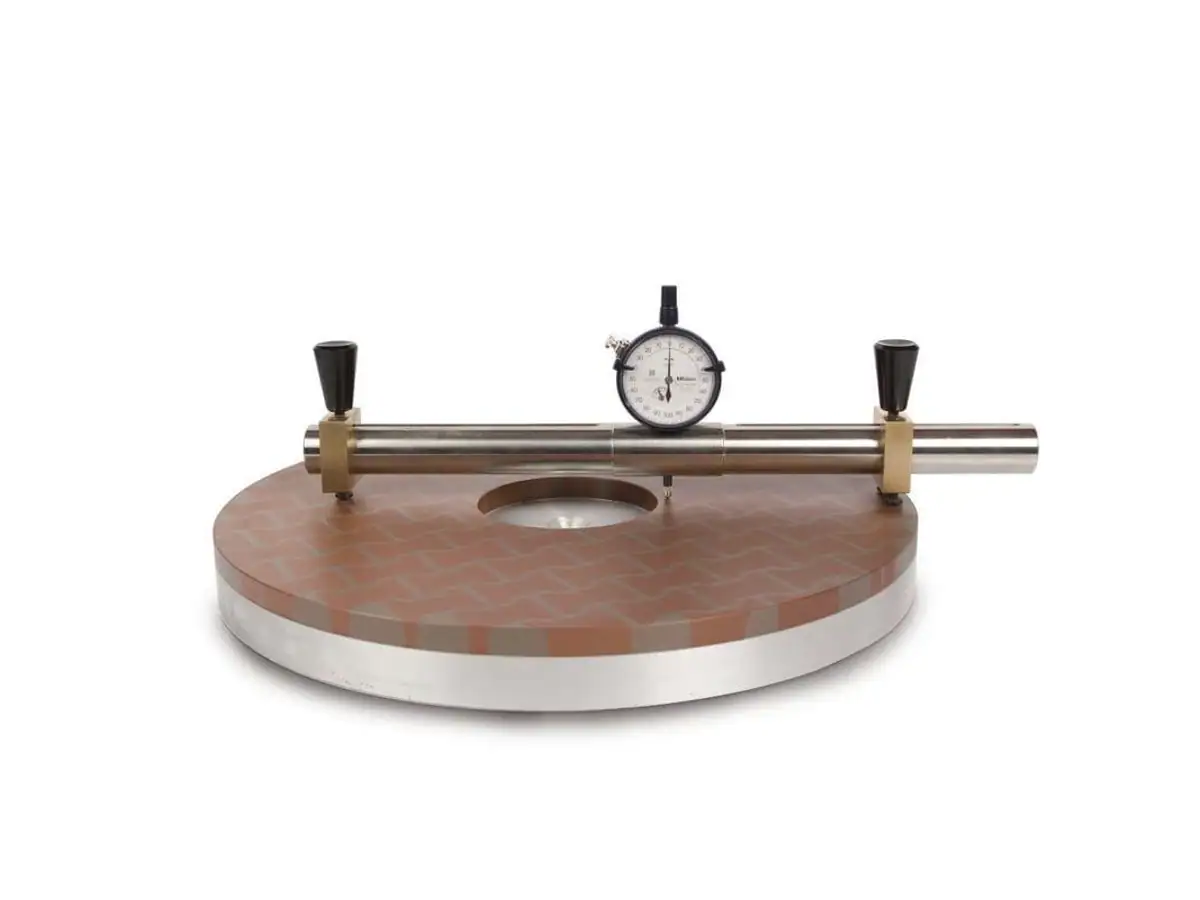
Eine Richtlatte kann einen breiten Zustand aufdecken, aber ihr Kontakt und ihre Auflösung begrenzen, was sie beweist. Eine Brücke und ein Messuhr erfordern eine bekannte Referenz, eine konsistente Spannweite und saubere Kontaktpunkte. Allein die Auflösung des Instruments definiert nicht die Messgenauigkeit.
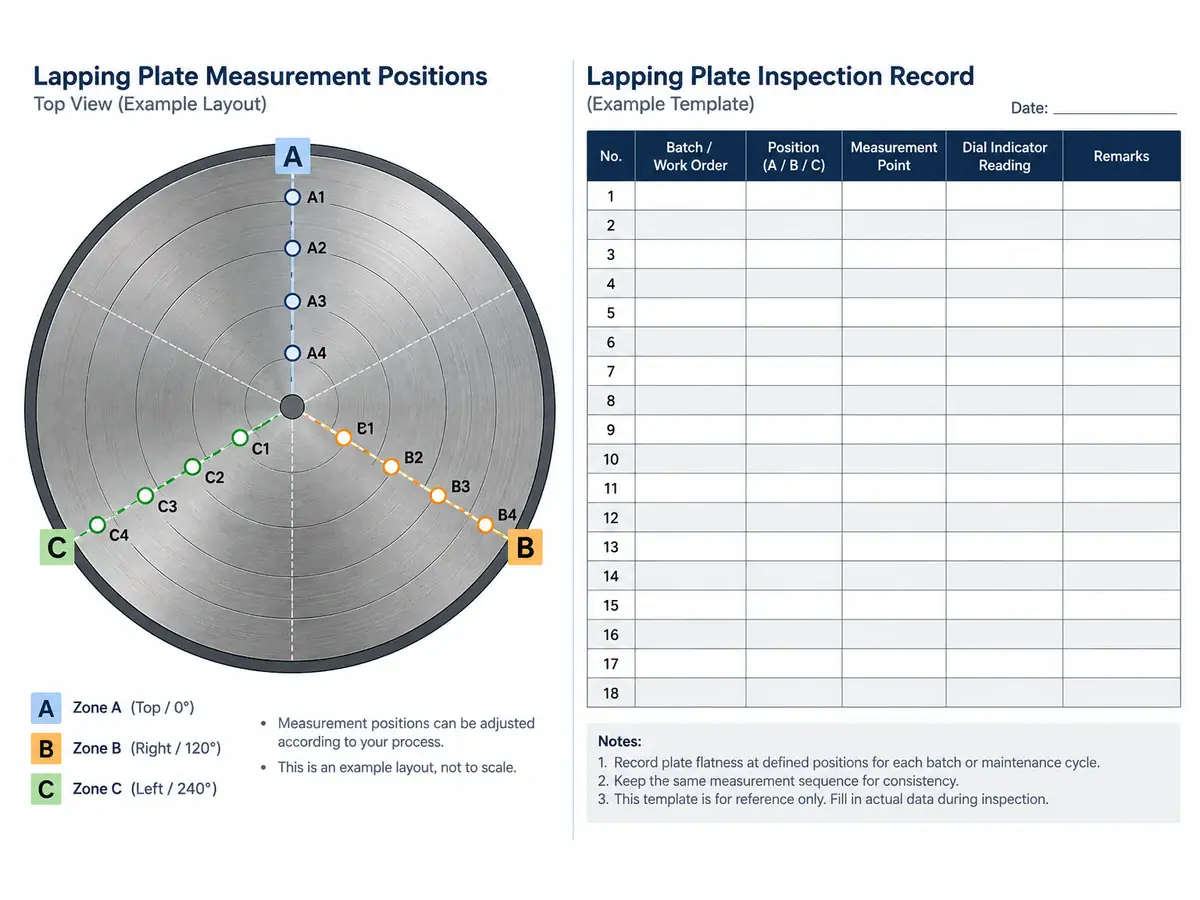
Messen Sie mit der Maschine im sicheren Zustand, der für ihr Wartungsverfahren erforderlich ist. Identifizieren Sie die Platte, die radialen Positionen, die Winkelpositionen und den thermischen Zustand. Zeichnen Sie auf, ob der Messwert direkt auf der Arbeitsfläche aufgenommen wird und wie Nuten behandelt werden.
Die NIST-Leitfaden zur Steuerung eines Messprozesses ist hier relevant: das Messsystem selbst benötigt ein stabiles, geprüftes Verhalten, wenn Trends Entscheidungen unterstützen sollen.
Behalten Sie für die Aufzeichnungen zur Planheit von Läppplatten sowohl die Messwerte als auch das Messlayout bei. Eine Zahl, die mit “Planheit” gekennzeichnet ist, ohne Spannweite oder Ort, kann nicht zuverlässig mit dem Ergebnis der nächsten Schicht verglichen werden.
05 — Beladung, Spannringe und Druck einbeziehen
Die Teileverteilung beeinflusst den Kontakt und den Verschleiß. Ein ungleichmäßig gefüllter Spannring, gemischte eingehende Dicken oder ein geänderter Produktdurchmesser können den Prozess ändern, auch wenn die programmierte Zeit unverändert bleibt.
Überprüfen Sie den Zustand des Spannrings und seine Beziehung zum Werkstück. Ein beschädigter oder für das Teil ungeeigneter Spannring kann ein Problem verursachen, das die Konditionierung allein nicht lösen kann. Halten Sie die Teilebeladung und die Werkzeuginspektion im Chargeneinrichtungsdatensatz fest.
Druck muss anhand der definierten Menge und der beladenen Fläche der Maschine interpretiert werden. Ein als Last angezeigter Wert ist nicht automatisch der Kontaktdruck. Vermeiden Sie es, eine Kilogramm-Lastangabe so zu beschreiben, als ob sie ein gleichmäßiger Druck wäre, der auf jede Komponente wirkt.
Die Produktseite für Läpp- und Poliergeräte der DL-Serie liefert den Gerätekontext. Verwenden Sie die bestätigte Dokumentation des ausgewählten Modells für die Einstellungen, anstatt Spezifikationen von verschiedenen Plattengrößen oder Konfigurationen zu kombinieren.
06 — Legen Sie einen Konditionierungstrigger basierend auf Prozessdaten fest
Eine feste Kalenderfrist kann praktisch sein, aber die Verschleißrate hängt von der bearbeiteten Arbeit ab. Änderungen des Materials, der Chargenbeladung, des Schleifmittels oder des Materialabtrags können ein anderes Intervall erfordern.
Legen Sie durch Versuche einen anfänglichen Inspektions- und Konditionierungsplan fest. Vergleichen Sie dann die Plattenmessungen, die Teileergebnisse und die abgeschlossene Arbeitsmenge. Ziel ist es, einzugreifen, bevor das qualifizierte Prozessfenster verloren geht, und nicht, die Zeit zwischen jeder Wartungsmaßnahme zu maximieren.
Die Planheit der Läppscheibe sollte ein dokumentiertes Abnahmekriterium und eine Reaktion haben. Geben Sie an, wer eine Korrektur autorisieren kann, welche Messungen anschließend erforderlich sind und wann eine repräsentative Charge erneut überprüft werden muss.
Vermeiden Sie es, wiederholte Korrekturen in einem unveränderten Rezept zu verstecken. Wenn die Scheibe häufigere Eingriffe erfordert, untersuchen Sie den Grund: Verschleißverteilung, Zustand der Verbrauchsmaterialien, Beladung oder ein mechanisches Problem könnten sich geändert haben.
07 — Verknüpfen Sie die Scheibenkarte mit der Chargenkarte
Identifizieren Sie Teilepositionen oder Trägergruppen während eines Versuchs. Messen Sie die Dicke an den vereinbarten Stellen an freigegebenen, gereinigten Teilen. Messen Sie gegebenenfalls die Oberflächenform getrennt von der Dickenvariation.
Vergleichen Sie das Chargenmuster mit dem Scheibenprotokoll, aber gehen Sie nicht ohne Beweise von einer Eins-zu-eins-Übertragung aus. Bewegung, Druck, Teilesteifigkeit und Trägerverhalten können verändern, wie sich ein Werkzeugzustand im fertigen Bauteil darstellt.
Eine Verbesserung der Planheit der Läppscheibe ist nützlich, wenn sie zu wiederholbar akzeptierten Teilen führt. Wenn sich die Scheibenkarte verbessert, aber die TTV nicht, setzen Sie die Untersuchung von Beladung, Messtechnik und dem Rest des Prozesses fort, anstatt dieselbe Korrektur auf unbestimmte Zeit zu wiederholen.
Bewahren Sie Daten fehlgeschlagener Chargen auf. Sie helfen, einen allmählichen Verschleißtrend von einem plötzlichen Ereignis wie Kontamination oder Trägerschäden zu unterscheiden.
08 — Wartung mit vollständigem Protokoll freigeben
Dokumentieren Sie nach der Korrektur den Zustand der Scheibe, die verwendeten Werkzeuge, Einstellungen, die verstrichene Korrekturzeit und das Verifikationsergebnis. Fügen Sie alle Änderungen am Produktionsrezept hinzu. Kennzeichnen Sie die erste qualifizierte Charge nach der Wartung, damit die spätere Leistung auf diese Intervention zurückgeführt werden kann.
Senden Sie für eine Lieferantenprüfung das Maschinenmodell, die Scheibenzustandskarte, die Trägerdetails, das Beladungsmuster und die Teilemessungen. Fotos helfen, sichtbare Schäden zu lokalisieren, ersetzen aber nicht die gemessene Referenz, die für die Korrektur erforderlich ist.
Besprechen Läppprozessanforderungen unter Verwendung des tatsächlichen Materials und der Fertigzeichnung. Die Planheit der Läppscheibe ist ein gesteuerter Input für den Produktionsprozess; ihre Aufrechterhaltung funktioniert am besten, wenn Werkzeuginspektion und Teileakzeptanz dieselbe nachverfolgbare Historie verwenden.
