Необработанная заготовка диаметром 14 мм из германия, вырезанная на стандартном отрезном станке, оставляет кольцо с шириной реза 5–10 мм — часто это больше материала, чем весит сама линза. Для производства линз тепловизионных камер дронов, где стоимость каждой заготовки составляет 40–90 долларов США в зависимости от чистоты, такой запас отходов не просто расточителен; он меняет экономику всей производственной линии. Станки VIMFUN SGI 40 с замкнутым контуром и проволочной резкой вырезают ту же заготовку с шириной реза 0,5–0,6 мм, снижая выход годных заготовок/линз с 30–40% до менее 8% в наших квалификационных испытаниях.
Миниатюрная оптика для дронов находится на стыке трех конкурирующих требований: вес, производительность и стоимость. Оптический узел в стандартной тепловизионной полезной нагрузке дрона обычно имеет общий бюджет веса 80–120 г для группы линз. Элементы из германия в диапазоне диаметров 10–25 мм доминируют в этом сегменте. Обеспечение стабильного выхода материала из этих небольших заготовок при сохранении качества поверхности, достаточного для последующей шлифовки и полировки, — вот где процесс резки либо создает, либо разрушает линию.
Почему производство линз тепловизионных камер дронов требует другого подхода к резке
Стандартное оборудование для производства ИК-оптики было разработано для более крупных элементов — линз для CO₂-лазеров, защитных стекол для ИК-детекторов, тепловизоров, устанавливаемых на транспортные средства — обычно в диапазоне диаметров 40–100 мм. Допуски процесса и геометрия оснастки для этих форматов не масштабируются корректно.
Три специфические проблемы возникают при использовании стандартных методов отрезки или внутренней резки для оптики дронов в диапазоне диаметров 10–25 мм:
Нестабильность зажима. Небольшие германиевые диски имеют низкое соотношение площади поверхности к массе, когда вы начинаете нарезать их с толщиной менее 20 мм. Стандартные зажимные приспособления для заготовок диаметром более 50 мм создают асимметричное напряжение на заготовке во время резки, и вы начинаете видеть коробление и микротрещины на поверхности реза. Мы наблюдали сколы размером 0,3–0,8 мм на краю при резке заготовок диаметром 12 мм на станках с внутренней резкой — это неприемлемо для оптики с допуском на чистое отверстие ±0,1 мм.
Потери материала на ширину реза при малых размерах. Ширина реза 6 мм на заготовке диаметром 60 мм составляет ~10% потерь материала. Ширина реза 6 мм на заготовке диаметром 12 мм геометрически аналогична, но вырезаемый сегмент пропорционально намного тоньше — вы можете получить линзу толщиной 2,5 мм из заготовки толщиной 3,5 мм. Математика не сходится.
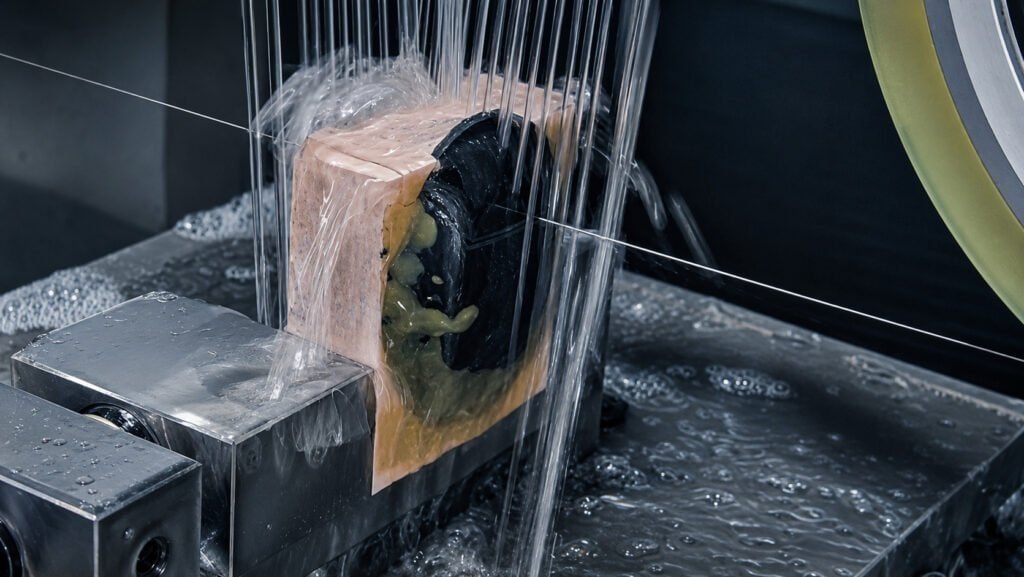
Тепловая нагрузка на тонкие секции. Резка на станках с внутренней резкой генерирует значительное локальное тепло. Тонкие германиевые диски (менее 4 мм) коробятся под действием градиента температуры во время резки. Резка на проволочно-отрезных станках, напротив, использует непрерывную подачу абразивной суспензии, которая поддерживает зону резки при температуре, близкой к окружающей.
Данные по ширине реза — это самый простой способ увидеть разницу: отрезные станки имеют ширину реза 5–10 мм; проволочно-отрезной станок VIMFUN SGI 40 с замкнутым контуром имеет ширину реза контура 0,5–0,6 мм. Это 10-кратное улучшение эффективности использования материала, напрямую влияющее на стоимость одной годной линзы.
VIMFUN SGI 40: Ключевые параметры для производства линз тепловизионных камер дронов
SGI 40 — это платформа, которую мы используем для резки германиевой оптики формата дронов. Вот рабочие параметры, важные для этого применения:
| Параметр | VIMFUN SGI 40 | Стандартный отрезной станок |
|---|---|---|
| Диаметр проволоки | 0,35–0,65 мм | Н/Д (резчик 6–12 мм) |
| Максимальная скорость проволоки | 80 m/s | Н/Д |
| Точность обработки | ≤ 0,03 мм | ±0,1–0,2 мм |
| Максимальный размер слитка | Φ185 мм × 400 мм | Типично Φ100 мм |
| Ширина реза контура | 0,5–0,6 мм | 5–10 мм |
| Edge chipping | < 0,1 мм | 0,3–0,8 мм |
| Тепловое воздействие на заготовку | Низкое (подача охлаждающей жидкости) | Среднее–высокое |
Точность обработки ≤ 0,03 мм обеспечивает достаточный запас по размерам для последующей центровки и снятия фаски на станке C-120L для доведения до конечной геометрии заготовки без чрезмерного срезания зоны чистого отверстия. Если допуски на вырезанную заготовку являются большими (±0,15 мм или хуже), этап центровки должен удалить больше материала, а для элемента диаметром 12 мм это значительное уменьшение диаметра.
Стоит знать: SGI 40 обрабатывает слитки диаметром до 185 мм × 400 мм, поэтому вы не ограничены мелкосерийным производством линз для дронов. Если ваш ассортимент включает как линзы формата дронов, так и более крупные автомобильные или промышленные тепловизионные элементы, один и тот же станок выполняет этап резки контура для всех форматов. Эта гибкость важна, если вы оцениваете одну платформу для поддержки нескольких производственных линий.
Для предприятий, оценивающих капитальные вложения, SGI 40 стоит 31 000–39 000 долларов США в зависимости от конфигурации — значительно ниже совокупной стоимости многоосевой системы отрезки с эквивалентной производительностью и точностью. Капитальные затраты примерно на 65% ниже, чем у традиционных комбинаций отрезки и шлифовки. Типичный срок окупаемости инвестиций составляет 12–18 месяцев при умеренных объемах производства.
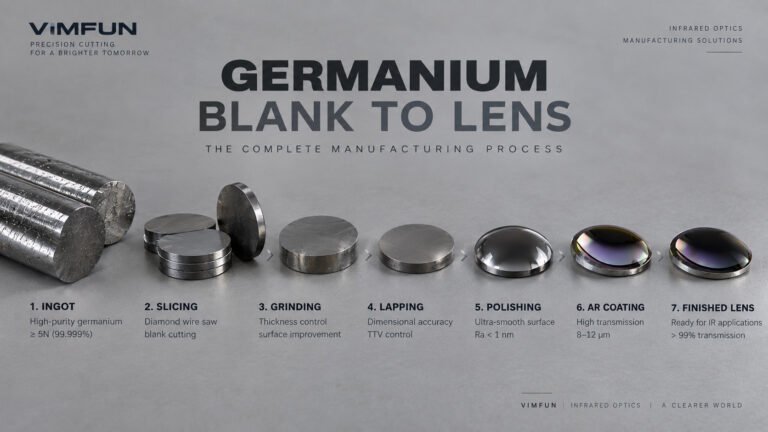
Пятиступенчатая производственная линия для производства линз тепловизионных камер дронов
VIMFUN поставляет полные комплектации производственных линий под ключ для производства линз тепловизионных камер дронов, а не только передний край резки. Вот как пять этапов связаны между собой и что дает каждый шаг:
Этап 1 — Резка контура (SGI 40)
Поступает слиток. SGI 40 нарезает заготовки в соответствии с планом диаметров линз с шириной реза 0,5–0,6 мм. Результат: черновая заготовка с целевым диаметром ±0,05 мм, запас толщины для последующей шлифовки.
Этап 2 — Нарезка (SGI 40)
Та же платформа SGI 40 выполняет нарезку в режиме пластин для плоских элементов (окна, фильтры, защитные крышки детекторов). Выбор диаметра проволоки — 0,35 мм для мелкого шага, 0,65 мм для более высокой производительности — зависит от целевой толщины нарезки и спецификации качества поверхности.
Этап 3 — Центровка и снятие фаски (C-120L)
Заготовки центрируются по истинной оптической оси и снимаются фаски в соответствии со спецификацией. Этот этап корректирует ошибки диаметра и перпендикулярности после резки. C-120L принимает заготовку с большими допусками из Этапа 1 и выдает центрованную заготовку, готовую к генерации криволинейной поверхности.
Этап 4 — Шлифовка сферической поверхности (G-100)
G-100 формирует криволинейные поверхности — вогнутые или выпуклые — с использованием алмазных шлифовальных кругов. Контроль формы поверхности на этом этапе определяет время последующей полировки. Получение погрешности радиуса менее ±0,5 интерференционной полосы перед полировкой экономит 30–40% времени цикла полировки.
Этап 5 — Полировка и нанесение просветляющего покрытия
Финишная полировка удаляет подповерхностные повреждения от шлифовки и обеспечивает шероховатость поверхности Ra < 0,5 нм для полосы пропускания. Покрытие AR для LWIR 8–14 мкм снижает потери на отражение с ~36% (чистый Ge) до менее 2% на поверхность.
Мы предлагаем это как полную линию или как модернизацию фронтального модуля — см. раздел ниже об интеграции с существующим оборудованием.
Практические ограничения: что не решает резка проволочной пилой
Справедливое предупреждение: резка проволочной пилой решает проблемы отходов материала и сколов, но вводит другие технологические ограничения.
Время переналадки в зависимости от диаметра. Переключение с профиля линзы Φ12 мм на Φ22 мм на проволочном станке требует перепрограммирования траектории контура и часто перенатяжения направляющей проволоки. На станке для вырезки заготовок вы меняете оснастку за 10 минут. Если вы производите 15 различных диаметров линз в ежедневном производстве, гибкость проволочного станка сопряжена с более высокими накладными расходами на переналадку для каждой партии.
Управление износом проволоки. При скорости проволоки 80 м/с на германии скорость износа проволоки имеет значение. Системы замкнутого контура проволоки на SGI 40 рециркулируют проволоку, что продлевает срок ее службы и снижает затраты на расходные материалы, но операторам необходимо контролировать снижение диаметра проволоки в ходе производственного цикла. Если пропустить этот шаг мониторинга, при резке в конце цикла ширина реза будет увеличиваться с 0,55 мм до 0,70–0,75 мм, что влияет на повторяемость диаметра заготовки.
Стабильность тонких срезов менее 1,5 мм. Для форматов линз для дронов, требующих очень тонких элементов (толщина готового изделия < 1,5 мм), срез проволочного станка может иметь коробление из-за остаточных напряжений в слитке германия. Мы наблюдали это на материале Ge с высокой плотностью дислокаций от некоторых поставщиков. Добавление этапа отжига для снятия напряжений перед резкой устраняет это, но добавляет технологический этап, который не потребовался бы при использовании метода вырезки для более толстых элементов.
Это не критические недостатки — просто реальные ограничения, которые необходимо учитывать при планировании.
Как SGI 40 от VIMFUN вписывается в существующую производственную линию оптики для дронов.
Не все покупатели строят линию с нуля. Голландская компания, производящая прецизионную оптику, с которой мы работали, имела существующие мощности по центрированию, шлифовке и полировке, которые были полностью амортизированы — их замена не имела экономического смысла. Их проблема заключалась конкретно в начале производственной цепочки: их станки для вырезки заготовок генерировали 35% отходов материала при производстве мелких германиевых элементов, а процент сколов на заготовках Φ14–18 мм приводил к 18% брака на этапе входного контроля перед шлифовкой.
Мы заменили только передний конец резки на SGI 40. Их существующее оборудование для центрирования, эквивалентное C-120L, принимало заготовки с более узкими допусками без модификации. Дефекты сколов на входе в шлифовальный цех снизились с 18% до менее чем 2%. Стоимость германиевого материала на отгруженную линзу снизилась на 28% в течение первого квартала эксплуатации.
Они окупили инвестиции в SGI 40 в течение одного финансового года — в соответствии с диапазоном окупаемости 12–18 месяцев, который мы обычно наблюдаем при таких модернизациях переднего конца.
Этот модульный подход — замена этапа резки, сохранение последующего оборудования — часто является наиболее низкорисковым вариантом для предприятий, оценивающих центре оборудования для производства инфракрасной оптики модернизацию. Комплексная линия «под ключ» имеет смысл для новых предприятий или расширения мощностей; модульный передний конец имеет смысл для существующих предприятий с конкретной проблемой выхода годной продукции на этапе резки.
Если вы оцениваете полный производственный рабочий процесс, Производственная линия ИК-линз страница описывает, как эти пять этапов интегрируются на системном уровне, включая расчеты производительности и требования к занимаемой площади.
Производство линз для тепловизионных камер дронов по сравнению со смежными применениями.
Покупатели часто приходят к этой теме из смежных поисковых запросов — автомобильная тепловизионная техника или производство FLIR — и требования к процессу различаются больше, чем можно ожидать.
| Параметр | Тепловизионные камеры для дронов (Φ10–25 мм) | Автомобильная тепловизионная техника (Φ30–60 мм) | Производство FLIR (Φ25–50 мм) |
|---|---|---|---|
| Бюджет веса | Критически важен (<120 г группы линз) | Умеренный | Умеренный |
| Объем партии | Низкий–средний (10–500 шт.) | Высокий (1000–50 000 шт.) | Средний |
| Допуск по размерам | ±0,05 мм диаметр | ±0,03 мм диаметр | ±0,02 мм диаметр |
| Основная проблема резки | Зажим мелких заготовок, потери на резке | Производительность, стабильность | Соответствие требованиям ITAR/экспорта |
| Предпочтительный метод резки | Контурная резка проволочным станком | Продольная резка проволокой + вырезка заготовок | Продольная резка проволокой |
Сайт оборудование для тепловизионных линз для автомобилей страница охватывает более объемный случай использования в автомобильной промышленности с более жесткими допусками. Оборудование для производства линз тепловизионной техники для этого сегмента использует аналогичные платформы SGI 40, но с другим выбором диаметра проволоки и оптимизацией производительности.
Для резка заготовок линз из германия охватывает общие принципы подготовки заготовок независимо от конечного применения, на этой странице более подробно объясняются механика потерь на резке и характеристики качества поверхности.
Сайт оборудование для производства тепловизионных объективов обзор охватывает весь спектр оборудования — резка, шлифовка, полировка — с таблицами сравнения характеристик для различных форматов линз.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ: Производство линз для тепловизионных камер дронов с VIMFUN SGI 40
В: Может ли VIMFUN SGI 40 резать германиевые заготовки диаметром до Φ10 мм для миниатюрных тепловизионных полезных нагрузок дронов?
Да. SGI 40 выполняет контурную резку профилей линз диаметром до Φ10 мм с шириной реза 0,5–0,6 мм. Система проволоки с замкнутым контуром обеспечивает точность позиционирования ≤ 0,03 мм по всей траектории резки, что критически важно для соблюдения допуска по диаметру заготовки для мелких элементов, где каждый 0,1 мм имеет значение.
В: Какое качество поверхности достигается на SGI 40 после резки, перед шлифовкой?
Шероховатость поверхности после резки германия обычно составляет Ra 0,6–1,2 мкм, с TTV (общей вариацией толщины) 8–15 мкм на элементах Φ50 мм. Это соответствует входным спецификациям для этапа сферической шлифовки G-100 без предварительного этапа притирки, что экономит один технологический этап по сравнению с заготовками, вырезанными на ID-пиле, которые часто требуют предварительной притирки для нормализации поверхности.
В: Как VIMFUN поддерживает производство линз для тепловизионных камер дронов для мелкосерийных партий НИОКР по сравнению с серийным производством?
Программируемая контурная резка SGI 40 хорошо подходит для обоих случаев. Для партий НИОКР из 10–50 линз вы загружаете профиль линзы в систему управления и работаете с полным обратным отслеживанием положения в замкнутом контуре — та же настройка, что и для серийного производства, только меньше циклов. Мы обычно рекомендуем выполнить первые 20 штук в качестве партии квалификации процесса перед использованием материала слитка для полномасштабного производства. Инженерное приложение Vimfun поддерживает этот этап валидации процесса как часть ввода оборудования в эксплуатацию.
В: Каковы общие капитальные затраты на полную производственную линию линз для тепловизионных камер дронов с использованием оборудования VIMFUN?
Фронтальная часть SGI 40 (контурная резка + резка) работает со скоростью 31 000–39 000 единиц в час. Полная пятиступенчатая линия — резка SGI 40, центрирование C-120L, шлифовка G-100, полировальная система и установка для нанесения AR-покрытия — конфигурируется в зависимости от требований к производительности. Капитальные затраты на полную линию примерно на 65% ниже, чем у эквивалентных традиционных установок для вырезания сердцевины и шлифовки. Свяжитесь с Vimfun по адресу daria@endlesswiresaw.com для получения коммерческого предложения по конфигурации линии, основанного на вашем диапазоне диаметров линз и целевом ежемесячном объеме выпуска.
В: Какие марки германия поддерживает SGI 40 для производства линз для дронов?
SGI 40 работает со стандартными слитками поликристаллического и монокристаллического германия. Чистота Ge 5N (99,9991%) типична для оптики LWIR. Полностью совместим германий в виде монокристалла, очищенного зонной плавкой, для высокопроизводительных тепловизионных модулей дронов. Основная переменная — плотность дислокаций: материал с высокой плотностью дислокаций от некоторых поставщиков показывает больше остаточных напряжений, что может вызывать коробление тонких пластин. Если вы столкнетесь с этим, шаг отжига слитка перед резкой поможет решить эту проблему.
О VIMFUN
VIMFUN специализируется на оборудовании для прецизионной резки проволочной пилой и оптической шлифовки/полировки для инфракрасных, полупроводниковых и современных керамических материалов. Продукция включает проволочную пилу для слитков германия SGI 40, центровальную машину C-120L, сферическую шлифовальную машину G-100 и комплексные комплексные линии по производству ИК-линз. Узнайте больше на https://www.opticalcutting.com.
О Авторе
Написано командой инженеров по применению VIMFUN — специалистами в области разработки процессов изготовления ИК-оптических компонентов, включая линии резки и полировки германия, ZnSe, ZnS и халькогенидного стекла.