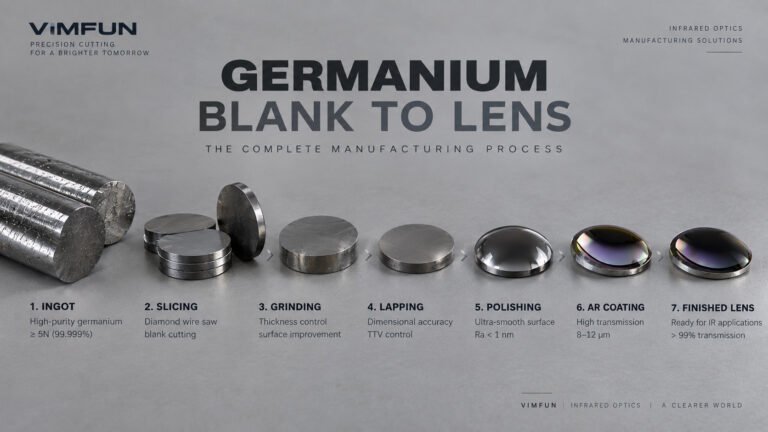
Получение готовой ИК-линзы из необработанного слитка германия включает восемь различных производственных этапов — и каждый из них может пойти не так. Эта статья охватывает полный процесс изготовления германиевого бланка в линзу, от входного контроля материалов до нанесения просветляющего покрытия и финальной метрологии, с указанием конкретных параметров, которые действительно имеют значение на каждом этапе.
Что такое процесс изготовления линзы из германиевой заготовки?
Сайт процесс изготовления германиевого бланка в линзу — это полная последовательность операций, которая превращает монокристаллический слиток германия в готовую инфракрасную оптическую линзу — включая резку слитка, шлифовку заготовки, двустороннюю притирку, формирование кривизны, тонкую полировку, нанесение просветляющего покрытия и окончательную проверку. Процесс разработан для контроля шероховатости поверхности, допусков на размеры и оптической пропускающей способности в диапазоне теплового инфракрасного излучения 8–12 мкм.
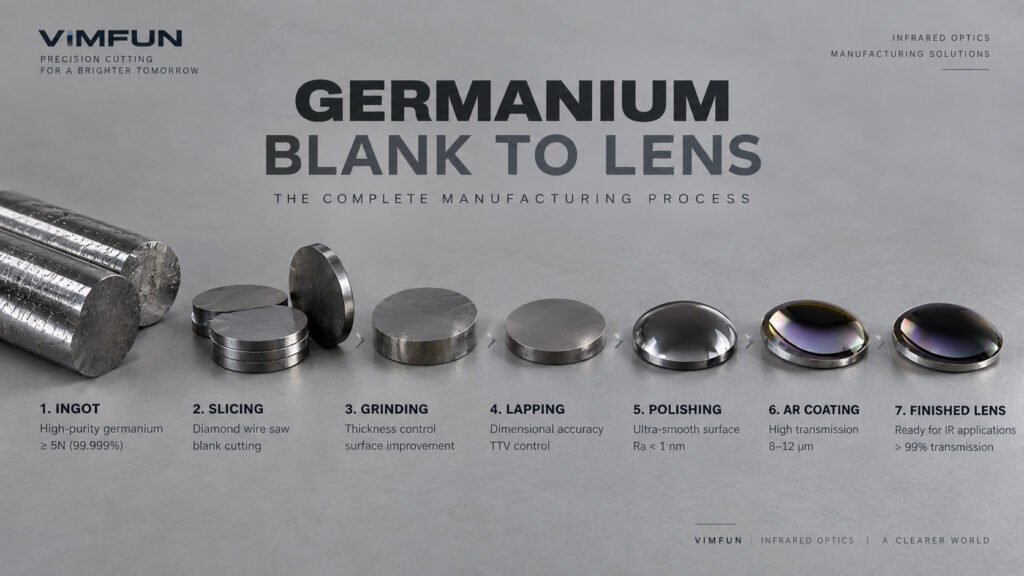
Процесс изготовления линзы из германиевой заготовки: шаг за шагом
Этап 1 – Входной слиток германия
Процесс начинается с монокристаллического слитка германия, и качество материала здесь определяет потолок для всего последующего. Промышленный германий не даст пригодной ИК-оптики, независимо от того, насколько хорошо выполнены последующие этапы. Слиток качества спецификации для производства оптики требует чистоты 5N+ (≥99,999%) с контролируемой концентрацией носителей для достижения целевого удельного сопротивления — обычно 5–40 Ом·см для стандартных ИК-линз.
Входной контроль включает картирование удельного сопротивления по поперечному сечению слитка, оценку плотности дислокаций путем подсчета ямок травления и визуальную проверку на наличие включений или микротрещин. Мы отклоняем любой слиток, показывающий радиальное изменение удельного сопротивления более 15% или плотность дислокаций выше 500 EPD/см², поскольку такие неоднородности переходят в оптическую неоднородность, которую невозможно исправить никакой полировкой.
Германий получают в основном из побочных продуктов плавки цинка. Хорошим справочным материалом по спецификациям является страница материалов Umicore по германию, которая охватывает марки чистоты и типичные геометрии слитков, используемые в производстве оптики.
Этап 2 – Резка слитка и изготовление заготовки
Здесь экономика становится очень конкретной. Германий торгуется по цене $1 800–2 400/кг, и каждый миллиметр пропила — это материал, за который вы заплатили, и который превращается в стружку. По нашему опыту, на этапе резки происходит наибольшая потеря материала — не из-за поломки, а из-за ширины пропила.
Резка алмазным проволочным станком — стандартный подход для изготовления заготовок оптического качества. Выбор диаметра проволоки напрямую определяет потери на пропил: проволока диаметром 0,12 мм дает пропил около 0,3–0,4 мм, в то время как проволока диаметром 0,25 мм увеличивает пропил до 0,6–0,8 мм. На слитке диаметром 100 мм, разрезанном на заготовки толщиной 5 мм, разница между пропилом 0,35 мм и пропилом 0,65 мм составляет примерно на 6% больше заготовок на слиток — при цене $2 000/кг эта разница быстро накапливается. Подробный разбор того, как технология алмазной проволоки снижает потери на пропил германия, см. в нашем станок для резки германиевых линз страница.
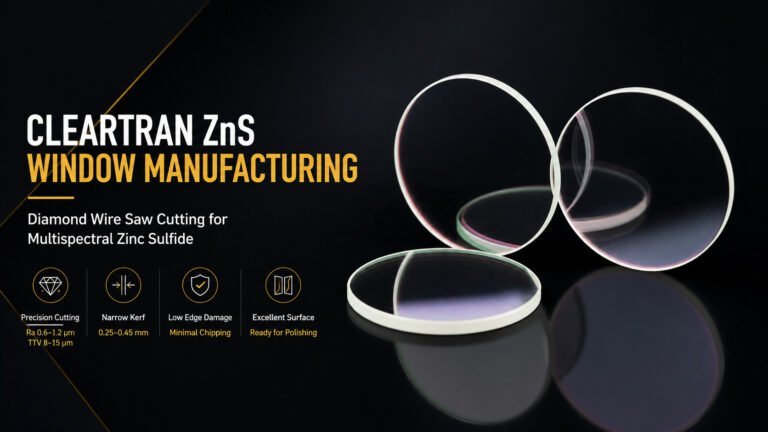
После резки поверхности заготовки показывают Ra 0,6–1,2 мкм, с повреждением подповерхностного слоя глубиной 5–15 мкм ниже режущей поверхности в зависимости от натяжения проволоки и скорости подачи. Режущая поверхность не является окончательной опорной поверхностью — это отправная точка для шлифовки. Параметры процесса резки германиевых заготовок конкретно, резка заготовок линз из германия страница подробнее освещает оптимизацию пропила.
То, что инженеры не всегда предвидят: германий — полупроводник p-типа, а мелкая стружка от проволочной резки химически липкая и ее трудно промыть только стандартной деионизированной водой. Мы используем специальный щелочной чистящий раствор (pH 9–10) с ультразвуковой обработкой для удаления пленки германиевых частиц с поверхностей заготовок перед шлифовкой. Пропустите этот этап, и загрязнение впитается в следующий шлифовальный круг.
Этап 3 – Шлифовка заготовки
Грубая шлифовка доводит толщину заготовки до 0,1–0,2 мм от целевого значения, одновременно уменьшая слой повреждения подповерхностной поверхности, оставшийся после резки проволокой. Цель состоит в том, чтобы снизить Ra с 0,6–1,2 мкм до примерно 0,1–0,3 мкм, используя последовательность все более тонких алмазных шлифовальных кругов — обычно от 120-й до 400-й сетки за два или три прохода.
Германий быстро нагревается во время шлифовки из-за его умеренной твердости (Моос ~6) в сочетании с относительно низкой теплопроводностью (59 Вт/м·К, примерно половина от кремния). Контроль температуры охлаждающей жидкости здесь важен: мы поддерживаем температуру охлаждающей жидкости на входе 20 ± 2°C. Если температура охлаждающей жидкости поднимается выше 25°C, тепловое расширение держателя заготовки вносит погрешность в размеры, которая проявляется как проблемы TTV на следующем этапе. Оборудование, подходящее для этой операции, см. оборудование для шлифования германиевых линз.
Этап 4 – Двусторонняя притирка
Двусторонняя притирка — это этап, где контроль размеров становится серьезным. Целевой показатель — TTV (Total Thickness Variation — Общее отклонение толщины), которое для заготовки диаметром 50 мм мы должны удерживать в пределах 8–15 мкм после притирки. Это задает начальную геометрию для формирования кривизны; если TTV хуже 20 мкм на входе, вы будете бороться с ним до финальной полировки.
Процесс притирки использует суспензию абразива (обычно оксид алюминия или карбид бора с размером частиц 3–9 мкм) между двумя противоположными притирочными плитами. Плоскостность плиты, концентрация суспензии и скорость вращения носителя должны быть настроены как система — регулировка одного без перебалансировки других обычно ухудшает ситуацию, а не улучшает. Хорошо настроенный двусторонний притирочный станок на германиевых заготовках диаметром 50 мм может стабильно удерживать TTV в пределах 8–10 мкм при времени цикла 20–30 минут на партию.
Этап 5 – Формирование кривизны
Формирование кривизны обрабатывает радиус оптической поверхности — сферический или асферический — на заготовке. Для сферических поверхностей это относительно простая ЧПУ-шлифовка с помощью чашечного круга, формирующая правильный радиус путем установки угла наклона круга. Асферические поверхности требуют больше шагов: ЧПУ-шлифовка для приближенного формирования, за которой следует суб-апертурная корректирующая полировка для доведения асферического отклонения до допуска.
Вот практическое узкое место: после генерации асферической кривой каждая поверхность нуждается в интерферометрической проверке для подтверждения ошибки формы перед передачей на полировку. Хорошо оборудованное помещение с одним интерферометром может проверить, возможно, 15–20 асферических поверхностей за смену. Если ваш производственный ассортимент преимущественно асферический, этот этап становится ограничивающим фактором для всей линии — не полировка, не покрытие. Мы видели, как цеха удваивали мощность своих шлифовальных станков, в то время как очередь к интерферометру только росла. Заложите в бюджет возможности метрологии перед покупкой генераторов.
Этап 6 – Чистовая шлифовка и полировка
Чистовая шлифовка следует за генерацией кривой для удаления повреждений поверхности от шлифовального круга, обычно оставляя Ra 10–30 нм перед началом полировки. Полировка для германия ИК-качества нацелена на Ra < 1 нм — требование, обусловленное потерями на рассеяние при длинах волн 8–12 мкм, где даже умеренная шероховатость поверхности способствует ухудшению пропускания.
В процессе полировки используются полировальные круги из пека или полиуретановые подушечки с суспензией оксида церия или алмазной суспензией в диапазоне 0,1–0,5 мкм. Германий полируется относительно чисто по сравнению с более твердыми ИК-материалами, такими как ZnSe, но он чувствителен к pH: слегка кислая суспензия (pH 5–6) обеспечивает более высокие скорости удаления материала, в то время как более нейтральные условия снижают риск окисления поверхности с образованием тонкой пленки GeO₂, влияющей на адгезию покрытия. Достижение Ra < 1 нм на германиевой линзе обычно требует 2–4 часов полировки, в зависимости от диаметра заготовки и сложности формы. Варианты полировальных станков, используемых в производстве ИК-оптики, см. станок для полировки германиевой оптики.
Этап 7 – Антибликовое покрытие
Голая германиевая поверхность отражает около 36% падающего света с длиной волны 10,6 мкм (показатель преломления ~4,0 при этой длине волны). Это просто непригодно для использования в любой системе, требующей пропускной способности. Антибликовое покрытие снижает отражение от одной поверхности с ~36% до 99% в диапазоне 8–12 мкм.
Стандартная архитектура антибликового покрытия для германиевых ИК-линз представляет собой многослойную структуру — обычно YF₃/ZnS или DLC (алмазоподобный углерод) в качестве внешнего твердого слоя для защиты от внешних воздействий, наносимую методом термического испарения или напыления при температурах подложки 150–250°C. Допуски на толщину слоя должны соблюдаться в пределах ±2% для достижения целевого показателя пропускания >99%; более широкие допуски смещают минимум отражения за пределы расчетного окна 8–12 мкм.
Одно известное ограничение: германиевые линзы с DLC-покрытием демонстрируют ухудшение адгезии при циклических испытаниях влажностью выше 60°C, если германиевая поверхность имеет остатки GeO₂ от стадии полировки. Решение — кратковременное травление парами HF (3–5 секунд) непосредственно перед загрузкой в камеру нанесения покрытия — легко пропустить, и легко создать режим отказа.
Этап 8 – Финальная инспекция
Финальная инспекция охватывает четыре категории измерений:
Размеры: Толщина по центру ±0,05 мм, допуск диаметра h6, радиус кривизны ±0,5% от расчетного, ошибка формы поверхности ≤λ/4 при 10,6 мкм (подтверждено ИК-интерферометрией или контактной профилометрией).
Оптические: Пропускание ≥99% в диапазоне 8–12 мкм, измеренное методом ИК-Фурье спектрофотометрии на откалиброванном стенде. Любая линза с пропусканием ниже 98,5% направляется на повторный анализ покрытия.
Surface quality: Царапины-вмятины по MIL-PRF-13830 (обычно 60-40 для стандартных ИК-линз, 40-20 для приложений визуализации). Осмотр при коллимированном свете мощностью 100–150 Вт под разными углами.
Чистота: Количество частиц на финальной поверхности по стандарту ISO 14644-1 класс 5 или выше, проверенное перед упаковкой.
Линзы, прошедшие все четыре категории, упаковываются индивидуально в лотки gel-pak с продувкой азотом. Германий чувствителен к длительному воздействию влаги — на непокрытых участках может появиться поверхностная дымка в течение нескольких недель, если относительная влажность при хранении превышает 70% относительной влажности.
Ключевые параметры качества при производстве германиевых линз
| Стадия процесса | Контролируемый параметр | Типичное целевое значение |
|---|---|---|
| Входящий слиток | Чистота | ≥5N (99.9991%) |
| Входящий слиток | Удельное сопротивление | 5–40 Ом·см |
| Резка проволокой | Ширина реза | 0,3–0,8 мм (в зависимости от проволоки) |
| Резка проволокой | Шероховатость поверхности (Ra) | 0,6–1,2 мкм |
| Грубое шлифование | Шероховатость поверхности (Ra) | 0,1–0,3 мкм |
| Двустороннее притирка | TTV (заготовка Φ50 мм) | 8–15 мкм |
| Тонкое шлифование | Шероховатость поверхности (Ra) | 10–30 нм |
| Полировка | Шероховатость поверхности (Ra) | <1 нм |
| Антибликовое покрытие | Пропускание в диапазоне 8–12 мкм | >99% |
| Final Inspection | Отклонение формы | ≤λ/4 при 10,6 мкм |
Почему потеря на пропил важна при резке заготовок из германия
Стоимость германия составляет 1800–2400 долларов США/кг — примерно в 10–15 раз дороже кремния за килограмм, а заготовки из германия плотнее, поэтому стоимость за единицу объема еще менее выгодна. Каждый миллиметр пропила пилы превращает уже купленный материал в абразивную суспензию. При резке слитка диаметром 76 мм на заготовки номинальной толщиной 3 мм переход от проволоки с пропилом 0,65 мм к проволоке с пропилом 0,35 мм позволяет получить примерно одну дополнительную заготовку на каждые 25 мм длины слитка. При производстве слитков длиной 200 мм это даст 3–4 дополнительные заготовки на слиток без дополнительных затрат на материал.
Расчет становится более выгодным, чем тоньше ваши целевые заготовки. Для заготовок толщиной 1,5 мм, предназначенных для компактных тепловизионных камер, соотношение пропила к толщине заготовки может легко превысить 25% при использовании проволоки с широким пропилом. Переход на резку проволокой малого диаметра и оптимизация натяжения проволоки и скорости подачи — это процесс с самой высокой рентабельностью инвестиций, который могут осуществить большинство мастерских по производству германиевой оптики. Подробный анализ потерь на пропил, специфичный для резки германиевой оптики, см. резка заготовок линз из германия.
Технология алмазной проволочной пилы также обеспечивает более чистые профили повреждения подповерхностного слоя по сравнению с пилой с внутренним диаметром (ID), что уменьшает количество шлифовального материала, необходимого на следующем этапе — вторичная экономия материала, которая суммируется с прямым уменьшением пропила.
Оборудование, используемое в процессе изготовления заготовок из германия в линзы
Каждый этап процесс изготовления германиевого бланка в линзу требует специализированного оборудования, соответствующего специфическим свойствам германия:
| Стадия процесса | Тип оборудования | Key Selection Criteria |
|---|---|---|
| Резка слитка | Алмазная проволочная пила | Диапазон диаметров проволоки, контроль натяжения, фильтрация охлаждающей жидкости для стружки Ge |
| Грубое шлифование | Одно/двухшпиндельный плоскошлифовальный станок | Тип связующего алмазного круга, контроль температуры охлаждающей жидкости |
| Двустороннее притирка | Планетарный двусторонний притирочный станок | Плоскостность плиты, геометрия держателя, равномерность подачи суспензии |
| Генерация кривизны | Копировально-фрезерный станок с ЧПУ | Точность интерполяции осей, возможность обработки суб-апертуры для асферических поверхностей |
| Полировка | Полировальный станок с ЧПУ для полировки питчем/полиуретаном | Обратная связь по датчику нагрузки, подача суспензии с контролем pH |
| Антибликовое покрытие | Вакуумный напылительный аппарат PVD/PECVD | Контроль температуры подложки, мониторинг толщины слоя |
| Final Inspection | ИК-Фурье спектрометр, интерферометр, станция контроля царапин и загрязнений | Прослеживаемость калибровки, производительность для объемов производства |
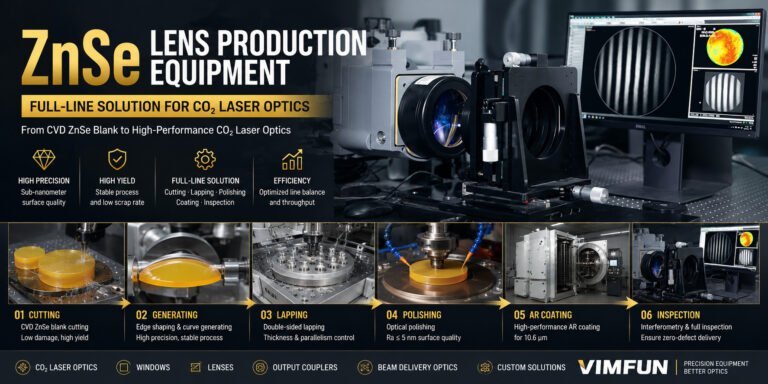
Для комплексного обзора всей линейки оборудования для производства инфракрасной оптики, центре оборудования для производства инфракрасной оптики основная страница охватывает выбор станков для всех ИК-материалов, включая германий, ZnSe и ZnS.
Для технической информации о германии в применениях ИК-оптики, статья Photonics Media о германиевой оптике для инфракрасных применений предоставляет полезный контекст о свойствах материала и окнах пропускания.
Комплексное оборудование и поддержка процесса
Независимо от того, настраиваете ли вы новую линию германиевой оптики или оптимизируете существующую, восьмиступенчатый процесс от слитка до готовой линзы имеет множество точек, где выбор оборудования и параметры процесса взаимодействуют. Правильная настройка этапов резки и шлифования снижает нагрузку на полировку; правильная полировка делает этап нанесения покрытия более предсказуемым; правильное нанесение покрытия уменьшает количество брака при окончательной проверке.
Наше оборудование используется на всех этапах процесс изготовления германиевого бланка в линзу, от алмазных проволочных пил для резки заготовок до полировальных станков и шлифовальных систем. Если вы оцениваете оборудование для конкретного этапа — или планируете полную производственную линию — свяжитесь с нами, указав геометрию заготовки, целевую производительность и спецификацию поверхности. Мы вместе с вами проработаем параметры процесса.