
세라믹 연삭기
세라믹 연삭기는 얼마나 세게 밀 수 있는지보다는 슬러리를 어떻게 공급하는지로 판단됩니다. 세라믹 부서지기 전에 흐르지 않습니다 — 투입하는 모든 줄은 열과 미세 균열로 되돌아옵니다.
왜 세라믹이 휠이 아닌 냉각수를 괴롭히는가
세 가지 속성이 작업을 변경하며, 이 세 가지 모두 같은 지점을 가리킵니다 — 연마재가 부품에 닿기 직전 마지막 밀리미터에서 일어나는 일입니다.
단단하고, 모든 면에서 부서지기 쉬움
절단 앞에는 거의 소성 변형이 없습니다. 재료는 미세 균열로 빠져나가는데, 이는 연마재가 빠르게 무뎌지고 남은 표면이 뭉개진 층이 아니라 작은 균열의 집합체임을 의미합니다.
열은 생성된 곳에 머무릅니다
대부분의 엔지니어링 세라믹은 금속에 비해 열 전도성이 낮습니다. 에너지는 부품으로 퍼지는 대신 접촉 영역에 집중되므로, 슬러리 공급 — 어디에, 얼마나 — 이 마감 또는 균열을 얻을지 결정합니다.
부품은 보통 렌즈가 아닌 평판입니다
곡률이 아닌 기판, 창, 링 및 다면체. 이는 전체 공정 체인을 변경합니다: 배치 래핑 및 면 작업이 곡률 생성보다 더 많은 하중을 담당합니다.
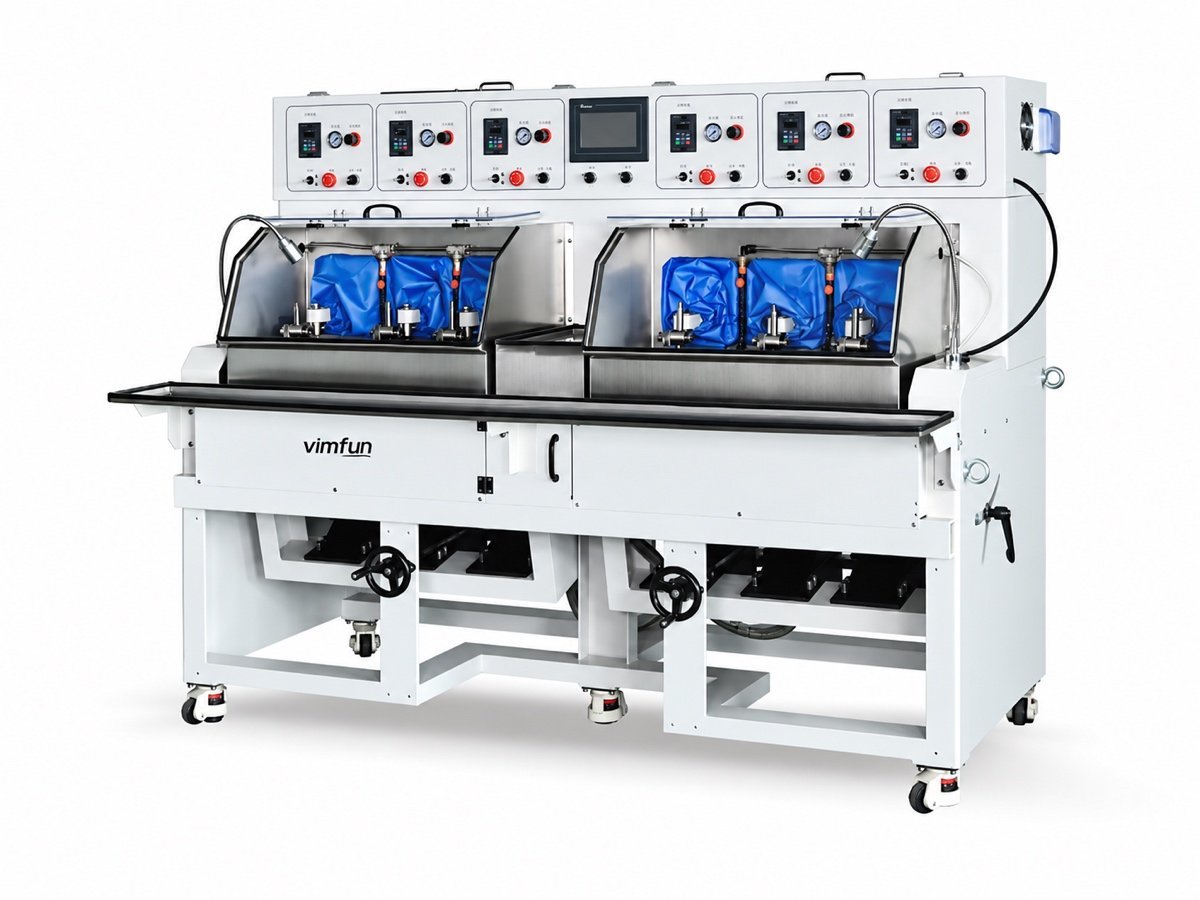
에 FP-6X 틸트 축 기계 슬러리는 유리용으로 사용되는 재순환 펌프 대신 연동식 떨어뜨림으로 공급될 수 있습니다. 이는 당사의 범위에서 세라믹 연삭기와 유리 연삭기를 구분하는 단일 구성 선택입니다 — 문의 시 이름을 지정하여 요청하십시오.
어떤 세라믹과 부품 모양을 다룹니까?
이 범위의 모든 세라믹 연삭기는 작고 중간 크기의 부품 — 연마 측면에서 Ø10–80 mm, 래핑 플레이트에서 더 큰 부품 — 의 광학 등급 마감을 위해 제작됩니다.
| 부품 | 일반적인 모양 | 어떤 스테이션이 작업을 수행합니까 |
|---|---|---|
| 기판 및 평판 | 양면 평행, 배치 전체 두께 유지 | 플레이트 간 양면 래핑 |
| 창 및 커버 | 평면, 가장자리 및 모서리 마감 | 래핑, 후 가장자리 연마 |
| 다면체 및 면 | 평면 및 각진 면, 인덱싱됨 | 면 가공 — 한 설정에서 거침, 미세 및 연마 |
| 구면 및 평면 | 곡률 및 평면, Ø10–80 mm | 틸트 축 정밀 연삭 및 연마 |
- 우리가 가장 많이 보는 세라믹 알루미나, 지르코니아 및 질화 알루미늄, 그리고 사파이어 및 광학 결정, 접촉 영역에서 동일하게 작동합니다.
- 재료 데이터 게시된 엔지니어링 속성과 비교 확인합니다. Accuratus 세라믹 테이블 도면에 상표명만 있을 때.
- 도면 언어 광학 공차는 다음을 위해 작성되었습니다. ISO 10110, 따라서 귀하의 공차가 실제로 의존하는 스테이션을 알 수 있습니다.
- 견적을 내기 전에 등급, 소결 상태 및 부품이 이미 거의 최종 형상인지 여부 — 압축된 블랭크와 연삭된 블랭크는 다른 작업입니다.
세라믹에서 잘못되는 것은 무엇이며 무엇이 그것을 막습니까?
이 모든 것은 접촉 영역의 에너지로 거슬러 올라갑니다. 이것이 세라믹 연삭기가 스핀들 동력이 아닌 슬러리와 압력을 중심으로 사양되는 이유입니다.
| 결함 | 시작 지점 | 방지 방법 |
|---|---|---|
| Edge chipping | 입구 및 출구의 지지되지 않은 가장자리 | 조기에 모따기하고, 고정구에서 가장자리를 지지하고, 스트로크 가장자리에서 압력을 줄입니다. |
| 표면 아래 미세 균열 | 연마재가 너무 적은 상태에서 너무 많은 압력 | 더 많은 시간 동안 압력을 낮추는 계량 드립 공급 — 낭비보다 느린 것이 저렴합니다. |
| 연마재 마모 및 글레이징 | 입자가 절단되는 것을 유지하는 플라스틱 흐름 없음 | 재순환되는 대신 접촉 영역에서 신선한 슬러리, 더 짧은 드레싱 간격 |
| 두께 및 평행도 편차 | 한 번에 한 면씩 마감된 기판 | 배치 연마 DL-290/395, 여기서 로드가 공차를 결정합니다. |
| 배치 간 형태 드리프트 | 작업함에 따라 얇아지는 연마 플레이트 | 플레이트 제로 포인트 보정으로 마모 보상, 예를 들어 MF-3 |
이 중 어느 것도 더 큰 기계가 필요하지 않습니다. 우리가 가장 자주 요청하는 업그레이드 — 세라믹 연삭기의 더 많은 스핀들 동력 — 은 다섯 가지 모두를 악화시키는 것인데, 추가 에너지가 부품으로 들어갈 곳이 없기 때문입니다.

어떤 세라믹 부품에 어떤 기계가 사용됩니까?
모양이 결정되며, 세라믹의 경우 모양은 거의 렌즈가 아닙니다. 양면이 평행하게 유지되어야 하는 평면 기판은 연마 플레이트에 놓입니다. 경사진 면이 있는 부품 — 프리즘, 다면체, 인덱싱된 평면 — 은 세 번 이동하는 대신 하나의 설정으로 거칠게 연삭하고 연마하는 페이싱 기계에 놓입니다. 광학적으로 깨끗한 가장자리와 모서리가 있는 패널은 가장자리 연마기로 이동합니다.
도면에 반경이 표시된 경우에만 곡면 생성기에 대한 질문이 다시 나오며, 재료가 휠과 공급을 변경하며, 기계는 변경되지 않습니다. 네 가지 중 어떤 기계에 부품이 속하는지 확실하지 않은 경우 하나를 보내주십시오. 부품을 손에 들고 있으면 5분 안에 답을 얻을 수 있지만, 그렇지 않으면 긴 논쟁이 될 것입니다.
사파이어는 목적상 같은 계열에 속합니다. 동일한 슬러리 규율, 동일한 압력 규율, 동일한 실패 모드입니다. 알루미나 또는 지르코니아 부품을 중심으로 사양된 기계는 일반적으로 사파이어 작업도 처리할 수 있으며, 이는 두 번 구매하기 전에 알아두면 좋습니다.
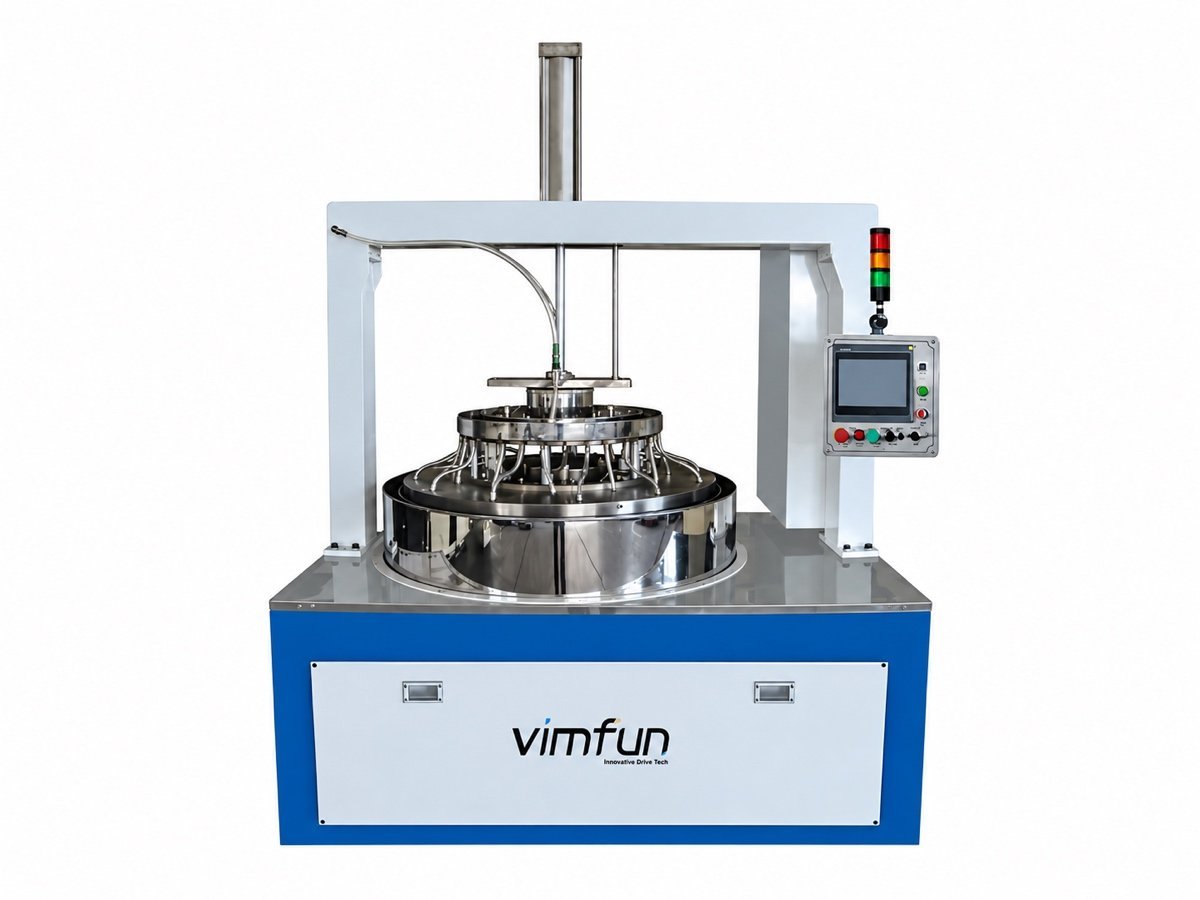
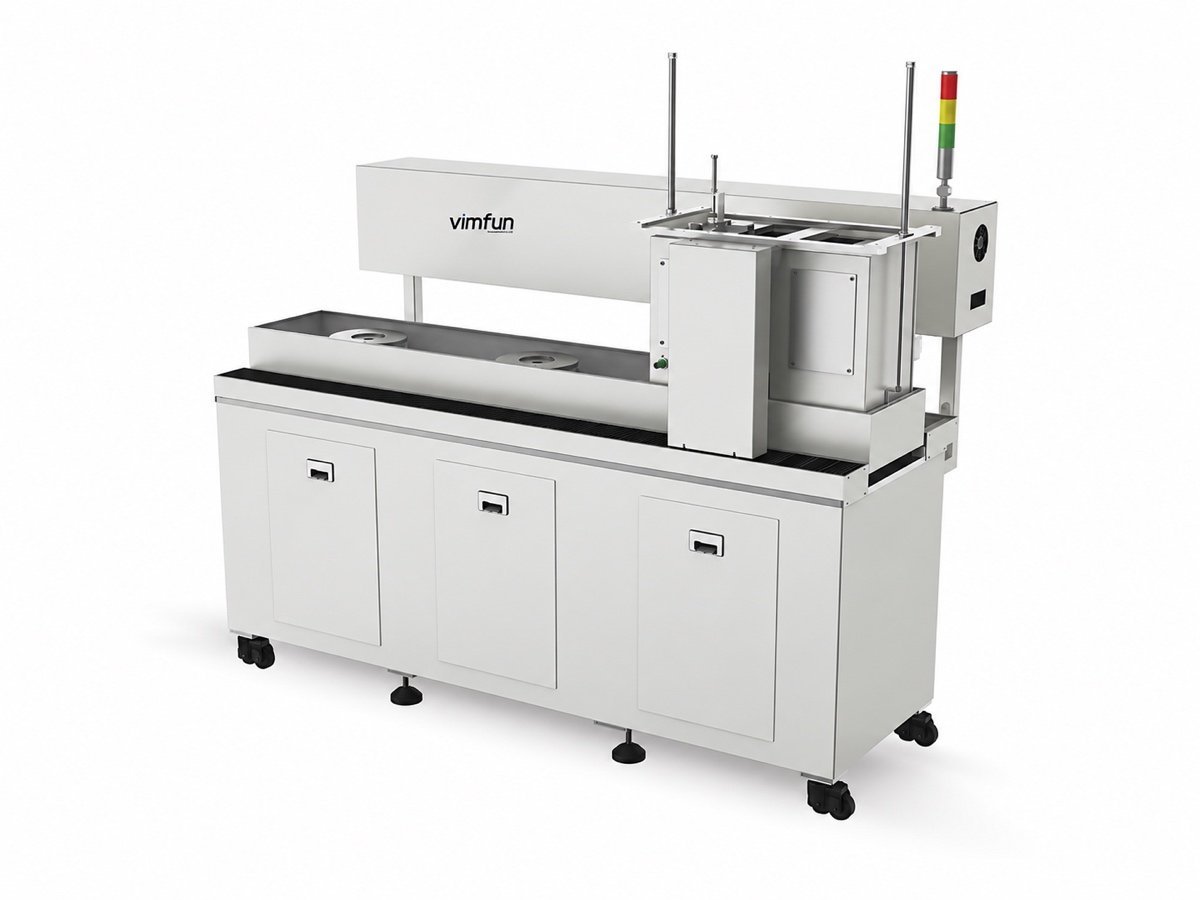
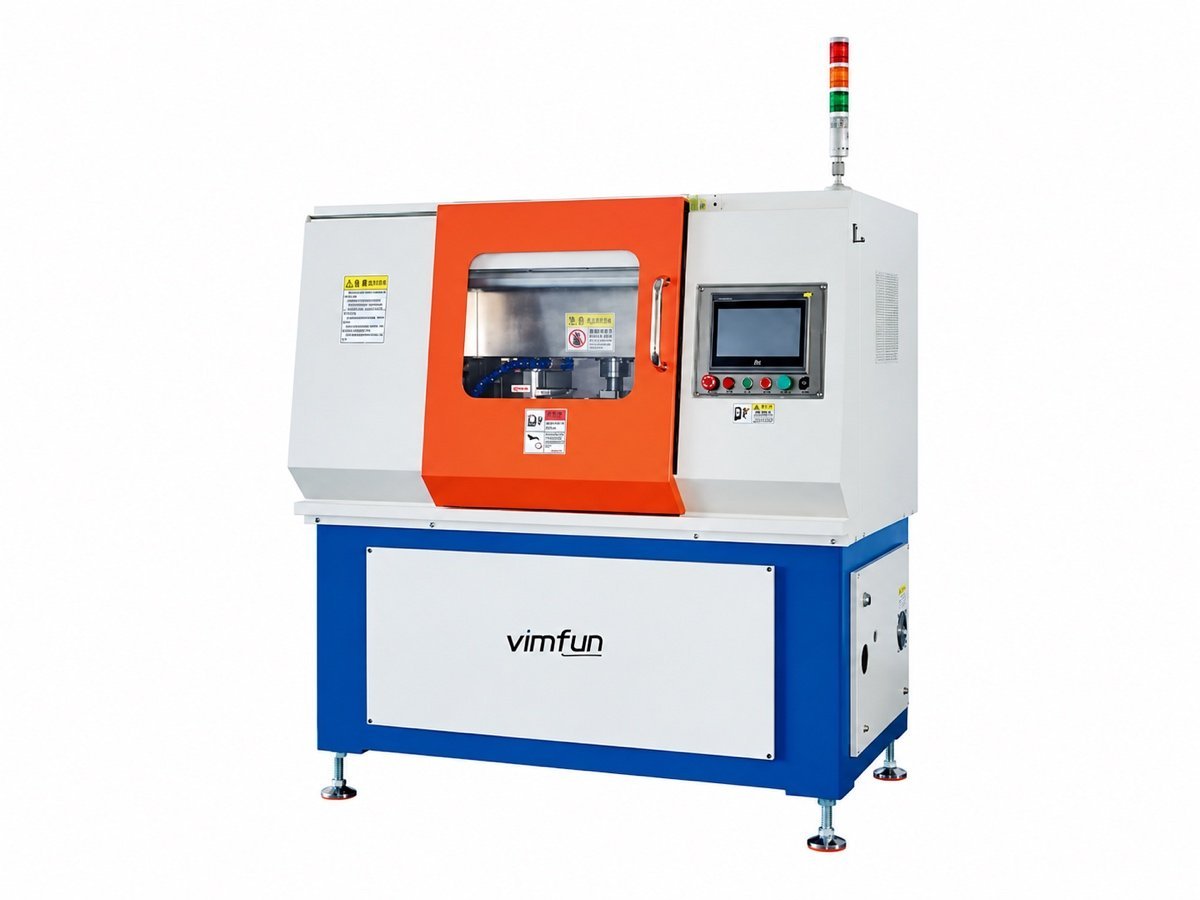
정밀 연삭 및 연마 옵션은 다음에서 수집됩니다. 연마 범위; 세라믹이 우리가 작업하는 다른 단단한 재료와 함께 작동하는 방식은 다음에서 이루어집니다. optical lens materials. 관련 자재 페이지: 광학 유리, 석영 그리고 광학 결정; 견적을 결정하는 것은 다음에서 이루어집니다. 가격 페이지에 있습니다..
세라믹은 서류가 아닌 부품으로 입증됩니다.
등급 및 소결 조건은 데이터시트에서 제안하는 것보다 더 다양합니다. 자체 부품을 보내주시면 해당 기계에서 무료로 테스트한 후 사이클 시간, 마감 및 사용한 슬러리 설정을 보고해 드립니다.
시험 생산 예약- 세라믹 등급 및 소결 조건
- 평면, 면 또는 곡면 — 그리고 어떤 면이 중요한지
- 크기, 두께 및 배치 수량
- 블랭크가 프레스, 절단 또는 거의 최종 형상으로 도착하는지 여부
무료 시험 가공 귀하의 부품으로, 운송비는 귀하 부담 · 기계 수명 지원 · 12개월 보증 · 8시간 응답