
アプリケーションノート/光学研磨

レンズブロッキングとデブロッキング:ピッチ、ワックス、治具

レンズはブロックに取り付けられた状態で表面検査に合格しても、取り外し後に不合格になることがあります。それは必ずしも研磨機の精度が低下したことを意味するわけではありません。部品が歪んだ状態で保持されていたり、不均一に接着されていたり、温度が安定する前に測定されたりした可能性があります。.

レンズブロッキングは、加工のためのサポートと基準を設定します。接着剤、サポート形状、およびリリース方法の選択は、表面がどのように生成され、その結果がデブロッキングに耐えられるかどうかに影響します。保持方法を、研磨動作および最終検査条件と合わせて選択してください。.

01 — レンズブロッキングが制御すべきこと

良好なブロックは、光学部品を、取り外し後に消える形状に強制することなく、確実に保持します。また、ワークピースを機械に対して位置決めし、目的の表面をツールがアクセスできるように保ちます。.

部品図から始めてください。位置決め面、中心厚、エッジ厚、曲率、および保護する必要のある完成した表面を特定します。厚いブランクに適した治具は、薄い完成したレンズを同じようにサポートしない場合があります。.

ブロッキング操作を、品質システム外の準備としてではなく、プロセスルートの一部として記録してください。接着剤、バッチ、加熱履歴、サポート面積、および座面方法は、すべて繰り返し精度に影響を与える可能性があります。その記録なしでは、後からの形状誤差をツールの摩耗や機械のセットアップと区別することは困難です。.

一部のプロセスでは、接着剤の代わりにキャリアまたは機械的保持を使用します。したがって、レンズブロッキングは、すべての研磨操作に不可欠な要件ではありません。それは特定の利点と限界を持つ一つのワーク保持アプローチです。.

02 — ピッチ、ワックス、および機械的保持の比較

取り外しが容易なだけで接着剤を選択しないでください。プロセス全体で適切なサポートを提供し、光学部品、クーラント、およびクリーニング経路と互換性がある必要があります。.

保持アプローチ有用な特性主な適格性に関する質問
ピッチベースのブロッキング準備されたサポートに適合し、確立されたショップ方法に対応できる選択したグレードは、実際のプロセス温度でクリープに耐性がありますか?
ブロッキングワックス製品固有の接着およびリリース挙動を提供する熱サイクル、接着厚、および残留物除去は許容できますか?
機械的治具またはチャック接着剤の熱サイクルを回避し、繰り返しロードを簡素化できる可能性がある接触力は部品を歪ませたり、傷つけたり、ずらしたりしますか?
キャリアまたはポケットサポート互換性のあるフラット加工ルートで複数の部品を保持できる厚さ、突出量、保持、および接触条件は制御されていますか?

「ワックス」または「ピッチ」に単一のブロッキング温度はありません。消耗品サプライヤーの現在の指示を使用し、実際の材料の組み合わせを適格化してください。公称軟化点は完全なプロセスウィンドウではありません。.

機械的保持にもコストがかかります。クランプ力を減らすと動きが生じる可能性があり、増やすと形状が変わる可能性があります。正しい設定は、治具を手でしっかりと感じるようにするのではなく、リリースされた部品を加工して測定することによって確立されます。.
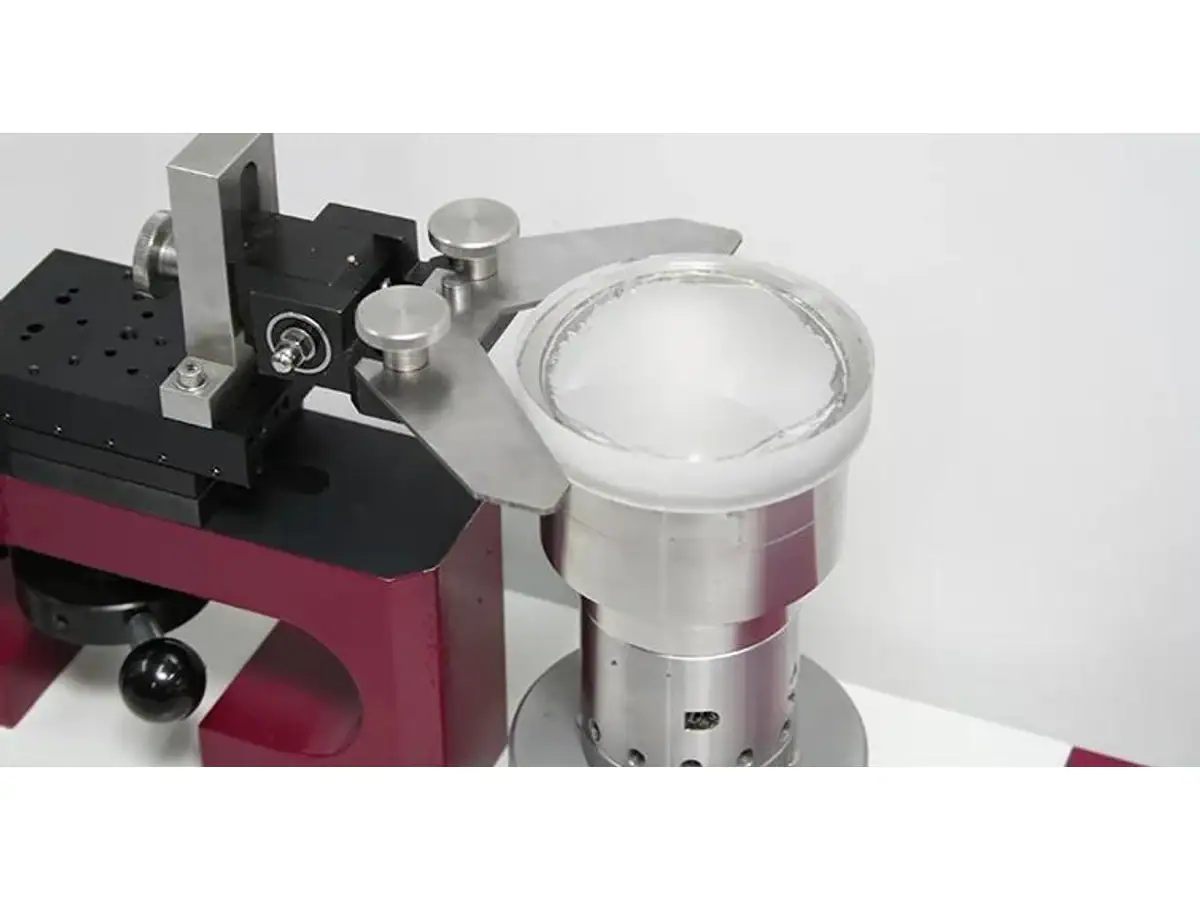
光学加工治具に保持されたレンズ
レンズワーク保持の例。この写真では、接着剤とブロッキング方法は特定されていません。.

03 — サポート形状を研磨動作に合わせる

レンズブロッキングは、光学部品と研磨ツールの間の関係を設定します。湾曲した部品では、座面、ブロックの曲率、または軸位置のエラーが、接触と除去の分布を変更する可能性があります。小さな位置エラーを、目的の光学半径の変化と混同しないでください。.

ワークピースの表面、その曲率中心、およびスイング基準を、意図した関係に持ち込む必要がある個別のジオメトリとして考えてください。概念的なスケッチはそれらの関係を示すことができますが、生産セットアップには機械自身の位置合わせ手順と寸法が必要です。.

制御されていないギャップを埋めるために接着剤に頼ることなく、座面を確認してください。不均一な接着層は、冷却またはクリープ時に部品を移動させる可能性があります。サポートの汚染は、局所的な高点を導入する可能性があります。同じ機械設定を繰り返しても、どちらの問題も修正されません。.

研磨ラップを非難する前に、ブロックと位置決め機能を確認してください。マルチステーションマシンでは、各スピンドルに割り当てられた治具を特定してください。そうでなければ、持続的な治具エラーが部品間のランダムなばらつきとして現れる可能性があります。.
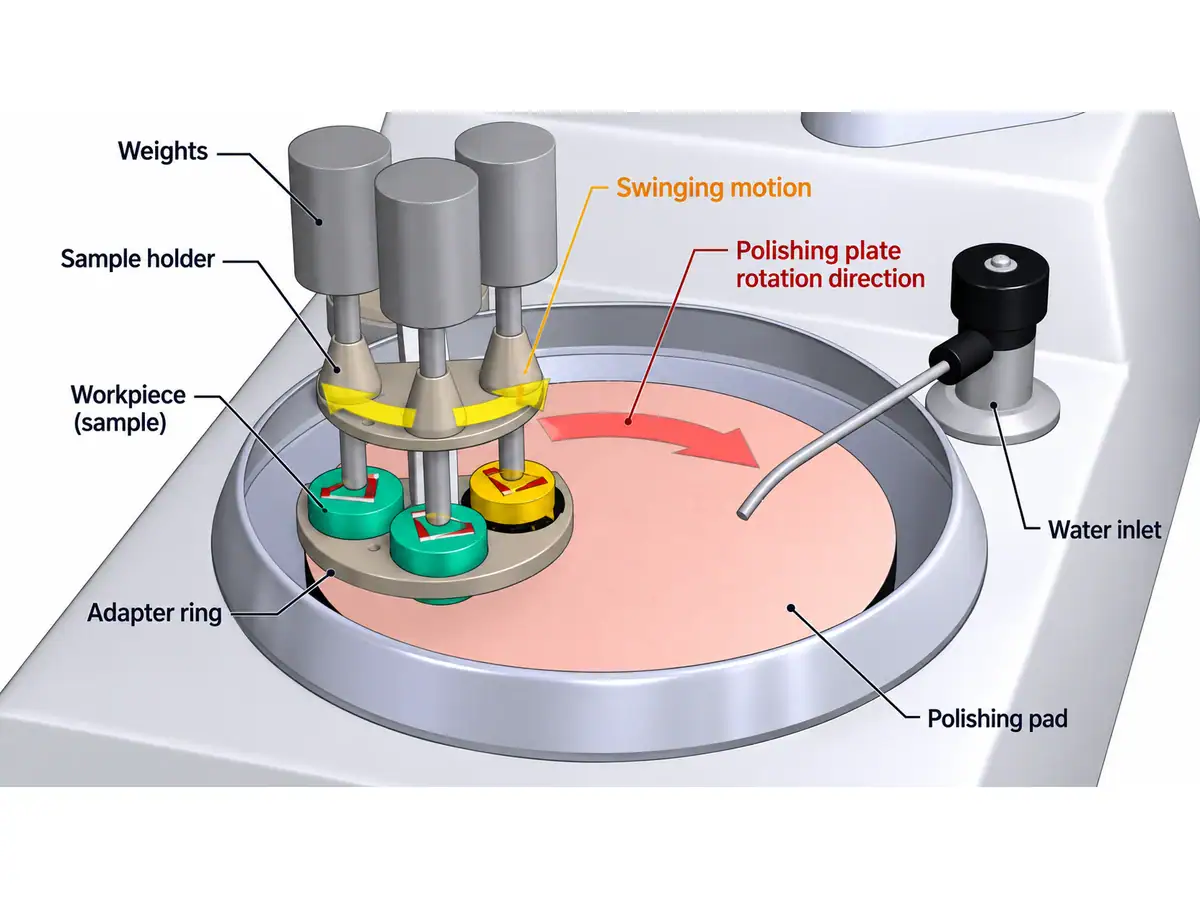
コンセプト的なサンプルホルダーの振動と研磨プレートの回転
ホルダーの振動とプレートの回転を示す、平坦サンプル研磨の配置例。これは球面レンズのブロッキングまたは曲率中心の図ではありません。.

04 — マシンファミリーの選択ルールを慎重に使用する

Vimfunの公開範囲内では、 FP-4Uアッパースイング構成 は凹レンズ用に配置されており、 FP-4Lロワースイング構成 は凸レンズ用に配置されています。この区別は、治具を開発する前に機械の選択を絞り込むのに役立ちます。.

これは製品ファミリーの選択ルールであり、世界中のすべてのアッパースイングまたはロワースイングマシンが同じ能力を持っているという普遍的な主張ではありません。ワークピースの曲率、サイズ、接触ジオメトリ、およびツーリングを確認してください。.

の ファイングラインディングとポリッシングの比較 は、6スピンドルのアッパースイング構成における独立して制御されたステーションも説明しています。独立した操作は混合ワークをサポートできますが、各治具とレシピを適格化する必要性をなくすわけではありません。オペレーターのアクセス、ガード、および切り替え手順は、部品がどのように交換されるかを引き続き管理します。.

機械選択段階でレンズブロッキングを見直してください。公称直径範囲は、完成したレンズが損傷なしに保持、アクセス、およびリリースできることの証明ではありません。.

05 — バッチロードには位置マップが必要

マルチパートブロッキングは取り扱い効率を向上させることができますが、個々の位置のトレーサビリティを価値あるものにします。位置に番号を付け、最終検査までその番号を維持してください。同じブロック位置が繰り返し異なる結果を生成する場合は、すべての部品のレシピを調整する前に、座面、サポート、および接触を調査してください。.

資格のある手順に従って、接着層とローディングシーケンスを制御します。初期厚さまたは曲率が異なる部品は、同じ有効接触条件を共有できない場合があります。ブロックを埋めるためだけにそれらを混合すると、見かけの利用率のために一貫性が犠牲になる可能性があります。.

ブロックの歩留まりと最終的に受け入れられた部品の歩留まりの両方を追跡します。機械加工をすべての部品を取り付けた状態で乗り越えたブロックが、自動的に成功したバッチであるとは限りません。リリース、クリーニング、および最終測定中の損失は、生産記録に含める必要があります。 レンズの歩留まりに関する議論 は、それらの損失を数えるためのより広い文脈を提供します。.

レンズブロッキング試験では、部品の位置、入荷寸法、レシピ、最終結果のマッピングを保持してください。そのマップは、バッチ全体から取得した単一の平均値よりも有用です。.

06 — デブロッキングは管理されたプロセスステップです

接着剤を選択する前に、どのように剥離するかを計画してください。熱、溶剤アシスト、機械的な剥離方法には、異なる適合要件があります。あるガラスとコーティングスタックで承認された方法が、別のものを損傷する可能性があります。.

材料および消耗品サプライヤーの手順外での急激な加熱または冷却を避けてください。剥離していない接着剤に対する日常的な解決策として、こじ開ける力をしないでください。剥離サポートは、光学部品が落下したり、隣接する部品と衝突したり、仕上げ面に着地したりするのを防ぐ必要があります。.

接着剤がなくなったという仮定から洗浄プロセスを分離してください。薄い残留物は、一般的な照明下で部品がきれいに見えても、後続の検査やコーティングに影響を与える可能性があります。残留物の確認方法と、取り扱い中に接触する可能性のある表面を定義してください。.

レンズブロッキングと剥離後、部品を指定された検査条件に到達させます。測定がブロック上で行われたか、剥離直後に行われたか、または安定化後に行われたかを記録してください。これらは異なる状態であり、能力レポートに混同すべきではありません。.

07 — ペアチェックを使用して歪みを調査します

剥離された部品が形状を変更した場合は、すぐに再研磨を繰り返すのではなく、文書化されたシーケンスを比較してください。.

結果パターン初回チェック有用な比較
ブロック中は合格し、剥離後に不合格保留応力、接着剤分布、検査温度ブロックおよび剥離された測定値の一致
エラーが1つの治具に従うサポートの清浄度、座面形状、摩耗資格のある代替治具上の同じ部品ファミリー
エラーがブロック位置に従うローカル接着剤層、接触分布複数バッチにわたる位置マップ
表面が汚染されたまま接着剤の適合性と洗浄シーケンスコーティング前の合意された残留物検査

サポートを修正せずに歪んだ部品を再研磨すると、同じ失敗が再現される可能性があります。管理されたレンズブロッキング試験は、ツールと測定方法を一貫させながら、保持変数を分離する必要があります。.
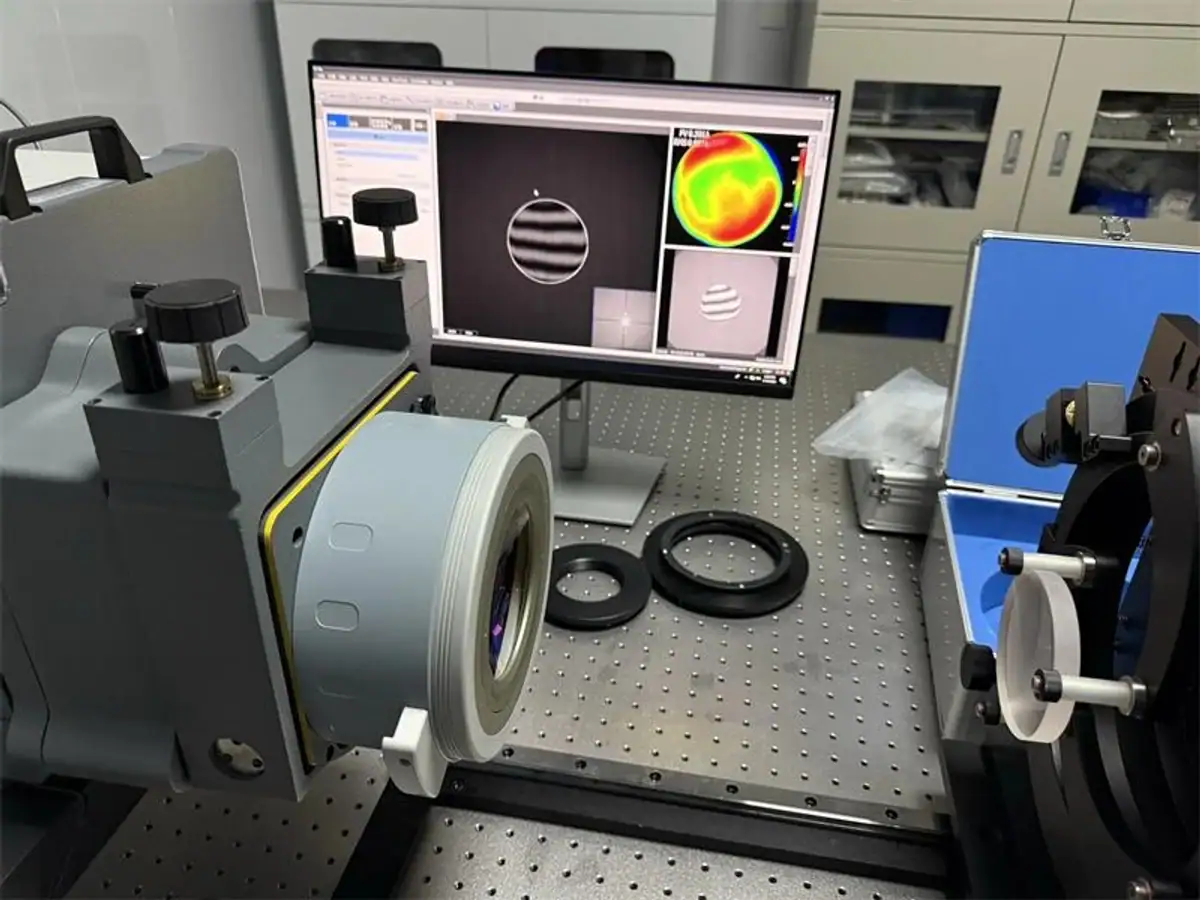
計測セットアップ上の光学部品
光学検査セットアップの例。この写真は、デブロッキング前後の比較を示すものではありません。.

08 — 接着剤フリー保持がより良い選択肢となる場合

キャリアベースまたは機械的なルートは、形状、厚さ、保持力がそれに適合する場合に魅力的です。加熱や洗浄作業を削減できる可能性がありますが、薄いまたは強く湾曲した光学部品の密着サポートの普遍的な代替品ではありません。.

ローディング、剥離、洗浄、検査を含む、合計の受け入れ出力を比較してください。短い接着サイクルは、より多くの rework を作成したり、機械加工後に手動での回復が必要な場合、その利点を失う可能性があります。.

図面、材料、仕上げ面の状態、および意図されたバッチサイズを送信してください。 アプリケーションレビュー. 。現在のレンズブロッキングおよびデブロッキング方法を含めてください。特に、報告された欠陥が剥離後にのみ現れる場合は、その情報がワークホールディングの問題と機械選択の問題を分離するのに役立ちます。.

トップに戻る