アプリケーションノート / 切断 → 研削

ワイヤーソー加工痕:どれだけの研削代を除去する必要があるか

切断面は、ワークショップの照明下では均一に見えても、最初の研削パスで残る溝を含んでいる場合があります。別の面はより粗く見えても、除去量を少なくしてきれいにできる場合があります。ワイヤーソーの痕跡は有用なプロセス証拠ですが、見た目だけでは仕上げ代を決定することはできません。.

正しい除去予算は、測定された表面形状、最も深い関連表面欠陥、およびサブサーフェスダメージの評価された評価を組み合わせたものです。これらの数量は、定義された基準を共有する必要があります。ピーク・ツー・バレーの高さを想定されたダメージ乗数に単純に加算しないでください。これにより、除去量を二重にカウントしたり、亀裂を残したりする可能性があります。.

01 — フィードを変更する前にワイヤーソーの痕跡を読む

まず、繰り返し現れる帯状の痕跡と、孤立したイベントを分離します。規則的な縞は、繰り返し発生する動き、回転するコンポーネント、またはワイヤーの状態の変化に対応する可能性があります。ランダムなピット、短い傷、エッジの破損は、異なる調査が必要です。切断方向と部品識別が見えるように、両方の面を写真に撮ってください。.

検査前に、承認された材料固有の手順を使用して部品を清掃してください。付着した研磨材や乾燥した残留物は、損傷と見間違われる可能性があります。写真の変化が偽のプロセス改善にならないように、検査照明、倍率、および視野角を一定に保ってください。.

各特徴の位置を切断シーケンスにリンクする有用な最初の記録。特徴が入射時に始まるか、切断の途中で現れるか、出口近くで悪化するかをメモしてください。また、サポート、接着、ワイヤーの履歴、および中断も記録してください。当社の 光学切断品質ガイド は、これらの観察結果を寸法許容値と並べて配置します。.

02 — プロセスの手がかりと証明された原因を分離する

ワイヤーソーの痕跡だけでは、部品の故障を特定できません。そのパターンを使用して次の管理されたチェックを選択し、一度に1つの変数を変更してください。.

観察された特徴候補チェックレシピを変更する前に必要な証拠
面全体に繰り返し現れる帯状の痕跡ガイドの状態、周期的な動き、フィードの中断複数の切断にわたる位置または時間の相関
入射または出口の強い損傷サポートの剛性、エンゲージメント、およびブレークアウトジオメトリ特定されたサンプルでの入射と出口の比較
孤立した深い傷緩んだ破片、研磨材の状態、汚染清掃された表面検査と消耗品履歴
面全体のたわみ切断負荷、サポート、熱状態、および解放クランプ解除後の面形状測定
反対側の面での異なる結果切断シーケンス、局所的なサポート、および材料の状態同じ基準を使用した一致した測定

ワイヤー径、研磨材サイズ、およびフィードは相互作用します。細いワイヤーは自動的に浅い欠陥を残すわけではなく、機械仕様を確認せずに張力を上げると、別の問題が発生する可能性があります。 ワイヤーロープの張力と強度に関する議論 を構成レビューの出発点として使用してください。承認された動作範囲を超える許可としてではありません。.
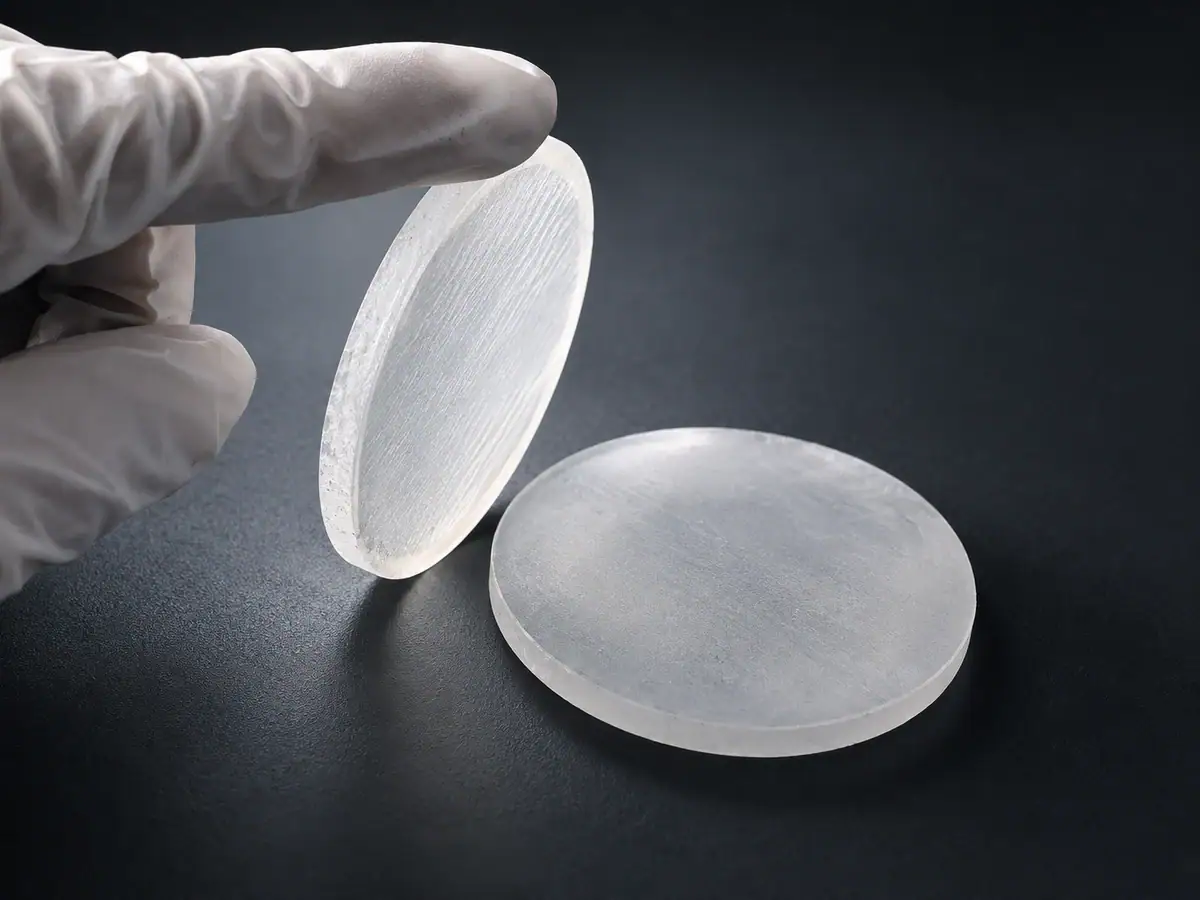
テクスチャ加工された表面を持つ光学ブランク
光学ブランクの表面外観。損傷の深さは測定によって確立する必要があります。.

03 — 指定されたフィルターと基準で表面を測定する

ワイヤーソーの痕跡の場合、単一の粗さ数値は不完全です。切断方向を横切るプロファイルは、平行なトレースが見逃す特徴を明らかにすることができます。面積測定は、溝が孤立しているか、使用可能な開口部全体にわたって続いているかを示すことができます。.

測定器の種類、スタイラスまたは光学構成、サンプリング間隔、評価長、およびフィルタリングを記録してください。全体のたわみと、より短い波長のテクスチャを分離してください。2つのレポートで異なるフィルターを使用した場合、それらの粗さ値は同じ物理的特徴を表していない可能性があります。.

仕上げ部品境界内の最も深い欠陥を特定してください。最終直径の外側の谷は、エッジング中に消える可能性があります。クリアアパーチャ内のものは、明示的な除去または拒否の決定が必要です。最もきれいなプロファイルが得られるという理由だけで測定場所を選択しないでください。.

スキャンを使用して材料を設定する前に、繰り返し測定を比較し、アクセス可能な参照を検査してください。透明で急峻な表面は光学機器に課題を与える可能性があります。接触方法は、それ自体のアクセスと負荷の制限を導入します。読み取れない領域は、証拠の欠落であり、ゼロ深さの結果ではありません。.
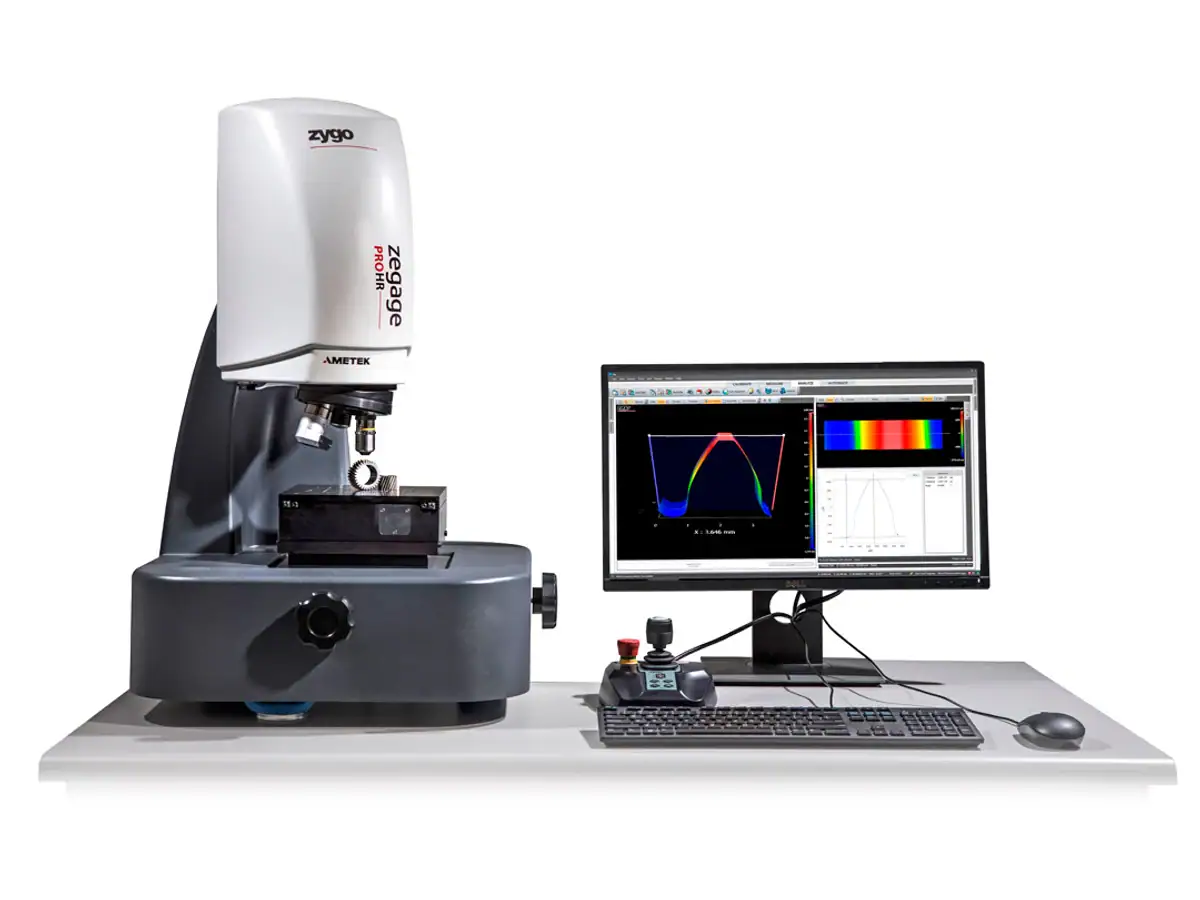
光学表面測定器とディスプレイ
表面測定装置の例。ディスプレイは、 elsewhere で示されているブランクの測定記録ではありません。.

04 — 亀裂層は異なる境界を持つ

ワイヤーソーの溝の目に見える谷は、必ずしも最も深い影響を受けた材料ではありません。亀裂は、見える表面の下にまで及ぶ可能性があります。逆に、固定された乗数を仮定すると、異なる材料、研磨材、または切断メカニズムに適用された場合にダメージを過大評価する可能性があります。.

HedとEdwardsのガラス研削研究 は、調査された条件下での粗さとダメージの関係を報告しています。ダイヤモンドワイヤーカットのゲルマニウム、ZnSe、またはサファイアに対して、普遍的な2倍または3倍のルールを確立するものではありません。.

ダメージの深さをプロセスの適格性に関する質問として扱ってください。 サブサーフェスダメージガイド は、研磨された外観だけでは、以前の亀裂層が除去されたことを証明できない理由を説明しています。粗削り予算を設定する際に、報告された深さが公称面、局所的なピーク、または局所的な谷から測定されるかどうかを定義してください。.
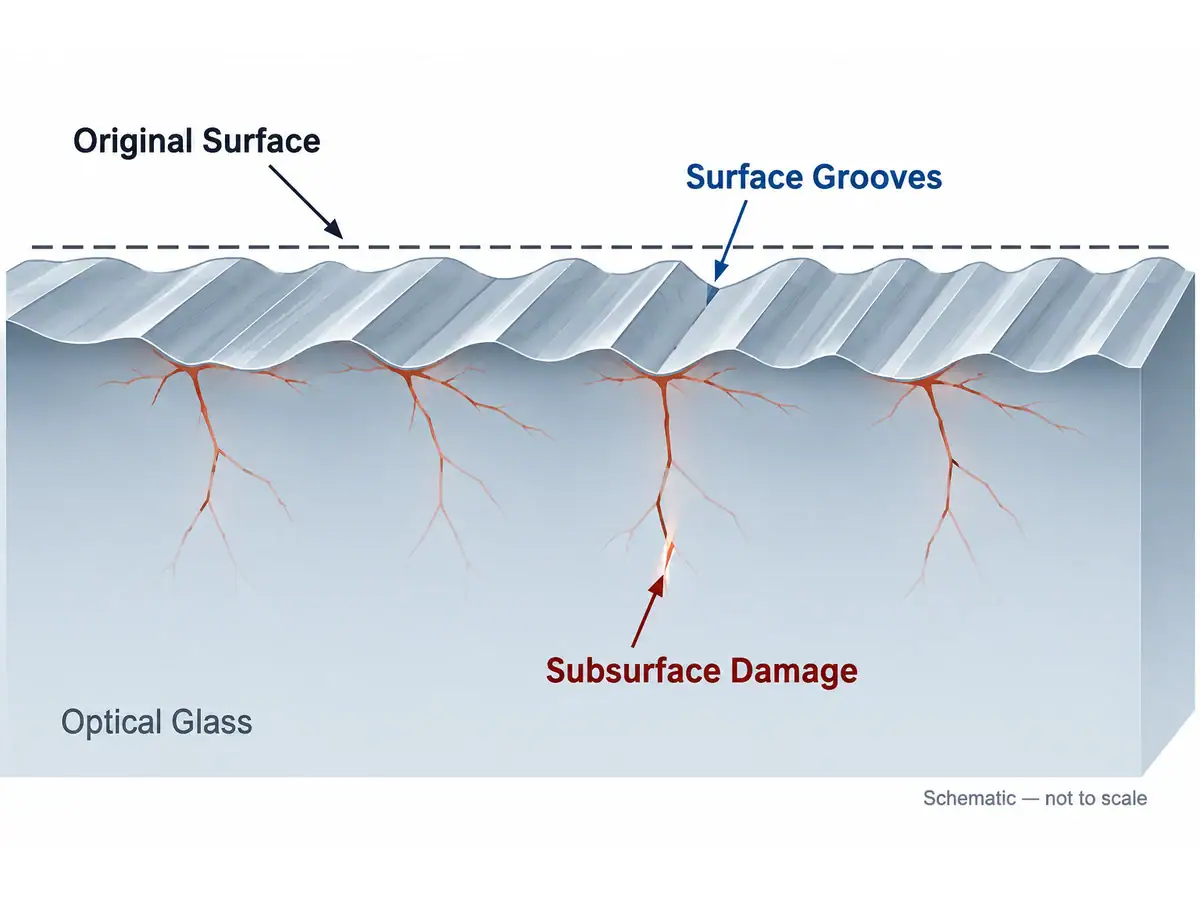
光学ガラスにおける概念的な表面溝とサブサーフェスクラック
表面の溝とサブサーフェスダメージを分離する概念的なイラスト。測定された断面ではありません。.

05 — 代表的な犠牲サンプルを使用してダメージを評価する

研究所は、準備された断面またはダメージ領域を通る浅いテーパーを調べることができます。テーパーは、小さな深さをより長い横方向距離に広げるため、ダメージ境界を観察しやすくすることができます。準備は、切断ダメージと間違われる可能性のある亀裂の導入を避ける必要があります。.

単純化された平面テーパーでは、垂直深さは、測定されたテーパー角度のタンジェントに横方向距離を掛けたものに対応します。この幾何学的関係は完全なテスト方法ではありません。元の表面基準、角度校正、および実際の亀裂の特定は依然として重要です。.

化学処理により、一部の材料と方法の組み合わせで亀裂の視認性が向上する場合がありますが、化学処理は光学ガラスと赤外線材料間で無造作に転用することはできません。即席のショップフロアエッチングではなく、材料固有の安全管理を備えた資格のある実験室の手順を使用してください。.

ワイヤーソー加工痕の評価においては、バッチの最良の部分だけでなく、それ以上のサンプルを含めてください。破壊検査は、元のカット記録に関連付けるようにしてください。サンプル番号のない写真は、再現可能な生産許容値を裏付けることはできません。.

06 — 材料変更時の調査事項

すべての光学材料を、単一の想定される損傷深さでランク付けしないでください。ストック形状、結晶方向、工具、サポートは、1つの材料ファミリー内でも結果を変える可能性があります。.

素材調査優先順位決定の根拠
ゲルマニウムサーフェス形状、ブレークアウト、および後工程のクリーニング完全な工程を経て、より多くの使用可能な部品が残るかどうか
ZnSeサポート、ハンドリングによる損傷、および管理されたウェット加工切断およびクリーニングのシーケンスが適切かどうか
サファイアオリエンテーション、エンゲージメント方向、およびエッジの状態レシピが指定されたブランク間で転送されるかどうか
Optical glass正確なグレード、研磨材の履歴、およびクラック評価評価された許容範囲がそのガラスをカバーするかどうか

この表の目的は、試験を整理することです。材料固有の深さ保証を提供するものではありません。測定定義と完成部品の要件も記録されている場合にのみ、材料間のワイヤーソー加工痕の比較は意味があります。.

07 — 結果を研削許容範囲に引き継ぐ

完成形状を測定されたブランク内にマッピングします。計画された粗削り除去量は、形状補正と評価された損傷境界をカバーし、後続の精密研削および研磨に必要なストックを残す必要があります。.

同じクラック層を二度数えないでください。一度は確立された粗削り除去量内に、もう一度は個別の安全許容範囲として数えないでください。同様に、目に見える溝を除去したからといって、その下のすべてのクラックが除去されたと仮定しないでください。 切断許容範囲の計算 は、フェイスごとのストック予算とカーフ消費を分離します。.

これの引き継ぎについて話し合ってください 光学レンズ研削装置. を選択する際。有用な質問は、受信したブランクが一貫して完成形状に到達できるかどうかであり、機械が目立つストライプを迅速に除去できるかどうかではありません。.

08 — 再現可能なリリースルールで試験を終了する

生産リリース記録には、許容される受信形状、検査方法、実証された除去シーケンス、および再評価が必要となる条件を特定する必要があります。ワイヤーの変更、新しい材料グレード、サポートの変更、および重要なレシピの変更をレビューのトリガーに含めてください。.

却下されたサンプルは、可能な場合は証拠として保管してください。それらはプロセスの境界がどこにあるかを示し、後続のオペレーターが失敗した設定を繰り返すのを防ぎます。ブロッキング解除後および最終検査後に結果を確認してください。クランプされた状態での良好な結果は、後続の寸法問題を隠している可能性があるためです。.

図面、材料、カット方向、およびワイヤーソー加工痕の写真を、 無料サンプルカットを依頼する. 際に使用してください。試験を使用して、カット直後の状態を確立してください。研削または研磨の検証は別途合意してください。.

トップに戻る