
NOTE D'APPLICATION / PLANÉITÉ DE LA PLAQUE DE RODAGE

Planéité de la plaque de rodage : bagues de conditionnement et usure

Un lot peut quitter la machine de rodage avec une épaisseur non uniforme, même si le retrait moyen de matière correspond à la recette. Augmenter le cycle peut retirer plus de matière sans corriger la forme sous-jacente. La planéité de la plaque de rodage est une cause à investiguer, aux côtés du chargement, des porte-pièces, de la distribution de pression et de la mesure.

La question pertinente de maintenance n'est pas simplement de savoir si la plaque semble usée. C'est de savoir si l'état mesuré de la plaque reste dans la fenêtre de processus qui produit des pièces acceptées. Établissez une cartographie de plaque reproductible, reliez-la aux lots identifiés et utilisez la méthode de conditionnement spécifique à la machine.

01 — Séparer la forme de la plaque des spécifications de la pièce

La planéité de la plaque décrit la surface de travail de l'outil. La planéité de la pièce décrit une surface finie, tandis que la variation totale d'épaisseur décrit la différence entre l'épaisseur maximale et minimale sur une zone définie. Celles-ci sont liées par le processus, mais ce ne sont pas des mesures interchangeables.

Une pièce peut avoir des surfaces courbes qui restent approximativement parallèles, ou des surfaces plus plates qui ne produisent pas la relation d'épaisseur requise. Mesurer uniquement une épaisseur centrale manquera ces deux distinctions.

Pour le contrôle de la planéité de la plaque de rodage, enregistrez séparément la cartographie de la plaque et les résultats des pièces. Définissez la plage de mesure et la référence pour chacune. Une lecture locale sur une courte piste ne peut pas établir automatiquement l'état de la plaque complète.

Use the guide de processus de rodage double face pour relier l'état de l'outillage à l'ensemble du processus plutôt que d'attribuer chaque problème de TTV à une seule variable.

02 — Lire la planéité de la plaque de rodage avant de corriger l'usure

Une tendance concave ou convexe large nécessite une investigation différente de celle d'une ondulation locale, d'une zone endommagée ou d'un contact de mesure contaminé. Décrivez le motif et sa répétabilité avant de modifier les paramètres de conditionnement.

Motif observéVérifications avant correctionEnregistrement utile
Concavité ou convexité largeRéférence de mesure, état thermique et distribution de l'usureProfils répétés à des positions définies
Ondulation locale ou lobesMouvement de l'outil, schéma de chargement et dommage localCarte angulaire et radiale
Changement soudain de lecture localeDébris, bavures et contact de mesureLecture répétée nettoyée
Dérive pendant la productionCharge, état de la boue, température et historique de conditionnementRésultats de la plaque et du lot dans le temps

N'utilisez pas un changement apparent de planéité pour expliquer un résultat de lot tant que la mesure elle-même n'est pas reproductible. Un contact sale ou une orientation de pont différente peut produire une tendance trompeuse.

La planéité de la plaque de rodage appartient à un enregistrement temporel. Une seule lecture acceptable après maintenance en dit peu sur la façon dont la surface change pendant un intervalle de production normal.
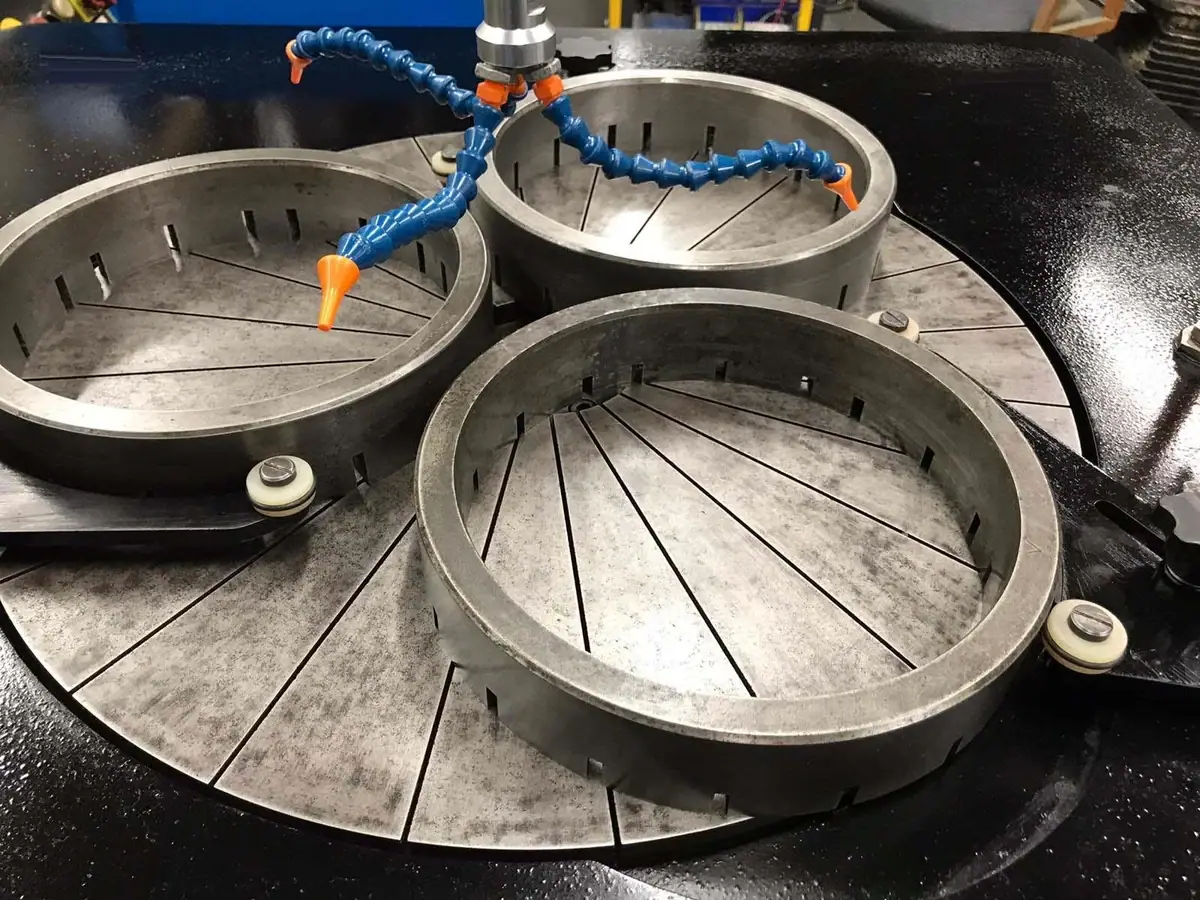
Plaques de rodage rainurées dans une machine de traitement
Exemple d'apparence de plaque de rodage. La concavité, la convexité et l'ondulation locale nécessitent une mesure.

03 — Comprendre ce que le conditionnement modifie

Le conditionnement redistribue l'usure ou élimine les régions hautes à l'aide de l'outillage et des mouvements conçus pour la machine. La position de la bague, les relations de vitesse, le contact et l'état de l'abrasif peuvent influencer le motif d'usure.

Sur une machine de rodage à anneau ouvert, le changement de la position radiale de l'anneau de conditionnement peut modifier l'endroit où l'usure se produit. Cependant, la direction et l'ampleur de la correction doivent suivre la géométrie documentée de la machine. Ne transférez pas une instruction simple de cette machine à un système planétaire double face sans confirmation.

Une machine double face a des relations supplémentaires entre les plaques supérieure et inférieure, les porte-pièces, les engrenages et les pièces à usiner. Corriger une plaque ou une variable opérationnelle peut ne pas résoudre le problème complet de distribution d'épaisseur.

Pour la planéité de la plaque de rodage, utilisez une boucle de correction mesurée : inspectez, appliquez la correction limitée approuvée, réinspectez et confirmez avec des pièces représentatives. Une longue période de conditionnement non mesurée peut dépasser le seuil et créer un nouveau problème.

04 — Mesurer à l'aide d'une référence définie

Une règle peut révéler une condition générale, mais son contact et sa résolution limitent ce qu'elle prouve. Un pont et un comparateur nécessitent une référence connue, une portée constante et des points de contact propres. La résolution de l'instrument seule ne définit pas la précision de la mesure.

Mesurez avec la machine dans la condition de sécurité requise par sa procédure de maintenance. Identifiez la plaque, les positions radiales, les emplacements angulaires et la condition thermique. Enregistrez si la lecture est prise directement sur la zone de travail et comment les rainures sont traitées.

Le Les directives du NIST sur le contrôle d'un processus de mesure sont pertinentes ici : le système de mesure lui-même a besoin d'un comportement stable et vérifié si les tendances doivent soutenir les décisions.

Pour les enregistrements de planéité de plaque de rodage, conservez à la fois les lectures et la disposition de la mesure. Un nombre marqué “planéité” sans portée ni emplacement ne peut pas être comparé de manière fiable au résultat du quart de travail suivant.
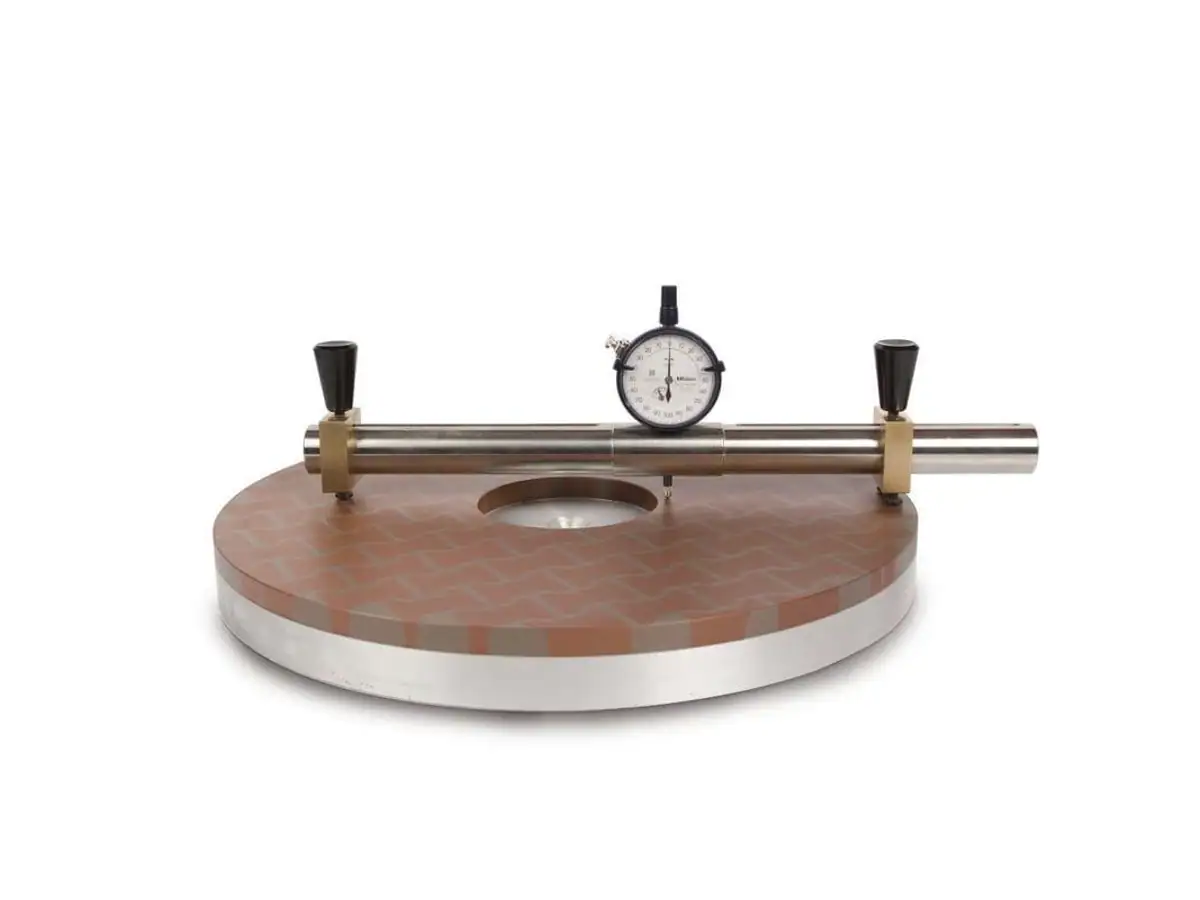
Jauge de pont disposée sur une plaque circulaire
Concept de mesure par pont-jauge pour vérifier les positions de la plaque avec la plaque stationnaire.

05 — Inclure le chargement, les porte-pièces et la pression

La distribution des pièces affecte le contact et l'usure. Un porte-pièce inégalement rempli, des épaisseurs entrantes mélangées ou un diamètre de produit modifié peuvent altérer le processus même lorsque le temps programmé reste inchangé.

Vérifiez l'état du porte-pièce et sa relation avec la pièce. Un porte-pièce endommagé ou inadapté à la pièce peut créer un problème que le conditionnement seul ne peut résoudre. Conservez le chargement des pièces et l'inspection de l'outillage dans le dossier de configuration du lot.

La pression doit être interprétée en utilisant la quantité définie par la machine et la zone chargée. Une valeur affichée comme charge n'est pas automatiquement une pression de contact. Évitez de décrire une charge nominale en kilogrammes comme s'il s'agissait d'une pression uniforme agissant sur chaque composant.

Le page produit de rodage et polissage série DL fournit le contexte de l'équipement. Utilisez la documentation confirmée du modèle sélectionné pour les réglages, plutôt que de combiner les spécifications de différentes tailles ou configurations de plaques.

06 — Définir un déclencheur de conditionnement basé sur les preuves du processus

Une période fixe peut être pratique, mais le taux d'usure dépend du travail traité. Les changements de matériau, de chargement de lot, d'abrasif ou d'enlèvement de matière peuvent nécessiter un intervalle différent.

Établissez un plan initial d'inspection et de conditionnement par essais. Comparez ensuite les mesures de la plaque, les résultats des pièces et la quantité de travail effectuée. L'objectif est d'intervenir avant que la fenêtre de processus qualifiée ne soit perdue, et non de maximiser le temps entre chaque action de maintenance.

La planéité de la plaque de rodage doit avoir un critère d'acceptation et une réponse documentés. Indiquez qui peut autoriser une correction, quelles mesures sont requises par la suite et quand un lot représentatif doit être revérifié.

Évitez de masquer les corrections répétées dans une recette inchangée. Si la plaque nécessite une intervention plus fréquente, enquêtez sur la raison : la distribution de l'usure, l'état des consommables, le chargement ou un problème mécanique peuvent avoir changé.

07 — Lier la carte de la plaque à la carte du lot

Identifiez les positions des pièces ou les groupes de supports pendant un essai. Mesurez l'épaisseur aux emplacements convenus sur les pièces libérées et nettoyées. Le cas échéant, mesurez la forme de la surface séparément de la variation d'épaisseur.

Comparez le schéma du lot avec l'enregistrement de la plaque, mais ne supposez pas un transfert un à un sans preuve. Le mouvement, la pression, la rigidité des pièces et le comportement du support peuvent modifier l'apparence de l'état d'un outil sur le composant fini.

Une amélioration de la planéité de la plaque de rodage est utile lorsqu'elle conduit à des pièces acceptées de manière répétable. Si la carte de la plaque s'améliore alors que le TTV ne s'améliore pas, poursuivez l'enquête sur le chargement, la métrologie et le reste du processus plutôt que de répéter indéfiniment la même correction.

Conservez les données des lots échoués. Elles aident à distinguer une tendance d'usure progressive d'un événement soudain tel qu'une contamination ou un dommage au support.
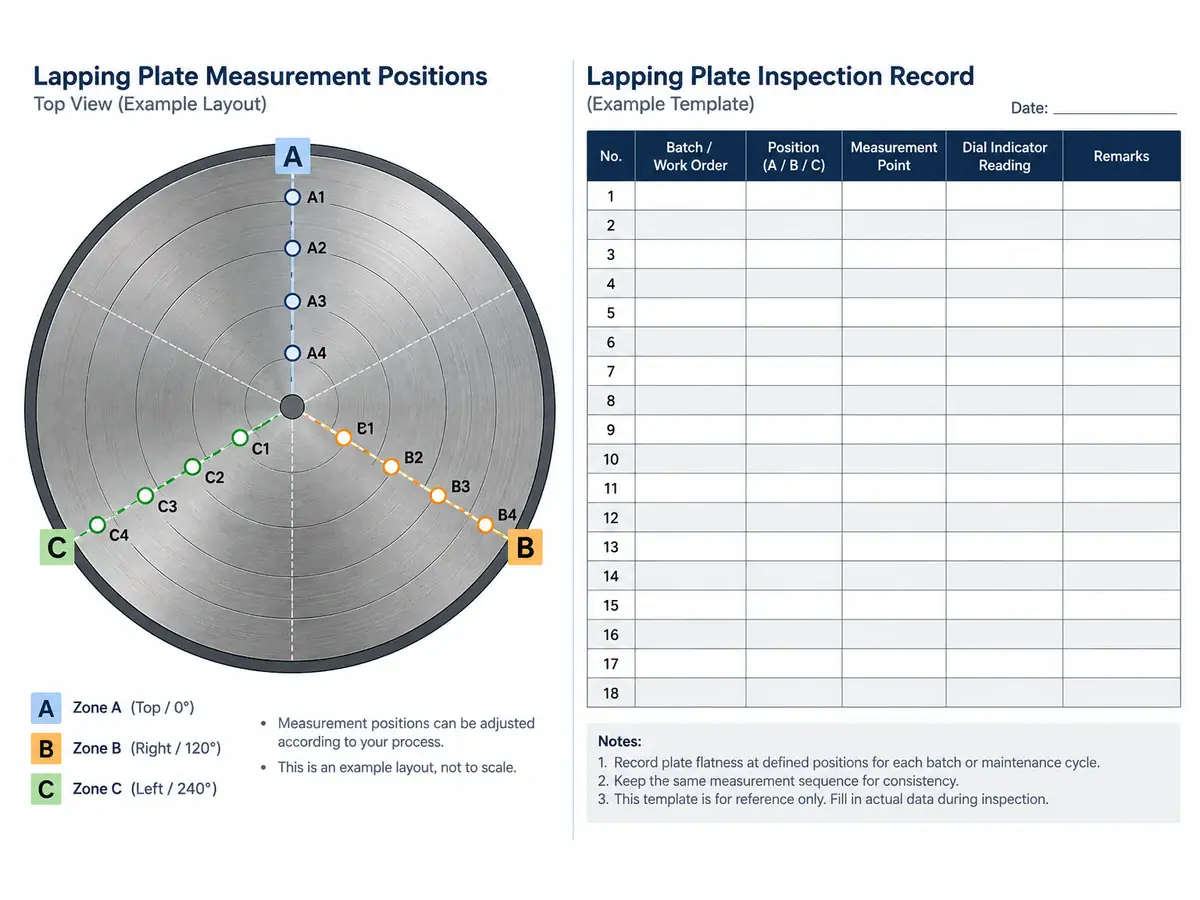
Positions de mesure de la plaque et enregistrement de l'inspection des ébauches
Carte illustrative des positions de la plaque et enregistrement de l'inspection des ébauches ; aucune mesure de production n'est revendiquée.

08 — Libérer la maintenance avec un enregistrement complet

Après correction, documentez l'état de la plaque, les outils utilisés, les réglages, le temps de correction écoulé et le résultat de la vérification. Incluez toute modification de la recette de production. Marquez le premier lot qualifié après la maintenance afin que les performances ultérieures puissent être retracées jusqu'à cette intervention.

Pour une revue fournisseur, envoyez le modèle de machine, la carte d'état de la plaque, les détails du support, le schéma de chargement et les mesures des pièces. Les photographies aident à localiser les dommages visibles, mais elles ne remplacent pas la référence mesurée nécessaire à la correction.

Discuter des exigences du processus de rodage en utilisant le matériau réel et le dessin fini. La planéité de la plaque de rodage est une entrée contrôlée dans le processus de production ; son maintien fonctionne mieux lorsque l'inspection de l'outil et l'acceptation des pièces utilisent le même historique traçable.

Défiler vers le haut