
Machine de centrage de lentilles
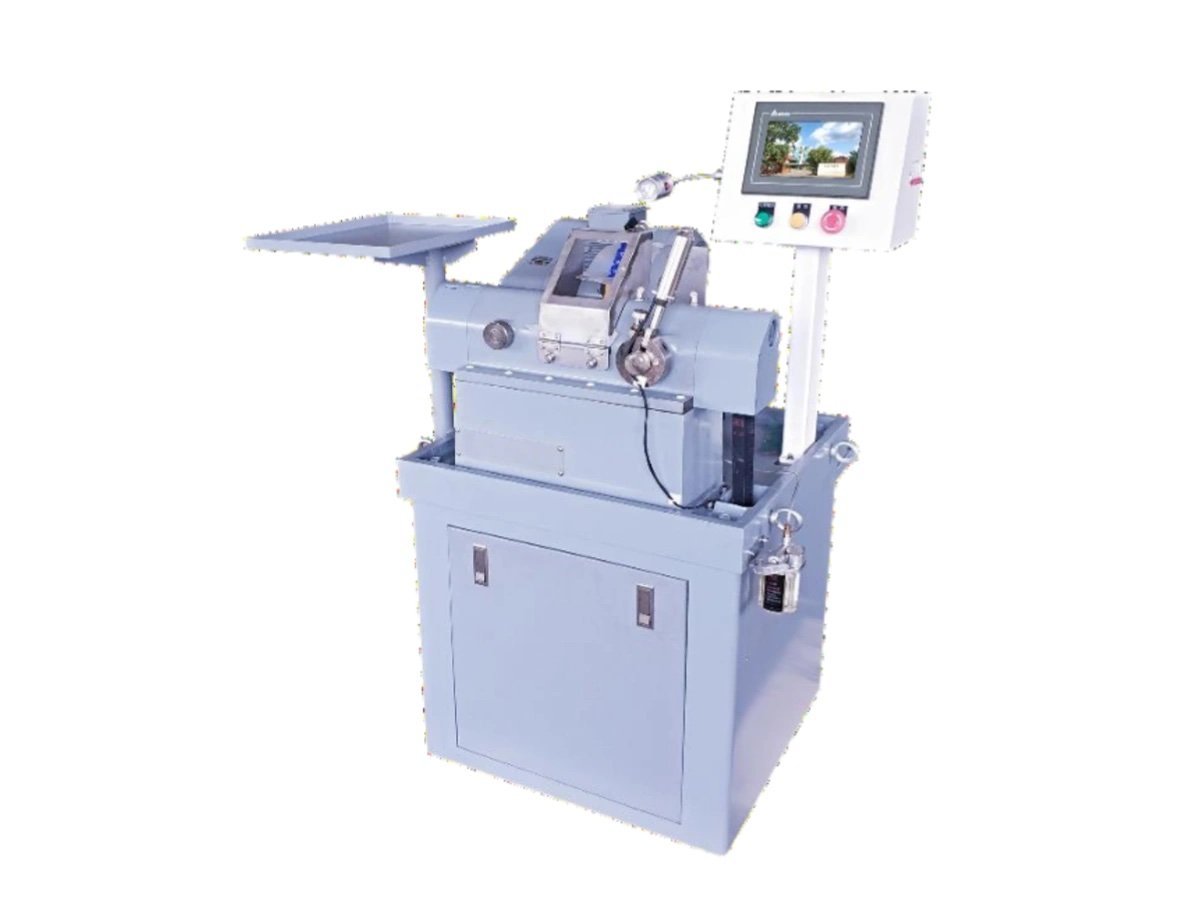
A machine de centrage de lentilles ne meule pas un diamètre à la taille. Elle trouve la ligne joignant les deux centres de courbure d'une lentille finie, puis meule le bord en respectant cette ligne. Ø1,8–185 mm, verre optique jusqu'à saphir.
Ce que le centrage décide réellement
Une lentille polie a deux surfaces optiques, chacune avec un centre de courbure. La ligne passant par ces deux centres est l'axe optique — l'axe autour duquel l'élément effectue réellement l'imagerie. Rien dans la découpe, la génération ou le polissage ne la référence. Le flan était rond avant que tout cela ne commence, et il est resté rond autour de ce que la scie lui a donné.
Ainsi, lorsque la lentille est placée dans une monture, deux axes se rencontrent : l'axe de l'alésage et l'axe optique du verre. S'ils ne sont pas la même ligne, le faisceau quitte l'assemblage en pointant ailleurs que ce que la conception indique. Vous pouvez corriger cette erreur avec des cales et des bagues de réglage, ou vous pouvez la supprimer une fois, au niveau du bord, avant que la lentille n'atteigne l'assemblage. Cette seconde option est la raison d'être d'une machine de centrage de lentilles.
La génération et le polissage décident de la forme de la lentille. Une machine de centrage de lentilles décide de son emplacement — par rapport au tube dans lequel elle est vissée.
Comment une machine de centrage de lentilles trouve-t-elle l'axe ?
Elle ne le mesure pas. Elle laisse la lentille trouver l'axe par elle-même.
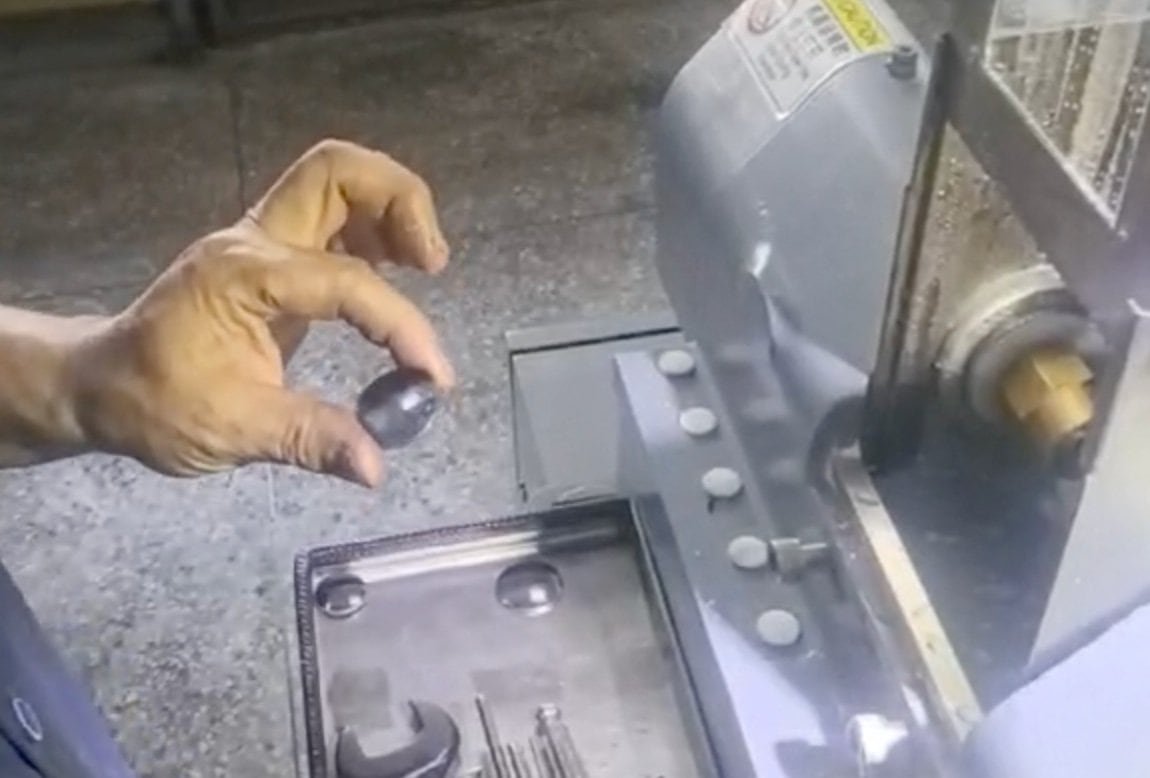
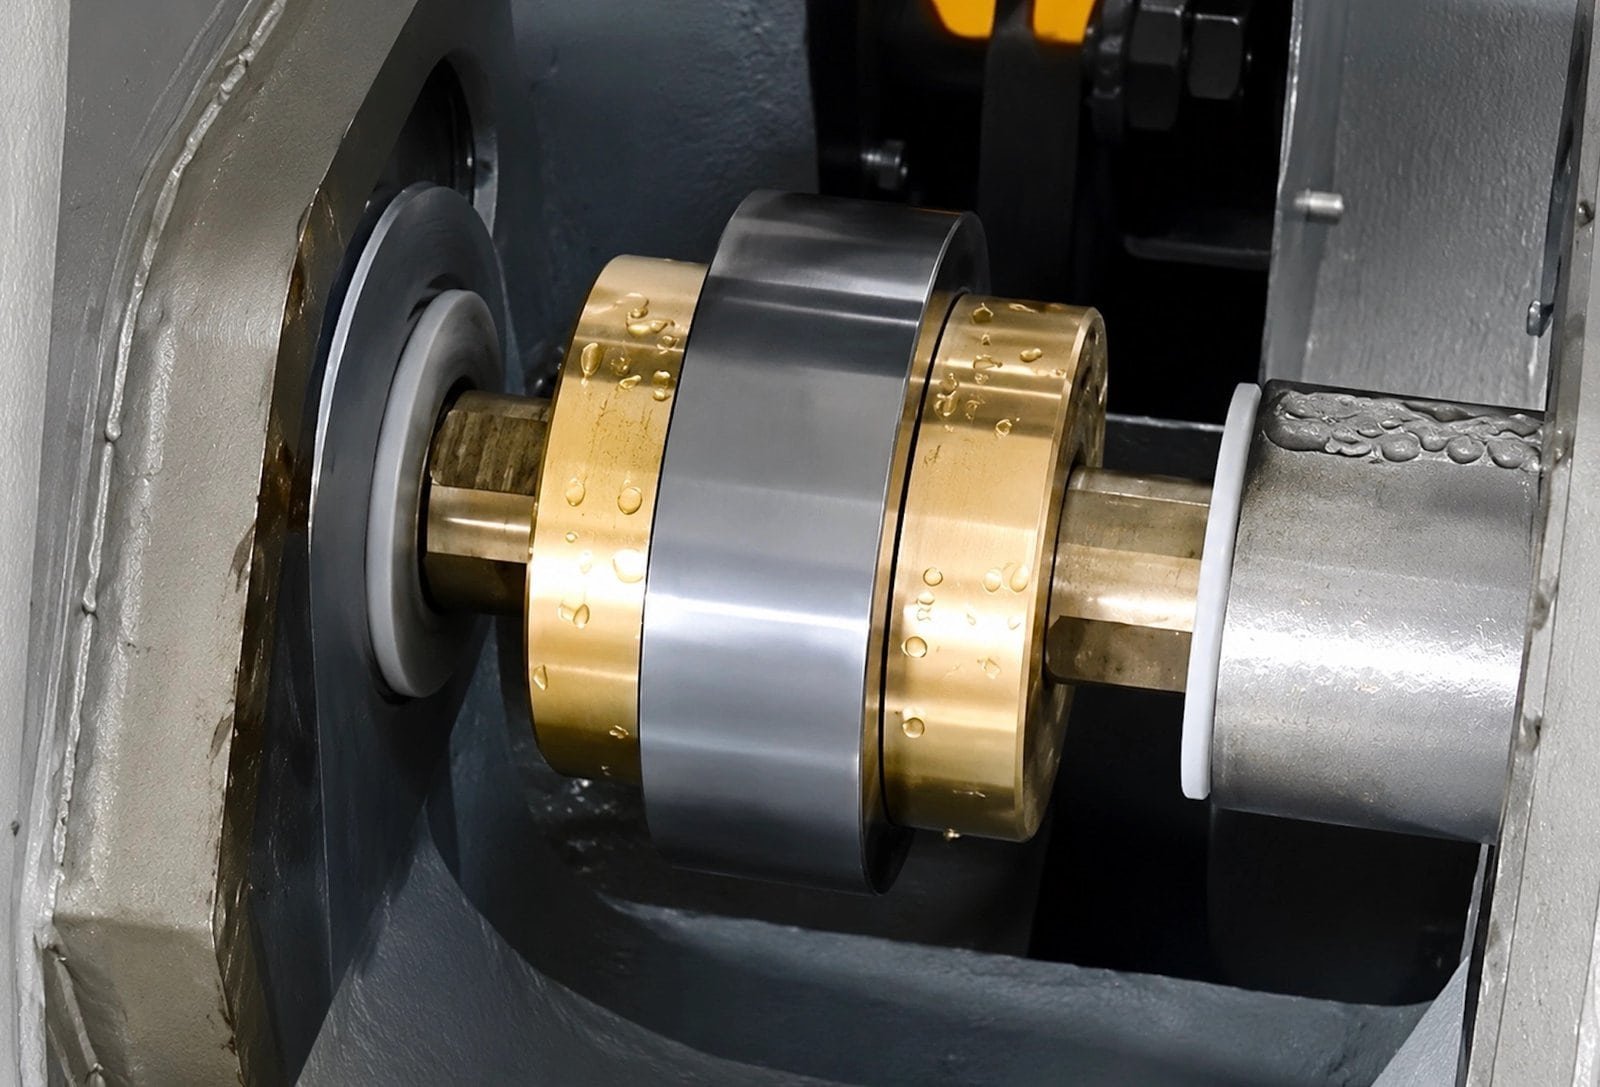
L'élément est piégé entre deux mandrins cloche — courts cônes creux dont les bords touchent chaque face polie en cercle plutôt qu'en un point — sur une seule broche horizontale. Serrez légèrement, mettez en marche, et la pièce ne restera pas là où vous la mettez. Chaque bord appuie sur une surface sphérique, et la seule position où ces deux appuis s'équilibrent est celle où la ligne joignant les deux centres de courbure se trouve le long de l'axe de la broche. N'importe où ailleurs, il y a une composante latérale, et la lentille glisse sur les bords jusqu'à ce que cette composante disparaisse.
Ensuite, le serrage atteint sa pleine force, la broche descend en bas de sa plage de vitesse, et la meule diamantée entre en action. Le bord qui est meulé est concentrique à l'axe optique car l'axe optique est maintenant l'axe de rotation. Deux actions, une broche :
- Mise en place — serrage léger, haut de la plage de vitesse, la pièce libre de migrer sur les bords jusqu'à ce que le faux-rond s'annule
- Découpe — serrage complet, basse vitesse, diamètre extérieur et les deux chanfreins dans le même réglage
Le jeu de mandrins cloche est l'outil qui rend cela possible, et il est choisi en fonction du diamètre et des rayons que vous utilisez — il n'est pas fourni en une paire universelle. Indiquez-nous la gamme d'éléments et nous spécifierons le jeu avec le devis.
Parce que la pièce est positionnée par ses propres faces polies, une machine de centrage de lentilles se soucie peu du type de verre. Ce qui décide du travail, ce sont les rayons, l'ouverture nette et la tolérance de centrage sur le dessin.
Comment la précision du centrage est-elle réglée et vérifiée ?
C'est la question qui décide si un devis de machine de centrage de lentilles est comparable à un autre, et c'est celle à laquelle la plupart des fiches techniques répondent avec un chiffre et rien d'autre. Un chiffre seul n'est pas une spécification. Posez plutôt trois questions.
| Demandez | À quoi ressemble une réponse claire |
|---|---|
| Avec quoi ? | Un centroscope — l'opérateur observe l'image réfléchie du centre de la surface pendant que la pièce tourne, et ajuste jusqu'à ce qu'elle cesse de décrire un cercle |
| Dans quelles conditions ? | Jeu de mandrins cloche nommé, force de serrage indiquée, un rayon et un diamètre spécifiques. Changez l'un de ceux-ci et la performance change |
| À quelle fréquence ? | Établi sur les premières pièces d'un lot, puis répété par la machine. Il n'y a pas de mesure en boucle fermée enregistrant chaque élément |
Cette dernière ligne est celle qu'il faut obtenir par écrit avant une commande, pas après. Une capacité de réglage et un enregistrement par pièce sont des engagements différents, et un fournisseur qui vous laisse supposer le second tout en livrant le premier a intégré un litige dans la procédure d'acceptation. Nous préférons être explicites : ce que cette classe de machine vous offre, c'est un réglage, établi sur un centroscope puis répété.
Si votre processus nécessite réellement une valeur enregistrée pour chaque élément, dites-le lors de votre demande. Il s'agit d'une classe d'équipement différente et nous vous le dirons plutôt que de vous faire un devis.
Les affirmations en secondes d'arc circulent librement dans cette catégorie. Avant de comparer deux d'entre elles, vérifiez qu'elles se réfèrent toutes deux à la même chose — capacité de réglage sur un centroseur, à une taille de cloche et un rayon spécifiés — car généralement ce n'est pas le cas.
Les dessins cotés au Cadre ISO 10110 portent déjà la centration comme tolérance propre, ce qui rend cette conversation courte. Envoyez-en un avec la demande.
Quatre machines, trois choses qui les distinguent
Les quatre machines de cette partie de la gamme se pincent entre des cloches et stabilisent l'élément sur son propre axe optique avant que la meule n'intervienne. La centration n'est pas ce qui distingue une machine à centrer les lentilles d'une bordeuse de profil.
Size
Ø1,8–120 mm et Ø50–185 mm sur les deux machines de centrage dédiées ; jusqu'à Ø80 mm sur les deux bordeuses de profil. Le chevauchement au milieu est réel, et le critère décisif est généralement l'un des deux suivants.
Qu'est-ce qui définit le contour
Les pièces rondes prennent leur diamètre de la meule. Les pièces carrées, en forme de D et les verres de couverture nécessitent un formeur de copie, que seules les bordeuses de profil possèdent. Une machine à centrer les lentilles finit la pièce ronde.
Qui le charge
Une machine sur les quatre amène l'élément au mandrin elle-même. Les trois autres sont chargées manuellement — ce qui est approprié pour les petites séries et les lots mixtes, et inapproprié pour le volume.
Quelle machine pour quelle pièce ?
| Machine | Prenez-le quand | Plage |
|---|---|---|
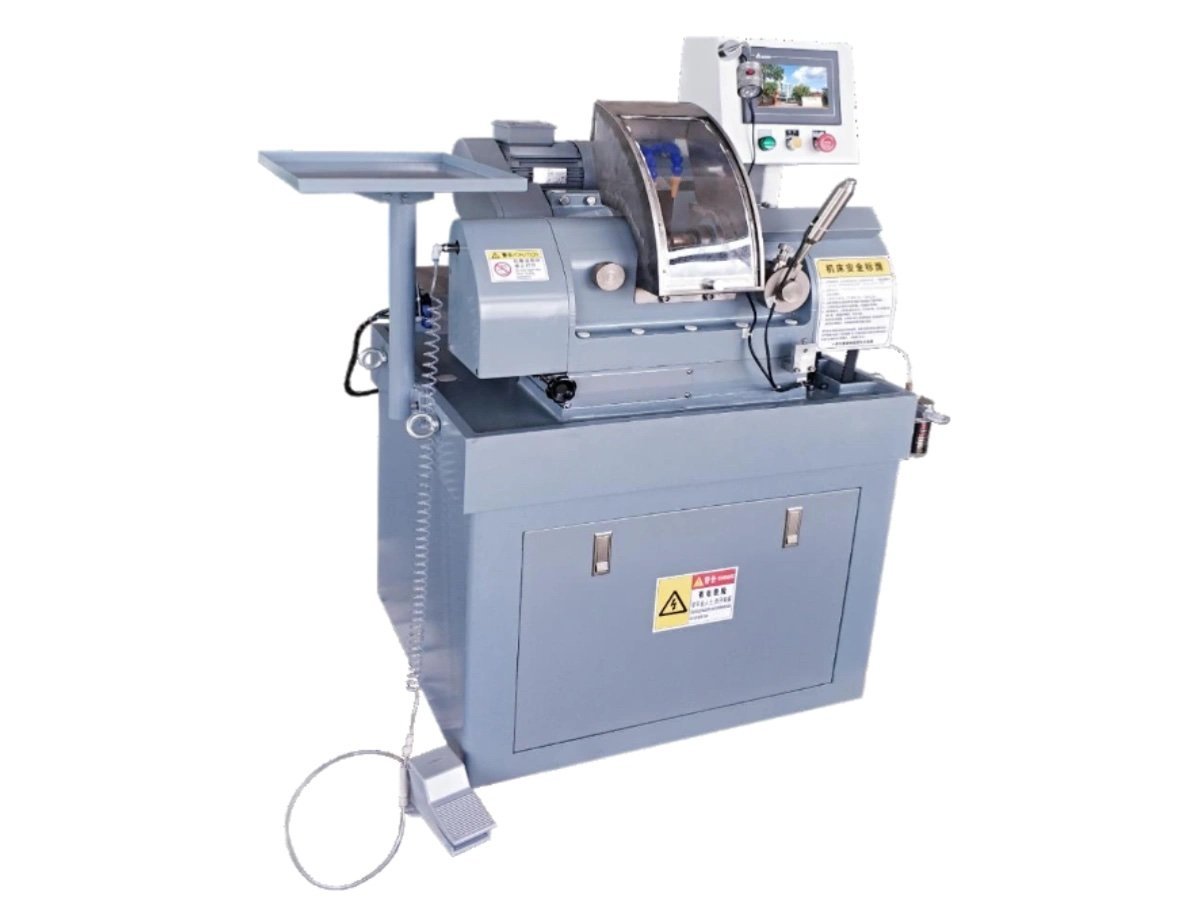
| EG-120L | Pièces rondes, petites à moyennes ; saphir et autres substrats superdurs ; vous voulez que la coupe soit enfermée | Ø1,8–120 mm |
| EG-185L | Pièces rondes au-dessus de Ø120 mm ; longs bords où le cône doit être ajusté sur la machine | Ø50–185 mm |
| EG-80 | Contours non ronds copiés d'un formeur, chargement manuel, lots mixtes | Ø5–80 mm |
| Auto-EG-80 | Le même travail que l'EG-80 en volume, avec l'élément placé automatiquement dans le mandrin | Ø5–80 mm |
Deux d'entre elles présentent une différence supplémentaire qui mérite d'être connue avant de comparer les devis : l'EG-185L est équipée de série d'un micro-réglage conique et peut être commandée avec un système de chanfreinage numérique qui maintient les deux chanfreins égaux lorsque l'épaisseur de la pièce varie dans un lot. L'EG-120L répond au même problème différemment, avec des doubles axes servo et une profondeur de coupe constante définie par un nombre.
Pas pour le verre architectural ou décoratif, et pas pour les laboratoires de lunetterie ophtalmique. Il s'agit d'équipements de production pour éléments optiques de précision. Le bordage polissage sur panneaux plats 2D et 2,5D est une opération différente, effectuée sur la EP-220C.
Où se situe le centrage dans la ligne
Le centrage est tardif. Les deux faces doivent être finies avant qu'il y ait un axe optique à trouver, ce qui signifie que chaque heure déjà passée sur l'élément est à risque sur cette machine — et c'est aussi la dernière chance de corriger ce que les stations précédentes ont laissé.
En amont se trouve la gamme de génération et le gamme de polissage; la aperçu de la rectification et du centrage compare cette station par rapport au reste de l'étape 4. En aval se trouvent le revêtement et l'assemblage, que nous ne construisons pas. La connexion des six stations est détaillée sur la page ligne de fabrication.
Les matériaux ne sont pas une contrainte en soi — verre optique, la silice fondue, le quartz cristallin, le saphir et les céramiques techniques se centrent tous sur le même principe. Ce qui change avec les substrats plus durs, c'est la spécification de la meule et l'avance qu'une machine à centrer les lentilles peut maintenir, pas la méthode.
Envoyez un dessin et quelques pièces polies
Une machine à centrer les lentilles est facile à spécifier mal à partir d'une fiche technique, car l'élément qui décide du travail ne figure pas sur la fiche technique — c'est le jeu de cloches. Envoyez un dessin de l'élément avec le diamètre, les deux rayons, l'épaisseur centrale et la tolérance de centration que vous devez respecter, ainsi que quelques-unes de vos propres pièces polies.
Nous les exécutons, les retournons et envoyons la feuille de processus avec le devis — y compris comment le centrage a été réglé et sur quoi il a été vérifié. L'essai est gratuit ; vous couvrez le fret. Les devis sont FOB par défaut, avec CNF et DDP sur demande.
Garantie de 12 mois · essai gratuit sur vos propres bruts
Les clients optiques comprennent Edmund Optics et Coherent
Équipement et lectures connexes :
- Machine de centrage optique CNC EG-120L — Ø1,8–120 mm, fermé, saphir et superdur
- Grande machine de centrage optique EG-185L — Ø50–185 mm, micro-réglage conique
- Gamme de bordage et de centrage — comparaison des quatre machines
- Ligne de fabrication de lentilles optiques — comment les six stations se connectent
- Gamme complète d'équipements