
Planitud de la placa de lapeado: anillos de acondicionamiento y desgaste
Un lote puede salir de la máquina de afilar con una distribución de espesor desigual, aunque la eliminación de material promedio coincida con la receta. Aumentar el ciclo puede eliminar más material sin corregir la forma subyacente. La planitud de la máquina de afilar es una causa a investigar, junto con la carga, los portadores, la distribución de la presión y la medición.
La pregunta útil de mantenimiento no es simplemente si la máquina parece desgastada. Es si la condición medida de la máquina permanece dentro de la ventana de proceso que produce piezas aceptadas. Establezca un mapa de máquina repetible, relaciónelo con lotes identificados y utilice el método de acondicionamiento específico de la máquina.
01 — Separar la forma de la máquina de las especificaciones de la pieza
La planitud de la máquina describe la superficie de trabajo de la herramienta. La planitud de la pieza describe una superficie terminada, mientras que la variación total del espesor describe la diferencia entre el espesor máximo y mínimo sobre un área definida. Estos están relacionados a través del proceso, pero no son mediciones intercambiables.
Una pieza puede tener superficies curvas que permanecen aproximadamente paralelas, o superficies más planas que no producen la relación de espesor requerida. Medir solo un espesor central pasará por alto ambas distinciones.
Para el control de la planitud de la máquina de afilar, registre el mapa de la máquina y los resultados de la pieza por separado. Defina el rango de medición y la referencia para cada uno. Una lectura local en una pista corta no puede establecer automáticamente la condición de la máquina completa.
Use the guía del proceso de afilado de doble cara para conectar la condición de la herramienta con la ruta completa en lugar de atribuir cada problema de TTV a una sola variable.
02 — Leer la planitud de la máquina de afilar antes de corregir el desgaste
Una tendencia cóncava o convexa amplia requiere una investigación diferente de la ondulación local, un área dañada o un contacto de medición contaminado. Describa el patrón y su repetibilidad antes de cambiar la configuración de acondicionamiento.
| Patrón observado | Comprobaciones antes de la corrección | Registro útil |
|---|---|---|
| Concavidad o convexidad amplia | Referencia de medición, estado térmico y distribución del desgaste | Perfiles repetidos en posiciones definidas |
| Ondulación local o lóbulos | Movimiento de la herramienta, patrón de carga y daño local | Mapa angular y radial |
| Cambio repentino de lectura local | Escombros, rebabas y contacto de medición | Lectura repetida limpia |
| Deriva durante la producción | Carga, condición de la suspensión, temperatura e historial de acondicionamiento | Resultados de la máquina y del lote a lo largo del tiempo |
No utilice un cambio aparente de planitud para explicar un resultado de lote hasta que la medición en sí sea repetible. Un contacto sucio o una orientación de puente diferente pueden producir una tendencia engañosa.
La planitud de la máquina de afilar pertenece a un registro de tiempo. Una sola lectura aceptable después del mantenimiento dice poco sobre cómo cambia la superficie durante un intervalo de producción normal.
03 — Comprender qué cambios de acondicionamiento
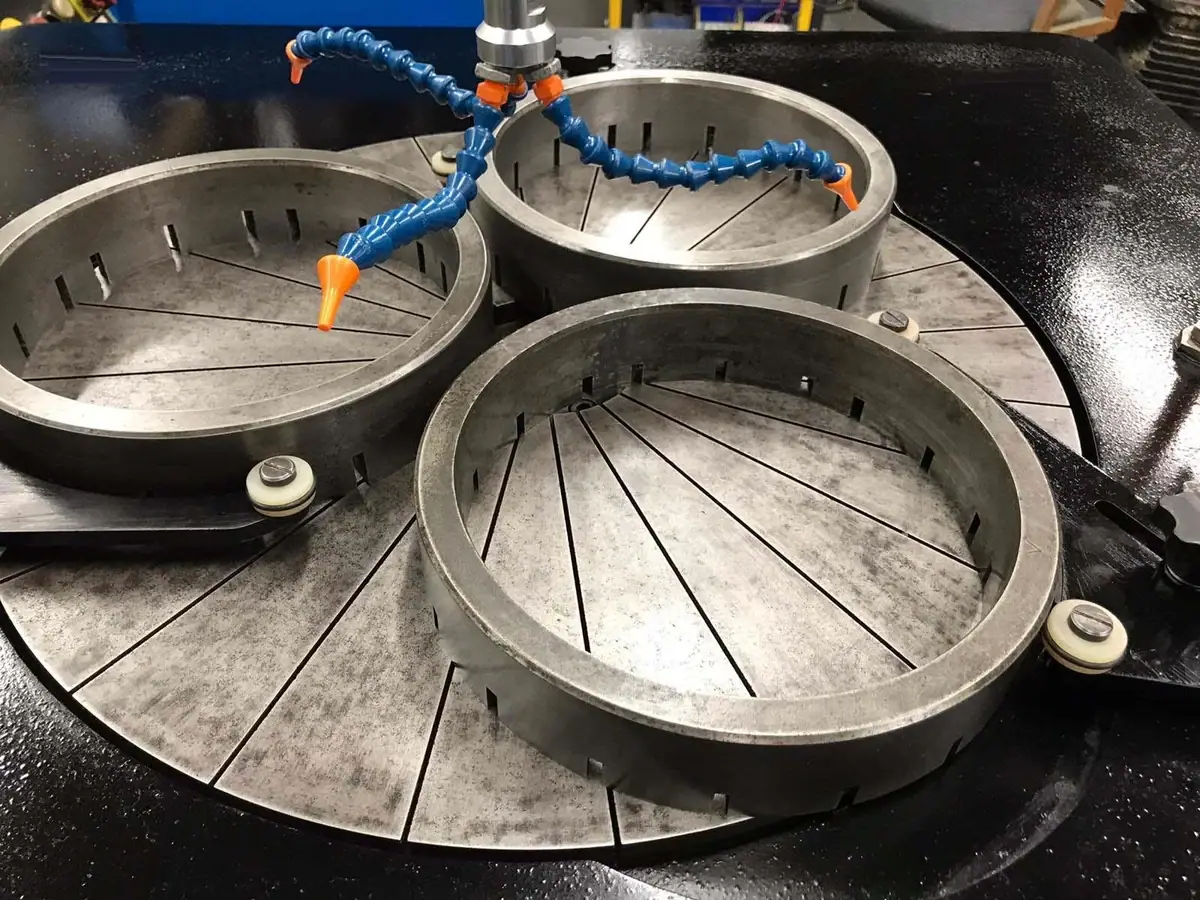
El acondicionamiento redistribuye el desgaste o elimina las regiones altas utilizando las herramientas y los movimientos diseñados para la máquina. La ubicación del anillo, las relaciones de velocidad, el contacto y la condición del abrasivo pueden influir en el patrón de desgaste.
En una máquina de afilar de cara abierta, cambiar la posición radial del anillo de acondicionamiento puede alterar dónde ocurre el desgaste. Sin embargo, la dirección y la magnitud de la corrección deben seguir la geometría documentada de la máquina. No transfiera una instrucción simple de esa máquina a un sistema planetario de doble cara sin confirmación.
Una máquina de doble cara tiene relaciones adicionales entre las placas superior e inferior, los portadores, los engranajes y las piezas de trabajo. Corregir una placa o una variable operativa puede no abordar el problema completo de la distribución del espesor.
Para la planitud de la máquina de afilar, utilice un bucle de corrección medido: inspeccione, aplique la corrección limitada aprobada, reinspeccione y confirme con piezas representativas. Una ejecución de acondicionamiento larga y sin medir puede excederse y crear un nuevo problema.
04 — Medir utilizando una referencia definida
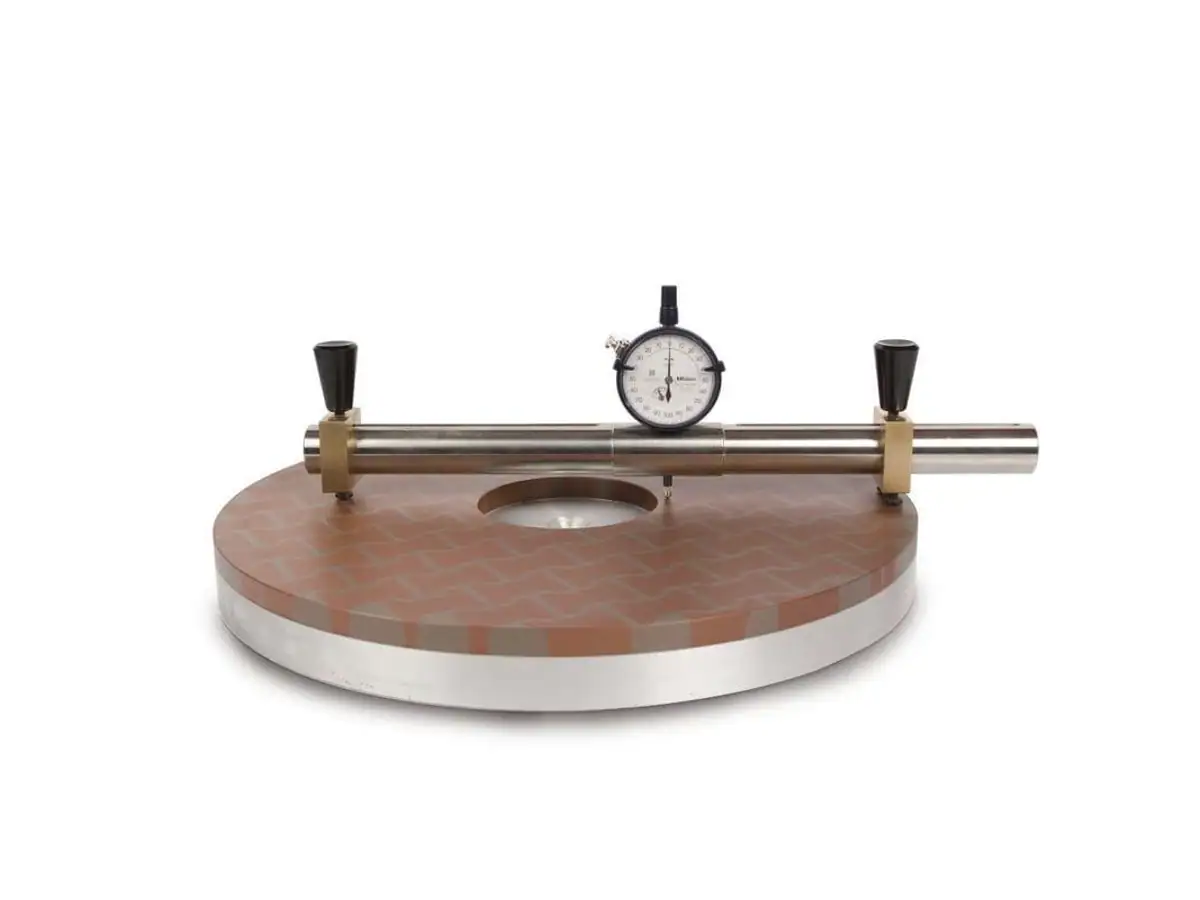
Una regla puede revelar una condición amplia, pero su contacto y resolución limitan lo que demuestra. Un puente y un indicador requieren una referencia conocida, un rango consistente y puntos de contacto limpios. La resolución del instrumento por sí sola no define la precisión de la medición.
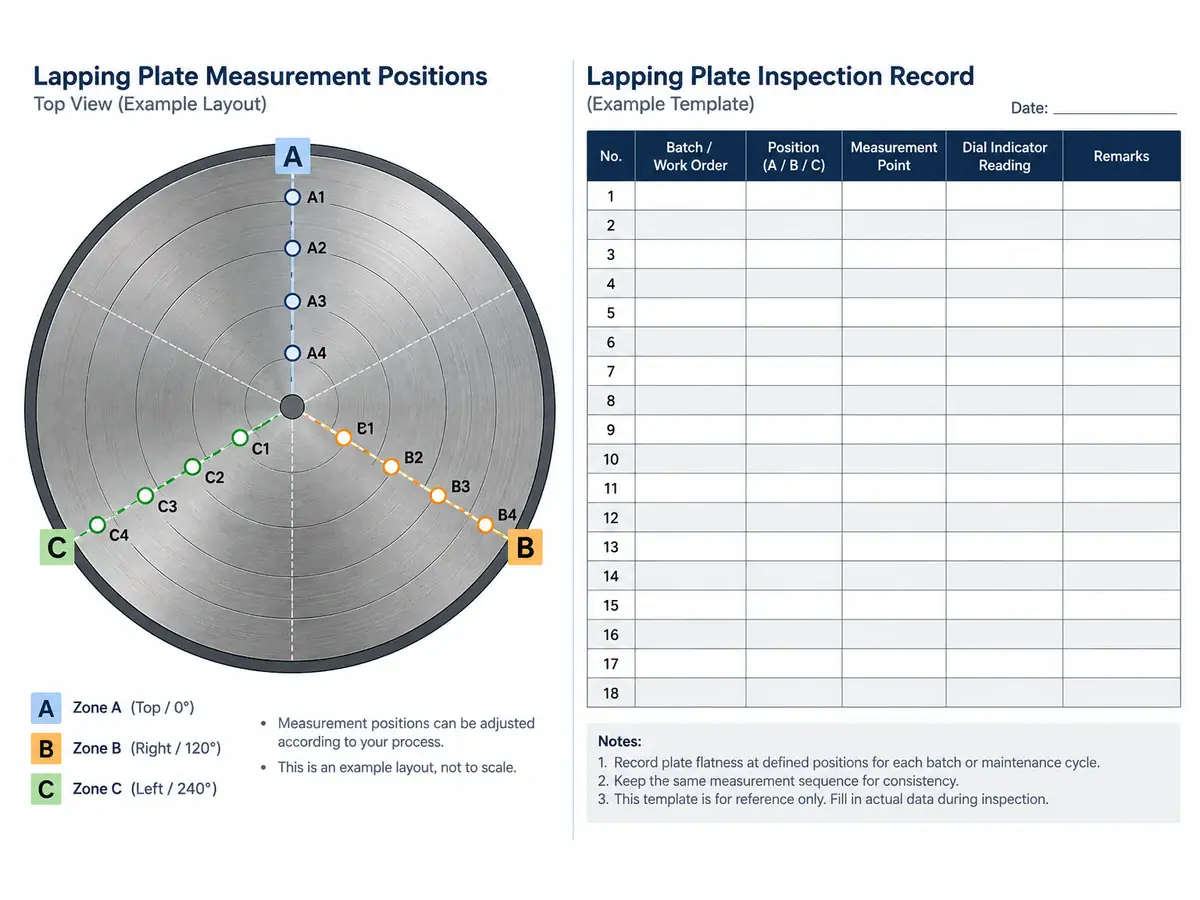
Mida con la máquina en la condición segura requerida por su procedimiento de mantenimiento. Identifique la máquina, las posiciones radiales, las ubicaciones angulares y la condición térmica. Registre si la lectura se toma directamente en la superficie de trabajo y cómo se manejan las ranuras.
En La guía del NIST sobre el control de un proceso de medición es relevante aquí: el propio sistema de medición necesita un comportamiento estable y comprobado si las tendencias van a respaldar las decisiones.
Para los registros de planitud de la máquina de afilar, conserve tanto las lecturas como la disposición de la medición. Un número marcado como “planitud” sin un rango o ubicación no se puede comparar de manera confiable con el resultado del siguiente turno.
05 — Incluir carga, portadores y presión
La distribución de la pieza afecta el contacto y el desgaste. Un portador con llenado desigual, espesores de entrada mixtos o un diámetro de producto cambiado pueden alterar el proceso incluso cuando el tiempo programado permanece sin cambios.
Verifique la condición del portador y su relación con la pieza de trabajo. Un portador dañado o inadecuado para la pieza puede crear un problema que el acondicionamiento por sí solo no puede resolver. Mantenga la carga de la pieza y la inspección de la herramienta en el registro de configuración del lote.
La presión debe interpretarse utilizando la cantidad definida de la máquina y el área cargada. Un valor mostrado como carga no es automáticamente presión de contacto. Evite describir una clasificación de carga en kilogramos como si fuera una presión uniforme que actúa sobre cada componente.
En La página de productos de afilado y pulido de la serie DL proporciona el contexto del equipo. Utilice la documentación confirmada del modelo seleccionado para la configuración, en lugar de combinar especificaciones de diferentes tamaños o configuraciones de máquina.
06 — Establecer un disparador de acondicionamiento basado en evidencia del proceso
Un intervalo de calendario fijo puede ser conveniente, pero la tasa de desgaste depende del trabajo que se esté procesando. Los cambios en el material, la carga del lote, el abrasivo o la eliminación de material pueden requerir un intervalo diferente.
Establezca un plan inicial de inspección y acondicionamiento mediante pruebas. Luego, compare las mediciones de la placa, los resultados de las piezas y la cantidad de trabajo completado. El objetivo es intervenir antes de que se pierda la ventana de proceso calificada, no maximizar el tiempo entre cada acción de mantenimiento.
La planitud de la placa de pulido debe tener un criterio de aceptación y una respuesta documentados. Indique quién puede autorizar una corrección, qué mediciones se requieren después y cuándo se debe volver a verificar un lote representativo.
Evite ocultar correcciones repetidas dentro de una receta sin cambios. Si la placa requiere una intervención más frecuente, investigue el motivo: la distribución del desgaste, el estado de los consumibles, la carga o un problema mecánico pueden haber cambiado.
07 — Vincular el mapa de la placa al mapa del lote
Identifique las posiciones de las piezas o los grupos de portadores durante una prueba. Mida el espesor en las ubicaciones acordadas en las piezas liberadas y limpiadas. Cuando corresponda, mida la forma de la superficie por separado de la variación del espesor.
Compare el patrón del lote con el registro de la placa, pero no asuma una transferencia uno a uno sin evidencia. El movimiento, la presión, la rigidez de la pieza y el comportamiento del portador pueden cambiar la apariencia de la condición de una herramienta en el componente terminado.
Una mejora de la planitud de la placa de pulido es útil cuando conduce a piezas aceptadas repetibles. Si el mapa de la placa mejora mientras que el TTV no lo hace, continúe la investigación sobre la carga, la metrología y el resto del proceso en lugar de repetir la misma corrección indefinidamente.
Conserve los datos de lotes fallidos. Ayuda a distinguir una tendencia de desgaste gradual de un evento repentino como contaminación o daño del portador.
08 — Liberar mantenimiento con un registro completo
Después de la corrección, documente la condición de la placa, las herramientas utilizadas, la configuración, el tiempo de corrección transcurrido y el resultado de la verificación. Incluya cualquier cambio en la receta de producción. Marque el primer lote calificado después del mantenimiento para que el rendimiento posterior pueda rastrearse hasta esa intervención.
Para una revisión del proveedor, envíe el modelo de la máquina, el mapa de la condición de la placa, los detalles del portador, el patrón de carga y las mediciones de la pieza. Las fotografías ayudan a localizar daños visibles, pero no reemplazan la referencia medida necesaria para la corrección.
Discutir requisitos del proceso de pulido utilizando el material real y el dibujo terminado. La planitud de la placa de pulido es una entrada controlada al proceso de producción; mantenerla funciona mejor cuando la inspección de la herramienta y la aceptación de la pieza utilizan el mismo historial rastreable.
