
Máquina de centrado de lentes
A máquina de centrado de lentes no rectifica un diámetro a medida. Encuentra la línea que une los dos centros de curvatura de una lente terminada, luego rectifica el borde alineado con esa línea. Ø1,8–185 mm, desde vidrio óptico hasta zafiro.
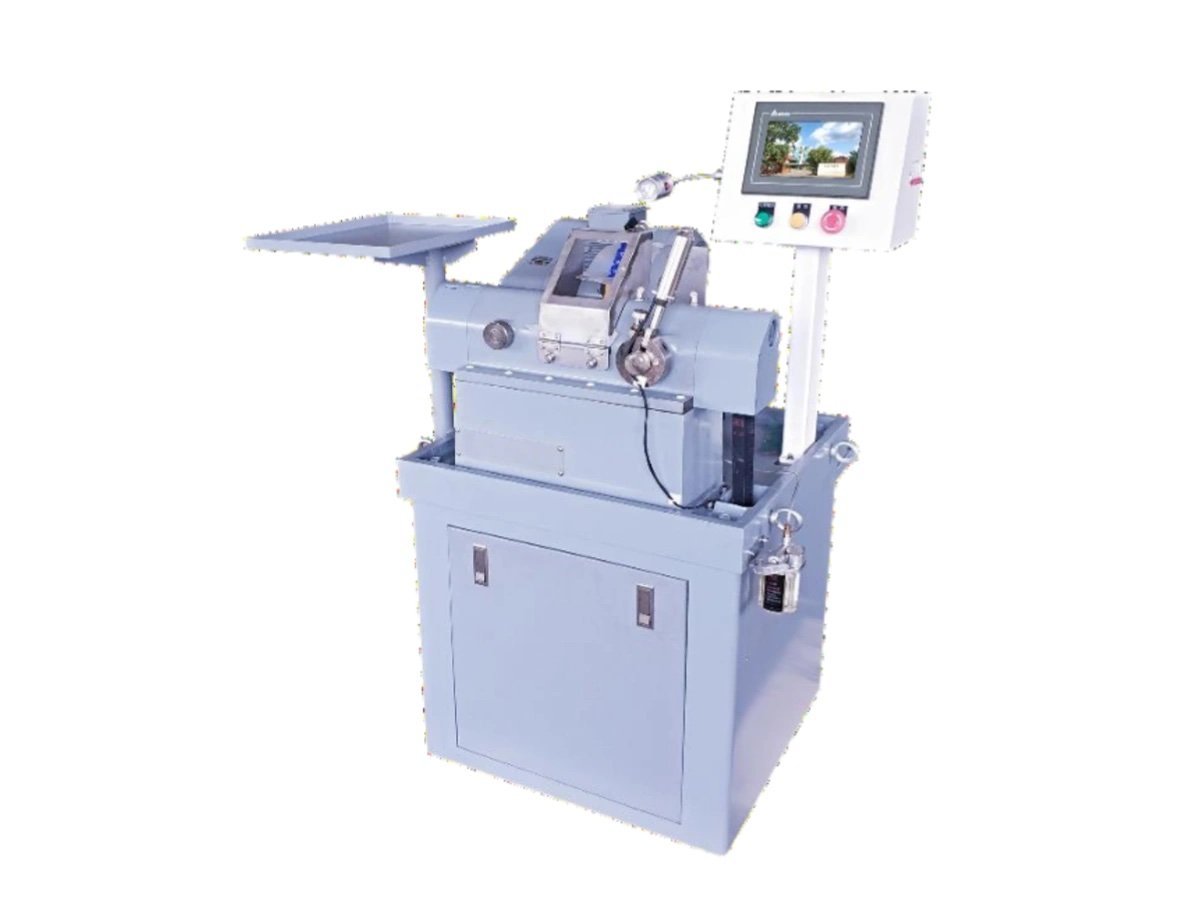
Lo que realmente decide el centrado
Una lente pulida tiene dos superficies ópticas, cada una con un centro de curvatura. La línea que une esos dos centros es el eje óptico — el eje sobre el cual el elemento realmente forma imágenes. Nada en el aserrado, generación o pulido lo referencia. El desbaste era redondo antes de que todo eso comenzara, y se mantuvo redondo en torno a lo que la sierra le diera.
Por lo tanto, cuando la lente se coloca en una montura, se encuentran dos ejes: el eje del orificio y el eje óptico del vidrio. Si no son la misma línea, el haz sale del conjunto apuntando a un lugar diferente de donde dice el diseño. Puede eliminar ese error con calzos y anillos de ajuste, o puede eliminarlo una vez, en el borde, antes de que la lente llegue al ensamblaje. Esa segunda opción es para lo que sirve una máquina de centrado de lentes.
La generación y el pulido deciden la forma de la lente. Una máquina de centrado de lentes decide dónde está — en relación con el tubo en el que se enrosca.
¿Cómo encuentra una máquina de centrado de lentes el eje?
No lo mide. Deja que la lente encuentre el eje por sí misma.
El elemento queda atrapado entre dos portabrocas de campana — conos huecos cortos cuyos bordes tocan cada cara pulida en un círculo en lugar de en un punto — en un solo husillo horizontal. Sujete ligeramente, enciéndalo, y la pieza no se quedará donde la ponga. Cada borde presiona sobre una superficie esférica, y la única posición en la que esas dos presiones se equilibran es aquella en la que la línea que une los dos centros de curvatura yace a lo largo del eje del husillo. En cualquier otro lugar hay un componente lateral, y la lente se desliza sobre los bordes hasta que ese componente desaparece.
Luego, la sujeción pasa a su máxima fuerza, el husillo desciende al extremo inferior de su rango y la muela de diamante entra en acción. El borde que se rectifica es concéntrico con el eje óptico porque el eje óptico es ahora el eje de rotación. Dos acciones, un husillo:
- Asentamiento — sujeción ligera, parte superior del rango de velocidad, la pieza libre para migrar sobre los bordes hasta que el descentramiento colapse
- Corte — sujeción completa, baja velocidad, diámetro exterior y ambos chaflanes en la misma configuración
El juego de campanas es la herramienta que hace que esto funcione, y se elige para el diámetro y los radios que se utilizan — no se suministra como un par universal. Díganos el rango de elementos y especificaremos el juego con la cotización.
Debido a que la pieza se localiza por sus propias caras pulidas, una máquina de centrado de lentes no se preocupa mucho por el material del vidrio. Lo que decide el trabajo son los radios, la apertura libre y la tolerancia de centrado en el dibujo.
¿Cómo se establece y se comprueba la precisión del centrado?
Esta es la pregunta que decide si una cotización de máquina de centrado de lentes es comparable con otra, y es la que la mayoría de las hojas de datos responden con un número y nada más. Un número por sí solo no es una especificación. Pregunte tres cosas en su lugar.
| Pregunte | Cómo es una respuesta directa |
|---|---|
| ¿Con qué? | Un centroscopio — el operador observa la imagen reflejada del centro de la superficie mientras la pieza gira, y ajusta hasta que deja de describir un círculo |
| ¿Bajo qué condiciones? | Juego de campanas especificado, fuerza de sujeción declarada, un radio y diámetro específicos. Cambie cualquiera de ellos y la cifra cambia |
| ¿Con qué frecuencia? | Establecido en las primeras piezas de un lote, luego repetido por la máquina. No hay un medidor de bucle cerrado que registre cada elemento |
Esa última fila es la que hay que obtener por escrito antes de un pedido, no después. Una capacidad de ajuste y un registro por pieza son compromisos diferentes, y un proveedor que le permite asumir lo segundo mientras entrega lo primero ha incorporado una disputa en el procedimiento de aceptación. Preferimos ser explícitos: lo que esta clase de máquina le ofrece es un ajuste, establecido en un centroscopio y luego repetido.
Si su proceso necesita genuinamente una cifra registrada para cada elemento, indíquelo en la consulta. Esa es una clase diferente de equipo y se lo haremos saber en lugar de cotizar para ello.
Las afirmaciones de segundos de arco circulan libremente en esta categoría. Antes de comparar dos de ellas, compruebe que ambas se refieren a lo mismo — capacidad de ajuste en un centroscopio, con un tamaño de campana y radio indicados — porque normalmente no es así.
Dibujos cotados al marco ISO 10110 ya llevan la centración como tolerancia propia, lo que hace que esta conversación sea breve. Envíe uno con la consulta.
Cuatro máquinas, tres cosas que las separan
Las cuatro máquinas de esta parte de la gama se sujetan entre campanas y asientan el elemento en su propio eje óptico antes de que la muela entre en contacto. La centración no es lo que distingue a una máquina de centrar lentes de una rectificadora de perfiles.
Size
Ø1,8–120 mm y Ø50–185 mm en las dos máquinas de centrar dedicadas; hasta Ø80 mm en las dos rectificadoras de perfiles. El solapamiento en el medio es real, y el factor decisivo suele ser uno de los dos siguientes.
Qué define el contorno
Las piezas redondas toman su diámetro de la muela. Los cuadrados, las formas de D y el vidrio de cobertura necesitan un conformador de copia, que solo llevan las rectificadoras de perfiles. Una máquina de centrar lentes termina la pieza redonda.
Quién la carga
Una máquina de las cuatro lleva el elemento al portabrocas. Las otras tres se cargan manualmente, lo cual es adecuado para tiradas cortas y lotes mixtos, y inadecuado para grandes volúmenes.
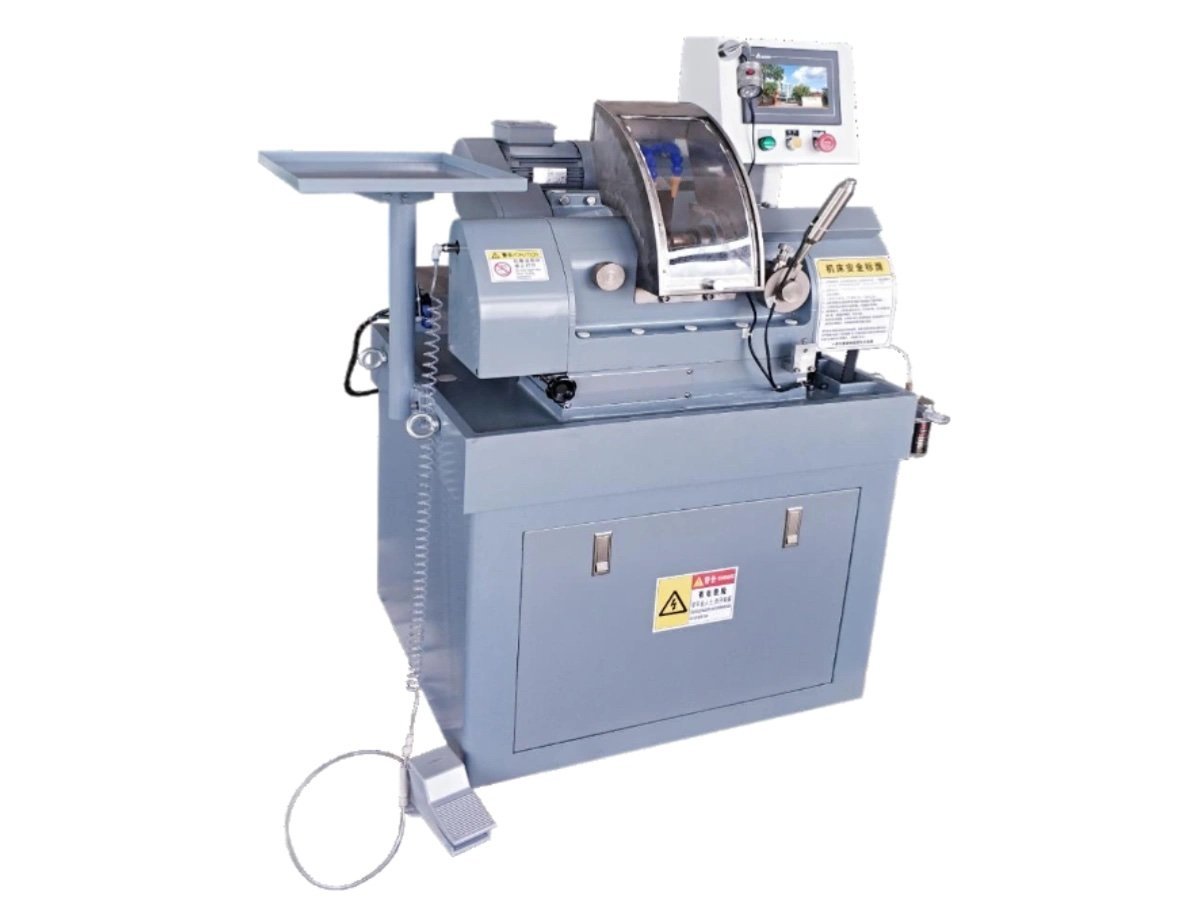
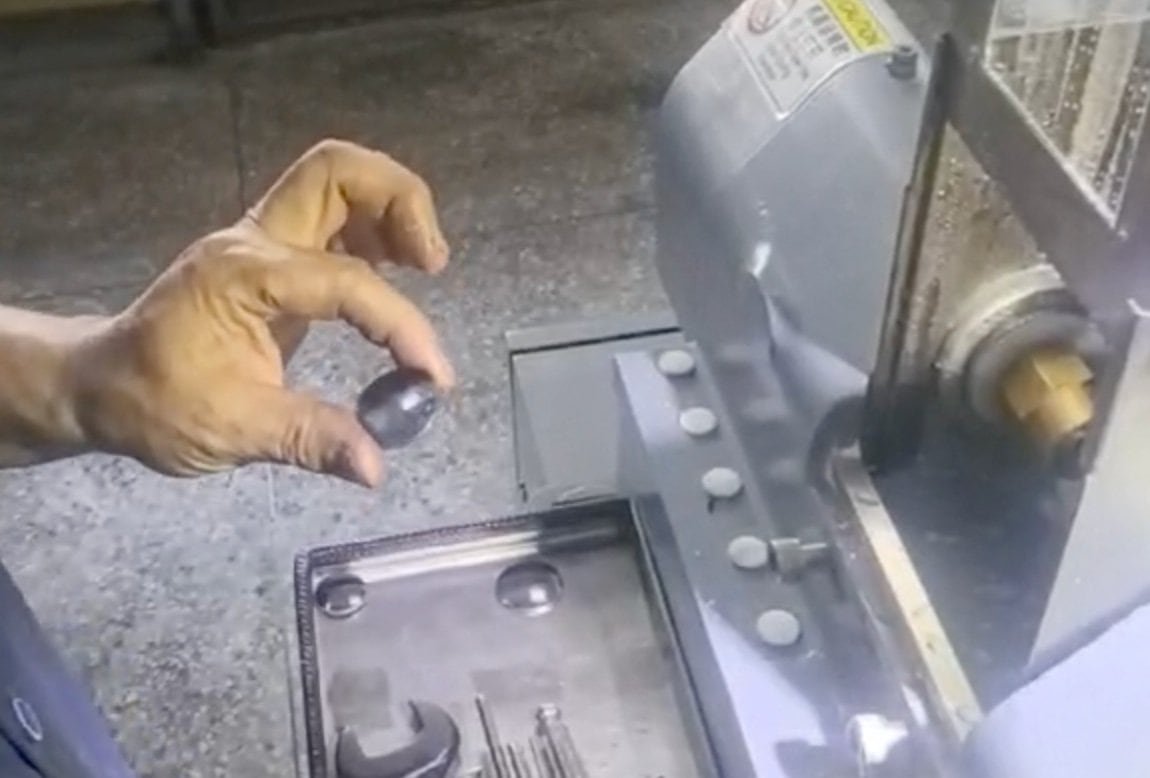
¿Qué máquina para qué pieza?
| Machine | Tómelo cuando | Rango |
|---|---|---|
| EG-120L | Piezas redondas, pequeñas a medianas; zafiro y otros sustratos superduros; desea que el corte esté cerrado | Ø1,8–120 mm |
| EG-185L | Piezas redondas por encima de Ø120 mm; bordes largos donde el cono debe ajustarse en la máquina | Ø50–185 mm |
| EG-80 | Contornos no redondos copiados de un conformador, carga manual, lotes mixtos | Ø5–80 mm |
| Auto-EG-80 | El mismo trabajo que la EG-80 en volumen, con el elemento colocado automáticamente en el portabrocas | Ø5–80 mm |
Dos de estas tienen una diferencia adicional que merece la pena conocer antes de comparar presupuestos: la EG-185L lleva un microajuste cónico de serie, y puede pedirse con un sistema de chaflanado digital que mantiene ambos chaflanes iguales cuando el grosor de la pieza varía en un lote. La EG-120L responde al mismo problema de forma diferente, con ejes servo duales y una profundidad de corte constante establecida como número.
No para vidrio arquitectónico o decorativo, y no para laboratorios de óptica oftálmica Rx. Este es equipo de producción para elementos ópticos de precisión. Rectificado pulido en paneles planos 2D y 2.5D es una operación diferente, realizada en la EP-220C.
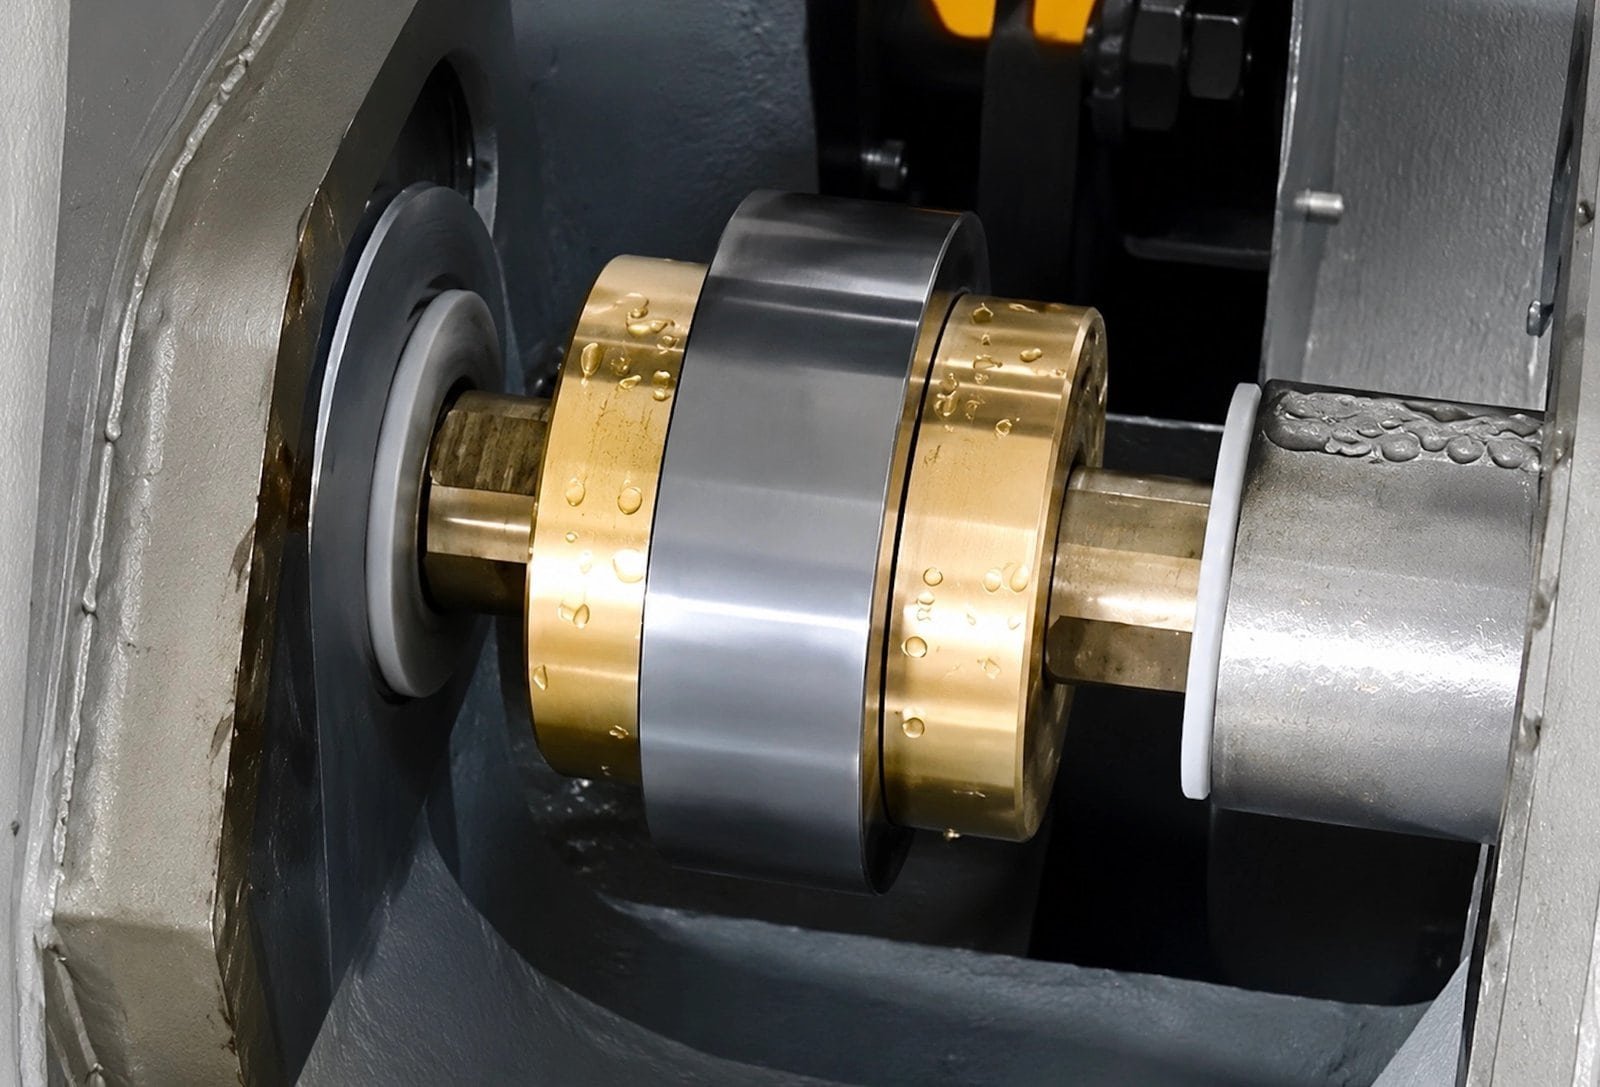
Dónde se sitúa la centración en la línea
La centración es tardía. Ambas caras deben estar acabadas antes de que haya un eje óptico que encontrar, lo que significa que cada hora ya invertida en el elemento está en riesgo en esta máquina — y también es la última oportunidad para corregir lo que dejaron las estaciones anteriores.
Aguas arriba está el rango de generación y el rango de pulido; el resumen de canteado y centrado compara esta estación con el resto de la etapa 4. Aguas abajo está el recubrimiento y el montaje, que no construimos. Cómo se conectan las seis estaciones se detalla en la página de la línea de fabricación.
Los materiales no son una limitación en sí mismos — vidrio óptico, sílice fundida, cuarzo cristalino, zafiro y cerámicas técnicas se centran en el mismo principio. Lo que cambia con los sustratos más duros es la especificación de la muela y el avance que una máquina de centrar lentes puede mantener, no el método.
Envíe un dibujo y algunas piezas pulidas
Una máquina de centrar lentes es fácil de especificar mal a partir de una hoja de datos, porque el elemento que decide el trabajo no está en la hoja de datos — es el juego de campanas. Envíe un dibujo del elemento con el diámetro, ambos radios, el grosor central y la tolerancia de centración que debe mantener, junto con algunas de sus propias piezas pulidas.
Las ejecutamos, las devolvemos y enviamos la hoja de proceso con la cotización — incluyendo cómo se estableció la centración y con qué se comprobó. La prueba de ejecución es gratuita; usted cubre el transporte. Las cotizaciones son FOB por defecto, con CNF y DDP bajo petición.
Garantía de 12 meses · prueba de funcionamiento gratuita en sus propios blancos
Los clientes de óptica incluyen Óptica Edmund y Coherente
Equipos y lecturas relacionadas:
- Máquina de centrado óptico CNC EG-120L — Ø1,8–120 mm, cerrado, zafiro y superduro
- Máquina de centrar ópticas grande EG-185L — Ø50–185 mm, microajuste cónico
- Gama de rectificado y centrado — las cuatro máquinas comparadas
- Línea de fabricación de lentes ópticas — cómo se conectan las seis estaciones
- Gama completa de equipos