Vom rohen Germanium-Barren zur fertigen IR-Linse sind acht verschiedene Fertigungsschritte erforderlich – und jeder einzelne kann schiefgehen. Dieser Artikel behandelt den gesamten Germanium-Rohling-zu-Linse-Prozess, von der Eingangsmaterialprüfung über die AR-Beschichtung bis zur Endmetrologie, mit den spezifischen Parametern, die in jeder Phase tatsächlich wichtig sind.
Was ist der Prozess vom Germanium-Rohling zur Linse?
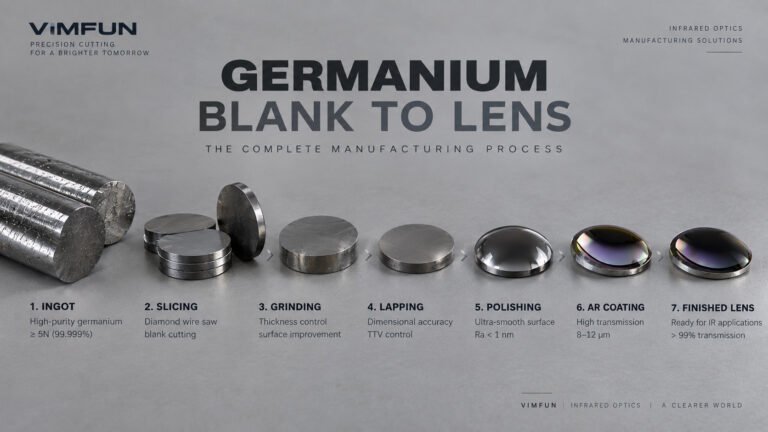
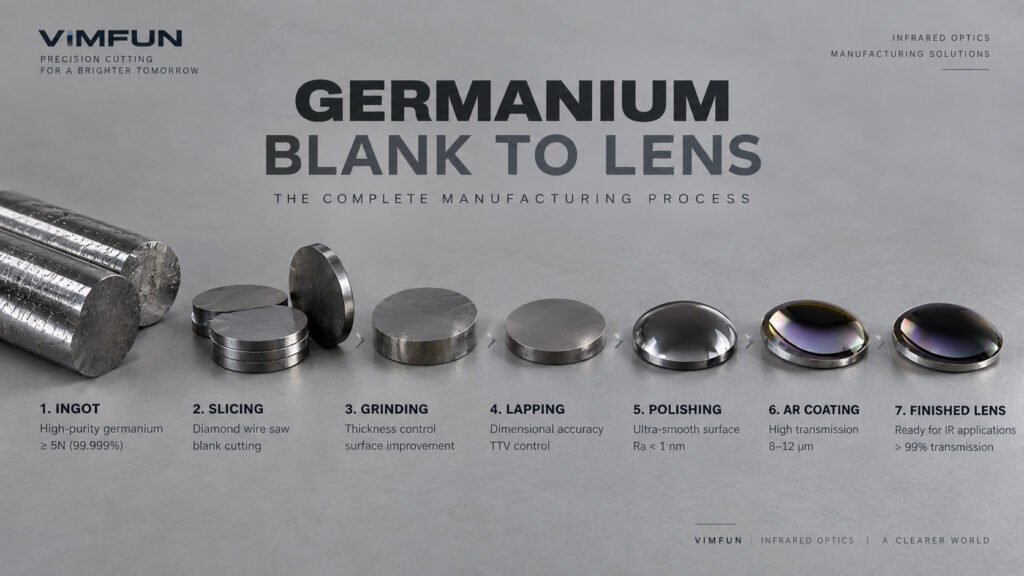
Die Germanium-Rohling-zu-Linse-Prozess ist die vollständige Abfolge von Operationen, die einen Einkristall-Germanium-Barren in eine fertige Infrarot-Optiklinse verwandelt – einschließlich Barrenschneiden, Rohlingsschleifen, beidseitiges Läppen, Kurvengenerierung, Feinpolieren, Antireflexbeschichtung und Endkontrolle. Der Prozess ist darauf ausgelegt, Oberflächenrauheit, Maßtoleranzen und optische Transmission im thermischen Infrarotband von 8–12 μm zu kontrollieren.
Germanium-Rohling zur Linse: Schritt für Schritt
Schritt 1 – Eingehender Germanium-Barren
Der Prozess beginnt mit einem Einkristall-Germanium-Barren, und die Materialqualität hier setzt die Obergrenze für alles, was folgt. Industrieller Germanium-Rohling liefert keine brauchbare IR-Optik, egal wie gut die nachfolgenden Schritte ausgeführt werden. Spezifikationsgerechter Barren für die Optikfertigung erfordert eine Reinheit von 5N+ (≥99,999%) mit kontrollierter Ladungsträgerkonzentration, um den Zielwiderstand zu erreichen – typischerweise 5–40 Ω·cm für Standard-IR-Linsenanwendungen.
Die Eingangsprüfung umfasst die Widerstandskartierung über den Barrenquerschnitt, die Bewertung der Versetzungsdichte durch Ätzgruben-Zählung und eine Sichtprüfung auf Einschlüsse oder Mikrorisse. Wir lehnen jeden Barren ab, der eine radiale Widerstandsabweichung von mehr als 15% oder eine Versetzungsdichte von über 500 EPD/cm² aufweist, da diese Ungleichmäßigkeiten zu optischer Inhomogenität führen, die kein Polieren beheben kann.
Germanium wird hauptsächlich aus Nebenprodukten der Zinkverhüttung gewonnen. Eine gute Referenz für Materialspezifikationen ist die Germanium-Materialseite von Umicore, die Reinheitsgrade und typische Barrengeometrien für die Optikproduktion abdeckt.
Schritt 2 – Barrenschneiden und Rohlingszuschnitt
Hier werden die wirtschaftlichen Aspekte sehr konkret. Germanium wird zu $1.800–2.400/kg gehandelt, und jeder Millimeter Schnittfuge ist Material, für das Sie bezahlt haben und das als Späne endet. Nach unserer Erfahrung tritt der meiste Materialverlust in der Schneidphase auf – nicht wegen Bruch, sondern wegen der Schnittfugenbreite.
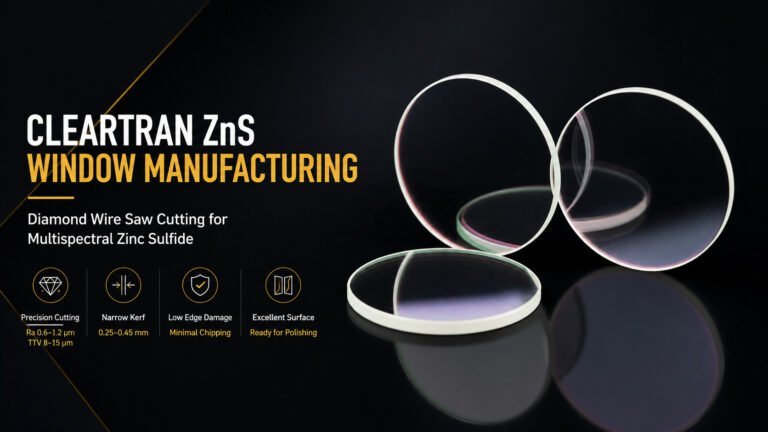
Das Schneiden mit Diamantdrahtsägen ist der Standardansatz für optische Rohlinge. Die Wahl des Drahtdurchmessers bestimmt direkt den Schnittfugenverlust: Ein 0,12 mm Draht erzeugt eine Schnittfuge von etwa 0,3–0,4 mm, während ein 0,25 mm Draht die Schnittfuge auf 0,6–0,8 mm erhöht. Bei einem 100 mm Barren, der in 5 mm Rohlinge geschnitten wird, beträgt der Unterschied zwischen 0,35 mm und 0,65 mm Schnittfuge etwa 6% mehr Rohlinge pro Barren – bei $2.000/kg summiert sich diese Lücke schnell. Eine detaillierte Aufschlüsselung, wie die Diamantdrahttechnologie den Schnittfugenverlust bei Germanium reduziert, finden Sie in unserem Germanium-Linsen-Schneidemaschine Seite.
Nach dem Schneiden zeigen die Rohlingoberflächen Ra 0,6–1,2 μm, mit einer unterschwelligen Beschädigung, die je nach Drahtspannung und Vorschubgeschwindigkeit 5–15 μm unter der Schnittfläche liegt. Die Schnittfläche ist nicht die endgültige Referenzfläche – sie ist der Ausgangspunkt für das Schleifen. Prozessparameter für das Schneiden von Germanium-Rohlingen finden Sie speziell auf der Germanium-Linsenrohling-Schneiden Seite, die die Optimierung der Schnittfuge detaillierter behandelt.
Eine Sache, die Ingenieure nicht immer vorhersehen: Germanium ist ein p-Typ-Halbleiter, und die feinen Späne vom Drahtschneiden sind chemisch klebrig und lassen sich allein mit normalem DI-Wasser schwer abspülen. Wir verwenden eine spezielle alkalische Reinigungslösung (pH 9–10) mit Ultraschallagitation, um den Germaniumpartikelfilm von den Rohlingoberflächen vor dem Schleifen zu entfernen. Überspringen Sie diesen Schritt, und die Verunreinigung dringt in die nächste Schleifscheibe ein.
Schritt 3 – Rohlingsschleifen
Das Grobschleifen bringt den Rohling auf eine Dicke von 0,1–0,2 mm unter dem Zielwert und reduziert gleichzeitig die durch das Drahtschneiden entstandene unterschwellige Beschädigungsschicht. Ziel ist es, Ra von 0,6–1,2 μm auf etwa 0,1–0,3 μm zu reduzieren, indem eine Abfolge von immer feineren Diamantschleifscheiben verwendet wird – typischerweise von 120er bis 400er Körnung in zwei oder drei Durchgängen.
Germanium erzeugt beim Schleifen aufgrund seiner moderaten Härte (Mohs ~6) in Kombination mit relativ geringer Wärmeleitfähigkeit (59 W/m·K, etwa die Hälfte von Silizium) schnell Wärme. Die Kühlmitteltemperaturkontrolle ist hier wichtig: Wir halten die Kühlmittelzufuhr bei 20 ± 2°C. Wenn die Kühlmitteltemperatur über 25°C steigt, führt die Wärmeausdehnung des Werkstückhalters zu Maßfehlern, die sich im nächsten Schritt als TTV-Probleme bemerkbar machen. Für Ausrüstung, die für diesen Vorgang geeignet ist, siehe Germaniumlinsen-Schleifausrüstung.
Schritt 4 – Beidseitiges Läppen
Beim beidseitigen Läppen wird die Maßgenauigkeit ernst genommen. Die Zielmetrik ist TTV – Total Thickness Variation –, die wir bei einem Φ50 mm Rohling nach dem Läppen auf 8–15 μm einhalten müssen. Dies bestimmt die Ausgangsgeometrie für die Kurvengenerierung; wenn das TTV vorher schlechter als 20 μm ist, werden Sie bis zum Endpolieren damit kämpfen.
Der Läppprozess verwendet eine schlammbasierte Schleifpaste (typischerweise Aluminiumoxid oder Bornitrid mit Partikelgrößen von 3–9 μm) zwischen zwei gegenüberliegenden Läppplatten. Die Ebenheit der Platten, die Schlammkonzentration und die Drehzahl des Trägers müssen als System abgestimmt werden – die Anpassung eines Parameters ohne Neuausgleich der anderen verschlimmert die Situation normalerweise, anstatt sie zu verbessern. Ein gut abgestimmter Doppel-Seiten-Läpper auf Φ50 mm Germanium-Rohlingen kann TTV mit Zykluszeiten von 20–30 Minuten pro Charge konstant auf 8–10 μm halten.
Schritt 5 – Kurvengenerierung
Die Kurvengenerierung formt den optischen Oberflächenradius – sphärisch oder asphärisch – in den Rohling. Für sphärische Oberflächen ist dies ein relativ einfacher CNC-Schleifvorgang mit einer Topfschleifscheibe, bei dem der richtige Radius durch Einstellung des Schleifscheiben-Neigungswinkels erzeugt wird. Asphärische Oberflächen erfordern mehr Schritte: CNC-Schleifen zur Annäherung der Form, gefolgt von sub-aperture Korrekturpolieren, um die asphärische Abweichung innerhalb der Toleranz zu bringen.
Hier ist der praktische Engpass: Nach der asphärischen Formgenerierung muss jede Oberfläche interferometrisch überprüft werden, um den Formfehler zu bestätigen, bevor sie zum Polieren weitergeleitet wird. Eine gut ausgestattete Anlage mit einem Interferometer kann vielleicht 15–20 asphärische Oberflächen pro Schicht überprüfen. Wenn Ihre Produktionsmischung überwiegend asphärisch ist, wird dieser Schritt zur geschwindigkeitsbestimmenden Einschränkung für die gesamte Linie – nicht das Polieren, nicht die Beschichtung. Wir haben Werkstätten gesehen, die ihre Schleifkapazität verdoppelt haben, während die Warteschlange vor dem Interferometer nur wächst. Planen Sie die Messtechnik-Kapazität, bevor Sie die Generatoren kaufen.
Schritt 6 – Feinschleifen und Polieren
Das Feinschleifen folgt der Formgenerierung, um die Oberflächenschäden vom Generierrad zu entfernen, und hinterlässt typischerweise Ra 10–30 nm, bevor das Polieren beginnt. Das Polieren für IR-Qualitäts-Germanium zielt auf Ra < 1 nm ab – eine Anforderung, die durch Streuverluste bei Wellenlängen von 8–12 μm bedingt ist, wo selbst moderate Oberflächenrauheit zu einer Verschlechterung der Transmission beiträgt.
Der Polierprozess verwendet Pechläppscheiben oder Polyurethanpads mit Ceroxid- oder Diamantschlämmen im Bereich von 0,1–0,5 μm. Germanium lässt sich im Vergleich zu härteren IR-Materialien wie ZnSe relativ sauber polieren, ist aber empfindlich gegenüber dem pH-Wert: Eine leicht saure Schlämme (pH 5–6) ergibt bessere Materialabtragsraten, während neutralere Bedingungen das Risiko einer Oberflächenoxidation verringern, die einen dünnen GeO₂-Film hinterlässt, der die Haftung der Beschichtung beeinträchtigt. Das Erreichen von Ra < 1 nm auf einer Germaniumlinse erfordert typischerweise 2–4 Stunden Polieren, abhängig vom Linsendurchmesser und der Formkomplexität. Informationen zu Polier maschinenoptionen, die in der IR-Optikproduktion verwendet werden, finden Sie unter Germaniumoptik-Poliermaschine.
Schritt 7 – AR-Beschichtung
Eine nackte Germaniumoberfläche reflektiert etwa 36 % des einfallenden Lichts bei 10,6 μm (Brechungsindex ~4,0 bei dieser Wellenlänge). Das ist in keinem System, das Durchsatz erfordert, einfach nicht nutzbar. Die Antireflexbeschichtung reduziert die Reflexion einer einzelnen Oberfläche von ~36 % auf 99 % über das Band von 8–12 μm erreicht wird.
Die Standard-AR-Beschichtungsarchitektur für Germanium-IR-Linsen ist ein Mehrschichtstapel – typischerweise YF₃/ZnS oder DLC (diamantähnlicher Kohlenstoff) als äußere harte Schicht für Umweltdauerhaftigkeit, abgeschieden durch thermische Verdampfung oder Sputtern bei Substrattemperaturen von 150–250 °C. Die Schichtdickentoleranzen müssen ±2 % eingehalten werden, damit die Beschichtung ihr Transmissionsziel von >99 % erreicht; breitere Toleranzen verschieben das Reflexionsminimum aus dem Auslegungsfenster von 8–12 μm.
Eine bekannte Einschränkung: DLC-beschichtete Germaniumlinsen zeigen eine Haftungsverschlechterung bei Feuchtigkeitszyklen über 60 °C, wenn die Germaniumoberfläche Rest-GeO₂ aus der Polierstufe aufweist. Die Lösung ist ein kurzes HF-Dampfätzen (3–5 Sekunden) unmittelbar vor dem Beladen der Beschichtungskammer – ein einfacher Schritt, der übersprungen werden kann, und ein einfacher Fehlerfall, der erzeugt werden kann.
Schritt 8 – Endkontrolle
Die Endkontrolle umfasst vier Messkategorien:
Maßhaltigkeit: Mittendicke ±0,05 mm, Toleranz des Durchmessers h6, Krümmungsradius ±0,5 % vom Entwurf, Oberflächenformfehler ≤λ/4 bei 10,6 μm (bestätigt durch IR-Interferometrie oder Kontaktprofilometrie).
Optisch: Transmission ≥99 % über das Band von 8–12 μm, gemessen mittels FTIR-Spektrophotometrie auf einer kalibrierten Bank. Jede Linse mit einer Transmission unter 98,5 % wird zur Überprüfung der Beschichtung zurückgeführt.
Surface quality: Kratzer-Schmutz gemäß MIL-PRF-13830 (typischerweise 60-40 für Standard-IR-Linsen, 40-20 für Bildanwendungen). Inspektion unter 100-150 W kollimiertem Licht aus mehreren Winkeln.
Sauberkeit: Partikelzählung auf der Endoberfläche gemäß ISO 14644-1 Klasse 5 oder besser, verifiziert vor der Verpackung.
Linsen, die alle vier Kategorien bestehen, werden einzeln in stickstoffgespülten Gel-Pak-Schalen verpackt. Germanium ist empfindlich gegenüber längerer Feuchtigkeitseinwirkung – auf unbeschichteten Flächen kann sich innerhalb weniger Wochen Oberflächennebel bilden, wenn die Lagerfeuchtigkeit 70 % RH überschreitet.
Wichtige Qualitätsparameter in der Germaniumlinsenfertigung
| Prozessstufe | Kontrollparameter | Typischer Zielwert |
|---|---|---|
| Eingehender Block | Reinheit | ≥5N (99,999%) |
| Eingehender Block | Widerstand | 5–40 Ω·cm |
| Drahtsäge-Schneiden | Schnittspaltbreite | 0,3–0,8 mm (drahtabhängig) |
| Drahtsäge-Schneiden | Oberflächenrauheit (Ra) | 0,6–1,2 μm |
| Grobschleifen | Oberflächenrauheit (Ra) | 0,1–0,3 µm |
| Doppelseitiges Läppen | TTV (Φ50 mm Rohling) | 8–15 μm |
| Feinschleifen | Oberflächenrauheit (Ra) | 10–30 nm |
| Polieren | Oberflächenrauheit (Ra) | <1 nm |
| AR-Beschichtung | 8–12 μm Banddurchlässigkeit | >99% |
| Abschließende Inspektion | Formfehler | ≤λ/4 bei 10,6 μm |
Warum Schnittverlust beim Schneiden von Germanium-Rohlingen wichtig ist
Germanium kostet $1.800–2.400/kg – etwa das 10- bis 15-fache von Silizium pro Kilogramm, und Germanium-Rohlinge sind dichter, sodass die Kosten pro Volumeneinheit noch ungünstiger sind. Jeder Millimeter Sägeschnitt verwandelt bereits gekauftes Material in Schleifschlamm. Bei einem Φ76-mm-Ingot, der in 3-mm-Nominalrohlinge geschnitten wird, werden durch den Wechsel von einem 0,65-mm-Schnittdraht zu einem 0,35-mm-Schnittdraht etwa ein zusätzlicher Rohling pro 25 mm Ingotlänge gewonnen. Bei einer Produktionsserie von 200-mm-Ingots sind das 3–4 zusätzliche Rohlinge pro Ingot ohne zusätzliche Materialkosten.
Die Berechnung wird günstiger, je dünner Ihre Zielrohlinge sind. Bei 1,5-mm-Rohlingen für kompakte Wärmebildkameras kann das Verhältnis von Schnittbreite zu Rohlingdicke mit einem Draht mit breiter Schnittbreite leicht 25% überschreiten. Der Wechsel zu einer Drahtsägetechnologie mit feinem Drahtdurchmesser und die Optimierung von Drahtspannung und Vorschubgeschwindigkeit ist die Prozessänderung mit dem höchsten ROI, die die meisten Germanium-Optikwerkstätten vornehmen können. Eine detaillierte Analyse des Schnittverlusts speziell für das optische Schneiden von Germanium finden Sie unter Germanium-Linsenrohling-Schneiden.
Die Diamantdrahtsägetechnologie erzeugt auch sauberere Oberflächenschadensprofile als ID-Sägen (Innendurchmesser), was den Schleifbedarf im nächsten Schritt reduziert – eine sekundäre Materialeinsparung, die sich mit der direkten Schnittreduzierung addiert.
Im Prozess verwendete Ausrüstung für Germanium-Rohlinge zu Linsen
Jede Stufe des Germanium-Rohling-zu-Linse-Prozess erfordert spezielle Ausrüstung, die auf die spezifischen Eigenschaften von Germanium abgestimmt ist:
| Prozessstufe | Ausrüstungstyp | Key Selection Criteria |
|---|---|---|
| Ingot-Schneiden | Diamantseilsäge | Drahtdurchmesserbereich, Spannungskontrolle, Kühlmittelfiltration für Ge-Abfall |
| Grobschleifen | Ein-/Doppelspindel-Schleifmaschine | Diamantscheibenbindungstyp, Kühlmitteltemperaturregelung |
| Doppelseitiges Läppen | Planetare Doppelseitenläppmaschine | Ebenheit der Platte, Trägergeometrie, Gleichmäßigkeit der Schlammzuführung |
| Kurvengenerierung | CNC-Optikgenerator | Genauigkeit der Achseninterpolation, Fähigkeit zur Teilflächenbearbeitung für Asphären |
| Polieren | CNC-Pitch/Polyurethan-Polierer | Kraftsensor-Feedback, pH-gesteuerte Schlammzufuhr |
| AR-Beschichtung | PVD/PECVD-Vakuumcoater | Substrattemperaturregelung, Schichtdickenüberwachung |
| Abschließende Inspektion | FTIR, Interferometer, Kratzer-Kratz-Station | Kalibrierungsrückverfolgbarkeit, Durchsatz für Produktionsvolumen |
Einen umfassenden Überblick über die gesamte Ausrüstungslinie für die Produktion von Infrarotoptiken bietet die Ausrüstung für die Herstellung von Infrarotoptiken Pillar-Seite, die die Maschinenauswahl für alle IR-Materialien einschließlich Germanium, ZnSe und ZnS abdeckt.
Technischen Hintergrund zu Germanium in IR-Optikanwendungen bietet der Photonics Media Artikel über Germaniumoptiken für Infrarotanwendungen nützlichen Kontext zu Materialeigenschaften und Transmissionfenstern.
Vollprozess-Ausrüstung und Prozessunterstützung
Ob Sie eine neue Germanium-Optiklinie einrichten oder eine bestehende optimieren, der achtstufige Prozess vom Ingot bis zur fertigen Linse bietet mehrere Punkte, an denen sich die Ausrüstungsauswahl und die Prozessparameter gegenseitig beeinflussen. Wenn die Schneid- und Schleifstufen korrekt eingestellt sind, wird die Polierbelastung reduziert; wenn das Polieren korrekt ist, wird der Beschichtungsschritt vorhersehbarer; wenn die Beschichtung korrekt ist, wird der Ausschuss bei der Endinspektion reduziert.
Unsere Ausrüstung wird in allen Phasen des Germanium-Rohling-zu-Linse-Prozess, eingesetzt, von Diamantdrahtsägen für den Rohlingszuschnitt bis hin zu Poliermaschinen und Schleifsystemen. Wenn Sie Ausrüstung für einen bestimmten Schritt bewerten – oder eine komplette Produktionslinie planen – kontaktieren Sie uns mit Ihrer Rohlinggeometrie, dem angestrebten Durchsatz und der Oberflächenspezifikation. Wir werden die Prozessparameter mit Ihnen durchgehen.