원자재 게르마늄 잉곳에서 완성된 IR 렌즈까지는 8가지의 개별적인 제조 단계가 필요하며, 각 단계마다 문제가 발생할 수 있습니다. 이 기사에서는 AR 코팅 및 최종 계측을 거쳐 입고되는 자재 검사까지 전체 과정을 다루며, 각 단계에서 실제로 중요한 특정 매개변수를 설명합니다. 게르마늄 블랭크에서 렌즈까지의 공정, 입고 자재 검사부터 AR 코팅 및 최종 계측까지, 각 단계에서 실제로 중요한 특정 매개변수를 다룹니다.
게르마늄 블랭크에서 렌즈까지의 공정은 무엇인가요?
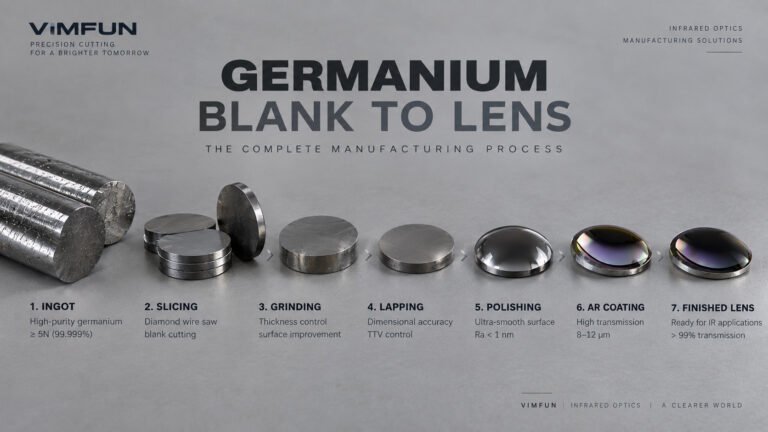
그만큼 게르마늄 블랭크에서 렌즈까지의 공정 는 단결정 게르마늄 잉곳을 완성된 적외선 광학 렌즈로 변환하는 전체 작업 순서로, 잉곳 절단, 블랭크 연삭, 양면 래핑, 곡률 생성, 정밀 연마, 반사 방지 코팅 및 최종 검사를 포함합니다. 이 공정은 8-12μm 열외선 대역에서 표면 거칠기, 치수 허용 오차 및 광학 투과율을 제어하도록 설계되었습니다.
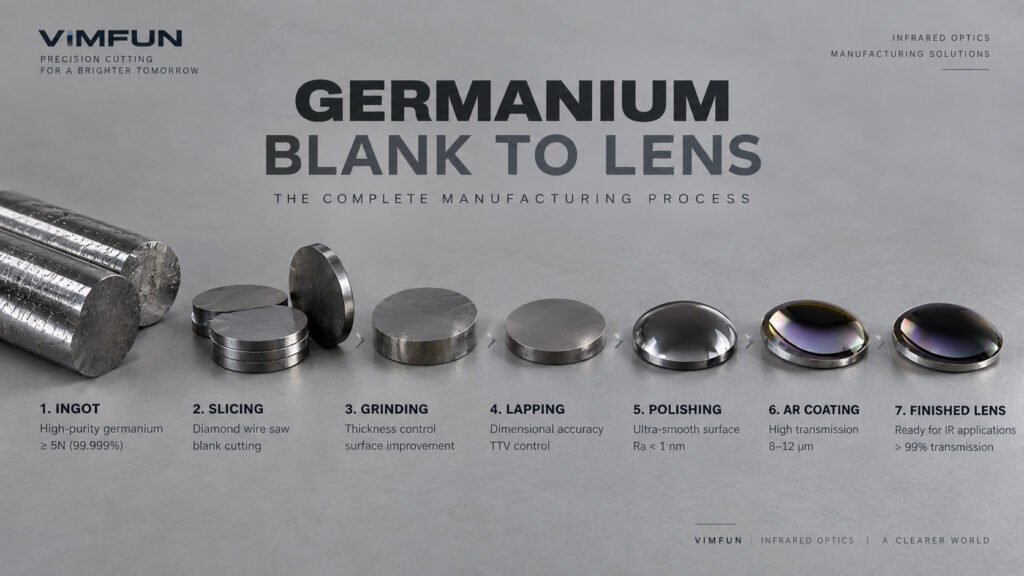
게르마늄 블랭크에서 렌즈까지의 공정: 단계별 안내
1단계 – 입고 게르마늄 잉곳
공정은 단결정 게르마늄 잉곳으로 시작되며, 여기서의 재료 품질이 이후 모든 것의 한계를 결정합니다. 산업 등급 게르마늄은 후속 단계가 아무리 잘 수행되어도 사용할 수 있는 IR 광학 부품을 생산하지 못합니다. 광학 제조용 사양 등급 잉곳은 5N+(≥99.9991%)의 순도와 표준 IR 렌즈 응용 분야에서 일반적으로 5-40Ω·cm인 목표 비저항을 달성하기 위한 제어된 캐리어 농도를 요구합니다.
입고 검사에는 잉곳 단면의 비저항 매핑, 에칭 피트 계수를 이용한 전위 밀도 평가, 포함물 또는 미세 균열에 대한 육안 검사가 포함됩니다. 방사형 비저항 편차가 15%를 초과하거나 전위 밀도가 500 EPD/cm²를 초과하는 잉곳은 거부합니다. 이러한 불균일성은 연마로는 수정할 수 없는 광학적 불균일성으로 전파되기 때문입니다.
게르마늄은 주로 아연 제련 부산물 흐름에서 공급됩니다. 재료 사양에 대한 좋은 참고 자료는 Umicore의 게르마늄 재료 페이지, 이며, 광학 생산에 사용되는 순도 등급 및 일반적인 잉곳 형상을 다룹니다.
2단계 – 잉곳 절단 및 블랭크 절단
여기서 경제성이 매우 구체적으로 나타납니다. 게르마늄은 kg당 1,800-2,400달러에 거래되며, 모든 밀리미터의 절단 폭은 여러분이 비용을 지불한 재료가 칩으로 변하는 것을 의미합니다. 저희 경험상, 절단 단계에서 대부분의 재료 손실이 발생합니다. 이는 파손 때문이 아니라 절단 폭 때문입니다.
다이아몬드 와이어 톱 절단은 광학 등급 블랭크의 표준 접근 방식입니다. 와이어 직경 선택은 절단 폭 손실을 직접 결정합니다. 0.12mm 와이어는 약 0.3-0.4mm의 절단 폭을 생성하는 반면, 0.25mm 와이어는 절단 폭을 0.6-0.8mm로 증가시킵니다. 100mm 잉곳을 5mm 블랭크로 절단할 때, 0.35mm 절단 폭과 0.65mm 절단 폭의 차이는 잉곳당 약 6% 더 많은 블랭크를 의미합니다. kg당 2,000달러의 가격으로 이 차이는 빠르게 누적됩니다. 다이아몬드 와이어 기술이 게르마늄의 절단 폭 손실을 줄이는 방법에 대한 자세한 내용은 저희 게르마늄 렌즈 절단기 페이지에 있습니다.
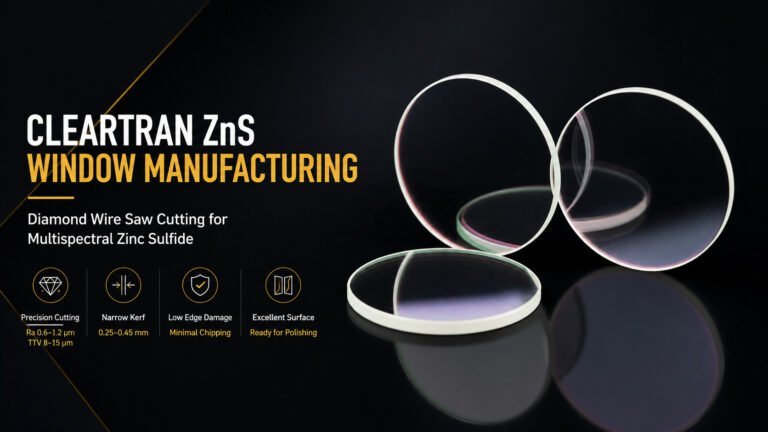
절단 후, 블랭크 표면은 Ra 0.6-1.2μm를 나타내며, 와이어 장력 및 공급 속도에 따라 절단 표면 아래 5-15μm까지의 표면 손상이 발생합니다. 절단된 표면은 최종 기준 표면이 아니라 연삭의 시작점입니다. 게르마늄 블랭크 절단에 대한 공정 매개변수는 게르마늄 렌즈 블랭크 절단 페이지에서 절단 폭 최적화를 더 자세히 다룹니다.
엔지니어들이 항상 예상하지 못하는 한 가지: 게르마늄은 p형 반도체이며, 와이어 절단에서 나오는 미세 칩은 화학적으로 끈적거리고 일반적인 탈이온수만으로는 헹구기 어렵습니다. 연삭 전에 블랭크 표면에서 게르마늄 입자 필름을 제거하기 위해 초음파 교반이 포함된 전용 알칼리 세척 용액(pH 9-10)을 사용합니다. 이 단계를 건너뛰면 오염물이 다음 연삭 휠에 박힙니다.
3단계 – 블랭크 연삭
거친 연삭은 블랭크 두께를 목표 두께보다 0.1-0.2mm 이내로 맞추면서 와이어 절단으로 남은 표면 손상층을 줄입니다. 목표는 Ra를 0.6-1.2μm에서 약 0.1-0.3μm로 낮추는 것이며, 일반적으로 120메쉬에서 400메쉬까지 두세 번의 통과를 거쳐 점차 더 고운 다이아몬드 연삭 휠을 사용합니다.
게르마늄은 중간 정도의 경도(모스 경도 약 6)와 상대적으로 낮은 열전도율(59W/m·K, 실리콘의 약 절반)로 인해 연삭 중 열이 빠르게 발생합니다. 냉각수 온도 제어가 중요합니다. 냉각수 입구 온도를 20±2°C로 유지합니다. 냉각수 온도가 25°C 이상으로 올라가면 공작물 홀더의 열팽창으로 인해 치수 오류가 발생하며, 이는 다음 단계에서 TTV 문제로 나타납니다. 이 작업에 적합한 장비는 게르마늄 렌즈 연삭 장비.
4단계 – 양면 래핑
양면 래핑은 치수 제어가 중요해지는 단계입니다. 목표 지표는 TTV(총 두께 편차)이며, Φ50mm 블랭크의 경우 래핑 후 8-15μm로 유지해야 합니다. 이는 곡률 생성의 시작 기하학적 구조를 설정합니다. TTV가 20μm보다 나쁘면 최종 연마까지 계속 문제가 됩니다.
래핑 공정은 두 개의 반대쪽 래핑 플레이트 사이에 슬러리 기반 연마재(일반적으로 3-9μm 입자 크기의 알루미나 또는 탄화붕소)를 사용합니다. 플레이트 평탄도, 슬러리 농도 및 캐리어 회전 속도 모두 시스템으로 조정되어야 합니다. 하나를 조정하고 다른 것을 재조정하지 않으면 일반적으로 상황이 더 나빠집니다. Φ50mm 게르마늄 블랭크에 잘 조정된 양면 래퍼는 배치당 20-30분의 사이클 시간으로 일관되게 8-10μm의 TTV를 유지할 수 있습니다.
5단계 – 곡률 생성
곡률 생성은 블랭크에 광학 표면 반경(구면 또는 비구면)을 기계 가공합니다. 구면의 경우, 컵 휠을 사용한 비교적 간단한 CNC 연삭으로 휠 기울기 각도를 설정하여 올바른 반경을 생성합니다. 비구면의 경우 더 많은 단계가 필요합니다. CNC 연삭으로 근사 형태를 만들고, 하위 구경 보정 연마를 통해 비구면 편차를 허용 오차 범위 내로 가져옵니다.
여기서 실제 병목 현상이 발생합니다. 비구면 곡률 생성 후, 모든 표면은 연마 단계로 넘어가기 전에 형상 오류를 확인하기 위해 간섭계 검증이 필요합니다. 간섭계 1대를 갖춘 설비가 잘 갖춰진 시설에서는 교대 근무당 약 15~20개의 비구면 표면을 검증할 수 있습니다. 생산 품목이 주로 비구면이라면, 이 단계가 연마나 코팅이 아닌 전체 라인의 속도 제한 제약이 됩니다. 연마기 용량을 두 배로 늘렸음에도 간섭계 대기열만 늘어나는 것을 보았습니다. 생성기 구매 전에 측정 장비 용량을 예산에 반영하십시오.
6단계 – 정밀 연삭 및 연마
정밀 연삭은 곡률 생성 후 연마 휠로 인한 표면 손상을 제거하기 위해 수행되며, 일반적으로 연마 시작 전에 Ra 10~30nm를 남깁니다. IR 등급 게르마늄의 연마는 Ra < 1nm를 목표로 합니다. 이는 8~12μm 파장에서의 산란 손실로 인한 요구 사항이며, 약간의 표면 거칠기라도 투과율 저하에 기여합니다.
연마 공정은 피치 랩 또는 폴리우레탄 패드와 세륨 산화물 또는 0.1~0.5μm 범위의 다이아몬드 슬러리를 사용합니다. 게르마늄은 ZnSe와 같은 더 단단한 IR 재료에 비해 비교적 깨끗하게 연마되지만, pH에 민감합니다. 약간 산성인 슬러리(pH 5~6)는 더 나은 재료 제거율을 제공하는 반면, 더 중성적인 조건은 코팅 접착에 영향을 미치는 얇은 GeO₂ 필름을 남기는 표면 산화 위험을 줄입니다. 게르마늄 렌즈에서 Ra < 1nm에 도달하려면 일반적으로 연마에 2~4시간이 걸리며, 이는 블랭크 직경과 형상 복잡성에 따라 달라집니다. IR 광학 생산에 사용되는 연마 기계 옵션은 다음을 참조하십시오. 게르마늄 광학 연마 기계.
7단계 – AR 코팅
베어 게르마늄 표면은 10.6μm 빛의 약 36%를 반사합니다(해당 파장에서 굴절률 ~4.0). 이는 처리량이 필요한 시스템에서는 사용할 수 없습니다. 반사 방지 코팅은 단일 표면 반사율을 ~36%에서 99%를 달성합니다.
게르마늄 IR 렌즈의 표준 AR 코팅 아키텍처는 다층 스택입니다. 일반적으로 환경 내구성을 위한 외부 경질층으로 YF₃/ZnS 또는 DLC(다이아몬드 유사 탄소)를 사용하며, 150~250°C의 기판 온도에서 열 증착 또는 스퍼터링으로 증착됩니다. 코팅이 >99% 투과율 목표를 달성하려면 층 두께 허용 오차를 ±2%로 유지해야 합니다. 더 넓은 허용 오차는 반사 최소값을 8~12μm 설계 창 밖으로 이동시킵니다.
알려진 한 가지 제한 사항: DLC 코팅된 게르마늄 렌즈는 연마 단계에서 잔류 GeO₂가 있는 경우 60°C 이상의 습도 순환에서 접착력 저하를 보입니다. 해결책은 코팅 챔버에 넣기 직전에 짧은 HF 증기 에칭(3~5초)을 하는 것입니다. 이 단계는 건너뛰기 쉽고, 생성하기 쉬운 실패 모드입니다.
8단계 – 최종 검사
최종 검사는 네 가지 측정 범주를 포함합니다.
치수: 중심 두께 ±0.05mm, 직경 허용 오차 h6, 곡률 반경 ±0.5% 설계값, 표면 형상 오류 ≤λ/4 (10.6μm에서, IR 간섭계 또는 접촉식 형상 측정기로 확인).
광학: 8~12μm 대역에서 투과율 ≥99%, 보정된 벤치에서 FTIR 분광법으로 측정. 투과율 98.5% 미만인 렌즈는 코팅 검토로 재배송됩니다.
Surface quality: MIL-PRF-13830에 따른 긁힘-흠집(일반 IR 렌즈의 경우 일반적으로 60-40, 이미징 애플리케이션의 경우 40-20). 여러 각도에서 100-150W 콜리메이트된 빛으로 검사.
청결: 최종 표면 입자 수 ISO 14644-1 클래스 5 이상, 포장 전에 확인.
네 가지 범주를 모두 통과한 렌즈는 질소 퍼지된 젤 팩 트레이에 개별적으로 포장됩니다. 게르마늄은 장기간 습기 노출에 민감합니다. 보관 습도가 70% RH를 초과하면 몇 주 안에 비코팅 영역에 표면 흐림이 발생할 수 있습니다.
게르마늄 렌즈 제조의 주요 품질 매개변수
| 공정 단계 | 제어 매개변수 | 일반적인 목표 값 |
|---|---|---|
| 입고 잉곳 | 순도 | ≥5N (99.999%) |
| 입고 잉곳 | 비저항 | 5–40 Ω·cm |
| 와이어 쏘 절단 | 절단 폭 | 3–0.8 mm (와이어에 따라 다름) |
| 와이어 쏘 절단 | 표면 거칠기 (Ra) | 0.6–1.2 μm |
| 거친 연삭 | 표면 거칠기 (Ra) | 1–0.3μm |
| 양면 래핑 | TTV (Φ50 mm 블랭크) | 8–15 μm |
| 미세 연삭 | 표면 거칠기 (Ra) | 10–30 nm |
| 연마 | 표면 거칠기 (Ra) | <1 nm |
| AR 코팅 | 8–12 μm 대역 투과율 | >99% |
| 최종 검사 | 형상 오차 | ≤λ/4 (10.6 μm 기준) |
독일륨 블랭크 절단 시 커프 손실이 중요한 이유
독일륨은 킬로그램당 $1,800–2,400달러에 거래되며, 이는 실리콘보다 킬로그램당 약 10–15배 비싼 가격입니다. 또한 독일륨 블랭크는 밀도가 더 높기 때문에 단위 부피당 비용은 훨씬 더 불리합니다. 이미 구매한 재료가 연마 슬러리로 변환되는 쏘 커프의 모든 밀리미터는 중요합니다. 3mm 공칭 블랭크로 절단되는 Φ76mm 잉곳에서 0.65mm 커프 와이어에서 0.35mm 커프 와이어로 전환하면 잉곳 길이 25mm당 약 1개의 추가 블랭크를 회수할 수 있습니다. 200mm 잉곳의 생산 실행에서 이는 추가 재료 비용 없이 잉곳당 3–4개의 추가 블랭크를 의미합니다.
목표 블랭크 두께가 얇을수록 계산은 더 유리해집니다. 컴팩트 열 카메라용 1.5mm 블랭크의 경우, 넓은 커프 와이어를 사용하면 커프 대 블랭크 두께 비율이 25%를 쉽게 초과할 수 있습니다. 직경이 가는 와이어 쏘 절단으로 전환하고 와이어 장력 및 공급 속도를 최적화하는 것은 독일륨 광학 공장에서 수행할 수 있는 가장 높은 ROI를 가진 단일 공정 변경입니다. 독일륨 광학 절단에 특화된 커프 손실 분석은 다음을 참조하십시오. 게르마늄 렌즈 블랭크 절단.
다이아몬드 와이어 쏘 기술은 ID(내경) 블레이드 쏘잉보다 깨끗한 표면 손상 프로파일을 생성하여 다음 단계에 필요한 연삭 재료를 줄여줍니다. 이는 직접적인 커프 감소와 복합적으로 작용하는 2차 재료 절감 효과입니다.
독일륨 블랭크에서 렌즈 공정에 사용되는 장비
각 단계는 독일륨의 특정 특성에 맞는 전용 장비를 필요로 합니다. 게르마늄 블랭크에서 렌즈까지의 공정 잉곳 절단
| 공정 단계 | 장비 유형 | Key Selection Criteria |
|---|---|---|
| 와이어 직경 범위, 장력 제어, Ge 스와프용 냉각수 여과 | 다이아몬드 와이어 톱 | 단일/이중 스핀들 표면 연삭기 |
| 거친 연삭 | 다이아몬드 휠 본드 유형, 냉각수 온도 제어 | 유성 양면 래퍼 |
| 양면 래핑 | 플레이트 평탄도, 캐리어 형상, 슬러리 공급 균일성 | 곡률 생성 |
| CNC 광학 생성기 | 축 보간 정확도, 비구면 렌즈용 부가물 기능 | CNC 피치/폴리우레탄 폴리셔 |
| 연마 | 하중 셀 피드백, pH 제어 슬러리 공급 | PVD/PECVD 진공 코터 |
| AR 코팅 | 기판 온도 제어, 층 두께 모니터링 | FTIR, 간섭계, 스크래치-디그 스테이션 |
| 최종 검사 | 교정 추적성, 생산량 처리량 | 적외선 광학 생산을 위한 전체 장비 라인에 대한 포괄적인 개요는 |
기둥 페이지에서 독일륨, ZnSe, ZnS를 포함한 모든 IR 재료에 걸친 기계 선택을 다룹니다. 적외선 광학 제조 장비 적외선 응용 분야용 독일륨 광학에 대한 Photonics Media 기사.
재료 특성 및 투과 창에 대한 유용한 맥락을 제공합니다. 전체 공정 장비 및 공정 지원 새로운 독일륨 광학 라인을 구축하거나 기존 라인을 최적화하든, 잉곳에서 완제품 렌즈까지의 8단계 공정에는 장비 선택과 공정 매개변수가 상호 작용하는 여러 지점이 있습니다. 절단 및 연삭 단계를 올바르게 조정하면 연마에 대한 부담이 줄어듭니다. 연마를 올바르게 하면 코팅 단계가 더 예측 가능해집니다. 코팅을 올바르게 하면 최종 검사 불량이 줄어듭니다.
당사의 장비는 블랭크 절단을 위한 다이아몬드 와이어 쏘부터 연마 기계 및 연삭 시스템에 이르기까지 모든 단계에서 사용됩니다. 특정 단계에 대한 장비를 평가하거나 전체 생산 라인을 계획하는 경우, 블랭크 형상, 목표 처리량 및 표면 사양을 알려주시면 당사에 문의하십시오. 공정 매개변수를 함께 검토해 드리겠습니다.
게르마늄 광학 장비 라인을 새로 구축하든 기존 라인을 최적화하든, 잉곳에서 완성 렌즈까지의 8단계 공정에는 장비 선택과 공정 매개변수가 상호 작용하는 여러 지점이 있습니다. 슬라이싱 및 연삭 단계를 올바르게 조정하면 연마 부담이 줄어들고, 연마를 올바르게 하면 코팅 단계가 더 예측 가능해지며, 코팅을 올바르게 하면 최종 검사 불량이 줄어듭니다.
당사의 장비는 모든 단계에서 사용됩니다. 게르마늄 블랭크에서 렌즈까지의 공정, 블랭크 절단을 위한 다이아몬드 와이어 톱부터 연마기 및 연삭 시스템까지. 특정 단계에 대한 장비를 평가하거나 전체 생산 라인을 계획 중이라면, 블랭크 형상, 목표 처리량 및 표면 사양을 알려주시면 당사에 문의하십시오. 당사는 귀사와 함께 공정 매개변수를 검토할 것입니다.