
Mài vòm hồng ngoại trên Germanium, ZnS và Sapphire
Một cửa sổ bảo vệ cong có thể đáp ứng độ dày tâm của nó trong khi có một vùng mỏng không chấp nhận được gần vành. Bề mặt bên trong và bên ngoài của nó cũng có thể vượt qua các kiểm tra hình dạng riêng biệt trong khi không liên quan đúng cách với nhau. Mài vòm hồng ngoại cần một kế hoạch hình học và đo lường coi vỏ như một thành phần duy nhất.
Đối với vỏ chụp ảnh nhiệt dân dụng và cửa sổ giám sát nhiệt công nghiệp, hãy bắt đầu với dải quang học, môi trường và bản vẽ hoàn thiện. Xác nhận xem vật liệu, độ cong và cấu hình tường được chỉ định có phù hợp với hệ thống dự định hay không trước khi chọn dụng cụ. Khả năng của máy tạo ra bề mặt lõm hoặc lồi không chứng minh khả năng xử lý mọi vỏ sâu.
01 — Xác định vỏ, không chỉ hai bán kính
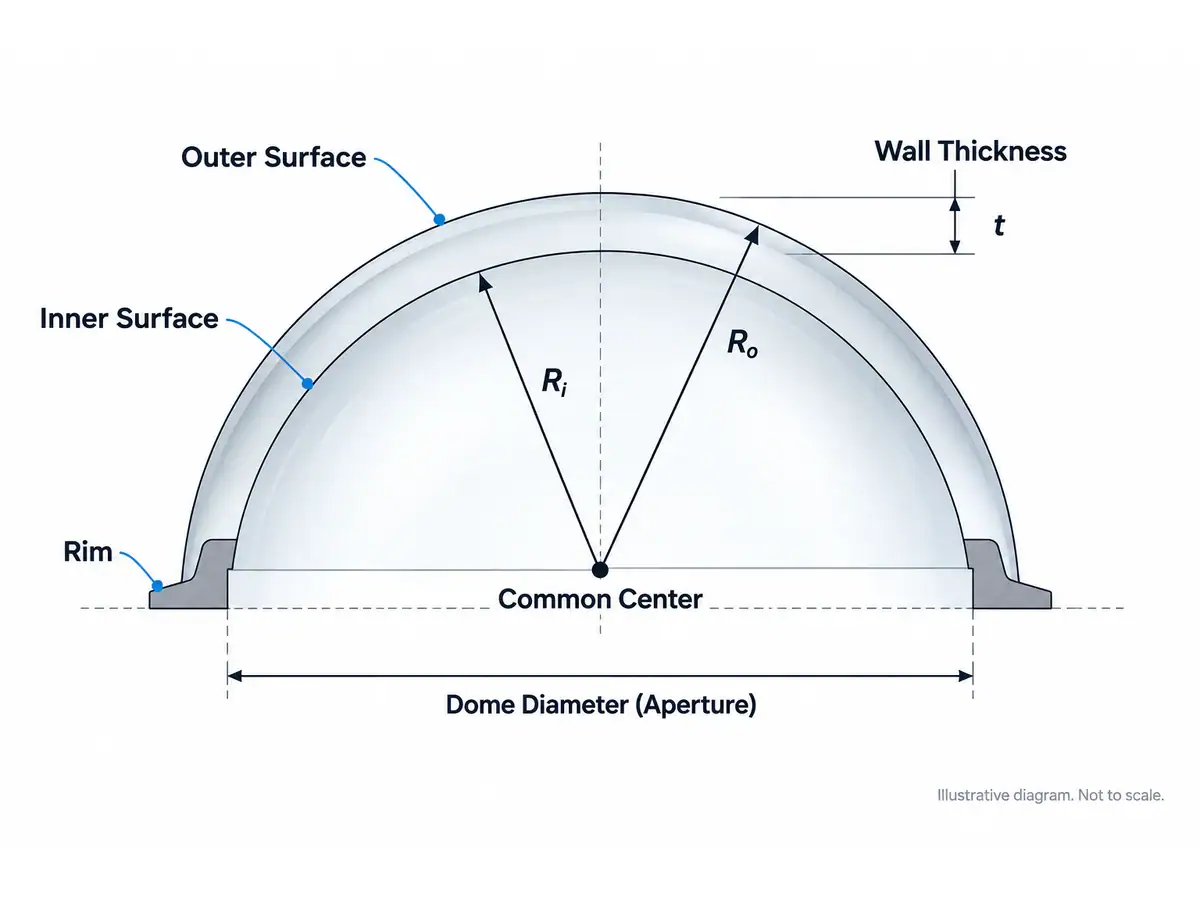
Chỉ định hình học bên trong và bên ngoài, khẩu độ, các tính năng vành và mối quan hệ giữa các bề mặt. Nêu cách đo độ dày tường và độ thẳng hàng. Một cặp bán kính danh nghĩa là không đầy đủ khi độ dày cục bộ, đồng tâm hoặc chuyển tiếp cạnh kiểm soát sự chấp nhận.
Đối với các bề mặt cầu đồng tâm lý tưởng, độ dày tường xuyên tâm là hiệu số giữa bán kính ngoài và bán kính trong. Tuyên bố đó phụ thuộc vào tâm chung. Một lần đọc độ dày tâm dọc theo một đường không thể chứng minh rằng bộ phận thực tế đáp ứng điều kiện đồng tâm ở mọi nơi.
Do đó, việc mài vòm hồng ngoại nên bắt đầu bằng một sơ đồ tham chiếu và yêu cầu bản đồ độ dày phù hợp với thiết kế. Đánh dấu vùng chức năng riêng biệt với bất kỳ vành hy sinh hoặc dung sai giữ nào. Điều này ngăn chặn một tính năng cố định bị nhầm lẫn với khẩu độ quang học hoàn thiện.
02 — Kiểm tra vật liệu so với dải hoạt động
Germanium, ZnS và sapphire không phải là các cửa sổ có thể thay thế cho mọi hệ thống hồng ngoại. Khả năng truyền, tùy chọn phủ và hành vi môi trường của chúng khác nhau. Xác nhận cấp độ thực tế và yêu cầu phổ với nhà thiết kế quang học và nhà cung cấp vật liệu.
Tránh chọn vật liệu chỉ dựa trên đặc tính cơ học hoặc mô tả rộng như “trong suốt hồng ngoại”. Yêu cầu hệ thống bao gồm bước sóng, nhiệt độ và đường đi quang học hoàn thiện. Một vật liệu có sẵn trên thị trường không tự động phù hợp với dải máy dò dự định.
| Lựa chọn vật liệu | Thông tin cần thiết cho đánh giá quy trình | Những gì phải giữ nguyên theo ứng dụng |
|---|---|---|
| Germanium | Cấp độ, hình học phôi và chất lượng bề mặt yêu cầu | Dải hoạt động, lớp phủ và điều kiện nhiệt |
| ZnS | Cấp độ vật liệu chính xác và dạng cung cấp | Hiệu suất quang học và quy trình hoàn thiện đủ điều kiện |
| ngọc bích | Cấp độ, hướng tinh thể khi được chỉ định và hình học | Yêu cầu phổ và xử lý nhạy cảm với hướng |
Các Tổng quan thiết bị quang học hồng ngoại cung cấp một lộ trình thông qua các hoạt động có sẵn. Nó nên hỗ trợ, thay vì thay thế, quyết định vật liệu quang học.
03 — Tiếp cận dụng cụ trong mài vòm hồng ngoại
Khi bề mặt trở nên sâu hơn, khoảng hở dụng cụ và điều kiện tiếp xúc trở nên hạn chế hơn. Kiểm tra phạm vi dụng cụ, khả năng tiếp cận trục chính, khoảng hở cố định và đường dẫn cấp chất lỏng trong suốt chuyển động dự kiến. Một điểm trung tâm có thể tiếp cận được không chứng minh khả năng tiếp cận vành.
Sử dụng đánh giá hình học trước khi cam kết vật liệu cho máy. Bao gồm đường kính dụng cụ, hình học bộ giữ và vật liệu còn lại ở các giai đoạn trung gian. Sự giao thoa có thể xảy ra trong quá trình gia công thô ngay cả khi dụng cụ làm sạch bề mặt hoàn thiện trong bản vẽ đơn giản hóa.
Đối với mài vòm hồng ngoại, hãy tách phạm vi bán kính được báo giá của máy khỏi độ sâu và độ mở có thể sử dụng của bộ phận thực tế. Việc giữ phôi và khả năng tiếp cận có thể là các yếu tố hạn chế ngay cả khi bán kính danh nghĩa có vẻ chấp nhận được.
Đừng giả định rằng phép đo độ võng trực tuyến bao gồm mọi yêu cầu về độ dày tường hoặc độ đồng tâm. Nó đo một tính năng được xác định trong một thiết lập cụ thể. Mối quan hệ của nó với bộ phận cuối cùng phải được chứng minh.
04 — Hỗ trợ thiết kế cho phần tường thay đổi
Phôi trở nên kém cứng hơn khi vật liệu bị loại bỏ. Sự hỗ trợ chấp nhận được ở giai đoạn đầu của quy trình có thể làm biến dạng hoặc làm hỏng vỏ mỏng sau này. Lập kế hoạch cách phương pháp giữ thay đổi, nếu cần, khi hình học phát triển.
Đánh giá diện tích tiếp xúc, lớp liên kết hoặc lực kẹp và các bề mặt được sử dụng để định vị. Một điểm hỗ trợ cục bộ có thể ảnh hưởng đến hình dạng được đo hoặc gia công. Việc giải phóng chất kết dính và làm sạch cũng thuộc kế hoạch quy trình khi sử dụng liên kết.
Trong mài vòm hồng ngoại, phép đo trong bộ gá tốt không đủ bằng chứng về hình dạng được giải phóng. Kiểm tra dưới điều kiện hỗ trợ cuối cùng được chỉ định sau khi bộ phận đã ổn định. Ghi lại sự khác biệt giữa các phép đo trên máy và đã giải phóng thay vì kết hợp chúng thành một kết quả.
Cân nhắc một bộ gá thử nghiệm hoặc một phôi hy sinh đại diện khi khả năng tiếp cận và độ cứng không chắc chắn. Điều này có thể giải quyết khái niệm giữ trước khi vật liệu quang học có giá trị được sử dụng cho một thử nghiệm hoàn thiện đầy đủ.
05 — Kiểm soát lỗi do thiết lập thứ hai gây ra
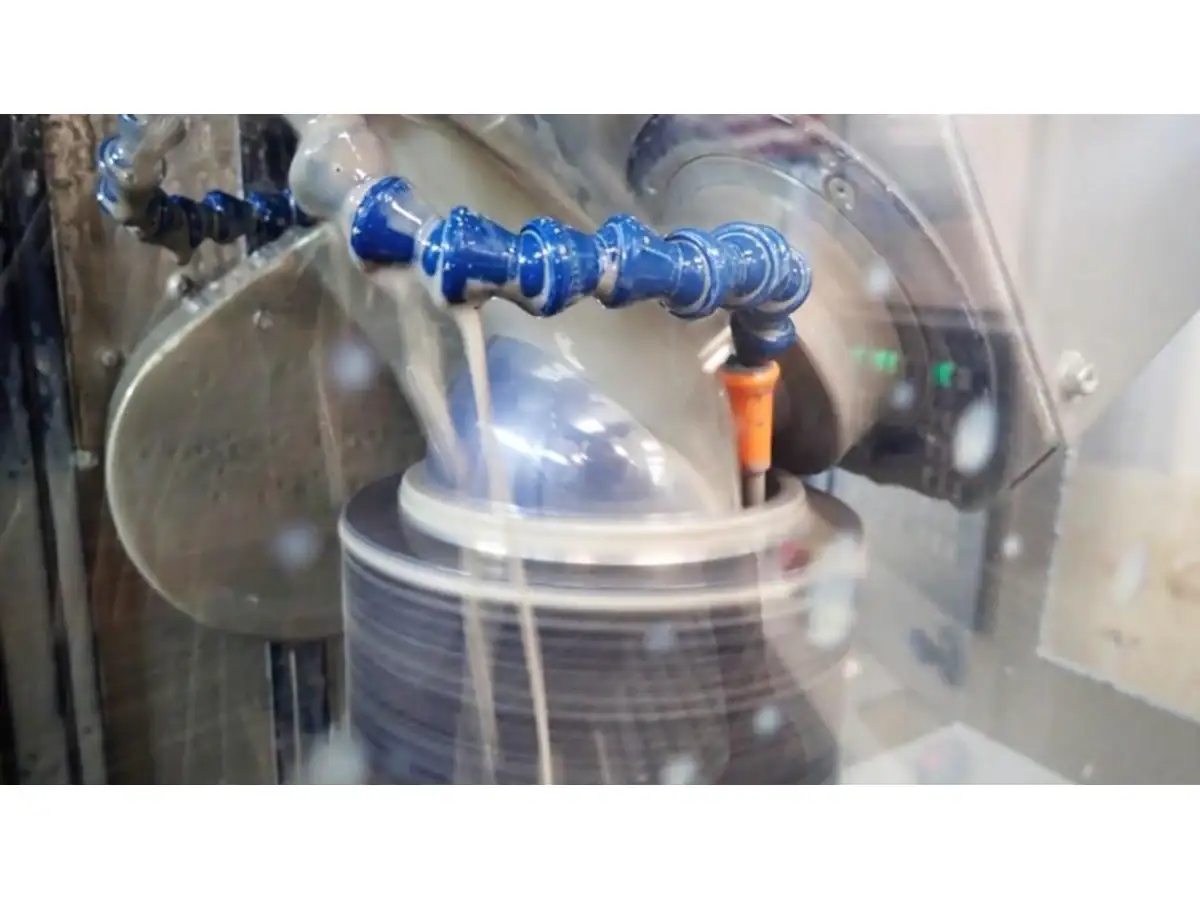
Việc xử lý các bề mặt bên trong và bên ngoài thường liên quan đến việc thay đổi tham chiếu hoặc bộ gá. Mọi lần chuyển có thể gây ra lỗi căn chỉnh. Kế hoạch nên xác định các tính năng nào mang dữ liệu từ hoạt động này sang hoạt động tiếp theo.
Đo và bảo quản một tham chiếu có ý nghĩa trước khi loại bỏ vật liệu giữ ban đầu. Nếu tham chiếu biến mất quá sớm, trạm tiếp theo có thể phải định vị từ một bề mặt kém phù hợp hơn hoặc dựa vào một giả định không được xác minh về độ đồng tâm.
Đối với mài vòm hồng ngoại, hãy ghi lại cả sự căn chỉnh thiết lập và mối quan hệ hoàn thiện giữa các bề mặt. Một bộ gá có thể lặp lại vị trí của chính nó trong khi vẫn định vị bộ phận không chính xác. Khả năng lặp lại và tính đúng đắn là các yêu cầu khác nhau.
Xem xét hoạt động nào thiết lập vành và khi nào nó trở thành một tính năng cuối cùng. Việc hoàn thiện vành có thể thay đổi bề mặt định vị hoặc tiết lộ hư hỏng cạnh ảnh hưởng đến giai đoạn giữ tiếp theo.
06 — Xây dựng kế hoạch kiểm tra bao phủ các khu vực khó tiếp cận
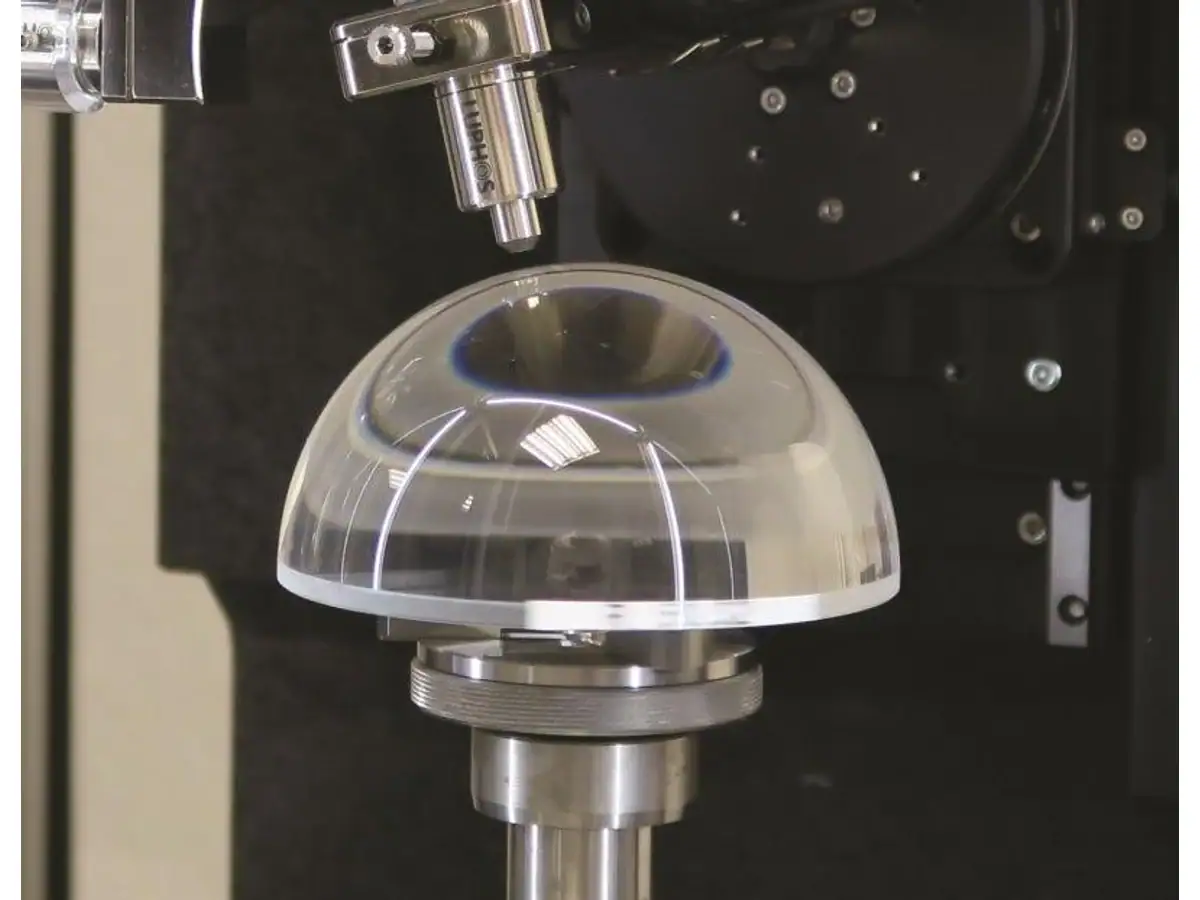
Chọn phương pháp theo hình dạng, khả năng tiếp cận và độ không đảm bảo yêu cầu. Thiết bị đo tiếp xúc có thể bị hạn chế về phạm vi tiếp cận; phương pháp quang học có thể yêu cầu cấu hình quan sát hoặc kiểm tra phù hợp. Xác định vùng đo sử dụng được trước khi báo cáo kết quả kiểm tra hoàn chỉnh.
| Mục kiểm tra | Định nghĩa yêu cầu | Phương pháp thay thế phổ biến chưa hoàn chỉnh |
|---|---|---|
| Hình dạng bề mặt | Hình dạng tham chiếu, khẩu độ và phương pháp đánh giá | Một giá trị bán kính |
| Độ dày thành | Vị trí, điểm chuẩn và phương pháp đo | Một lần đọc tâm |
| Mối quan hệ bề mặt | Định nghĩa căn chỉnh hoặc đồng tâm | Hai bề mặt đi qua độc lập |
| Tình trạng vành | Ranh giới hoàn thiện và tiêu chí lỗi | Phê duyệt trực quan chung |
| Hình học đã được phát hành | Tình trạng hỗ trợ và ổn định | Đo lường khi được giữ trong bộ gá gia công |
Các thử nghiệm mài vòm hồng ngoại nên bảo quản các biên dạng hoặc bản đồ thô có nhận dạng bộ phận. Dữ liệu bị thiếu gần vành dốc phải được báo cáo là giới hạn vùng phủ. Nó không được thay thế bằng việc chấp nhận ngoại suy mà không có phương pháp đã thỏa thuận.
07 — Ghép máy với hình học đã được chứng minh
Vimfun Hướng dẫn thiết bị mài quang học mô tả các tùy chọn tạo hình cầu và mặt phẳng, bao gồm dòng G-100 và G-250. Các mô tả đó là điểm khởi đầu cho việc xem xét hình học, không phải là bằng chứng về khả năng vòm sâu trên một vỏ không xác định.
Các Thảo luận thiết bị mài germanium có thể giúp tổ chức các câu hỏi cụ thể về vật liệu. Xác nhận phôi, bộ gá, dụng cụ, hình học trung gian và phương pháp kiểm tra được đề xuất cho đơn hàng thực tế.
Đối với việc mài vòm hồng ngoại, hãy yêu cầu nhà cung cấp xác định những gì đã được chứng minh và những gì vẫn cần thử nghiệm. Giữ việc chuẩn bị phôi, tạo hình, mài tinh, đánh bóng và kiểm tra như các hạng mục phạm vi riêng biệt. Một yêu cầu tích hợp chỉ hữu ích khi mỗi giai đoạn có một đầu ra được xác định.
Các Lộ trình sản xuất ảnh nhiệt cung cấp bối cảnh hệ thống dân sự rộng hơn mà không thay thế việc đủ điều kiện ở cấp độ thành phần.
Yêu cầu bản phác thảo kho theo từng giai đoạn hiển thị dung sai giữ và các vùng vẫn có thể tiếp cận để kiểm tra. Xem xét nó với cả nhóm gia công và đo lường. Điều này đặc biệt hữu ích khi vành cuối cùng cũng là một đặc điểm định vị, vì việc loại bỏ nó quá sớm có thể làm ảnh hưởng đến tham chiếu cần thiết cho bề mặt thứ hai.
08 — Đủ điều kiện bộ phận hoàn chỉnh trước khi xuất xưởng hàng loạt
Một thử nghiệm hữu ích theo dõi thành phần qua cả hai hoạt động bề mặt, phát hành, hoàn thiện vành và kiểm tra cuối cùng đã thỏa thuận. Ghi lại nơi còn dung sai và nơi việc sửa chữa sẽ trở nên không thể. Một vùng mỏng không thể sửa chữa bằng cách đánh bóng bề mặt đối diện thêm.
Bao gồm nhiều hơn một mẫu thuận lợi khi thiết lập khả năng lặp lại sản xuất. So sánh ảnh hưởng của sự thay đổi vật liệu, tình trạng dụng cụ và việc chuyển giao thiết lập trong phạm vi thử nghiệm đã thỏa thuận. Xác định những thay đổi nào yêu cầu xem xét trước khi một lô hàng khác bắt đầu.
Gửi bản vẽ bên trong và bên ngoài, yêu cầu độ dày thành, cấp vật liệu, dải hoạt động và số lượng hàng năm cho đánh giá ứng dụng. Quyết định đầu tiên trong việc mài vòm hồng ngoại là liệu hình học có thể được hỗ trợ, truy cập và đo lường trong toàn bộ lộ trình hay không. Kích thước máy danh định chỉ là một phần của câu trả lời đó.
