
Шлифовка инфракрасных куполов из германия, ZnS и сапфира
Изогнутое защитное окно может соответствовать своей центральной толщине, имея при этом недопустимо тонкую область у края. Его внутренние и внешние поверхности также могут проходить отдельные проверки формы, будучи неправильно связанными друг с другом. Шлифовка инфракрасных куполов требует плана геометрии и измерений, который рассматривает оболочку как единый компонент.
Для гражданских корпусов тепловизоров и промышленных окон мониторинга температуры начните с оптического диапазона, условий эксплуатации и окончательного чертежа. Перед выбором оснастки убедитесь, что указанный материал, кривизна и профиль стенки соответствуют предполагаемой системе. Способность станка создавать вогнутую или выпуклую поверхность не означает его способность обрабатывать каждую глубокую оболочку.
01 — Определите оболочку, а не просто два радиуса
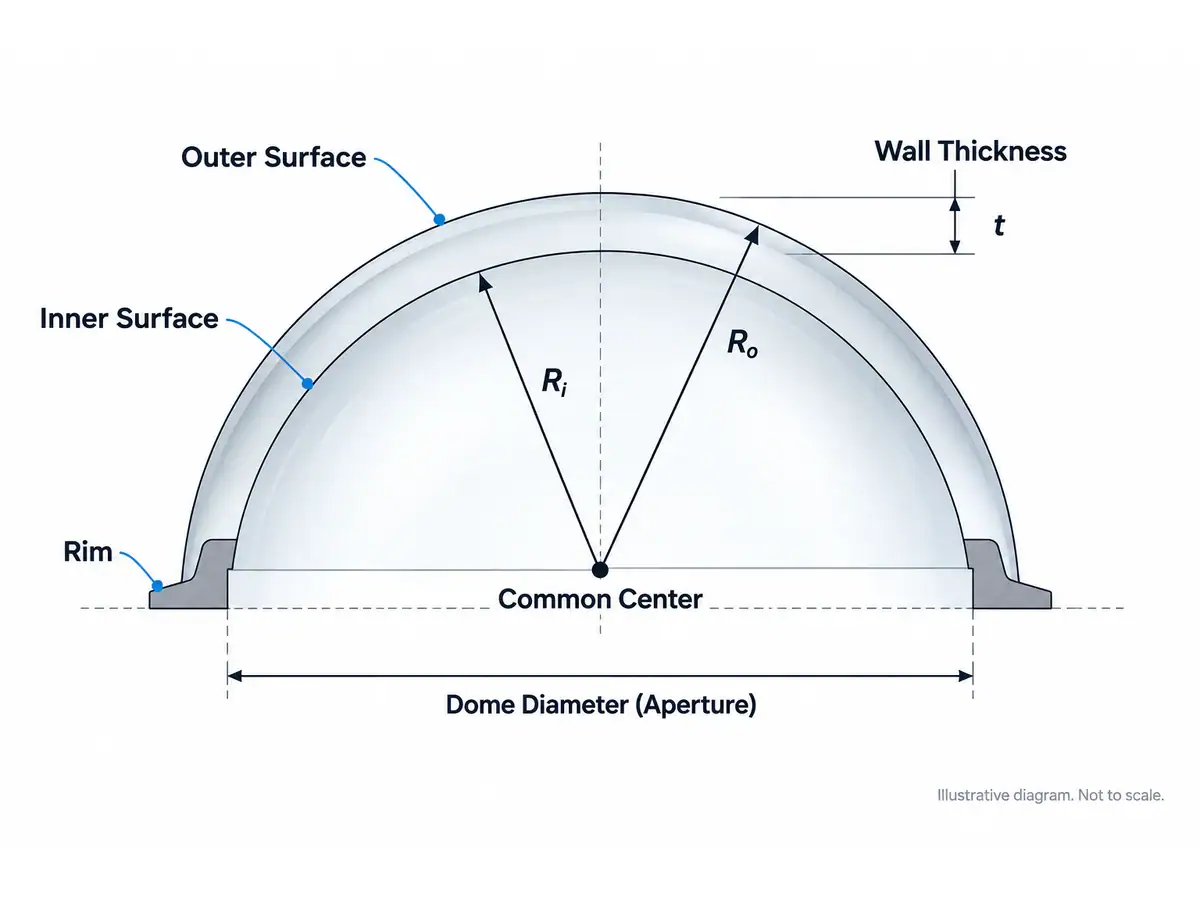
Укажите внутреннюю и внешнюю геометрию, апертуру, особенности ободка и взаимосвязь между поверхностями. Укажите, как будут измеряться толщина стенки и выравнивание. Номинальная пара радиусов неполна, когда местная толщина, концентричность или переход на краю определяют приемку.
Для идеальных концентрических сферических поверхностей радиальная толщина стенки является разницей между внешним и внутренним радиусами. Это утверждение зависит от общего центра. Измерение центральной толщины вдоль одной линии не может доказать, что реальная деталь удовлетворяет условию концентричности везде.
Поэтому шлифовка инфракрасных куполов должна начинаться со схемы опорных точек и требования к карте толщины, соответствующей конструкции. Отделите функциональную область от любого припускного ободка или допуска на удержание. Это предотвратит путаницу между элементом приспособления и готовой оптической апертурой.
02 — Проверьте материал на соответствие рабочему диапазону
Окна из германия, ZnS и сапфира не являются взаимозаменяемыми для каждой инфракрасной системы. Их пропускание, варианты покрытий и поведение в окружающей среде различаются. Подтвердите фактическую марку и спектральные требования у оптического конструктора и поставщика материалов.
Избегайте выбора материала исключительно на основе механических свойств или общего описания, такого как “прозрачный в инфракрасном диапазоне”. Требования к системе включают длину волны, температуру и конечный оптический путь. Коммерчески доступный материал не обязательно подходит для предполагаемого диапазона детектирования.
| Выбор материала | Информация, необходимая для анализа процесса | Что должно оставаться специфичным для применения |
|---|---|---|
| Германий | Марка, геометрия заготовки и требуемое качество поверхности | Рабочий диапазон, покрытие и тепловые условия |
| ZnS | Точная марка материала и форма поставки | Оптические характеристики и квалифицированный маршрут финишной обработки |
| Сапфир | Марка, ориентация кристалла (где указано) и геометрия | Спектральные требования и обработка, зависящая от направления |
Сайт Обзор оборудования для инфракрасной оптики обеспечивает маршрут через доступные операции. Он должен поддерживать, а не заменять, решение о выборе оптического материала.
03 — Доступ инструмента при шлифовке инфракрасных куполов
По мере углубления поверхности зазор инструмента и условия контакта становятся более ограниченными. Проверьте рабочий диапазон инструмента, доступ шпинделя, зазор приспособления и путь подачи жидкости на протяжении всего запланированного движения. Доступность центральной точки не гарантирует доступ к краю.
Используйте проверку геометрии перед тем, как загружать материал в станок. Учтите диаметр инструмента, геометрию держателя и припуск на промежуточных этапах. Помехи могут возникнуть во время черновой обработки, даже если инструмент проходит по готовой поверхности на упрощенном чертеже.
При шлифовке инфракрасных куполов отделяйте заявленный диапазон радиусов станка от допустимой глубины и раскрытия реальной детали. Зажим детали и доступ могут быть ограничивающими факторами, даже если номинальный радиус кажется приемлемым.
Не предполагайте, что измерение стрелы прогиба в линии удовлетворяет всем требованиям к толщине стенки или концентричности. Оно измеряет определенную особенность в конкретной установке. Его связь с конечной деталью должна быть продемонстрирована.
04 — Поддержка конструкции для изменяющегося сечения стенки
Заготовка становится менее жесткой по мере удаления материала. Опора, приемлемая на раннем этапе, может деформировать или повредить более тонкую оболочку на последующих этапах. Спланируйте, как изменится метод удержания, если это необходимо, по мере развития геометрии.
Проанализируйте площадь контакта, связующий слой или силу зажима и поверхности, используемые для позиционирования. Локализованная точка опоры может повлиять на измеренную или обработанную форму. Удаление клея и очистка также должны быть включены в план процесса при использовании склеивания.
При шлифовке инфракрасных куполов хорошее измерение в приспособлении не является достаточным доказательством снятой формы. Осмотрите деталь в условиях окончательной опоры после стабилизации детали. Запишите разницу между измерениями на станке и после снятия, а не объединяйте их в один результат.
Рассмотрите возможность использования пробного приспособления или репрезентативной заготовки-мишени, когда доступ и жесткость вызывают сомнения. Это может решить концепцию удержания до того, как ценный оптический материал будет использован для полного испытания финишной обработки.
05 — Контролируйте погрешность, вносимую второй установкой
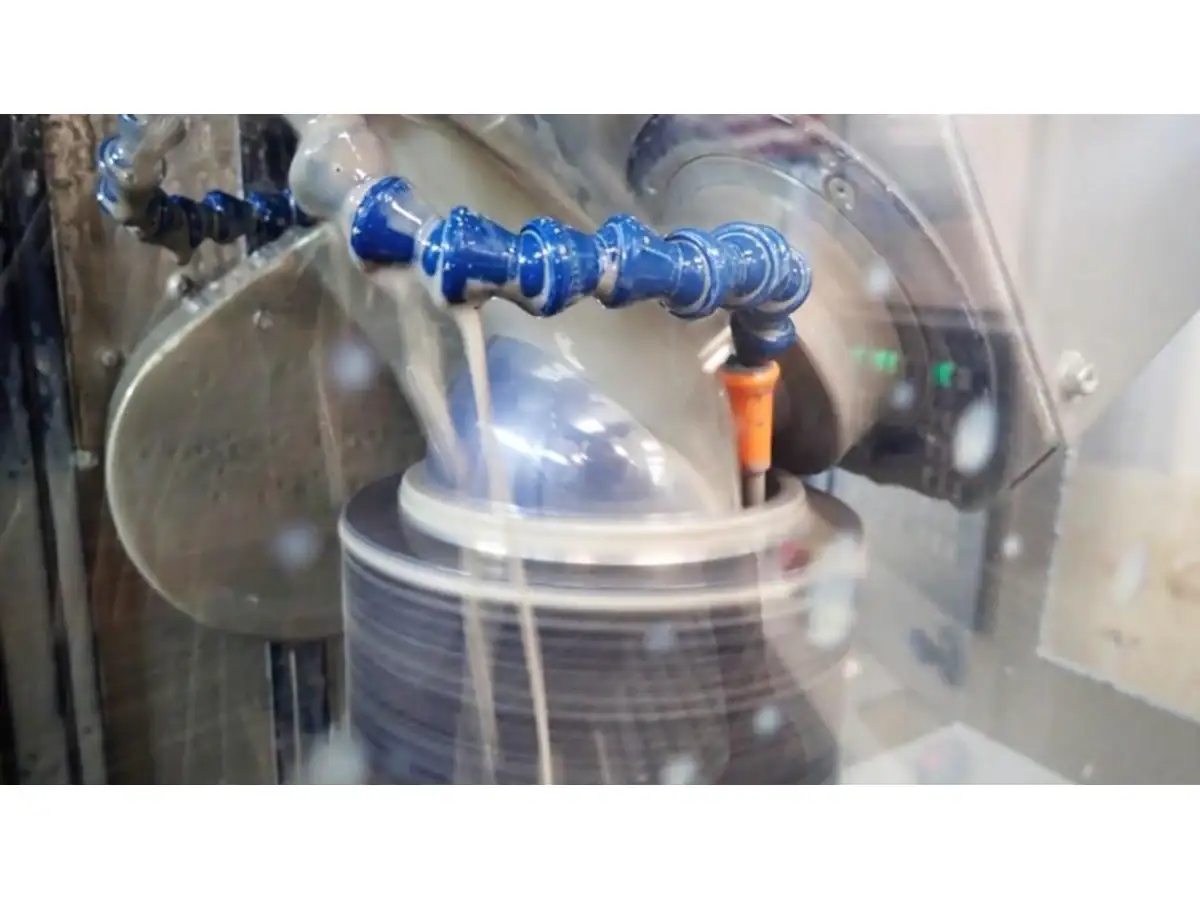
Обработка внутренних и внешних поверхностей часто включает смену референции или приспособления. Каждый перенос может внести погрешность выравнивания. План должен определять, какие элементы несут опорные точки от одной операции к другой.
Измерьте и сохраните значимую опорную точку перед удалением исходного материала для удержания. Если опорная точка исчезает слишком рано, следующая станция может быть вынуждена позиционироваться по менее подходящей поверхности или полагаться на непроверенное предположение о концентричности.
При шлифовке инфракрасных куполов записывайте как выравнивание установки, так и конечное соотношение между поверхностями. Приспособление может повторять свое положение, но при этом неправильно позиционировать деталь. Повторяемость и правильность — это разные требования.
Проанализируйте, какая операция формирует ободок и когда он становится окончательной особенностью. Обработка ободка может изменить опорную поверхность или выявить повреждение края, которое повлияет на следующую стадию удержания.
06 — Разработка плана контроля для труднодоступных областей
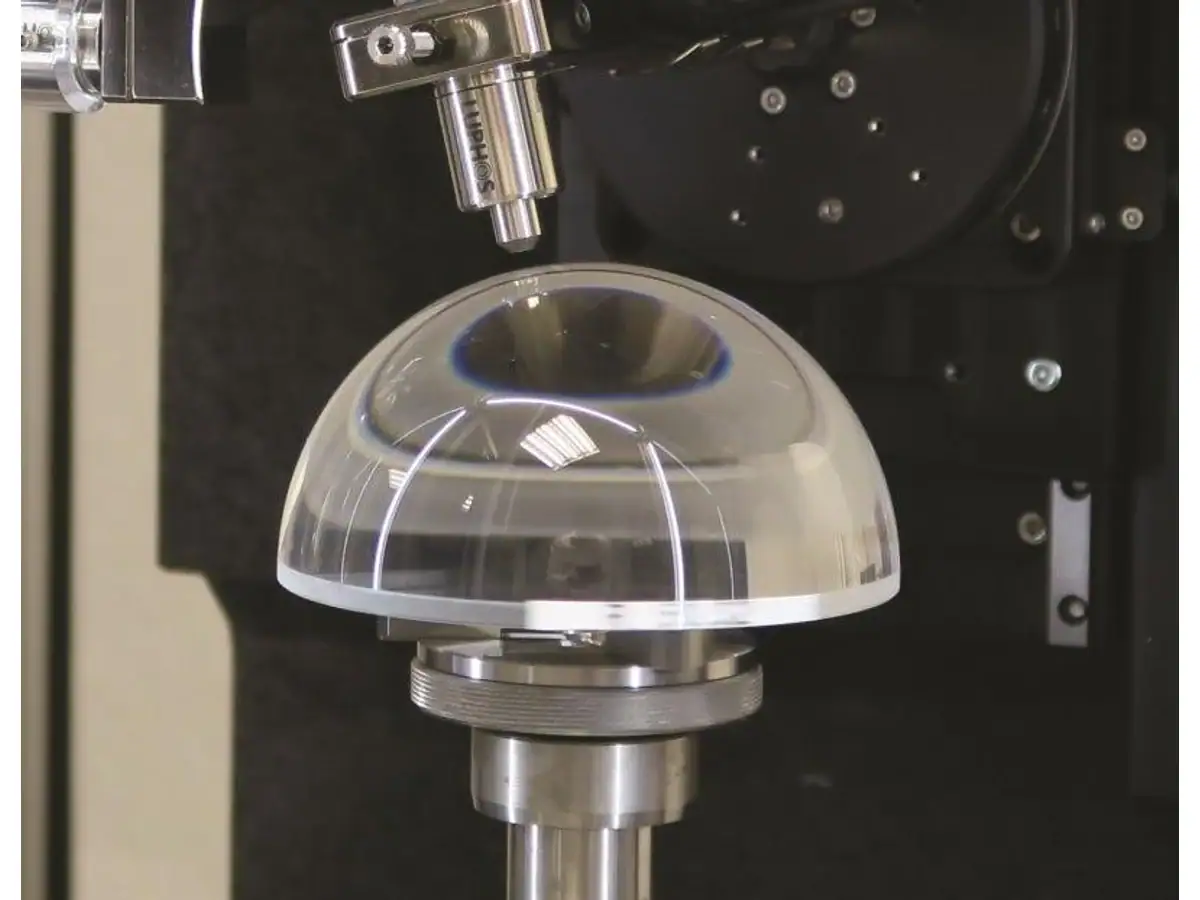
Выбирайте методы в зависимости от геометрии, доступности и требуемой погрешности. Контактный прибор может иметь ограниченный диапазон; оптический метод может потребовать подходящей конфигурации для просмотра или тестирования. Определите пригодную область измерения перед тем, как указывать полный результат контроля.
| Контролируемый параметр | Требуемое определение | Распространенная неполная замена |
|---|---|---|
| Форма поверхности | Эталонная форма, апертура и метод оценки | Только значение радиуса |
| Толщина стенки | Положения, база и метод измерения | Одно центральное значение |
| Взаимосвязь поверхностей | Определение соосности или взаимного расположения | Две независимо проходящие поверхности |
| Состояние ободка | Критерии готовой границы и дефектов | Общее визуальное одобрение |
| Выпущенная геометрия | Условие поддержки и стабилизации | Измерение при удержании в обрабатывающем приспособлении |
Испытания шлифования инфракрасных куполов должны сохранять необработанные профили или карты с идентификацией детали. Отсутствие данных вблизи крутого ободка должно быть сообщено как ограничение покрытия. Его не следует заменять экстраполированным принятием без согласованного метода.
07 — Согласуйте станок с продемонстрированной геометрией
Руководство Vimfun по оборудованию для шлифования оптических линз Руководство по оборудованию для оптического шлифования описывает варианты генерации сферических и плоских поверхностей, включая семейство G-100 и G-250. Эти описания являются отправной точкой для обзора геометрии, а не доказательством возможности изготовления глубоких куполов на неуказанной оболочке.
Сайт Обсуждение оборудования для шлифования германия может помочь организовать вопросы, специфичные для материала. Подтвердите предложенную заготовку, приспособление, оснастку, промежуточную геометрию и метод контроля для фактического заказа.
Для шлифования инфракрасных куполов попросите поставщика указать, что было продемонстрировано, а что еще требует испытания. Подготовку заготовки, генерацию, чистовое шлифование, полировку и контроль держите как отдельные пункты объема работ. Комплексный запрос полезен только тогда, когда каждый этап имеет определенный выход.
Сайт Маршрут производства тепловизионного оборудования обеспечивает более широкий контекст гражданской системы, не заменяя квалификацию на уровне компонента.
Запросите поэтапный эскиз запасов, показывающий запланированный допуск на удержание и области, остающиеся доступными для контроля. Обсудите его с командами по обработке и метрологии. Это особенно полезно, когда окончательный ободок также является установочной особенностью, поскольку его слишком раннее удаление может поставить под угрозу эталон, необходимый для второй поверхности.
08 — Квалифицируйте полную деталь перед выпуском партии
Полезное испытание проходит через компонент на обеих операциях обработки поверхности, выпуск, отделку ободка и согласованный окончательный контроль. Запишите, где остается запас и где доработка станет невозможной. Тонкую область нельзя отремонтировать дальнейшей полировкой противоположной поверхности.
Включите более одного благоприятного образца при установлении повторяемости производства. Сравните влияние вариаций материала, состояния инструмента и переноса настройки в рамках согласованного объема испытаний. Определите, какие изменения требуют рассмотрения перед началом следующей партии.
Отправьте внутренние и внешние чертежи, требование к толщине стенки, марку материала, рабочий диапазон и годовое количество для обзора применения. Первое решение при шлифовании инфракрасных куполов заключается в том, можно ли поддерживать, получать доступ и измерять геометрию на всем маршруте. Номинальный размер станка — лишь часть этого ответа.
