
Mài Lõm Không Cầu: Khi Phôi Cầu Dừng Lại
Một máy có thể có điều khiển CNC và vẫn được thiết kế để tạo hình cầu và mặt phẳng. Bộ điều khiển có thể quản lý các giai đoạn nạp liệu, nạp liệu tự động hoặc bù trừ dụng cụ mà không cung cấp khả năng đường đi cần thiết cho bề mặt aspheric. Mài lens aspheric phải phù hợp với hình học, chuyển động và hệ thống đo lường thực tế.
Dải thiết bị của Vimfun được thảo luận ở đây bao gồm xử lý hình cầu, mặt phẳng và hình trụ thông qua các cấu hình máy cụ thể. Nó không được trình bày như một nền tảng sản xuất aspheric đã được chứng minh. Hướng dẫn này giải thích sự khác biệt để người mua có thể tách biệt công việc thượng nguồn phù hợp khỏi một công việc đòi hỏi một loại thiết bị khác hoặc nhà cung cấp chuyên dụng.
01 — Bắt đầu với phương trình bề mặt và bản vẽ
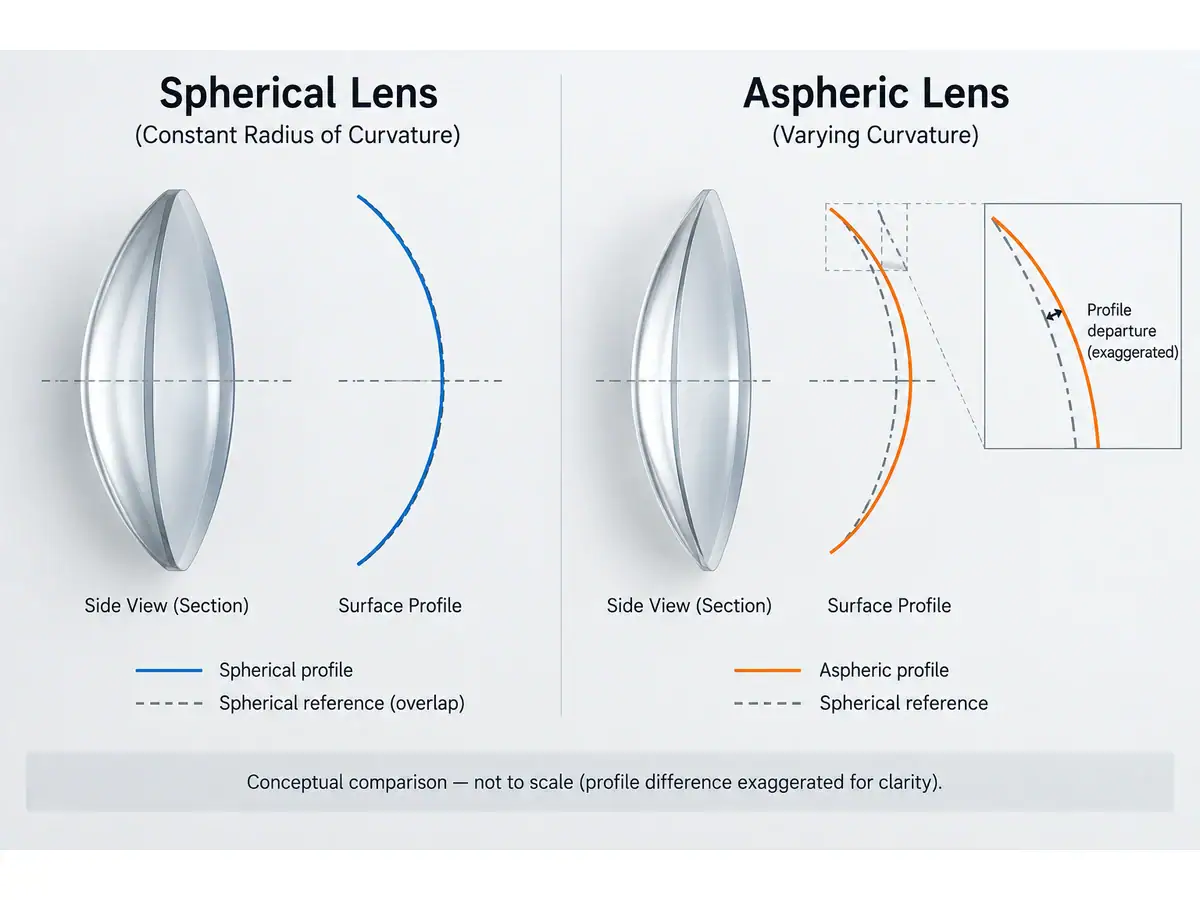
Một bề mặt asphere khác với một hình dạng cầu đơn giản. Một mô tả đối xứng quay phổ biến sử dụng độ cong cơ bản, hằng số hình nón và các số hạng đa thức bổ sung, nhưng bản vẽ có thể sử dụng một biểu diễn khác đã được thỏa thuận. Quy ước chính xác, đơn vị, khẩu độ và tham chiếu tọa độ phải đi kèm với dữ liệu.
Không mô tả công việc chỉ bằng đường kính và bán kính danh nghĩa. Các giá trị đó có thể xác định một phạm vi hữu ích trong khi bỏ qua sự sai khác làm cho bề mặt trở thành aspheric. Nhà cung cấp máy không thể xác định sự phù hợp từ mô tả rút gọn đó.
Đối với mài lens aspheric, xác định bề mặt yêu cầu, độ dày tâm và cạnh, khẩu độ rõ ràng và sai số hình dạng cho phép. Nếu chi tiết có hai bề mặt quang học, hãy chỉ định mối quan hệ của chúng. Một bề mặt đơn lẻ chính xác không tự động tạo ra một lens chính xác.
02 — CNC không có nghĩa là mọi bề mặt đều có thể lập trình
Quá trình tạo hình cầu có thể sử dụng hình dạng và góc của đá mài được xác định để thiết lập bán kính danh nghĩa. Sau đó, quá trình nạp liệu được kiểm soát sẽ loại bỏ vật liệu theo hình dạng đó. Tự động hóa có thể cải thiện khả năng lặp lại và xử lý mà không làm thay đổi họ hình dạng được tạo ra bởi cơ chế.
Vimfun Máy mài cong quang học CNC mô tả các bề mặt hình cầu và mặt phẳng, nạp liệu theo giai đoạn và các chức năng xử lý liên quan. Các tính năng đó không nên được diễn giải lại như một khả năng đường đi dụng cụ aspheric đã được chứng minh.
| Tính năng được trích dẫn | Nó có thể cung cấp những gì | Những gì vẫn cần bằng chứng cho một bề mặt asphere |
|---|---|---|
| Các giai đoạn nạp liệu CNC | Trình tự tiếp cận và loại bỏ được kiểm soát | Chuyển động tạo bề mặt phối hợp |
| Nạp liệu tự động | Truyền chi tiết lặp lại | Độ chính xác giữ và tham chiếu phù hợp |
| Đo lường sagitta | Kiểm tra quy trình liên quan đến chiều cao được xác định | Đánh giá hình dạng aspheric đầy đủ |
| Bù trừ đá mài | Hiệu chỉnh cho điều kiện dụng cụ được chỉ định | Bù trừ có hiệu lực trên toàn bộ bề mặt |
Hỏi các trục nào được phối hợp, dữ liệu bề mặt nào bộ điều khiển chấp nhận và hình dạng kết quả được đo như thế nào. Nhãn trên bộ điều khiển không đủ bằng chứng.
03 — Đường đi dụng cụ và tiếp xúc trong mài lens aspheric
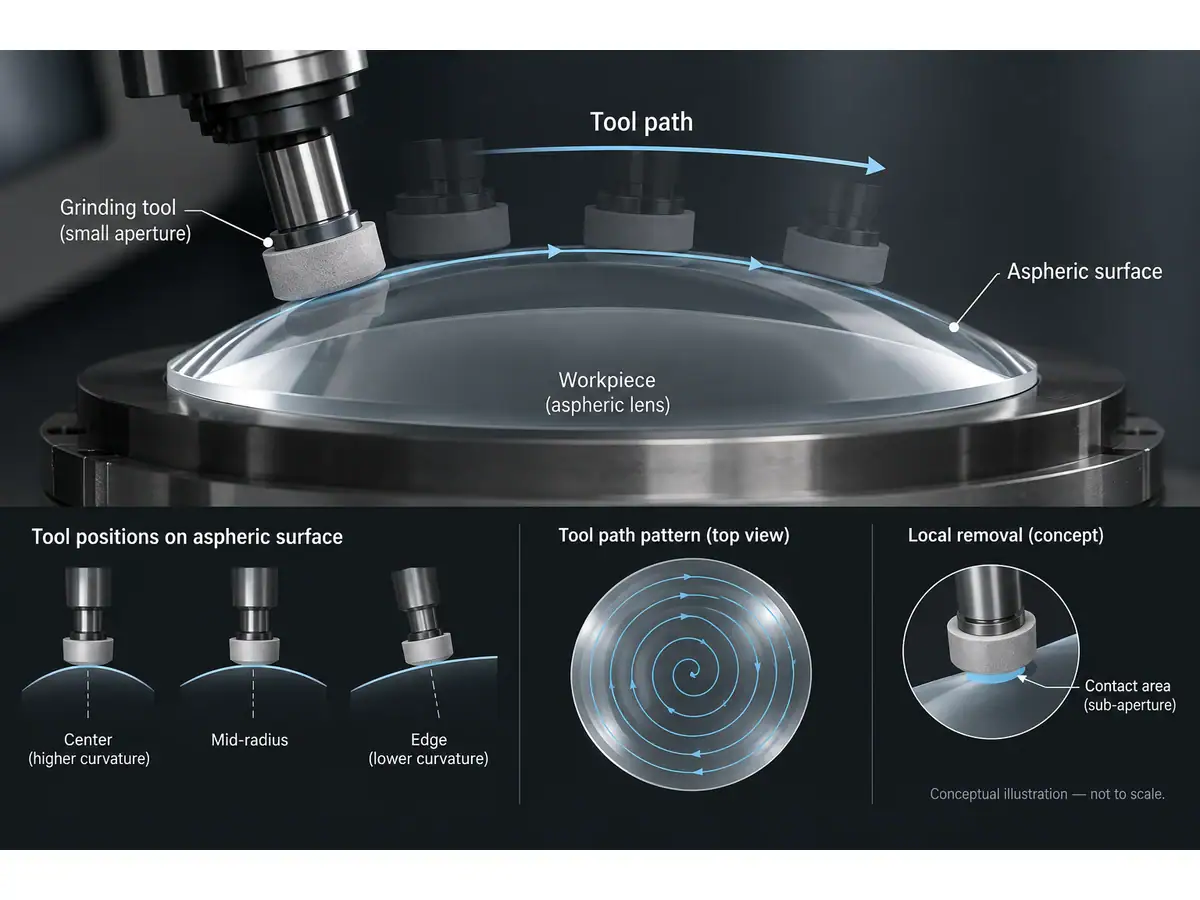
Mài lens aspheric có thể sử dụng chuyển động dụng cụ được kiểm soát để loại bỏ vật liệu theo hình dạng yêu cầu. Hình dạng dụng cụ, diện tích tiếp xúc, tình trạng đá mài và động học của máy xác định cách chuyển động được lệnh trở thành bề mặt vật lý.
Một đường đi danh nghĩa đơn lẻ không phải là một quy trình hoàn chỉnh. Độ mòn dụng cụ, sự căn chỉnh, độ đàn hồi và hành vi nhiệt có thể tạo ra sai số cần đo lường và hiệu chỉnh. Chiến lược mài cũng phải để lại tình trạng phù hợp cho quy trình hoàn thiện sau này.
Tránh coi một dụng cụ nhỏ hơn là một giải pháp phổ quát. Nó có thể cải thiện khả năng tiếp cận cục bộ trong khi thay đổi hành vi loại bỏ và đặc tính không gian của sai số. Nhà cung cấp phải chứng minh một quy trình phù hợp với vật liệu, khẩu độ và phạm vi độ dốc.
Rộng so sánh mài lens quang học vẫn hữu ích cho việc chuẩn bị phôi hình cầu hoặc mặt phẳng. Nó không nên được sử dụng để suy ra khả năng aspheric mà máy được chọn chưa chứng minh.
04 — Mài mặt phẳng và hoàn thiện hiệu chỉnh theo cặp
Mục đích của việc mài không chỉ đơn thuần là nhanh chóng đạt được hình dạng danh nghĩa. Nó phải để lại đủ vật liệu dư cho quy trình hoàn thiện đủ điều kiện trong khi kiểm soát hư hỏng và sai số hình dạng. Vật liệu dư quá nhiều có thể làm tăng thời gian hoàn thiện; vật liệu dư không đủ có thể làm cho việc hiệu chỉnh trở nên bất khả thi.
Trong mài lens aspheric, đội ngũ hoàn thiện cần bản đồ sai lệch đã đo và tham chiếu được sử dụng để tạo ra nó. Một quy trình đánh bóng cải thiện độ nhám mà không bảo toàn hoặc hiệu chỉnh hình dạng yêu cầu có thể để lại một chi tiết rõ ràng nhưng không thể chấp nhận được.
Loại bỏ riêng biệt hư hỏng do mài khỏi hiệu chỉnh hình dạng. Chúng tương tác thông qua ngân sách vật liệu dư, nhưng chúng không phải là nhiệm vụ giống hệt nhau. Xác định từng giai đoạn phải đạt được gì và cách thức bàn giao được chấp nhận.
Trước khi đặt hàng thiết bị, hãy xác định xem nhà cung cấp có cung cấp quy trình mài và hoàn thiện hoàn chỉnh, chỉ một trạm hay chỉ dụng cụ hay không. Một bước hiệu chỉnh không được chỉ định có thể trở thành khoảng trống lớn nhất trong một báo giá chi tiết khác.
05 — Chọn thiết bị đo trước khi cam kết quy trình
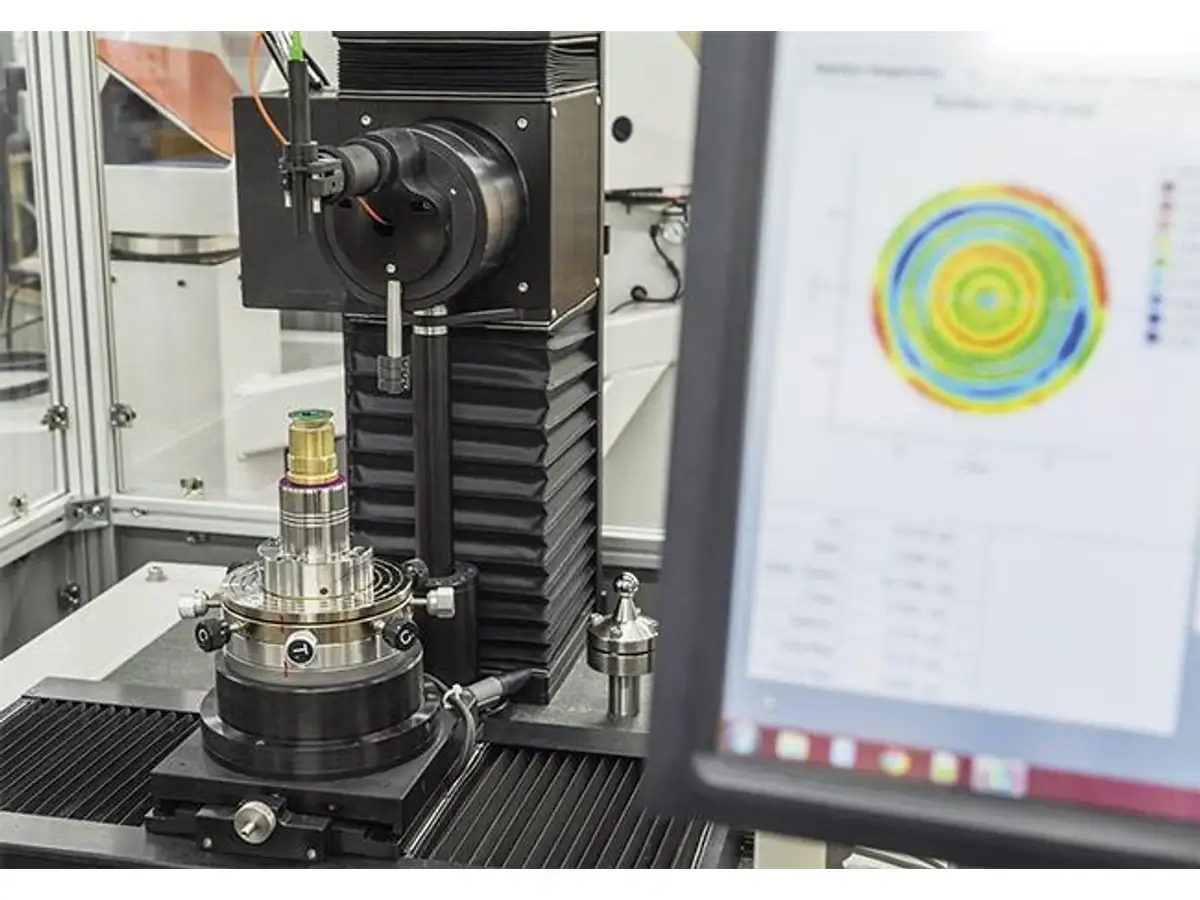
Một thiết bị đo biên dạng có thể kiểm tra một đường quét, nhưng hướng quét, hình dạng đầu dò và sự căn chỉnh ảnh hưởng đến những gì nó thiết lập. Một đường quét đi qua có thể không thiết lập được tình trạng trên toàn bộ khẩu độ. Sử dụng kế hoạch lấy mẫu và đánh giá phù hợp với bề mặt và dung sai.
Kiểm tra giao thoa kế có thể yêu cầu một bộ sắp xếp null phù hợp hoặc một phương pháp khác có khả năng xử lý sai lệch. Giải thích của ZYGO về ảnh toàn ký tạo bằng máy tính mô tả cách một sóng thử được thiết kế có thể hỗ trợ đo lường các bề mặt phức tạp. Quang học và thiết lập thử nghiệm phải được khớp và căn chỉnh chính xác.
Đối với mài lens aspheric, hãy thỏa thuận các thuật ngữ nào có thể được loại bỏ trong quá trình khớp dữ liệu. Một phần dư cải thiện rõ ràng có thể là kết quả của việc thay đổi đánh giá thay vì cải thiện chi tiết vật lý. Bảo toàn dữ liệu thô và quy ước khớp.
Cũng phân biệt sai số hình dạng bề mặt với sai số sóng truyền qua. Vật liệu, bề mặt thứ hai và sự căn chỉnh có thể ảnh hưởng đến cái sau. Yêu cầu chấp nhận nên nêu rõ kết quả nào là cần thiết.
06 — Gia công trụ là một khả năng riêng biệt khác
Một bề mặt trụ không đơn giản là một dạng phi cầu quay với một chương trình khác. Hình học và cách bố trí gia công của nó khác với một bề mặt đối xứng quay quanh trục quang học.
Các Trang CG-140 mài trụ mô tả vai trò của thiết bị cụ thể đó. Sử dụng nó cho đánh giá ứng dụng trụ, không phải là bằng chứng cho thấy máy có thể tạo ra bề mặt bất kỳ hình cầu hoặc phi cầu tùy ý nào.
Sự khác biệt này rất quan trọng khi so sánh báo giá. Mô tả “ống kính cong” quá chung chung để xác định liệu cần máy tạo hình cầu, máy trụ hay nền tảng phi cầu. Gửi bản vẽ thực tế và định nghĩa bề mặt trước khi thảo luận về năng lực.
Việc mài ống kính phi cầu nên được xem là một khả năng riêng biệt ngay cả khi cùng một nhà máy cũng cần các bộ phận hình cầu và trụ. Việc sử dụng chung vật liệu không làm cho các máy móc có thể thay thế cho nhau.
07 — Khi thuê ngoài là lựa chọn tốt hơn
Một chương trình khối lượng thấp với các thiết kế thay đổi có thể không biện minh cho một máy chuyên dụng, dụng cụ và đo lường chuyên dụng. Chuyên môn phát triển quy trình và đo lường cần thiết có thể vượt quá chi phí được đề xuất chỉ bởi máy mài.
So sánh toàn bộ quy trình: thiết bị, đồ gá, phần mềm, quang học kiểm tra, phát triển người vận hành, hoàn thiện và kiểm tra. Bao gồm rủi ro của các bộ phận phát triển bị loại bỏ và chậm trễ trong việc đủ điều kiện. Một báo giá bỏ qua các hạng mục này không phải là so sánh tương đương với giá bộ phận hoàn chỉnh của chuyên gia.
Đối với việc mài ống kính phi cầu, thuê ngoài có thể phù hợp khi hình học nằm ngoài khả năng nội bộ đã được chứng minh hoặc khối lượng dự kiến quá không chắc chắn. Giữ một kế hoạch chấp nhận đầu vào rõ ràng để các bộ phận thuê ngoài được đo lường dựa trên cùng bản vẽ và quy ước dữ liệu.
Đây là quyết định về ranh giới quy trình. Nó không ngăn cản người mua chuẩn bị các phôi tương thích hoặc sản xuất các bộ phận hình cầu và phẳng khác trong nội bộ.
08 — Làm rõ ranh giới năng lực trong yêu cầu báo giá
Gửi định nghĩa bề mặt, vật liệu, khẩu độ, yêu cầu độ dày, các vấn đề về độ dốc hoặc khả năng tiếp cận và phương pháp đo lường đề xuất. Xác định khối lượng hàng năm và những thay đổi thiết kế dự kiến. Yêu cầu nhà cung cấp tách biệt năng lực đã được chứng minh với công việc đòi hỏi phát triển.
Vimfun có thể xem xét các hoạt động chuẩn bị phôi, hình cầu, phẳng, trụ liên quan trong phạm vi được ghi lại của mình. Yêu cầu sản xuất phi cầu cần đánh giá năng lực rõ ràng; nó không nên được chấp nhận trên cơ sở mô tả CNC chung chung.
Sử dụng trang liên hệ ứng dụng để chia sẻ bản vẽ và xác định phạm vi thiết bị phù hợp. Một cuộc thảo luận hữu ích về mài ống kính phi cầu kết thúc bằng một quyết định quy trình được hỗ trợ, bao gồm cả việc giới thiệu hoặc thuê ngoài khi yêu cầu nằm ngoài phạm vi đó.
