
Полировка часовых стекол: обработка кромки и поверхности сапфира
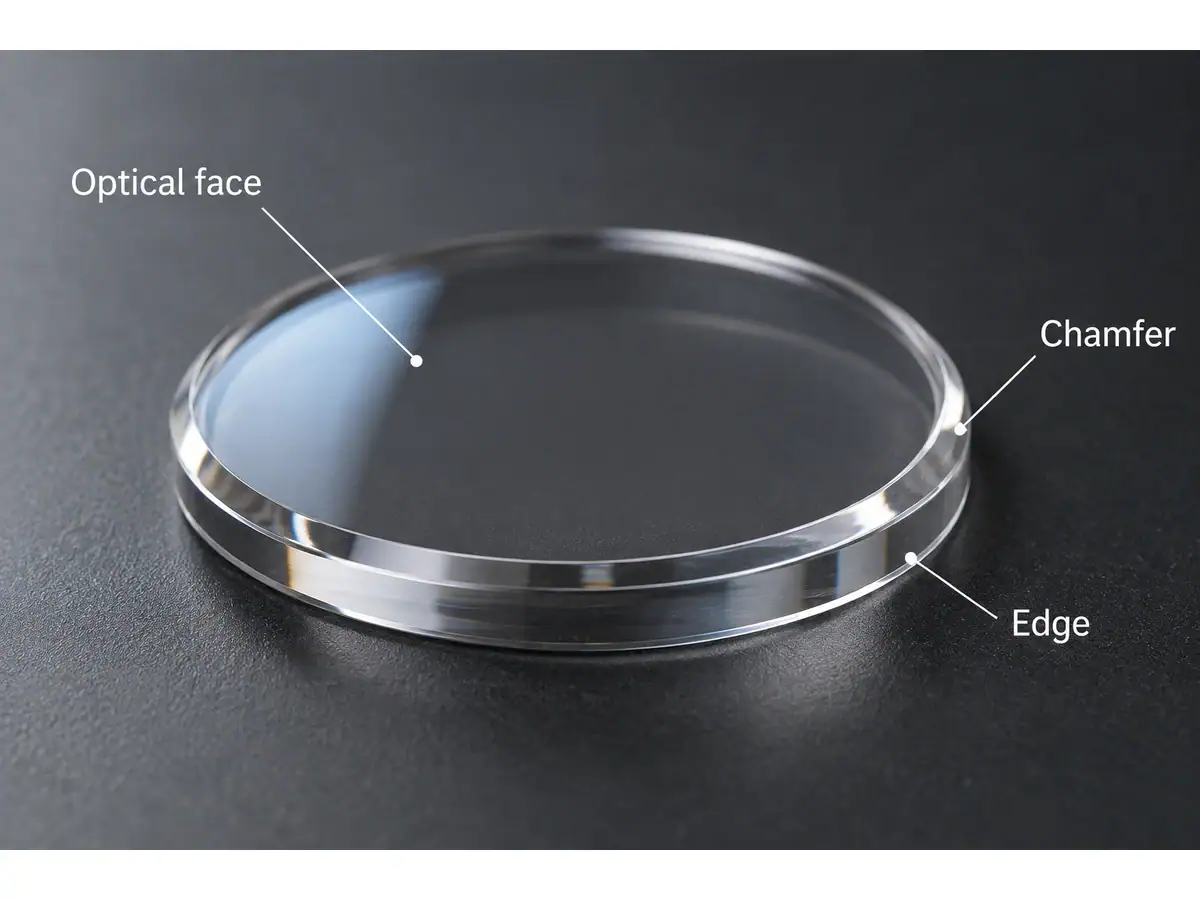
Часовой кристалл может иметь чистую оптическую поверхность и все же выйти из строя при сборке из-за неправильной фаски, профиля кромки или посадки в корпус. Он также может правильно подходить, но при этом иметь царапины, искажения или дефекты покрытия. Поэтому полировка часовых кристаллов должна разделять требования к поверхностям, периметру и посадочным поверхностям.
Начните с готового чертежа и марки материала. Заготовки из сапфира и минерального стекла могут иметь одинаковый дизайн часов, но они не должны наследовать один и тот же рецепт обработки без проверки. Запишите, что должна обеспечить каждая операция, и как следующая операция будет удерживать деталь.
01 — Определите готовые поверхности перед выбором оборудования
Определите, какие поверхности являются оптическими, косметическими, герметизирующими или установочными элементами. Полированная кромка может иметь требование к внешнему виду, в то время как прилегающая опорная поверхность должна сохранять заданный размер. Смешивание этих областей во время полировки может сделать привлекательную деталь непригодной для сборки.
Укажите полезную апертуру, толщину, кривизну и геометрию кромки. Если деталь будет покрыта, укажите область покрытия и допустимые зоны для манипуляций. “Полировка по всей поверхности” — недостаточное производственное указание.
Сайт руководство по производству часовых стекол предоставляет основу для применения. Используйте его для обсуждения маршрута, затем подтвердите фактический чертеж и метод приемки, прежде чем считать выбор оборудования полным.
При полировке часовых кристаллов сохраняйте различие между сапфиром, минеральным стеклом и любым покрытием, видимым в журнале работ. Слово “кристалл” в терминологии часов описывает компонент; оно не полностью идентифицирует подложку.
02 — Плоские, куполообразные и двояковыпуклые детали требуют разной поддержки
Плоский часовой кристалл можно оценить с точки зрения плоскостности поверхности, толщины и требуемого соотношения между его поверхностями. Куполообразная деталь добавляет кривизну и изменяющуюся геометрию контакта. Компонент с двумя изогнутыми поверхностями требует контроля их соотношения, а также каждой отдельной поверхности.
Не предполагайте, что приспособление для плоского диска может удерживать куполообразную линзу без напряжения или ограниченного доступа инструмента. Тонкие кромки, крутой переход или готовая поверхность, используемая в качестве установочной поверхности, могут изменить проблему удержания.
Для сапфира сохраняйте заданную ориентацию кристалла и привязку детали при резке и обработке. Ориентация — это входной параметр материала, а не замена измерения готовой геометрии.
| Элемент детали | Вопрос по процессу | Вопрос по контролю |
|---|---|---|
| Плоская оптическая поверхность | Может ли опора поддерживать равномерный контакт? | Находится ли заданная апертура в пределах требуемой формы? |
| Изогнутая поверхность | Могут ли инструмент и приспособление получить доступ ко всей требуемой области? | Оцениваются ли радиус и форма последовательно? |
| Фаска | Достаточно ли материала без входа в функциональную зону? | Определены и проверены ли ширина, угол или радиус? |
| Полированный периметр | Подходит ли инструмент для кромки для данного профиля? | Приемлем ли внешний вид без потери размеров посадки? |
03 — Постройте маршрут полировки часовых кристаллов вокруг передач
Типичный маршрут может включать резку, генерацию или подготовку поверхности, обработку кромки и фаски, полировку поверхности, полировку кромки, очистку и контроль. Точный порядок зависит от геометрии, крепления заготовки и того, какие готовые поверхности нуждаются в защите.
Избегайте рассматривать эту последовательность как неизменное правило. Кромка может потребовать предварительной формовки перед финишной обработкой поверхности, за которой следует контролируемая финальная операция. Другая деталь может потребовать другого порядка для сохранения своих установочных элементов.
При полировке часовых кристаллов заготовки должны поступать с определенным состоянием материала. Чрезмерный начальный изгиб или недостаточный запас на кромке не могут быть устранены бесконечным увеличением времени полировки. Записывайте, где впервые появляются сколы, чтобы повреждения от резки не путали с последующей обработкой в лотках.
Обеспечьте прослеживаемость каждой детали или партии при передаче. Система идентификации лотков полезна только в том случае, если отклоненные и переработанные детали остаются связанными с их первоначальной историей процесса.
04 — Различайте возможности обработки кромки и окончательной приемки
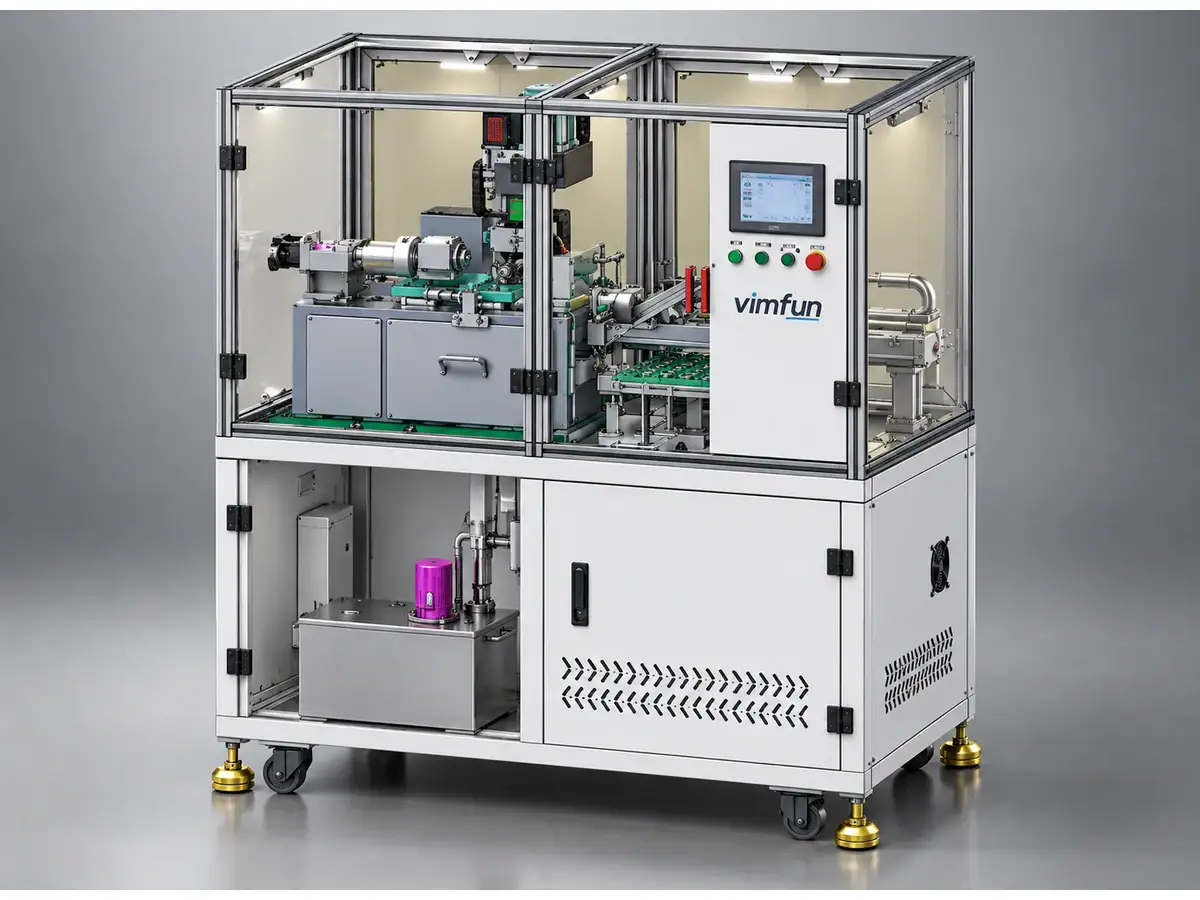
Руководство Vimfun по оборудованию для шлифования оптических линз Автоматический профильный обработчик кромок Auto-EG-80 явно указывает сапфировые часовые кристаллы среди своих применений. Опубликованная страница описывает автоматическую загрузку и выгрузку, шлифовку контура и снятие фаски, с заявленным циклом, начинающимся примерно с 15 секунд в зависимости от детали.
Эта цифра является ссылкой на машинную операцию, а не обещанным циклом полировки часовых кристаллов или выходной мощностью готовой линии. Оснастка, материал, профиль, съем материала и контроль влияют на фактический результат.
На странице также указан биение шпинделя менее 0,006 мм. Биение шпинделя и погрешность размеров готовой детали — это разные величины. Не подменяйте машинную цифру допусками на приемку детали.
Используйте репрезентативный чертеж и заготовку при испытании. Включите наиболее сложный переход кромки, а не выбирайте только самую простую круглую деталь из семейства продуктов.
05 — Финишная обработка поверхности и финишная обработка кромки — отдельные операции
Полировка часовых кристаллов должна сохранять функциональную геометрию, улучшая при этом заданную поверхность. Процесс полировки поверхности не способен автоматически полировать сложный периметр. И наоборот, машина для полировки кромок не обеспечивает качество оптической поверхности.
Сайт Страница периферийной полировки EP-220C описывает финишную обработку кромок плоских 2D и 2.5D панелей. Она конкретно отличает эту роль от обработки кромок линз и полировки поверхностей. Рассматривайте ее только в тех случаях, когда фактическая геометрия заготовки соответствует этой области применения.
Для изогнутой оптики, требующей генерации диаметра и фаски, используйте соответствующий маршрут обработки кромок линз вместо предположения, что полировщик кромок панелей взаимозаменяем. Подтвердите доступ к оснастке и требуемую обработку угла или радиуса согласно чертежу.
Записывайте окончательные размеры после финишной операции, которая может их изменить. Кромка, прошедшая контроль перед полировкой, может больше не соответствовать требованиям к посадке после нее.
06 — Выход партии зависит не только от вместимости лотка
Лотки и автоматическая передача могут сократить повторные манипуляции, но необходимо контролировать представление детали и точность ее позиционирования. Карман лотка должен защищать обработанные поверхности и избегать контакта, который может привести к появлению нового дефекта во время загрузки.
Для испытаний полировки часовых стекол регистрируйте отдельно время загрузки, время обработки, выгрузки, очистки и контроля. Принимайте допустимый выход как окончательный показатель. Большой лоток может скрывать длинную очередь или сложную процедуру восстановления, если одна деталь установлена неправильно.
Включите смену между реалистичными конструкциями. Различные диаметры, кривизна или формы края могут потребовать смены оснастки, программ и контроля. Короткий автоматический цикл не устраняет эти задачи.
Контролируйте детали из разных положений и в разное время партии. Выборка, сделанная только при запуске, может пропустить дрейф инструмента или повторяющуюся проблему, связанную с одним положением лотка.
07 — Согласуйте состояние, требуемое перед нанесением покрытия
Поставщик покрытия должен определить требования к чистоте и приемке поверхности при поступлении. Остатки, частицы и следы от манипуляций могут повлиять на последующие результаты, даже если деталь выглядит прозрачной при обычном освещении.
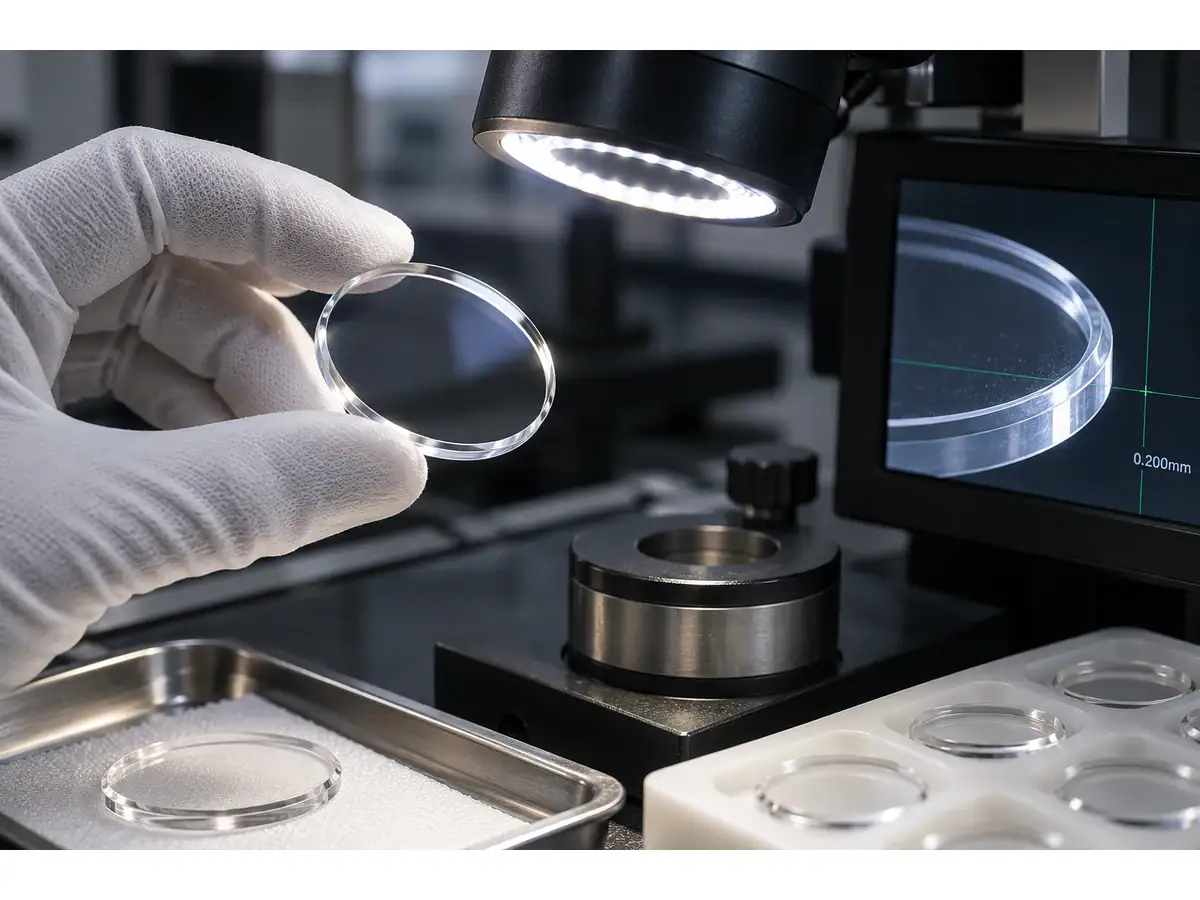
Разделяйте контроль шероховатости поверхности, формы и косметических дефектов. Не используйте единую метку “оптическая отделка” для всех трех. Там, где важны характеристики пропускания, укажите применимый тест, а не предполагайте, что измерение поверхности само по себе устанавливает результат сборки.
Записи о полировке часовых стекол должны отражать последнюю операцию очистки и защищенную передачу в следующий процесс. Избегайте внесения неучтенных изменений в протирку или упаковку после квалифицированного маршрута очистки.
Анализируйте отказы, связанные с покрытием, с доступной историей обработки. Дефект на последующих этапах следует расследовать с учетом очистки, обращения, состояния подложки и покрытия, а не автоматически приписывать полировке.
08 — Выпустите маршрут, используя фактическую конструкцию
Утвердите процесс, используя готовые детали, соответствующие чертежу, косметическому стандарту и согласованным условиям контроля. Включите проверку посадки в корпус или другие проверки сборки, если они являются частью объема приемки.
Для обзора применения, отправьте материал, геометрию лицевой поверхности, профиль края, годовой объем и состав партии. Определите, охватывает ли запрос обработку края, полировку лицевой поверхности, периферийную полировку или комбинированный маршрут. Это различие делает предложение по полировке часовых стекол технически полезным до начала первого испытания.
