
Двусторонний плоскошлифовальный станок
A двусторонний плоско-шлифовальный станок обрабатывает обе стороны всей партии одновременно, между двумя вращающимися в противоположных направлениях планшайбами, под одной нагрузкой станок вмещает определенное количество деталей. Детали диаметром до Ø395 мм, толщиной от 0,3 до 30 мм.
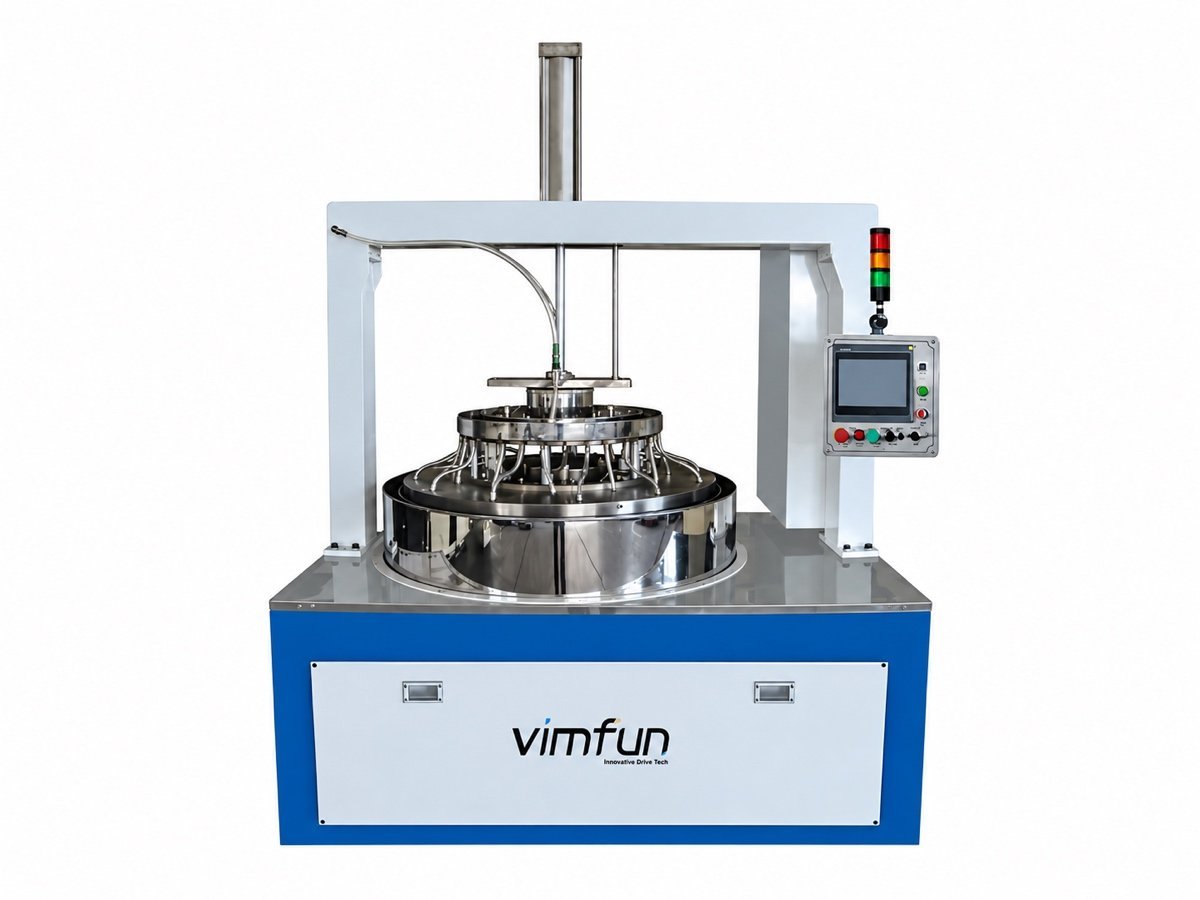
Партийная машина, а не машина для отдельных деталей
На качающемся полировальном станке каждый шпиндель удерживает одну деталь и оказывает на нее собственное давление, собственный ход и собственный инструмент. Оператор может надавить на одну деталь и ослабить нажим на следующую. Пятьдесят деталей — это пятьдесят мелких решений и пятьдесят шансов получить разные результаты.
Шлифовка переворачивает это. Двадцать, пятьдесят, восемьдесят деталей находятся в планетарных держателях между верхней и нижней планшайбами. Все они видят одни и те же две планшайбы, одну и ту же суспензию и одну и ту же нагрузку. Ни одна деталь не может быть в выигрыше, и ни одна не может быть забыта. Постоянство толщины и параллельность перестают быть чем-то, что контролирует человек, и становятся свойством партии — что и является основной идеей, вокруг которой построен станок. двусторонний плоско-шлифовальный станок Это различие определяет, какой станок должен быть включен в предложение. Если требование гласит.
этот элемент должен иметь R120 при центральной толщине 3,2 мм , это работа над каждой деталью для качающихся станков на, Если оно гласит диапазон полировки. эти 240 окон должны соответствовать друг другу и быть параллельны с точностью до нескольких угловых секунд , это партийная работа, и никакой индивидуальный подход к каждой детали не позволит достичь этого при разумных затратах., Краткая версия.
Как станок поддерживает параллельность обеих сторон?.
Три движения и одно давление. В геометрии нет ничего хитрого; что делает ее работающей, так это то, что ни одна деталь в машине не занимает привилегированного положения на планшайбе.
Планетарное движение.
представляет собой тонкий диск с зубьями по краю. Он входит в зацепление с центральной шестерней в центре станка и с кольцевой шестерней по внешнему краю. Приводя в движение центральную и кольцевую шестерни с разными скоростями, держатель делает две вещи одновременно: он вращается вокруг центра станка и вращается вокруг своей оси. Детали, находящиеся в его карманах, никогда не повторяют путь по планшайбе, поэтому планшайба изнашивается равномерно, и каждая деталь видит за цикл одинаковое количество ее поверхности. двусторонний плоско-шлифовальный станок 1 · ВИД СВЕРХУ.
Верхняя и нижняя планшайбы вращаются в противоположных направлениях, каждая на своем инверторном приводе, каждая с возможностью реверса. То, что изнашивает одну планшайбу к ободу, изнашивает другую к центру, поэтому пара остается плоской дольше, чем любая из них по отдельности.
Нагрузка устанавливается как число.
Рабочее давление устанавливается на электропневматическом пропорциональном клапане и поддерживается там. Верхняя планшайба быстро опускается до положения чуть выше заготовки, а затем медленно касается ее — это предотвращает растрескивание подложки толщиной 0,3 мм в момент контакта.
Рецепт, а не оператор.
Рецепт, а не оператор
Восемь сегментов параметров и десять сохраненных рецептов управляются с сенсорного экрана под управлением ПЛК, поэтому скорость, нагрузка и время меняются в течение цикла в соответствии с программой. двусторонний плоско-шлифовальный станок окупается на десятом прогоне, а не на первом.

Как на самом деле измеряются TTV, параллельность и плоскостность?
Это вопрос, который определяет, будет ли процесс шлифовки идти гладко, и тот, который большинство технических описаний пропускают. Три значения указываются в двусторонний плоско-шлифовальный станок запросе, они измеряются тремя разными способами, и только два из них имеют значение для детали, только что снятой с шлифовального круга.
- Толщина и TTV — контактный измеритель на гранитном основании, пять точек на деталь: центр и четыре точки у края под углом девяносто градусов. Общий перепад толщины — это наибольшее из этих пяти значений минус наименьшее. Для прозрачных деталей хроматический конфокальный или спектрально-отражательный зонд выполняет ту же работу, не касаясь поверхности.
- Параллельность, или клин — та же пятиточечная карта дает его. Указывайте его либо как разницу толщин по диаметру, либо как угол, и уточняйте, какой именно: эти два значения не взаимозаменяемы, а чертеж, смешивающий их, является источником споров.
- Плоскостность — интерферометрия по эталонной плоскости, считываемая в интерференционных полосах при 632,8 нм и интерпретируемая так, как изложено в ISO 14999-4. Шлифованная поверхность слишком сильно рассеивает свет для такого считывания. Плоскостность — это значение, которое снимается после полировки, поэтому разумная спецификация шлифовки записывается в терминах TTV и параллельности, а интерференционные полосы оставляются для следующей станции. ПЯТИТОЧЕЧНАЯ КАРТА → TTV.
Что помещается в держатели.
Платформа была разработана для полупроводниковой промышленности и до сих пор используется для этой цели. В оптической мастерской она используется для плоских деталей, с которыми плохо справляются поворотные полировальные станки.
Оптические и эталонные плоскости, окна, подложки для фильтров и волновых пластин, заготовки из сапфира и кварца, диски из плавленого кварца, пластины из технической керамики — наряду с подложками из кремния, арсенида галлия и керамики, для которых машина изначально была построена. Все плоское, твердое и хрупкое, в партии.
Ограничивает размер, а не материал.
в этом диапазоне принимает детали диаметром до 290 или 395 мм и толщиной от 0,3 до 30 мм. Маленьких деталей помещается много в один держатель, а больших — по одной, и набор карманов вырезается под вашу деталь — это оснастка, которая указывается в комплекте с машиной, а не универсальный аксессуар. Материалы от двусторонний плоско-шлифовальный станок оптического стекла до сапфира все шлифуются по одному принципу; меняется абразив, материал пластины и то, насколько мягко должна опускаться верхняя пластина. Работа в оптической мастерской — плоскости, окна, подложки для фильтров и волновых пластин.

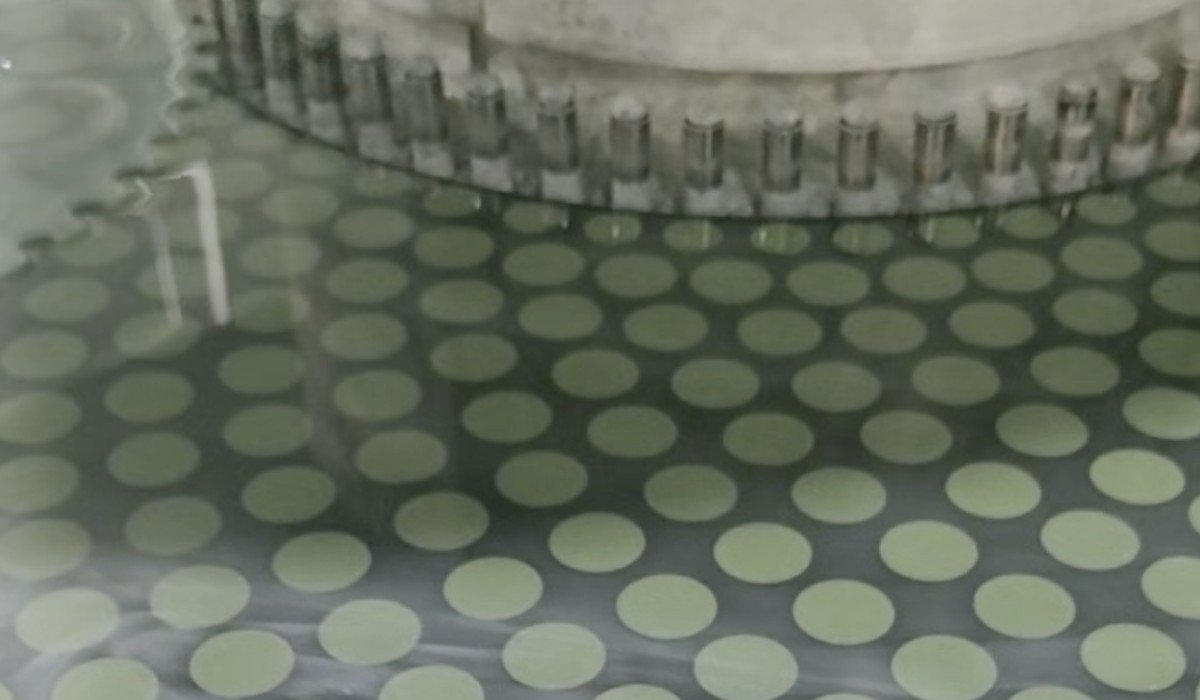
Два размера одной и той же
. Выбирайте по самой большой детали, которую нужно разместить, и по нагрузке, которую требует эта деталь; остальное следует из этих двух. двусторонний плоско-шлифовальный станок. Максимальное рабочее давление.
| DL-290 | DL-395 | |
|---|---|---|
| Самая большая заготовка | Ø290 мм | Ø395 мм |
| Планетарные держатели | 6 | 5 |
| 0,3–30 мм | 400 кг | 700 кг |
| Толщина детали | Используйте его, когда | Используйте его, когда |
| Партии мелких и средних плоскостей — еще один держатель означает больше деталей за прогон при заданном размере детали | Крупные плоскости и твердые материалы, требующие нагрузки позади них | Диаметры пластин, мощность привода, показатели точности и полная конфигурация приведены на |
странице продукта DL-290 / DL-395 , которая рассматривает те же две машины со стороны пластин и подложек., Не линия для утоньшения или шлифовки тыльной стороны пластин, и не производственный инструмент для 300 мм — для такой работы требуются шлифовальные станки для отдельных пластин, обрезка краев и обработка в чистых помещениях, ничего из этого мы не производим. Не для архитектурного или декоративного стекла. И шлифовка — это не полировка: платформа может выполнять полировку с полировальной пластиной и соответствующей суспензией, но поверхность, только что снятая с шлифовального круга, является шлифованной, а не полированной, и не будет считываться интерферометром.
В линии.
Плоские детали проходят более короткий путь, чем линзы. Нет этапа формирования, потому что нет радиуса для обработки, поэтому заготовка снимается с пилы и идет прямо на шлифовальный круг — и шлифовальный круг должен обеспечить как толщину, так и две параллельные поверхности, которые каждая последующая станция тихо предполагает, что они есть.
Заготовка до предварительной толщины.
Изогнутая работа идет в другую сторону, через диапазон шлифовки и затем диапазон полировки. Ниже по ходу процесса шлифования, EP-220C полирует периметр плоских и 2.5D панелей, АОИ-20 измеряет толщину и сортирует, а круглые элементы, требующие оптической оси, переходят на центровочный станок для линз. Как шесть станций соединяются, показано на странице производственной линии.
Отправьте чертеж и партию деталей
Укажите двусторонний плоско-шлифовальный станок из технического описания, и вы в итоге сравниваете диаметры пластин, что не определяет результат работы. Отправьте чертеж детали с указанием диаметра, конечной толщины, TTV и параллелизма, которые необходимо соблюсти, а также размера партии, которую вы фактически запускаете.
Мы шлифуем ваши заготовки, возвращаем их и отправляем технологический лист с коммерческим предложением — пластина, абразив, нагрузка, время цикла и измеренная пятиточечная карта обработанных деталей. Пробная партия бесплатна; вы оплачиваете доставку. Коммерческие предложения по умолчанию FOB, с CNF и DDP по запросу.
12-месячная гарантия · бесплатная пробная обработка на ваших заготовках
Среди клиентов в оптической отрасли Edmund Optics и Когерентный
Сопутствующее оборудование и материалы:
- DL-290 / DL-395 шлифовально-полировальная установка для пластин — та же пара, полная спецификация, вид подложки
- Диапазон тонкого шлифования и полировки — качающиеся машины для обработки криволинейных поверхностей
- Автоматический станок для полировки краев EP-220C — периметр плоских 2D и 2.5D панелей
- Сортировщик толщины линз AOI-20 — бесконтактное измерение и сортировка
- Линия производства оптических линз — как соединяются шесть станций
- Полный ассортимент оборудования