
Станок для шлифовки кварца
Два материала имеют одно название. Станок для шлифовки кварца, настроенный для плавленый кварц будет скалывать кристаллический кварц по краю, потому что один является стеклом, а другой — монокристаллом с направлением, которое имеет значение.
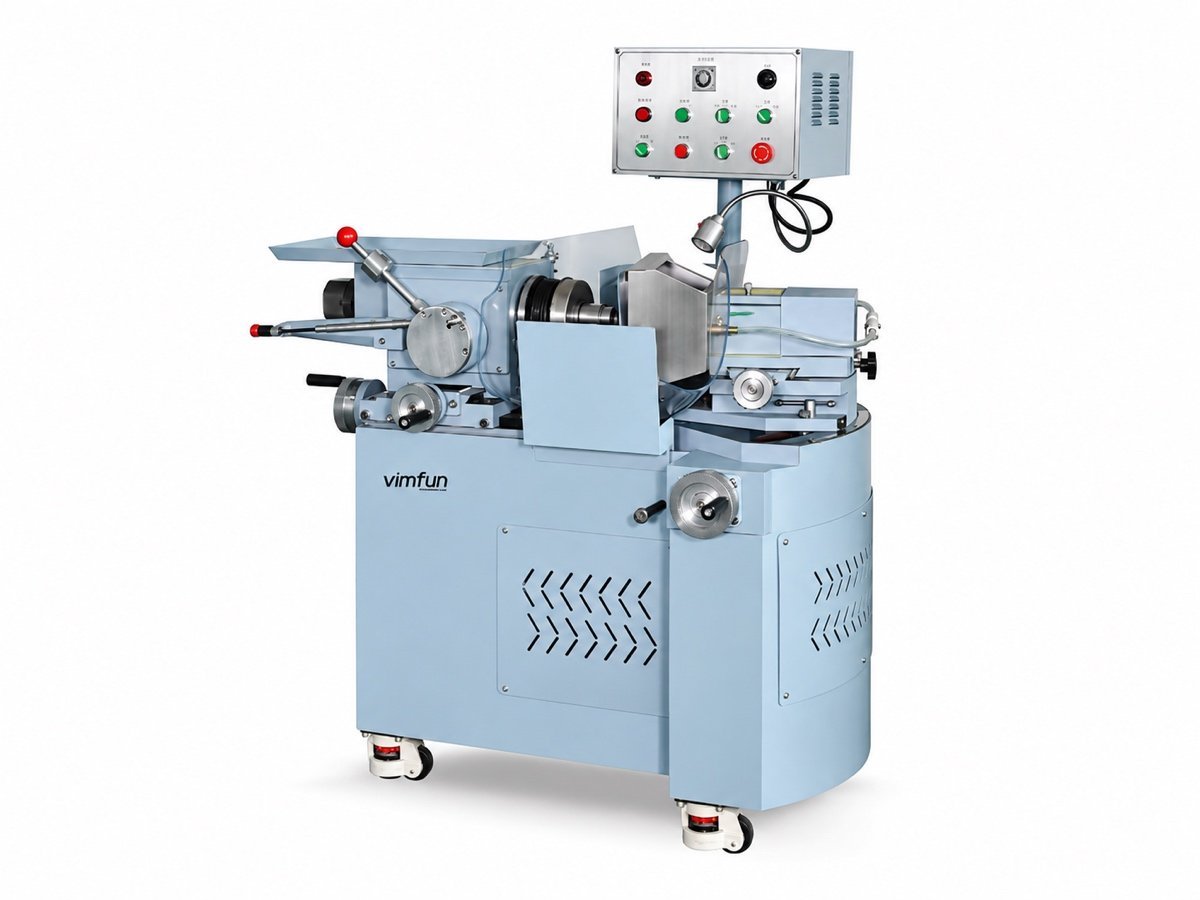
Плавлений кварц и кристаллический кварц — две разные задачи
Оба являются SiO₂, и на этом сходство заканчивается. Ошибитесь в этом различии в цеху, и вы будете винить станок в проблеме с материалом.
Плавлений кварц трескается от тепла
Он терпит почти любое направление шлифовки, но очень мало теплового удара в зоне контакта. Охлаждающая жидкость, которая просто присутствует, недостаточна — она должна поступать туда, где работает круг, поэтому большие заготовки перемещаются к подаче внутренней струей.
Кристаллический кварц ломается по плоскостям
При резке и шлифовке в неправильном направлении он скалывается по краю, независимо от того, насколько мягко вы подаете. Решение находится выше по потоку: ориентация резки и снятие фаски до того, как край вообще увидит шлифовальный круг.
Оба быстро нагружают круг
Кварц более абразивен для круга, чем оптическое стекло. Ожидайте более короткого интервала правки, чем тот же круг дает на оптическое стекло, и планируйте бюджет на расходные материалы на этой основе, а не на основе стекла.
Практическое следствие — проблема с ценообразованием, а не проблема физики. Чертеж, на котором написано только “кварц”, без указания сорта и резки, заставляет нас угадывать оснастку, зернистость круга и стратегию снятия фаски — и догадка превращается в брак в вашей первой производственной партии. Две дополнительные строки на чертеже устраняют весь этот риск до того, как кто-либо что-либо предложит.
Прежде чем будет предложена цена на любой станок для шлифовки кварца, нам нужно знать, является ли деталь плавленым кварцем или кристаллическим кварцем, а для кристаллического — какой тип резки. Опубликованные данные, такие как Лист кристаллического кварца Crystran является полезной перекрестной проверкой, когда чертеж не содержит информации.
Какие кварцевые детали и форматы он охватывает?
Каждый станок для шлифовки кварца в этом диапазоне предназначен для оптических работ, а не для массового производства полупроводников: окна, линзы и заготовки, а не линии для 300-мм пластин.
| Деталь | Типичный формат | Какая станция выполняет работу |
|---|---|---|
| Окна и плоские детали | Плоские, обе стороны параллельны, до Ø395 мм | Двусторонняя шлифовка, затем обработка края |
| Сферические линзы | Выпуклые, вогнутые, R2 до плоской, Ø4–120 мм | Обработка кривизны, затем сферическая центральная полировка |
| Диски и заготовки из слитка | Резаные пластины, диски с вырезанным центром | Сначала проволочная пила, затем обработка |
| Стержни и цилиндрические детали | Круглый пруток, нарезанный по длине | Резка, затем плоская обработка граней |
- Контроль толщины внутрипроцессное измерение стрелы с автоматической компенсацией поддерживает центральную толщину в партии по мере износа круга.
- Параллельность окон происходит от пакетного шлифования между двумя плитами, а не от механической обработки одной поверхности за раз.
- Язык чертежа допуски, на которые ориентируемся ISO 10110 сообщите нам, от каких из этих этапов фактически зависят ваши допуски.
- Что мы не делаем никаких тиглей, трубок или изделий из плавленого кварца, а также никаких линий для истончения полупроводниковых пластин.
Как шлифовальный станок для кварца вписывается после пилы?
Для кварца пила имеет большее значение, чем для стекла, поскольку ориентация и ширина пропила определяются там. Шлифовальный станок для кварца наследует все, что оставила пила: снимаемый припуск и ободок, который либо снят фаской, либо уже имеет сколы.
Где четыре этапа объединяются, лотки и размеры партий совпадают, и деталь никогда не ждет изготовления оснастки — аргументация изложена на линия полной изготовления странице. Поведение материала в этом диапазоне собрано на optical lens materials.
Что идет не так с кварцем и что этому мешает?
Четыре из этих пяти специфичны для кварца. Работа с ними до выбора шлифовального станка для кварца дешевле, чем работа с ними на ваших собственных заготовках впоследствии.
| Дефект | Где это начинается | Что это останавливает |
|---|---|---|
| Термическое растрескивание | Плавленое кварцевое стекло, нагрев в зоне контакта при большом съеме материала | Подача СОЖ через круг, более легкая подача, отсутствие выдержки при прорыве — см. СГ-120 на больших заготовках |
| Выкрашивание ободка | Кристаллический кварц, нарезанный или шлифованный поперек плоскостей излома | Ориентация фиксируется при нарезке, фаска перед генерацией, поддерживающая оснастка |
| Subsurface damage | Грубый или заглаженный круг во время генерации | Более мелкий зернистость и соблюдение графика правки; удаление при полировке глубже поврежденного слоя — подробности в нашей заметке о подповерхностных повреждений |
| Заглаживание круга | Кварц быстрее загружает связующее, чем стекло | Более короткий интервал правки, правка в цикле, если станок это позволяет |
| Разброс толщины и TTV | Окна, обрабатываемые по одной стороне за раз | Пакетное шлифование между двумя плитами на DL-290/395, который удерживает партию, а не деталь |
Еще один элемент, который не является строго дефектом, но стоит тех же денег: кварцевая стружка абразивна и дольше остается во взвеси, чем стеклянная стружка. СОЖ, отфильтрованная по графику обслуживания, а не по календарю, нанесет царапины на детали, которых шлифовальный круг никогда не касался.
Генерация радиусов или двухстороннее шлифование для вашего кварца?
Решает деталь, а не материал. Все, что имеет радиус, отправляется на генератор, а затем на сферическую полировку. Все плоское, где обе стороны должны оставаться параллельными — окна, волновые пластины, оптические плоскости — отправляется на двухсторонний шлифовальный станок, где партия удерживается между двумя плитами, и каждая деталь в загрузке испытывает одинаковое давление.
Самая частая ошибка, которую мы видим: мастер обрабатывает плоские кварцевые окна по одной стороне за раз на генераторе, потому что это шлифовальный станок для кварца, которым он уже владеет, а затем борется с параллельностью при финальной инспекции каждой партии.
Размер партии также определяет стоимость оснастки. Каретки для шлифования изготавливаются для определенного диаметра и диапазона толщин, поэтому мастерская с тремя размерами окон покупает три комплекта — это лучше отражено в предложении, чем обнаружено во втором месяце производства.
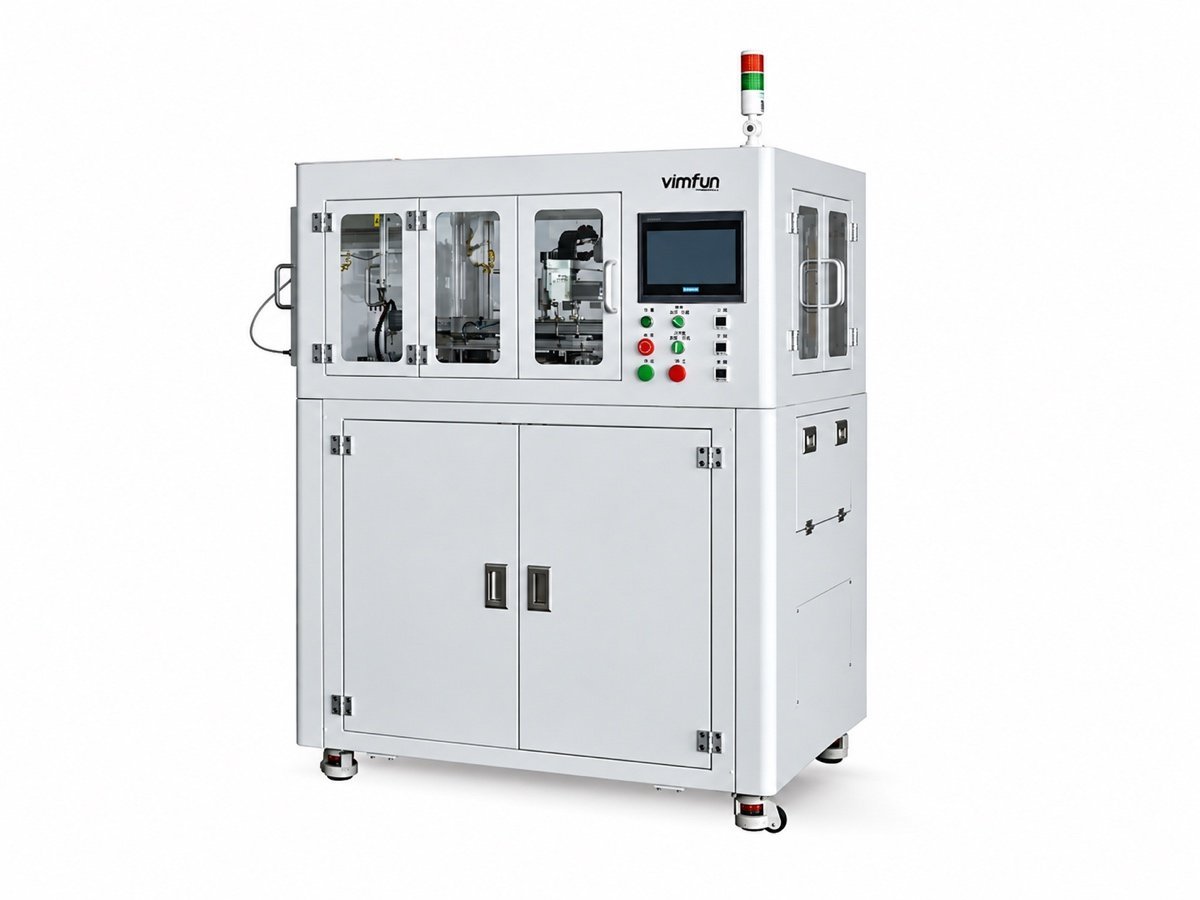
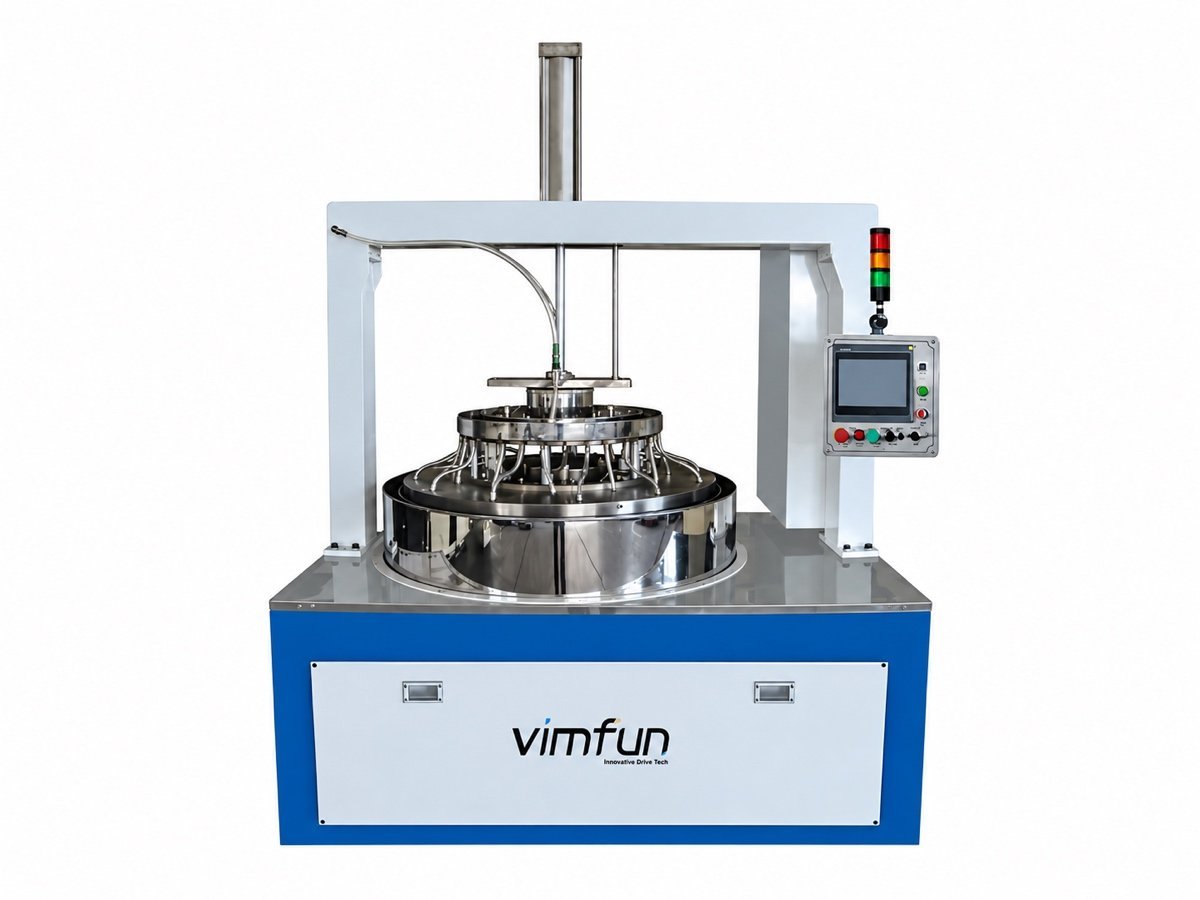
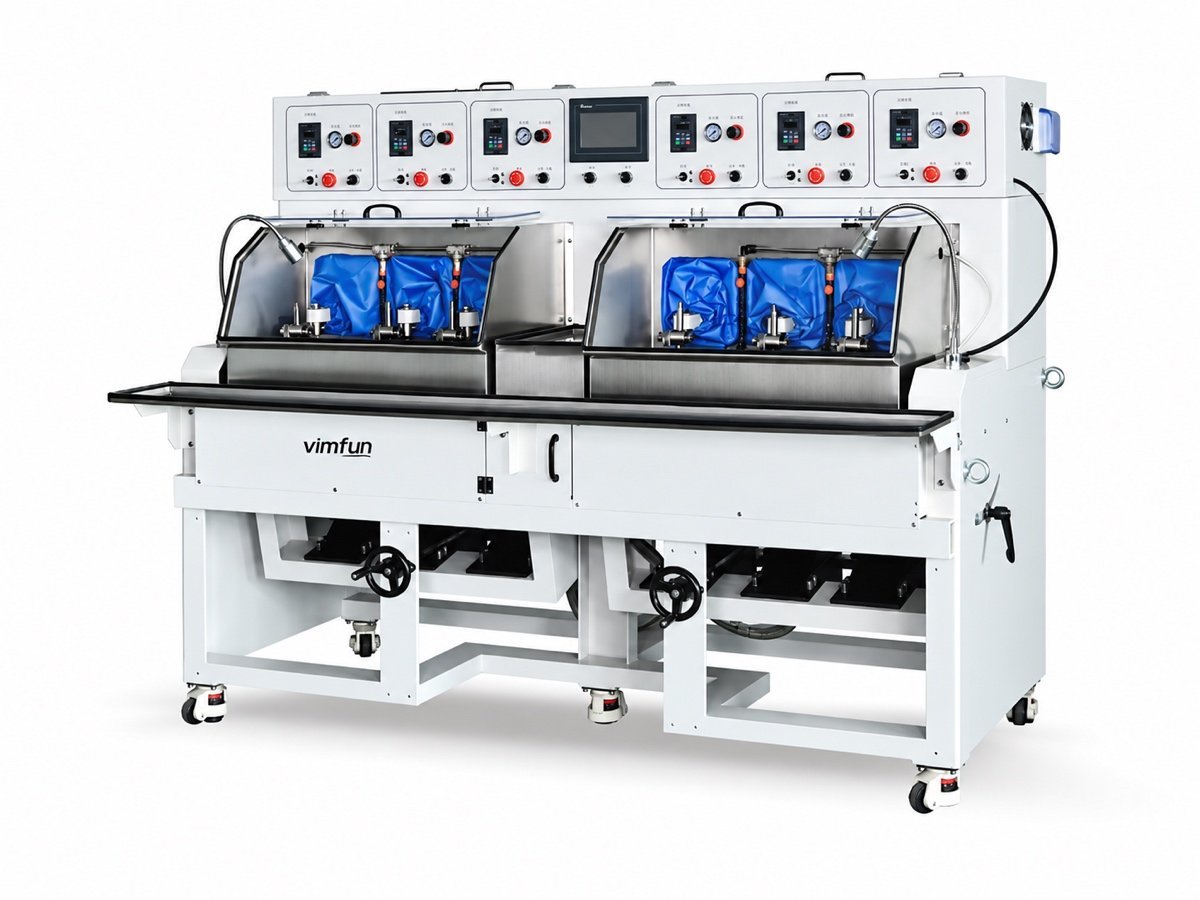
Полная матрица выбора по диаметру, кривизне и методу загрузки находится на станок для шлифовки оптических линз странице; сторона тонкого шлифования и полировки находится на диапазон полировки. Сопутствующие страницы материалов: оптическое стекло, ceramics и оптические кристаллы; что влияет на ценовое предложение, находится на странице с ценами.
Отправьте кварц и укажите, какой именно кварц
Мы бесплатно протестируем ваши заготовки на соответствующем станке и сообщим о результатах — времени цикла, состоянии кромки и о том, что мы бы изменили. Это единственный честный способ подобрать станок для шлифовки кварца.
Организуйте пробный запуск- Плавлений кварц или кристаллический кварц — и для кристалла, какой срез
- Плоская или радиусная, и наиболее важный допуск
- Диаметр, толщина и размер партии
- Поступают ли заготовки распиленными, с вырезанным центром или в виде слитка
Бесплатный пробный запуск на ваших собственных заготовках, доставка за ваш счет · ISO 9001 · CE · 12-месячная гарантия · 8-часовой ответ