
レンズ中心厚さ:接触式対非接触式測定
レンズ中心厚さ は、2つの光学面頂点の軸方向距離です。これは、リム厚さ、任意の治具での全高、または片面の矢高ではありません。この方法では、両方の頂点を特定し、レンズ軸または定義された基準を設定する必要があります。そうしないと、再現可能な数値でも誤った寸法を示す可能性があります。.
生産においては、, レンズ中心厚さ は、接触ゲージ、座標測定セットアップ、または認定された光学プローブで一般的にチェックされます。部品の形状、材質、コーティング、必要な不確かさ、サイクルタイム、およびサポート条件から方法を選択してください。.
測定器を選択する前に寸法を定義する
軸方向測定の場合、両方の面とそれらの頂点間の軸を定義します。平面凸レンズでは、これらは平面と曲面の頂点です。メニスカスまたは両凸レンズでは、向きも重要です。オフアクシス測定値は、手順で変換されない限り、指定された値ではありません。.
公称値、許容誤差、測定位置、基準またはセンタリング方法、および関連条件を記載してください。温度管理が必要な場合は含めてください。図面に「厚さ」としか記載されていない場合は、検査プログラムを組む前に、リム厚さ、局所厚さ、または組み立て済み厚さのいずれかを意味するか確認してください。 レンズ中心厚さ, 、リム、局所、または組み立て済み厚さ.
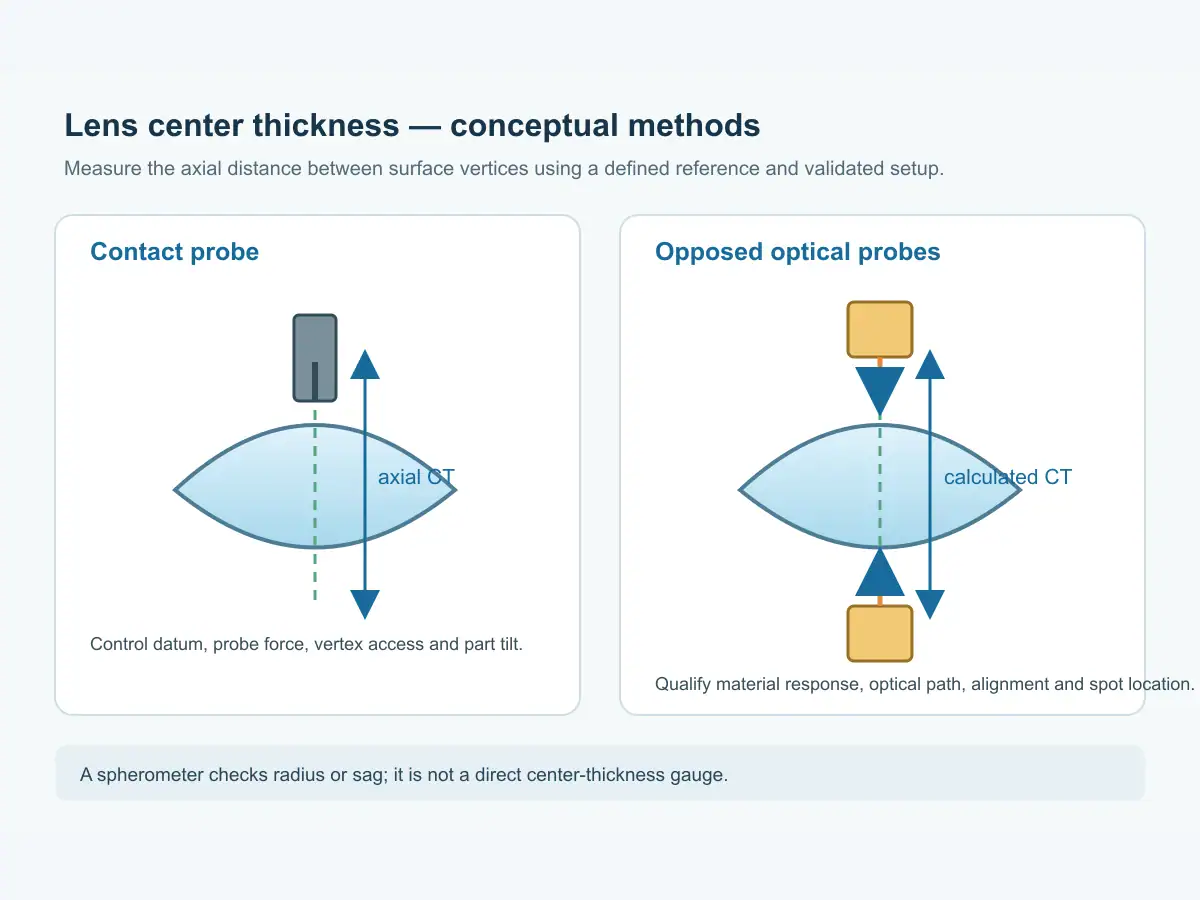
接触測定:直接的だが、セットアップに敏感
ダイヤルゲージ、ハイトゲージ、または座標測定機で接触測定が可能です。定義された基準にレンズを支持し、反対側の面を頂点でプローブするか、検証済みの再構築を使用します。治具が部品を傾けたりシフトさせたりすると、測定距離が変わります。.
接触方法は、適切な材料と許容誤差に対して直接的ですが、プローブ力、チップ半径、汚染、およびアライメントが重要です。デリケートな表面やコーティングされた表面を保護し、歪みなく部品を支持してください。ハイトゲージの値は、基準、プローブ点、および向きが定義されて初めて意味を持ちます。.
急峻な表面が頂点のプローブを妨げる場合、アクセス可能なオフアクシス点では同じ レンズ中心厚さ 値は維持されません。頂点がどのように特定されたか、または測定値がどのように補正されたかを記載し、計算、校正、およびプローブセットアップを保持してください。.
非接触測定:接触を避け、光学系を制御する
光学的手法は、接触なしで表面を特定し、共焦点、干渉、またはその他の測距原理を使用する場合があります。両面配置により、各面を制御された基準から測定し、軸方向の分離を計算できます。曲面部品の場合、アライメントとスポット位置は依然として重要です。センサーの解像度では、これらの幾何学的要件は除去されません。.
非接触システムは、プローブ力とサポート自動化を回避しますが、応答は反射率、透明度、傾斜、コーティング、および光路に依存する可能性があります。実際の材料と形状で測定器を評価してください。両方の面を測定するか、モデルから計算するか、表面形状などの別の特徴を報告するかを確認してください。.
公開されている方法では、非接触レンズ厚さの測定における、スティグマティックオートフォーカスおよびクロマティックコンフォーカルアプローチについて説明しています。これらは、そのような方法が存在することを示しており、特定のショップの測定器がすべてのガラスタイプまたは許容誤差に対して認定されていることを示すものではありません。.
| Method | 有用な場合 | 使用前に検証する |
|---|---|---|
| ダイヤルまたはデジタルゲージ | 定義された接触点とアクセス可能な形状が利用可能な場合 | 基準、力、チップアクセス、およびオペレーターの再現性 |
| 座標測定 | 両方の面をサンプリングし、頂点を再構築できる場合 | 点戦略、アライメント、スタイラスアクセス、および計算 |
| 光学プローブペア | 接触が望ましくない、または自動化された表面位置決めが必要な場合 | 材料応答、スポット位置、軸アライメント、および校正 |
| 球面計 | 曲率半径または矢高がプロセスの問題である場合 | サポートジオメトリと半径法。直接的な厚さ測定ではありません。 |
認定された レンズ中心厚さ セットアップは、図面の軸方向距離を返す必要があります。高速センサーは、別の表面点を測定したり、急峻なレンズ頂点を逃したりすると、バイアスされたままになる可能性があります。.
球面計は、それ自体では中心厚さゲージではありません。
リング型球面計は、既知のサポートジオメトリに対する矢高を通じて曲率をチェックします。半径を検証できますが、両方の頂点を測定するわけではありません。 レンズ中心厚さ の読み取り値から導出するには、他の寸法、基準、および検証済みの計算が必要です。半径チェックは、直接的な厚さ検査から分離してください。.
球面計は、生成後に半径チェックをサポートする場合がありますが、そのチェックは直接的な中心厚さ測定から分離する必要があります。.
再現性は、表示解像度だけでなく、プロセスの結果です。
再現性は、校正、座席、向き、プローブまたは光学スポット、温度、オペレーター、およびデータ処理に依存します。表示解像度は、生産レンズでの再現性を証明するものではありません。意図された治具、オペレーター、およびシーケンスを使用して、代表的な部品を研究してください。.
接触チェックの場合、基準の復帰とプローブ力を検証します。光学チェックの場合、センタリングとセンサー位置を検証します。結果が測定値、平均値、または計算された頂点間距離であるかどうかを記録し、適切な校正済み基準を使用してください。.
測定値が一致しない場合は、プロセスを変更する前に、基準、点、および向きを比較してください。傾き、サポート、オフアクシスプローブ、または異なる計算規則が不一致の原因となる可能性があります。それらを制御せずに繰り返すと、その原因が隠される可能性があります。.
測定器の再現性とシフト間の再現性を分離してください。複数のオペレーターに同じ定義された手順を繰り返し実行させ、部品を取り外して再ロードし、期待される範囲をカバーする部品を含めてください。スプレッドと体系的なオフセットを校正済み基準に対してレビューしてください。生産治具が変更された場合は、研究を繰り返してください。ラボスタンドで認定された結果が、自動化されたネストに自動的に転送されるわけではありません。この証拠を使用して、単一のチェック、サンプリング、または 100% 分類が レンズ中心厚さ 要件に対して正当化されるかどうかを決定してください。.
自動ソーティングが適合する場所
測定と選別は、関連しながらも異なる目的を果たします。測定ステーションは定義された特徴を推定し、選別機は指定されたルールに基づいて部品をビンに割り当てます。選別を行う前に、測定方法、バンド制限、拒否ロジック、トレーサビリティ記録を確立してください。ビンのラベルは、検査システムが実証していない公差を示唆するものであってはなりません。.
AOI-20ページでは、以下のための非接触式厚さ選別について説明しています。 平坦な光学部品: プローブ精度 ±0.2 µm, 、 スループット ≥2000 個/時, and OK 6 + NG 2 チャンネル. 。これらの値は、曲がりレンズではなく、フラット部品のソーティングに適用されます。 レンズ中心厚さ. 。ビデオは、ゲージングされ、厚さバンドにルーティングされたフラット部品を示しています。.
LI-20 ページは、非接触曲面形状測定について説明しており、繰り返し精度 ±0.0015 mm とサイクルタイム 2 秒. 。表面形状は レンズ中心厚さ; とは異なります。これらの数値は、記載された形状測定に適用されます。 LI-20 ページ を参照して、その範囲を確認してください。.
生産上の問題を中心に測定サイクルを設定する
各部品ファミリーについて、100% ソーティング、定期チェック、初回承認、またはラボ検証のいずれかを選択します。生産サイクルに、提示、クリーニング、測定、分類、および不良品処理を含めます。センサーサイクルだけではラインのタクトにはなりません。.
サンプリングは、プロセスリスクに適している場合があります。100% ソーティングの場合、無効な読み取りの処理を定義し、部品 ID、値、チャンネル、および再チェックを記録します。トレーサビリティが必要な場合は、不確かさ、繰り返し性、およびスループットを個別に評価します。.
レンズ中心厚さ は、生成、精密研削、および研磨中に変化する可能性があります。 光学レンズ研削機シリーズ は、上流のジオメトリ操作をカバーします。どのステップで厚さが許容範囲に入るか、どのくらいのストックが残っているか、そして最終的な受け入れがどこで行われるかについて合意します。機械のエンベロープは、完成した能力を証明するものではありません。.
実用的な測定計画
システムを購入またはプログラムする前に、以下を文書化してください。
- 寸法を定義する正確な表面と軸参照。.
- レンズ材料、ジオメトリ、直径、コーティング、および許容される接触条件。.
- 要求される範囲、公差、不確かさ、および繰り返し性に関する調査。.
- 治具、向き、測定点、および頂点計算。.
- 生産レート、サンプリングルール、不良品バンド、およびトレーサビリティのニーズ。.
接触式と光学式の手法を、公差限界に近いサンプルを含む、同じ代表的な部品で比較します。ソーターチャンネルまたはリリース制限を設定する前に、製造および品質チームと協力して、結果が図面とどのように一致するかを確認します。.
よくある質問
曲がりレンズの中心厚さはどのように測定すべきですか?
その方法は、定義されたレンズ軸に沿って両方の頂点を配置するか、またはそれらの軸方向の分離を再構築する検証済みの計算を使用する必要があります。治具、向き、測定点、および計算を記録します。.
球面計は中心厚さを直接測定できますか?
いいえ。リング型球面計は、既知の支持ジオメトリからのサグを測定して表面曲率をチェックします。両方の頂点を測定するわけではありません。厚さの計算には、追加の参照と検証が必要です。.
AOI-20 は曲がりレンズの中心厚さを測定しますか?
引用された AOI-20 仕様は、フラット光学部品の非接触厚さソーティングを対象としています。曲がりレンズの中心厚さ能力を確立するものではありません。.
生産には、接触測定と非接触測定のどちらが良いですか?
どちらも普遍的に優れているわけではありません。図面の受け入れ方法を使用して、代表的な部品で、材料の応答、ジオメトリ、コーティング、プローブアクセス、不確かさ、繰り返し性、およびサイクルタイムを比較します。.
図面と測定サンプルを送付してください
レンズの図面、材料、中心厚さの公差、表面ジオメトリ、コーティングの状態、生産数量、および現在の検査方法を共有してください。チームは、測定の問題と上流のルートを定義するのを支援し、無料サンプルのカットトライアルのチェックについて合意することができます。サンプルレポートには、測定方法と参照を特定して、 レンズ中心厚さ 結果を再現できるようにする必要があります。.
ソース
- Vimfun, 光学ヘッド.
- Vimfun, LI-20 自動曲がりレンズ表面形状測定.
- Vimfun, 光学レンズ研削盤シリーズ.
- Optics Express、, 偏心自動焦点プローブを使用したレンズ厚さの非接触測定方法.
- Applied Optics、, 色収差コンフォーカルセンサーを使用した平面平行板およびレンズの厚さ測定.
- Vimfun, AOI-20 非接触厚さソーティングビデオ.