
ウォッチクリスタル研磨:サファイアのエッジと面の仕上げ
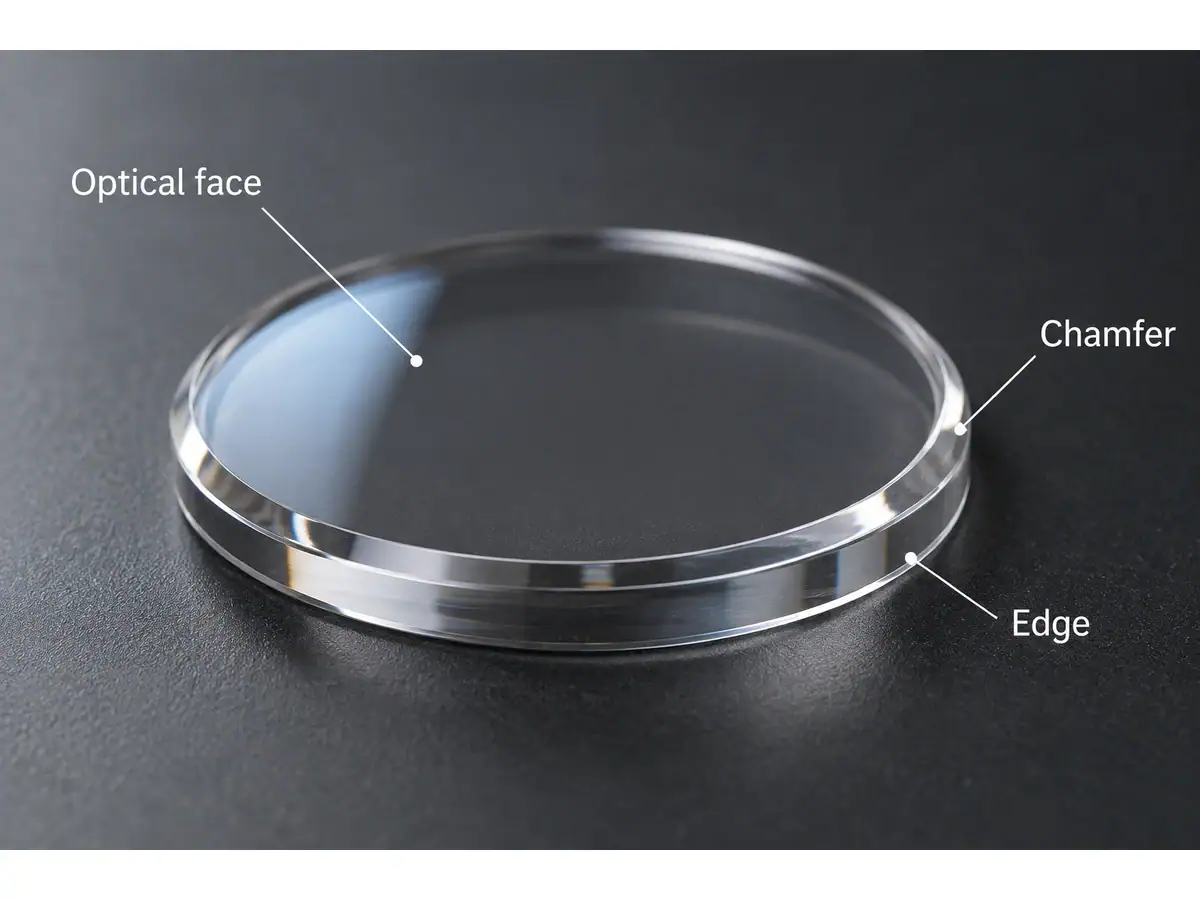
ウォッチクリスタルは、光学面がクリアであっても、面取り、エッジ形状、またはケースへの適合が不適切なために組み立て時に失敗することがあります。また、傷、歪み、コーティング欠陥が見られる状態で正しく適合することもあります。したがって、ウォッチクリスタルの研磨では、面、外周、および組み立てインターフェースの要件を分離する必要があります。.
完成図面と材料グレードから開始します。サファイアとミネラルガラスのブランクは、ウォッチのデザインを共有する場合がありますが、資格なしに同じ加工レシピを継承すべきではありません。各工程で何を達成する必要があるか、そして次の工程で部品をどのように保持するかを記録します。.
01 — 完成面を定義してから機械を選定する
光学面、外観面、シーリング面、または位置決め面のいずれであるかを特定します。研磨されたエッジには外観要件がある場合がありますが、隣接する座面は指定された寸法を維持する必要があります。研磨中にこれらの領域をブレンドすると、魅力的な部品が組み立てに適さなくなる可能性があります。.
有効開口径、厚さ、曲率、およびエッジ形状を指定します。部品にコーティングを施す場合は、コーティング領域と許容される取り扱い領域を特定します。「全面研磨」は、十分な製造指示ではありません。.
の ウォッチガラス製造ガイド アプリケーションフレームワークを提供します。これを使用して経路を議論し、装置選定が完了したとみなす前に、実際の図面と受け入れ方法を確認してください。.
ウォッチクリスタルの研磨では、サファイア、ミネラルガラス、およびジョブ記録に表示される可能性のあるコーティングスタックの区別を維持してください。「クリスタル」という言葉は、時計用語でコンポーネントを表しますが、基板を完全に識別するものではありません。.
02 — 平面、ドーム型、および二重曲面部品は異なるサポートが必要
平らなウォッチクリスタルは、面の平坦度、厚さ、および面間の必要な関係の点で評価できます。ドーム型の部品は、曲率と変化する接触形状を追加します。二つの曲面を持つコンポーネントは、個々の面だけでなく、それらの関係の制御も必要とします。.
平らなディスク用の治具が、ストレスや工具アクセス制限なしにドーム型レンズを保持できると仮定しないでください。薄いエッジ、急な遷移、または位置決め面として使用される完成面は、保持の問題を変える可能性があります。.
サファイアの場合、指定された 結晶方位 および部品参照を、切断および仕上げを通して維持してください。方位は材料の入力であり、完成した形状を測定することの代替ではありません。.
| 部品の特徴 | プロセス上の質問 | 検査上の質問 |
|---|---|---|
| 平坦な光学面 | サポートは均一な接触を維持できますか? | 定義された開口径は形状要件内にありますか? |
| 曲面 | 工具と治具は必要な全領域にアクセスできますか? | 半径と形状は一貫して評価されていますか? |
| 面取り | 機能的なランドに入ることなく、十分なストックがありますか? | 幅、角度、または半径は定義され、チェックされていますか? |
| 研磨された外周 | エッジ工具はプロファイルに適していますか? | 外観は、フィット寸法を失うことなく許容されますか? |
03 — ハンドオフを中心にウォッチクリスタル研磨経路を構築する
一般的な経路には、スライス、生成または面準備、エッジ加工と面取り、面研磨、エッジ研磨、洗浄、および検査が含まれる場合があります。正確な順序は、形状、ワーク保持、および保護が必要な完成面によって異なります。.
このシーケンスを不変のルールとして扱わないでください。エッジは、面仕上げの前に予備的な成形が必要な場合があり、その後、制御された最終工程が行われます。別の部品では、位置決め機能を維持するために異なる順序が必要になる場合があります。.
ウォッチクリスタルの研磨では、定義されたストック状態のブランクを受け取る必要があります。過度の入荷時の反りや、エッジの予備量が不足している場合は、研磨時間を無期限に延長しても修正できません。切断による損傷が、後続のトレイハンドリングによる損傷と混同されないように、チップが最初に現れる場所を記録してください。.
各部品またはバッチが転送を通じて追跡可能であることを確認してください。トレイ識別システムは、拒否された部品や再加工された部品が元のプロセス履歴に関連付けられている場合にのみ役立ちます。.
04 — エッジ加工能力と最終受け入れを区別する
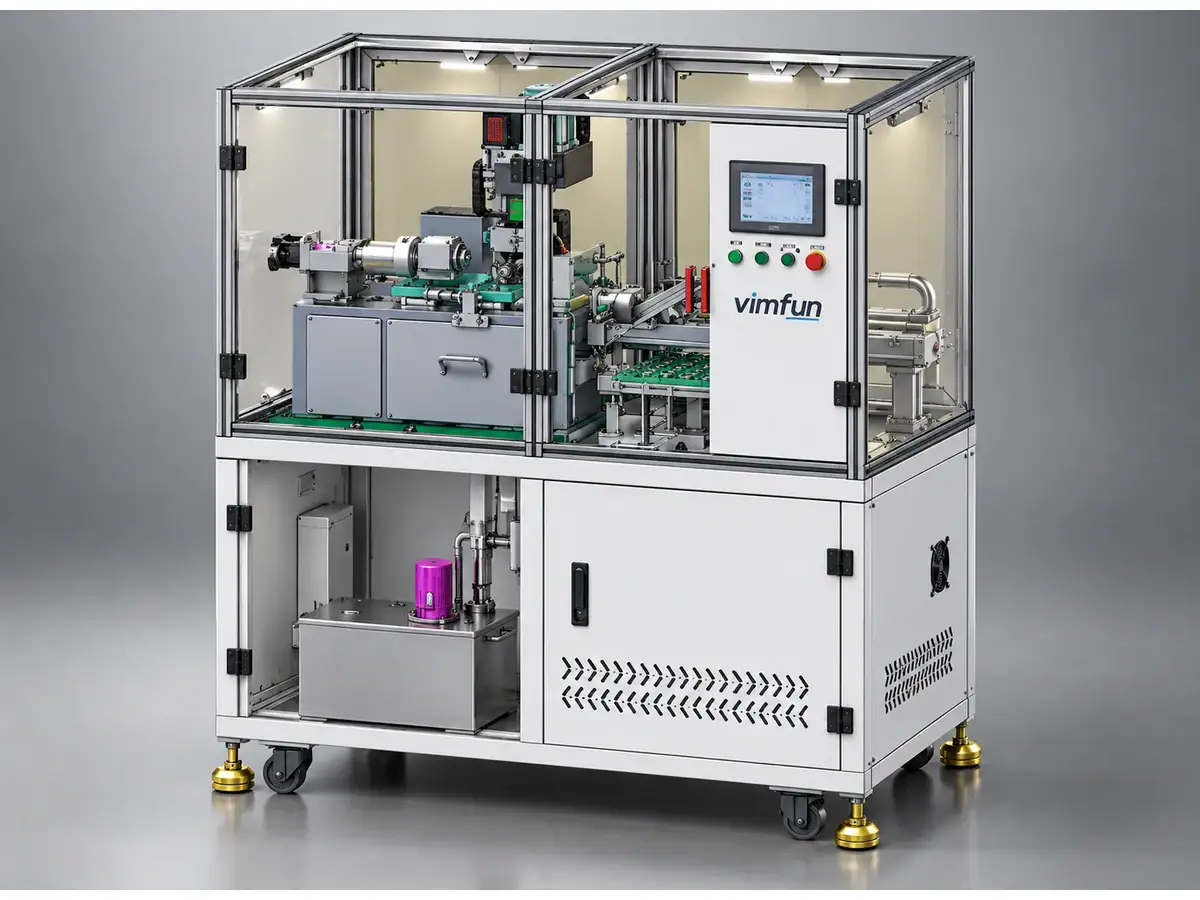
Vimfunの Auto-EG-80自動プロファイルエッジャー は、そのアプリケーションの中にサファイアウォッチクリスタルを明示的にリストしています。公開されているページには、自動ロードおよびアンロード、輪郭研削および面取りが記載されており、部品によってはサイクルが約15秒から始まるとされています。.
この数値は機械操作の参照であり、約束されたウォッチクリスタル研磨サイクルまたは完成ラインのスループットではありません。工具、材料、プロファイル、ストック除去、および検査が実際の結果に影響します。.
このページでは、主軸振れも0.006 mm未満と記載されています。主軸振れと完成部品の寸法誤差は異なる量です。機械の数値を受け入れ公差の代わりに使用しないでください。.
試験では、代表的な図面とブランクを使用してください。製品ファミリーの中で最も簡単な丸い部品だけを選ぶのではなく、最も要求の厳しいエッジ遷移を含めてください。.
05 — 面仕上げとエッジ仕上げは別々の工程である
ウォッチクリスタルの研磨では、指定された表面を改善しながら、機能的な形状を維持する必要があります。面研磨プロセスは、複雑な外周を自動的に研磨できるわけではありません。逆に、エッジ研磨機は光学面の品質を確立しません。.
の EP-220C周辺研磨ページ は、フラットな2Dおよび2.5Dパネルのエッジ仕上げを説明しています。これは、レンズエッジ加工や面研磨とは異なる役割として特に区別されています。実際のワークピースの形状がその範囲に適合する場合にのみ検討してください。.
直径とベベル生成を必要とする曲面光学部品の場合、パネルエッジポリッシャーが交換可能であると仮定するのではなく、適切なレンズエッジ加工経路を使用してください。図面から工具アクセスと必要なコーナーまたは半径処理を確認してください。.
寸法を変更できる仕上げ工程の後、最終寸法を記録してください。研磨前に検査に合格したエッジは、その後、フィット要件を満たさなくなる可能性があります。.
06 — バッチスループットはトレイ容量以上によって決まる
トレイと自動移送は繰り返し作業を減らすことができますが、部品の提示と位置決めの精度は管理する必要があります。トレイポケットは、完成した表面を保護し、ロード中に新たな欠陥を生じさせる接触を避ける必要があります。.
時計用クリスタル研磨トライアルでは、ロード時間、プロセス時間、アンロード、クリーニング、検査を個別に記録してください。最終的な測定値として受け入れられた出力を保持してください。大きなトレイは、長いキューや、部品が正しくセットされていない場合の困難なリカバリ手順を隠す可能性があります。.
現実的な設計間の切り替えを含めてください。異なる直径、曲率、またはエッジ形状では、治具、プログラム、および検査の変更が必要になる場合があります。短い自動サイクルでは、これらのタスクは排除されません。.
バッチ内の異なる位置と時間からの部品を検査してください。起動時にのみ採取されたサンプルでは、ツーリングのドリフトや、特定のトレイ位置に関連する繰り返し発生する問題を見逃す可能性があります。.
07 — コーティング前の必要条件に合意する
コーティングサプライヤーは、受け入れられる清浄度と表面の受け入れ要件を定義する必要があります。残留物、粒子、および取り扱いマークは、通常の照明で部品がクリアに見える場合でも、後続の結果に影響を与える可能性があります。.
表面粗さ、形状、および外観検査を個別に実施してください。これら3つすべてをカバーするために単一の「光学仕上げ」ラベルを使用しないでください。透過性能が重要な場合は、測定面だけでは組み立て結果が確立されると仮定するのではなく、適用可能なテストを指定してください。.
時計用クリスタル研磨記録には、最後のクリーニング操作と、次のプロセスへの保護された転送を示す必要があります。認定されたクリーニングルートの後、文書化されていないワイピングまたはパッケージングの変更を導入しないでください。.
コーティング関連の不良品を、利用可能な処理履歴とともにレビューしてください。下流の欠陥は、研磨に自動的に起因するのではなく、クリーニング、取り扱い、基板の状態、およびコーティング全体で調査する必要があります。.
08 — 実際の設計を使用してルートをリリースする
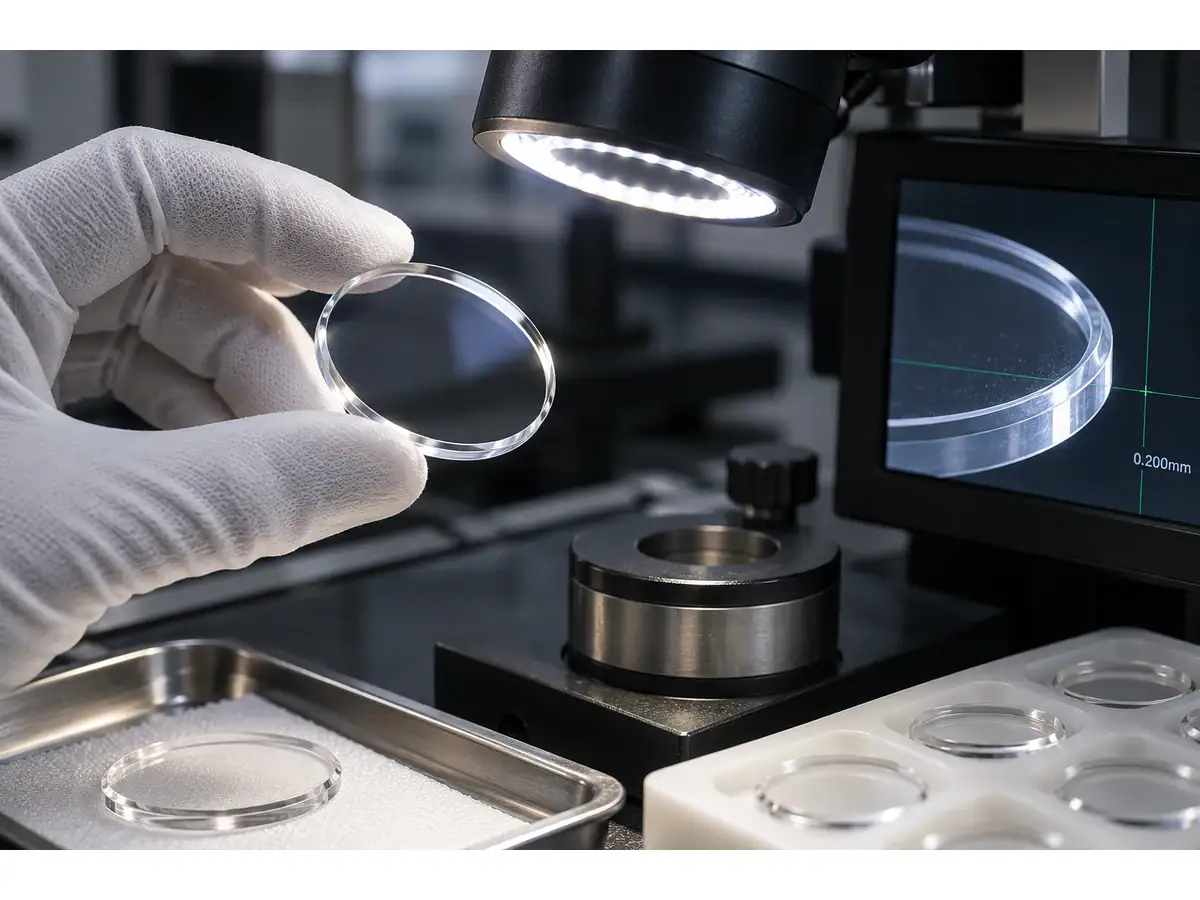
図面、外観基準、および合意された検査条件を満たす完成部品を使用してプロセスを承認してください。受け入れ範囲の一部である場合は、ケースフィットまたはその他の組み立てチェックを含めてください。.
の場合 アプリケーションレビュー, 、材料、面形状、エッジプロファイル、年間生産量、およびバッチミックスを送信してください。リクエストがエッジング、面研磨、周辺研磨、または複合ルートをカバーするかどうかを特定してください。その区別により、最初のトライアルが開始される前に、時計用クリスタル研磨の提案が技術的に有用になります。.
