
レンズあたりのコスト:完成した光学部品の実際の製造コスト
見積もりの中で最も速い機械が、必ずしも最も低コストの完成品を生み出すとは限りません。それは、より遅い工程に供給したり、頻繁な介入を必要としたり、研磨後に不良となる部品を作成したりする可能性があります。レンズあたりのコストは、定義された製造期間中に受け入れられた完成品ごとに計算する必要があります。.
材料、労務、消耗品、設備、品質、サポートの実際のコストから計算を構築します。仮定は明確にし、同じ完成品要件を比較します。サイクルタイムの短縮は、有用な生産量を増やしたり、ビジネスが利用できるリソースを解放したりする場合にのみ価値があります。.
01 — レンズあたりのコストの範囲を定義する
数値を計算する前に、「完成品」の意味を決定します。研削されたブランク、研磨されたコーティングなしレンズ、検査されたコーティング済みレンズは、異なる製品です。図面改訂、検査段階、梱包または出荷の範囲を定義します。.
次に、通常の運用変動を含めるのに十分な期間を選択します。短いデモンストレーションでは、工具交換、清掃、困難な切り替えを除外する場合があります。製造月には、メンテナンスや例外的なイベントが含まれる場合がありますが、これらは別途特定する必要があります。.
選択した範囲内の総コストを使用し、同じ範囲からの受け入れられた生産量で割ります。今月のコストを、在庫移動を調整せずに、以前に作成された在庫を含む出荷数量で割らないでください。.
の 光学加工ラインの概要 工程をマッピングするのに役立ちます。アウトソーシングされた加工と検査をそのマップに追加して、比較から除外されないようにします。.
02 — 重複のない6つのコストカテゴリを構築する
レンズあたりの実用的なコストモデルでは、次のカテゴリを使用できます。会計の詳細にはばらつきがありますが、各費用は一度だけ計上する必要があります。.
| カテゴリ | 含む | 一般的な省略または二重計上 |
|---|---|---|
| 素材 | 購入済み在庫、帰属する運賃、および合意されたスクラップ回収 | カーフ、トリム、および不良ブランクの無視 |
| 直接労務 | 積み込み、セットアップ、検査、および通常の介入 | 同じオペレーターに複数の機械に完全に課金する |
| 消耗品 | 研磨材、スラリー、液体交換、および消費された治具 | 同じ項目をメンテナンスと工具に計上する |
| 設備所有 | 減価償却費または合意された所有権配分 | 完全な購入コストと年間の減価償却費の混同 |
| 品質と手直し | 再検査、手直し作業、および関連する品質コスト | 手直しされた部品を受け入れられた無料の生産量として扱う |
| 施設とサポート | 光熱費、メンテナンス、および配分されたサポートサービス | 抽出、清掃、および廃棄物コストの隠蔽 |
共有コストの配分方法を定義します。代替案間でルールを一貫させます。そうしないと、1台の機械が、その作業の多くがカウントされない部門に移動されたために、より安価に見える可能性があります。.
03 — 歩留まりが分母を変更する
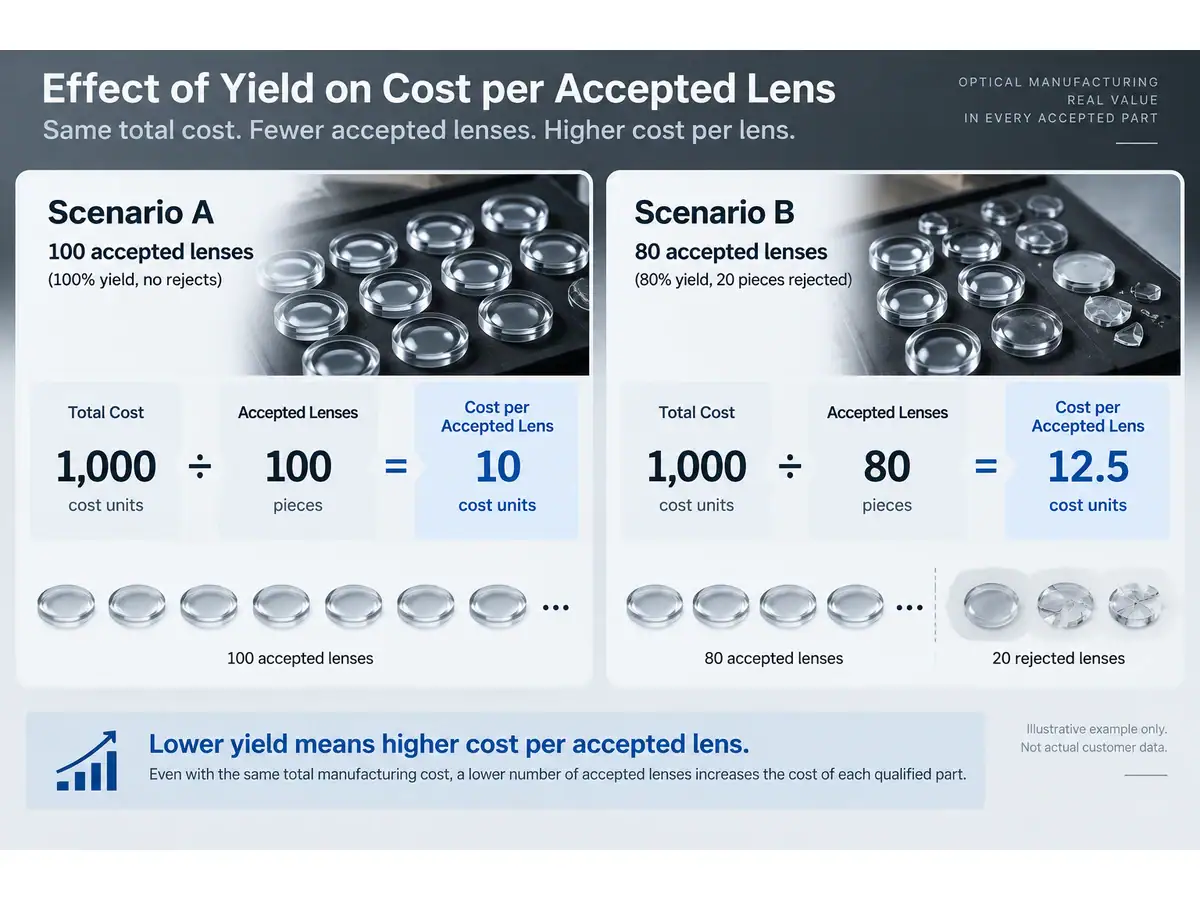
バッチが1,000コスト単位を発生し、100個の受け入れられた部品を生産した場合、コストは受け入れられた部品あたり10単位です。同じ発生コストで80個の受け入れられた部品しか生産されない場合、値は12.5になります。これは説明的な算術例であり、測定されたVimfunの生産結果ではありません。.
この例は、歩留まりが分母に留まる必要がある理由を示しています。実際には、スクラップの場所や手直しによってコストも変化する可能性があります。不良の入荷ブランクは、コーティング後に不良となったレンズよりも処理コストが蓄積されています。.
工程と理由ごとに損失を追跡します。 光学レンズ歩留まりガイド は、そのプロセスビューに関連しています。ステージ歩留まりを掛けることで単純な逐次ルートを記述できますが、手直しループ、混合ロット、および検査漏れには、より明示的なフローモデルが必要です。.
レンズあたりのコストについては、手直しされた受け入れられた部品を1回カウントし、追加の作業と消耗品を分子に保持します。それを新しい開始と新しい完成品としてカウントすると、生産量が人為的に膨らむ可能性があります。.
04 — サイクルタイムとライン生産量を区別する
機械のサイクルタイムは、経過生産時間の一部にすぎません。積み込み、測定、清掃、トレイ交換、計画メンテナンス、および中断からの回復も能力を消費します。.
実際の製品ミックスのボトルネックをマッピングします。上流の機械を高速化しても、次のステーションの前で待機する作業が増えるだけかもしれません。結果として、受け入れられた生産量の増加なしに、在庫と取り扱いが増加する可能性があります。.
すべての機械の理論上の最大値の合計ではなく、利用可能な生産時間と実証された生産量を使用して、レンズあたりのコストを計算します。2つの工程が重複する場合は、その重複を明示的にモデル化します。オペレーターが複数の機械を訪問する必要がある場合は、移動時間と競合するタスクを含めます。.
検査ステーションの仕様は、完成ラインの能力保証ではありません。部品の形状、測定設定、積み込み、および不良処理は、達成されたレートを変更する可能性があります。選択した構成と代表的な部品をトライアルで使用します。.
05 — 有用な生産における消耗品を測定する
ホイールの価格は、部品あたりのホイールコストではありません。帰属する工具コストを受け入れられた生産量で割ります。これは、定義された使用および交換ポリシーの下で得られたものです。工具寿命または生産時間を消費するドレッシングとコンディショニングの損失を含めます。.
同様ののアプローチを研磨メディアとプロセス液体に適用します。交換間隔が長いと、購入コストは削減されるかもしれませんが、汚染、不安定な除去、または清掃作業が増加する可能性があります。単に1つの帳簿上の行を小さくするために間隔を延長するのではなく、完全な影響を評価します。.
治具の摩耗もレンズあたりのコストを変更する可能性があります。治具は機械的に使用可能であっても、その取り付け繰り返し精度が図面に対して不適切になる可能性があります。モデルが無限の工具寿命を想定しないように、検査と交換の基準を定義します。.
消耗品のパフォーマンスを材料と形状に結び付けます。厚い光学ガラスブランクでの良好な結果は、薄いサファイア部品の製造に自動的に価格設定できない場合があります。.
06 — 純利益による自動化投資回収期間の算出
シンプルな投資回収期間は、設備投資額を年間の純キャッシュフローで割ることで算出できます。両方の項目には明確な境界が必要です。設備投資額には、ロボットやローダーの価格だけでなく、フィーダー、治具、インテグレーション、トレーニング、施設変更などが含まれる場合があります。.
年間の純利益には、追加のメンテナンス、ソフトウェア、エネルギー、サポート費用を差し引く必要があります。節約された労働時間は、支払時間を削減したり、採用を回避したり、価値のある生産的な作業に再割り当てできる場合にのみ、現金節約になります。シフト全体に散らばった解放された数分は、労働者のポジション全体を削除しない場合があります。.
例として、設備投資額が60,000コストユニットで、年間の純利益が20,000の場合、シンプルな投資回収期間は3年となります。この例では、融資、割引、税金、残存価値は除外されています。これは計算形式であり、機器の見積もりや予測された収益ではありません。.
楽観的なケースよりも低い生産量、長い段取り時間、弱い歩留まりでのレンズあたりのコスト結果をテストしてください。最大稼働率でのみ機能する提案は、承認前に慎重なレビューが必要です。.
07 — 自動化が最初の購入として不適切な場合
オペレーターの関与を減らすためだけに、不安定なプロセスを自動化しないでください。供給されるブランクが変動したり、治具の調整が頻繁に必要になったり、受け入れ方法が未解決の場合、自動化は問題をより速く再現し、回復をより複雑にする可能性があります。.
高い製品バリエーションと短いバッチも、そのケースを弱める可能性があります。迅速で検証済みのセットアップを備えた手動または半自動ステーションは、新しいトレイやプログラムを待つことに多くの時間を費やす全自動セルよりも優れたパフォーマンスを発揮する可能性があります。.
部品ファミリーごとに現実的な年間需要を推定してください。需要の変動と新しい図面の導入に必要な時間を考慮してください。予測された人件費の節約が、そのワークロードの下でインテグレーションとサポートをカバーできない場合は、まず工具、測定、またはフローを改善してください。.
レンズあたりの正直なコスト比較では、この拒否オプションを保持する必要があります。目標は、信頼性の高い生産システムであり、自動化された動きの最大数ではありません。.
08 — 見積もりとトライアルを同じ基準で比較する
各サプライヤーに、含まれる工具、ローディング、検査、およびサポート機器を特定するように依頼してください。 研削盤価格ガイド 購入価格を比較する前に決定すべき構成に関する質問を説明しています。.
観測値と仮定値の別々の列を持つ1つの計算シートを使用してください。各重要な入力のソースと日付を記録してください。パンフレットのサイクル、引用された消耗品の価格、および顧客トライアルの結果は、モデルで同一に見えるべきではありません。.
最も敏感な仮定(出力、歩留まり、段取り替え、オペレーターの関与)を確認する受け入れランを定義してください。バイヤーが後で計算を再現できるように、生のランログを保持してください。.
図面、材料、年間生産量、バッチパターン、および既存のボトルネックを送信して、 アプリケーションとコストレビュー. を行ってください。有用な結果は、特定のプロセスと証拠に関連付けられたレンズあたりのコストの見積もりであり、購入決定前に不確実性が可視化されます。.
