
両面ラップ盤
A 両面ラップ盤 一度にバッチ全体の両面を、互いに逆回転する2つのプレートの間で加工します。一度のロードで、最大Ø395 mm、厚さ0.3~30 mmの部品を加工できます。.
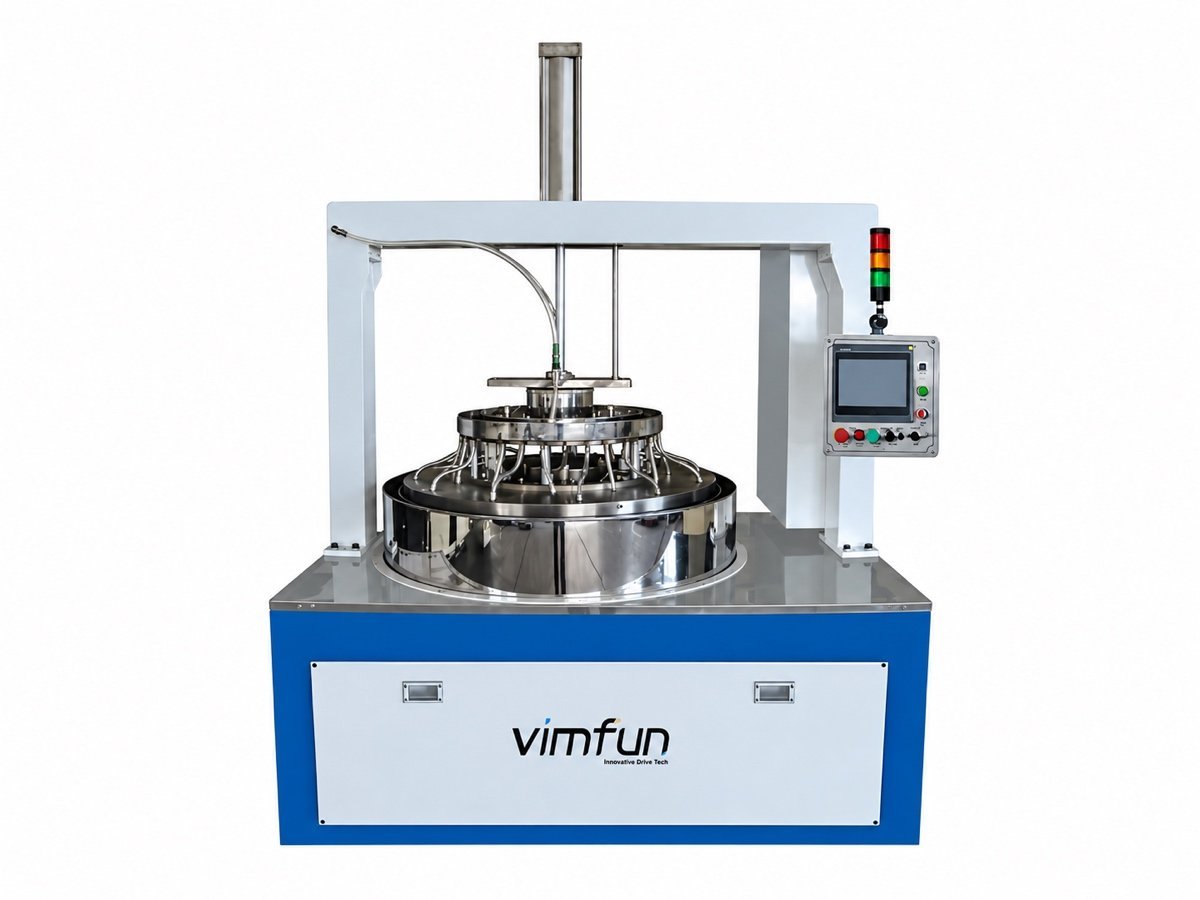
バッチマシンであり、部品マシンではない
スイング研磨機では、各スピンドルが1つの部品を保持し、独自の圧力、独自のストローク、独自のツールを与えます。オペレーターは、1つの部品に力をかけ、次の部品は楽に加工することができます。50個の部品は、50個の小さな決断であり、それらが異なる結果になる可能性が50回あります。.
ラップ加工はこの考え方を逆転させます。20個、50個、80個の部品が、上部プレートと下部プレートの間にあるプラネタリーキャリアで回転します。それらはすべて同じ2つのプレート、同じスラリー、同じ負荷を見ます。どの部品も優遇されることも、無視されることもありません。厚さの一貫性と平行度は、人が保持するものから、ラン(それが構築されている全体の考え方)の特性になります。 両面ラップ盤 その違いが、見積もりにどのマシンを含めるかを決定します。要件が次のように記述されている場合.
この要素は、中心厚さ3.2 mmでR120に達する必要があります。 これは、スイングマシンによる部品ごとの作業です。, 次のように記述されている場合 研磨範囲. これらの240個の窓は互いに一致し、それぞれが数アーク秒以内で平行でなければなりません。 これはバッチ作業であり、部品ごとの注意をいくら払っても、合理的なコストでは達成できません。, 短いバージョン.
マシンはどのように両面を平行に保つのか?.
両面を平行に保つにはどうすればよいですか?
プラネタリー運動.
1 · 平面図 両面ラップ盤 リングギア.
負荷は数値として設定されます
加工圧力は電気空圧比例弁で設定され、そこに保持されます。上部プレートはワークのすぐ上まで速く下降し、その後ゆっくりとワークに接触します。これにより、接触時に0.3 mmの基板が割れるのを防ぎます。.
オペレーターではなく、レシピ
作業圧力は、電気空圧比例弁で設定され、その圧力に維持されます。上部プレートはワークの直上まで高速で下降し、その後ゆっくりとワーク上に下降します。これにより、接触時に厚さ0.3mmの基板が割れるのを防ぎます。.
オペレーターではなく、レシピ
�¤のパラメータセグメントと10個の保存されたレシピは、PLC制御下でタッチスクリーンから実行されるため、サイクル中に速度、負荷、時間がプログラムに従って変化します。 両面ラップ盤 10回目の実行で、最初の実行ではなく、利益を生み出します。.

TTV、平行度、平面度は実際にどのように測定されますか?
これは、ラップ注文がスムーズに実行されるかどうかを決定する質問であり、ほとんどのデータシートがスキップする質問です。3つの数値が1つの 両面ラップ盤 見積もりに記載されていますが、それらは3つの異なる方法で測定され、そのうち2つだけがラップから直接取り出された部品に対して意味を持ちます。.
- 厚さとTTV —花崗岩スタンド上の接触ゲージ、部品あたり5点:中央とリム近くの90度間隔の4点。総厚さ変動は、これら5つのうちの最大値から最小値を引いたものです。透明な部品では、クロマチック共焦点またはスペクトル反射プローブが、表面に触れることなく同じ作業を行います。.
- 平行度、またはウェッジ —同じ5点マップで与えられます。直径全体での厚さの違いとして、または角度として引用し、どちらであるかを述べてください。これら2つの数値は交換可能ではなく、それらを混同した図面は議論の的となります。.
- 平坦度 —参照フラットに対する干渉計測定、632.8 nmのフリンジで読み取り、 ISO 14999-4 に従って解釈されます。ラップされた表面は、その方法で読み取るには散乱が大きすぎます。平面度は研磨後に取得される数値であるため、適切なラップ仕様はTTVと平行度で記述され、フリンジは次のステーションに任されます。.
機械が保持するのは、プレートの状態、負荷、サイクルであり、各部品のクローズドループ読み取りではありません。処理中のバッチを測定するものはありません。したがって、受け入れは、バッチ統計として、独自の機器で指定された温度で測定されたものとして記述してください。例えば、キャリアセットからサンプリングされた30個の部品がすべて指定されたTTV内にあることとして記述してください。機械が表示すると想定される数値としてではなく。当社はお客様の部品を処理し、測定マップを見積もりと共にお送りします。.
キャリアに入るもの
プラットフォームは半導体分野から派生し、現在もその分野で使用されています。光学ショップでは、スイープポリッシャーが苦手とするフラットワークに対応します。.
光学フラットおよび参照フラット、窓、フィルターおよび波長板基板、サファイアおよび水晶ブランク、石英ガラスディスク、テクニカルセラミックプレート — 元々機械が構築されたシリコン、ガリウムヒ素、セラミック基板と並んで。平らで硬く、壊れやすいものなら何でも、バッチで。.
サイズが実際の制限であり、材料ではありません。 両面ラップ盤 この範囲のものは、部品をØ290またはØ395 mm、厚さ0.3〜30 mmまで処理します。小さい部品はキャリアに多数、大きい部品はキャリアに1つ入り、ポケットセットはお客様の部品用にカットされます。これはツーリングであり、機械と共に引用され、汎用アクセサリーではありません。 光学ガラスからサファイアまで すべて同じ原理でラップされます。異なるのは、研磨剤、プレート材料、およびアッパープレートがどれだけ優しく着地する必要があるかです。.

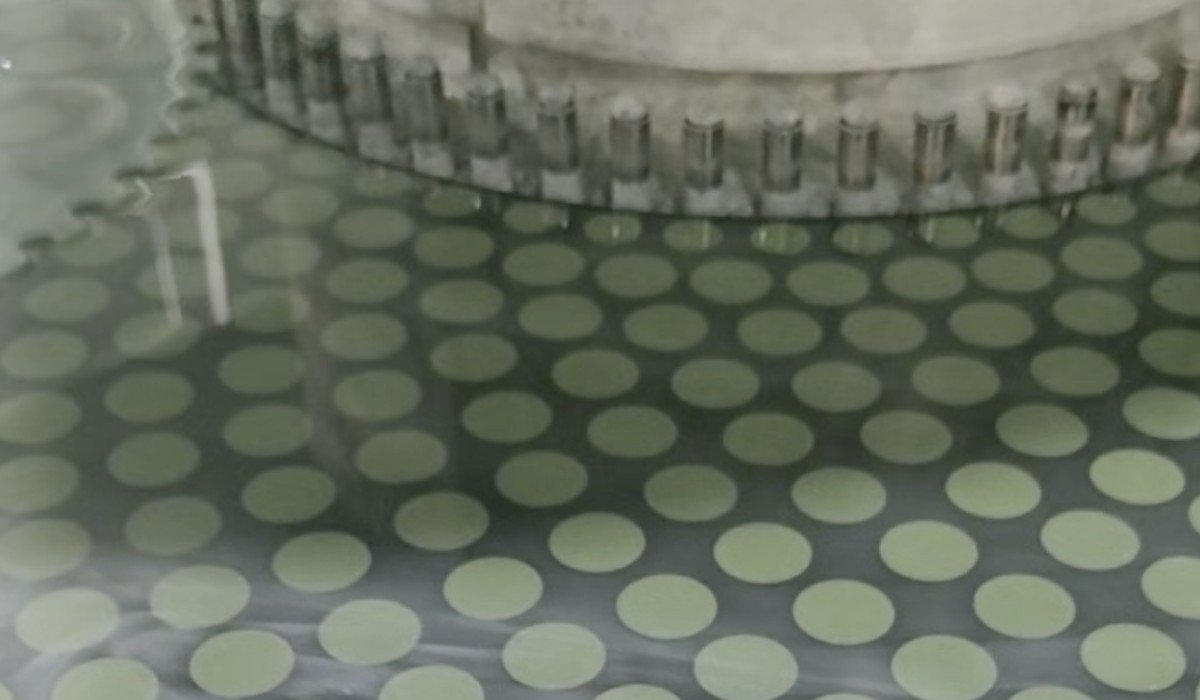
DL-290またはDL-395?
同じものの2つのサイズ 両面ラップ盤. 。処理する必要のある最大の部品と、その部品が要求する負荷に基づいて選択してください。残りはそれら2つから決まります。.
| DL-290 | DL-395 | |
|---|---|---|
| 最大ワークサイズ | Ø290 mm | Ø395 mm |
| プラネタリーキャリア | 6 | 5 |
| 最大作業圧力 | 400 kg | 700 kg |
| 部品厚さ | 3〜30 mm | 3〜30 mm |
| いつ使用するか | 小さいフラットおよび中型フラットのバッチ — キャリアが1つ増えると、指定された部品サイズでのランあたりの部品数が増加します。 | 大きなフラット、および負荷を必要とする硬い材料 |
プレート直径、駆動定格、精度値、および完全な構成は、 DL-290 / DL-395製品ページ, に記載されています。これは、ウェハーおよび基板側の同じ2つの機械を対象としています。.
ウェハー薄化またはバックグラインディングラインではなく、300 mm生産ツールではありません — その作業にはシングルウェハーグラインダー、エッジトリム、およびクリーンルームハンドリングが必要ですが、それらは当社では製造していません。建築用または装飾用ガラス用ではありません。そしてラップは研磨ではありません:プラットフォームは研磨プレートと対応するスラリーで研磨パスを実行しますが、ラップから直接取り出された表面は研磨されておらず、フリンジを読み取ることはできません。.
両面ラップ機がライン内で使用される場所
フラット部品はレンズよりも短い経路をたどります。半径を切断する必要がないため、生成ステップはありません。したがって、ブランクはソーから取り出され、直接ラップに送られます。そしてラップは、下流のすべてのステーションが静かに持っていると想定している厚さと2つの平行な面の両方を提供する必要があります。.
湾曲した作業は逆の経路をたどり、 生成範囲 そして 研磨範囲. 。ラップの下流では、 EP-220C が2Dおよび2.5Dパネルの外周を研磨します。 AOI-20 厚みを測定し、ソートし、光学軸が必要な円形要素は次の装置に送られます。 レンズセンタリングマシン. �¤のステーションの接続方法は、 製造ラインのページ.
図面とキャリア1台分の部品をお送りください
データシートから仕様を指定すると、プレートの直径を比較することになりますが、それは仕事の決定要因ではありません。直径、完成厚、TTV、保持する必要のある平行度、および実際に実行するバッチサイズを含む部品図面をお送りください。 両面ラップ盤 当社は、お客様自身のブランクをラップし、返却し、見積もりとともにプロセスシートをお送りします。プレート、研磨材、負荷、サイクルタイム、および実行した部品の測定された5点マップが含まれます。トライアルランは無料です。送料はお客様負担となります。見積もりはデフォルトでFOBですが、CNFおよびDDPもリクエストに応じて可能です。.
DL-290 / DL-395 ウェーハラップおよび研磨機.
12 か月保証 当社で試運転を行い、返却し、見積もりとともにプロセスシートをお送りします。センタリングの設定方法とチェック方法も含まれます。試運転は無料ですが、送料はお客様負担となります。見積もりはデフォルトでFOBですが、CNFおよびDDPもリクエストに応じて可能です。
光学系顧客には以下が含まれます エドモンド・オプティクス そして コヒーレント
関連機器および資料:
- — 同じペア、完全な仕様、基板ビュー ファイングラインディングおよび研磨範囲
- — 曲面加工用スイングマシン — フラット2Dおよび2.5Dパネルの周囲
- CNCエッジ研磨機 EP-220C — 非接触測定およびソート
- レンズ厚さ選別機 AOI-20 中央のサンギアと外側のリングギアとかみ合うプラネタリーキャリアの平面図、およびカウンターローテーションと印加荷重を示す上下プレートの断面図
- 光学レンズ製造ライン — 6つのステーションがどのように接続されるか
- 完全な装置範囲