
大型光学心出し機 EG-185L
A 大型光学心出し機 Ø185 mmまでの部品用。固定ヘッドストック、XおよびY軸サーボホイールキャリッジ、およびテーパー微調整により、機械を分解せずに研削されたエッジを直角に調整します。.
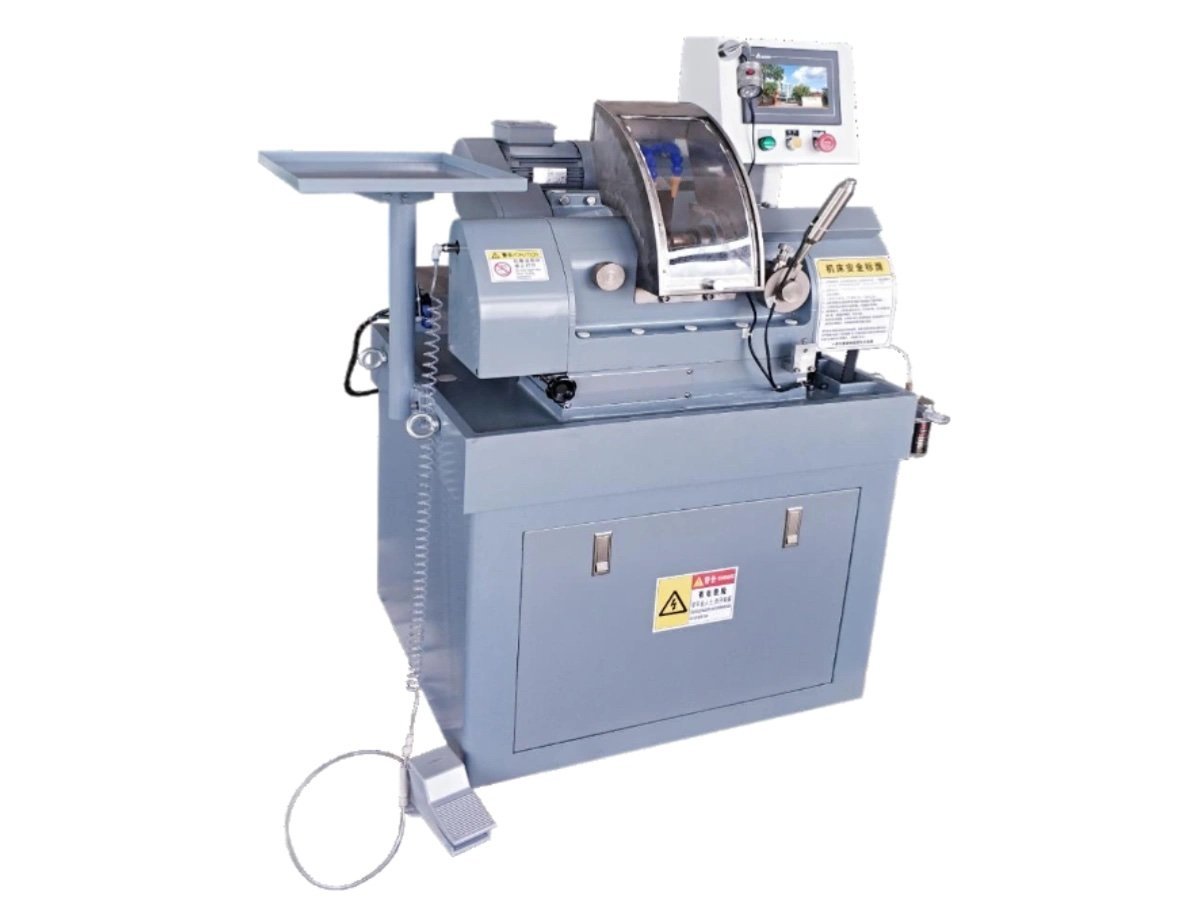
部品が大きくなると何が変わるか
センタリングとは、完成したレンズの光学軸とレンズの外径を同じ直線にする工程です。部品が搬送されてくる時点では両面とも研磨済みですが、マウントが信頼できるリムがまだありません。この作業はサイズによって変わりませんが、それを実行する方法はほぼすべて変わります。そのため、大型光学センタリングマシンは、単に大きくなったのではなく、異なるマシンなのです。.
Ø180 mmの部品は、Ø30 mmの部品よりも桁違いに重く、エッジの研削長さが長く、それに応じて大きくて重いベルチャックで保持されます。その結果、3つの影響が生じますが、これらが大型光学センタリングマシンが構築されるべき基盤となります。.
- 軸を定義する質量は移動させてはならない。. ここではヘッドストックがベッドに固定され、研削ヘッドがXおよびYガイドウェイ上を移動します。
- エッジが長いため、角度誤差はテーパーとして現れます。. ホイール面とスピンドル軸の間のわずかな角度は、小型レンズでは見えませんが、大型レンズでは明らかです。
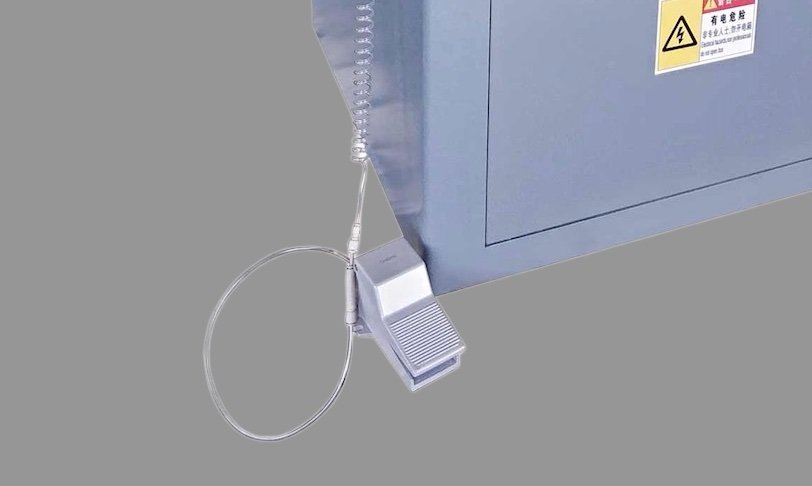
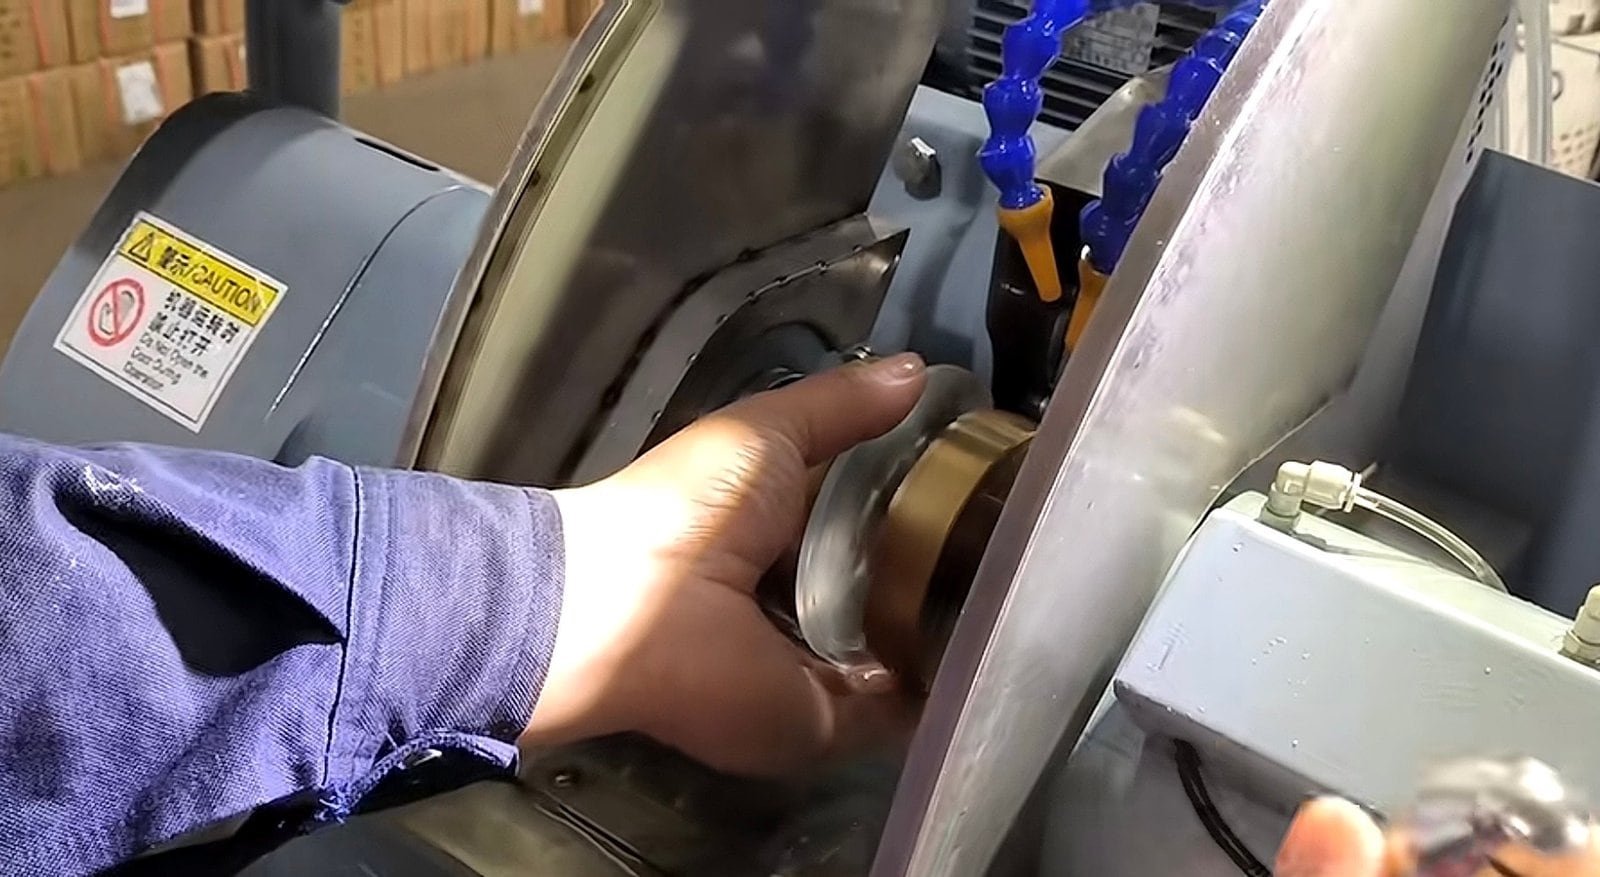
- 部品は手でロードされます。. オペレーターの両手がレンズに触れているため、クランプはボタンではなくフットペダルで行います。
上流では、このサイズの部品は SG-120 大型レンズカーブジェネレータ で生成され、 研磨範囲. で仕上げられます。下流はコーティングと組み立てですが、これらは当社では製造していません。.
大型光学センタリングマシンにテーパー調整が必要なのはなぜですか?
長いエッジでは、同じレンズの両面が2つの異なる直径で仕上がる可能性があり、サイクル中にそれが起こっていることを示すものはありません。.
レンズエッジの研削ランドは短い円筒です。これは、ダイヤモンドホイールの作業面が部品が回転している軸に対して平行である場合にのみ真の円筒です。わずかな角度が入ると、ランドは円錐形になります。前面で測定された直径と後面で測定された直径はもはや同じではなくなり、エッジはセルに正しく収まりません。.
角度は、ホイールの不均一な摩耗、ホイール厚の変化、サービスのために分解されたキャリッジなど、一般的な原因から生じます。小型部品では、ランドが数ミリメートルしかなく、直径の差が許容範囲内に収まるため、誰も気にしません。ランドが20 mmのØ150 mm部品では、同じ角度でもマイクロメーターで測定できるほどの差が生じます。.
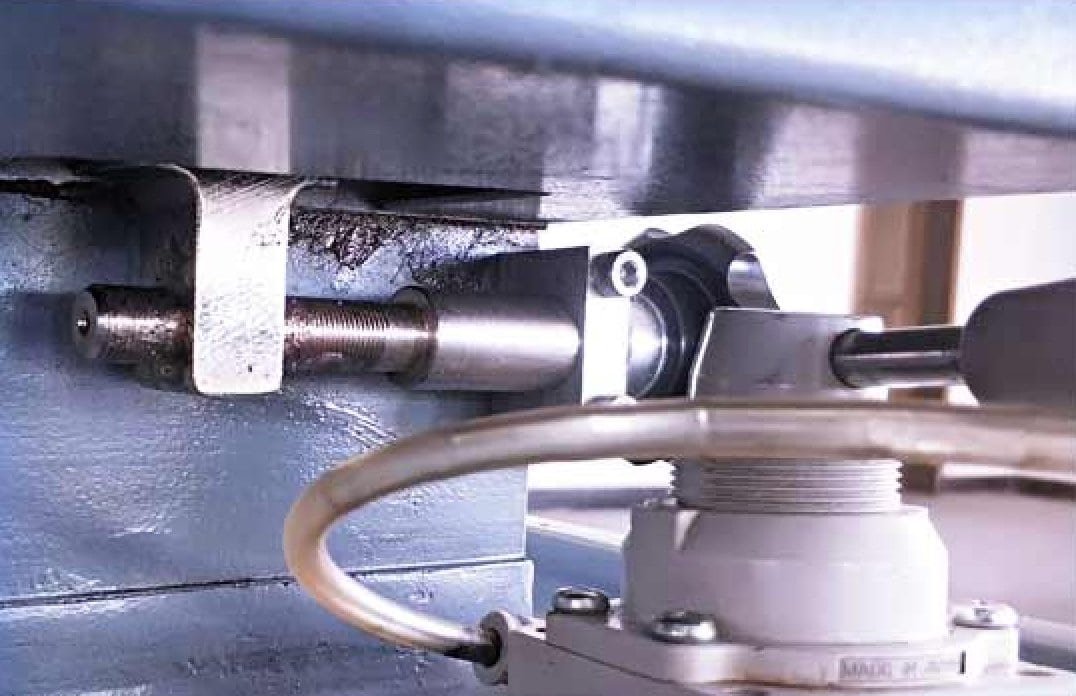
このため、このクラスの大型光学センタリングマシンには、ホイールヘッドの機械構造に専用のテーパー微調整が搭載されています。オペレーターは、キャリッジのシム調整のためにサービス訪問を予約する代わりに、機械上で、そこから出てくる部品の証拠に基づいて、生産中に角度を補正します。.
- 機械で調整 — 補正は通常の操作の一部であり、再構築ではありません
- 001 mmの繰り返し精度でフィード — スライドでテーパーをダイヤルアウトしても、同じ場所に戻れないのでは意味がありません
- ホイール交換時も保持 — 新しいホイールは新しいチェックを意味し、チェックには数分かかります
大型光学センタリングマシンのサプライヤーに、そのマシンでテーパーがどのように補正されるか尋ねてください。回答にシム、ヘッドの緩め、またはサービスエンジニアが含まれる場合は、それがどれくらいの頻度で行われるかについての答えです。.
レンズはどのようにして自身の軸上に配置されるのですか?
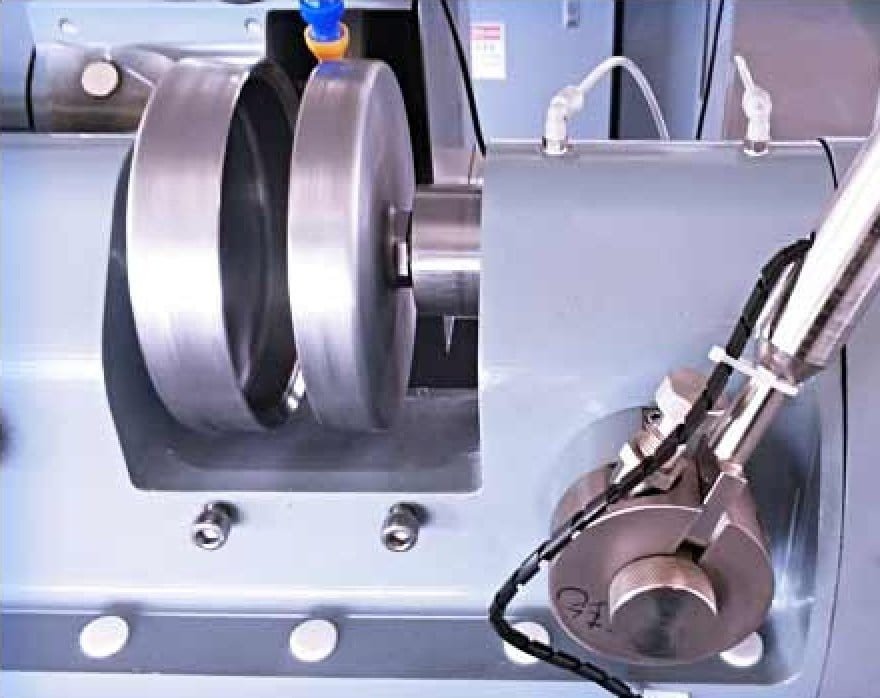
すべてのベルクランプマシンと同じ方法であり、大型光学センタリングマシンでは光学軸を直接測定するものは何もないことを明確にしておく価値があります。レンズは2つのベルチャック(中空の円錐で、そのリムが各研磨面を円で接触する)の間に挟まれ、ホルダーのスピンドルにM20 × 1ねじで取り付けられています。固定端は右ねじ、可動端は左ねじになっているため、回転によって両方の半分が締まります。.
クランプを軽く締め、回転させると、部品は2つのリム上でスライドし、曲率中心を結ぶ線が主軸軸に沿うまで移動します。これが2つのリム接触がバランスする唯一の位置です。その後、クランプは全負荷になり、ホイールが入ってきます。同じ主軸を2つの速度で回転させます。
| Step | 主軸 | 何が起こっているか |
|---|---|---|
| 位置合わせ | 最上位機種 | 軽いクランプ。部品はベルリム上を移動し、ランアウトが収束するまで続きます。 |
| 研削 | 下位機種 | フルクランプ;部品は光軸上でロックされ、エッジがカットされます |
| ホルダー駆動 | 750 W サーボ、0~400 rpm | バンドの下限での保持トルク。重い部品が必要とする場合。 |
レンズ主軸は0~400 rpmの間で自由に設定でき、適切な速度のペアはマニュアルから読み取るのではなく、試作品で確認します。ベルクランプのジオメトリについては、さらに詳細に検討します。 EG-120L ページ, で、Ø5 mm からの素子に同じ原理が適用されます。.
このクラスの機械のセンタリング精度は、設定能力であり、部品ごとの測定ではありません。これは、バッチの最初の部品でセンテロスコープを使用して確立され、その後繰り返されます。すべての素子を測定するクローズドループゲージはありません。受け入れ手順で各ピースの記録された数値が必要な場合は、注文前にその旨をお知らせください。.
�¤の構造上の決定事項と、それぞれのメリット
この大型光学センタリング機のアーキテクチャは、範囲内の小型機とは異なり、すべての違いは部品の重量に起因します。.
固定ヘッドストック、移動式ホイールヘッド
ホルダー主軸は移動しません。代わりに、サーボ、ボールねじ、スライドブロックで駆動される X および Y ガイドウェイ構造上で研削ヘッドが動きを担います。フィードシステムが持つ振動は、光軸を定義するものには伝達されません。.
オイル浸漬ライナー
キャリッジウェイはグリスではなく、水没式で走行します。連続したフィルムがストローク全体で摩擦を均一に保ち、これによりサーボは機械が新品の時だけでなく、数千サイクル後でもインフィードで 0.001 mm の繰り返し精度を維持できます。.
後部取り付けホイールモーター
駆動モーターは、上部または側部ではなく、ヘッドの後部に配置されています。質量は構造の後部に配置され、ベルトの走行距離は短く、大型光学センタリング機の長い研削ランドに印刷される可能性のある振動は、発生源で低減されます。.
フットペダルクランプ
Ø180 mm の素子は、両手で扱う物体です。クランプはペダルで操作されるため、オペレーターはレンズを両方のベルに対してまっすぐに保持しながら、クランプが閉じられるまで保持し、保持されてから手を離すことができます。ジョグおよびサイクル制御用の統合ハンドルもあります。.

デジタル面取り補助機能が実際に解決すること
面取りは、機械が認識している位置でカットされます。しかし、部品の厚さは、研磨工程で残されたものであり、実際のバッチ内の素子ごとに異なります。両方の面取りを固定位置でカットすると、分布の厚い方の部品は、機械が指示されたとおりに正確に実行したにもかかわらず、一方の面取りが他方よりも大きくなります。.
オプションのデジタル面取りシステムは、機械ではなく部品を参照するため、厚さのばらつきに関係なく、2つの面取りは同じになります。これは、大型素子の手動面取りに関する最も一般的な苦情であり、オプションが存在する理由です。.
| Option | 機能 |
|---|---|
| デジタル面取りシステム | 部品の厚さがバッチ間で変動しても面取りサイズを一定に保ちます。また、遠心自己センタリングステップを監視するためにも使用できます。 |
| 治具補正器 | インサイチューでベルチャックを真円に調整するため、摩耗したリムは交換ではなくドレッシングされます。 |
最初の行の2番目の機能は、それ自体で1文の価値があります。自己センタリングは通常、完成した部品から推測されるものですが、デジタルシステムが装備されていると、この大型光学センタリング機の位置合わせステップを実際に確認できるため、新しい素子の遠心速度の設定が推測から5分間の作業に変わります。.

どのような材料と部品サイズに対応できますか?
| アイテム | 能力 |
|---|---|
| 操作 | 1回のクランプで、光学軸に同心円状の外径エッジング、および面取り。 |
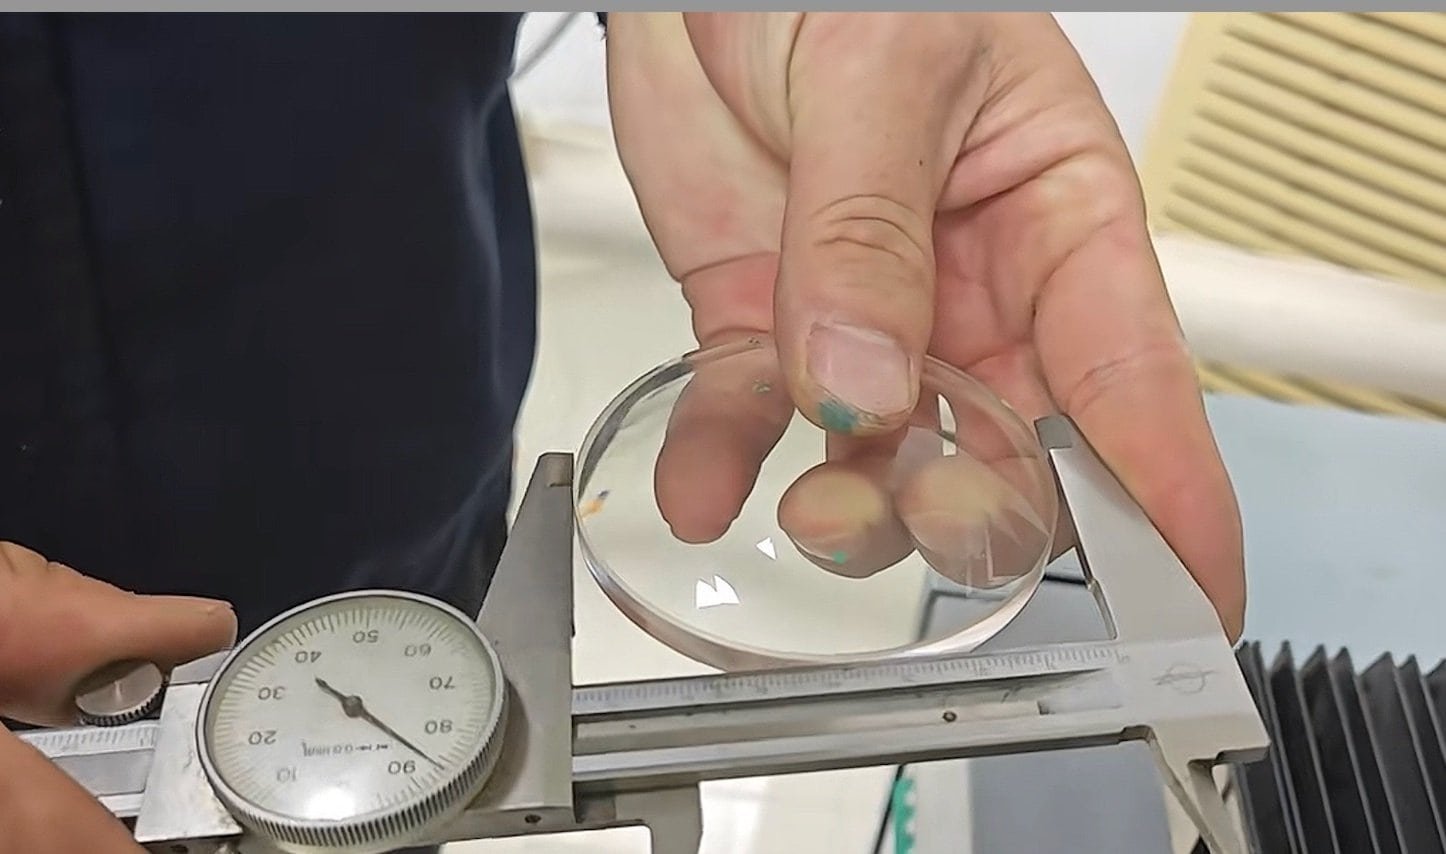
| レンズ径 | Ø50 – Ø185 mm |
| 部品厚さ | 60 mm未満 |
| サイクルあたりの部品数 | 1 — シングルスピンドル、シングルエレメント |
| 材料 | Optical glass — この機械はガラス光学用に構築されています |
| サイクルタイム | 20~2000秒、部品ごとに設定 |
| ホイール | ダイヤモンド、Ø160 × 30H7 × 30T、作業厚さ8~30 mm |
| エッジ形状制御 | マルチステージエッジングプログラムとテーパー微調整 |
| ローディング | 手動、フットペダルクランプ |
図面が ISO 10110 フレームワーク, 、お問い合わせ時に1つお送りください。図面のセンタリング公差と直径公差は、この大型光学センタリング機がその仕事に適したクラスであるかどうかを決定します — 材料よりも重要です。.
| スピンドル数 | です。 |
| 1軸 | Ø50~Ø185 mm(厚さ60 mm未満) |
| Ø50 – Ø185 mm (厚さ 40 mm 未満を推奨) | 20~2000秒、部品ごとに設定 |
| 10 秒から、その後ユーザー設定 | ホルダー主軸ねじ |
| ホルダー スピンドル速度 | 0~400 rpm、自由に設定可能 |
| ホルダー主軸回転駆動 | 750 W サーボモーター |
| 砥石主軸回転数 | 3,500 rpm |
| ホイール スピンドルモーター | 750 W |
| ホイール送りモーター | 400 W サーボ |
| ホイール送り精度 | 001 mm |
| ホイールヘッド構造 | X/Yガイドウェイ、サーボとボールねじおよびスライドブロック、オイル浸漬ウェイ |
| ダイヤモンドホイール | Ø160 × 30H7 × 30T(厚さ8 – 30 mm) |
| ホイール駆動ベルト | ƒªブ ポリV、PJ711 |
| クーラントポンプ | 90 W |
| テーパー調整 | 機械式マイクロ調整、標準 |
| 治具補正器 | Optional |
| 補助面取りシステム | Optional |
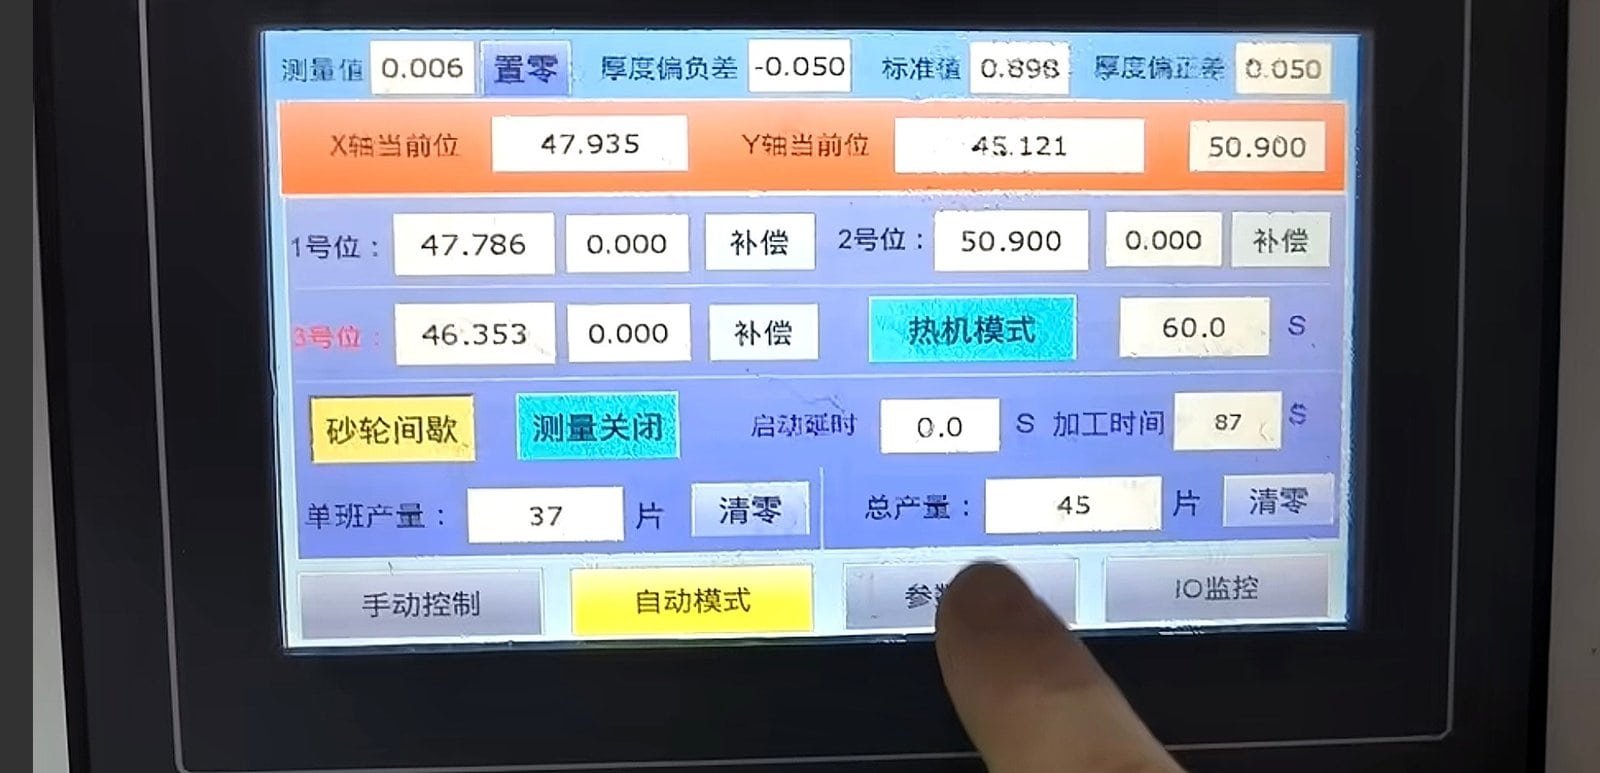
| Control | PLC、7インチタッチスクリーン付き |
| 全体寸法(長さ×幅×高さ) | 840 × 760 × 1260 mm |
| 総重量 | 約600 kg |
主要コンポーネント
ブランドは参照用に示されています。同等以上のグレードのコンポーネントが取り付けられる場合があります。その場合でも、記載された性能は維持されます。.
| Component | ブランド / 標準 |
|---|---|
| PLCおよびHMI | プレミアムPLCブランド、7インチカラータッチスクリーン |
| サーボモーターとドライブ | プレミアムサーボブランド |
| ホイール スピンドルベアリング | アンギュラコンタクト、P4クラス、マッチングセット |
| リニアガイドウェイ | プレミアムリニアモーションブランド |
| ボールねじ | プレミアムボールねじブランド |
| コンタクタおよび電気部品 | 高品質産業用制御ブランド |
主要なアセンブリとその機能
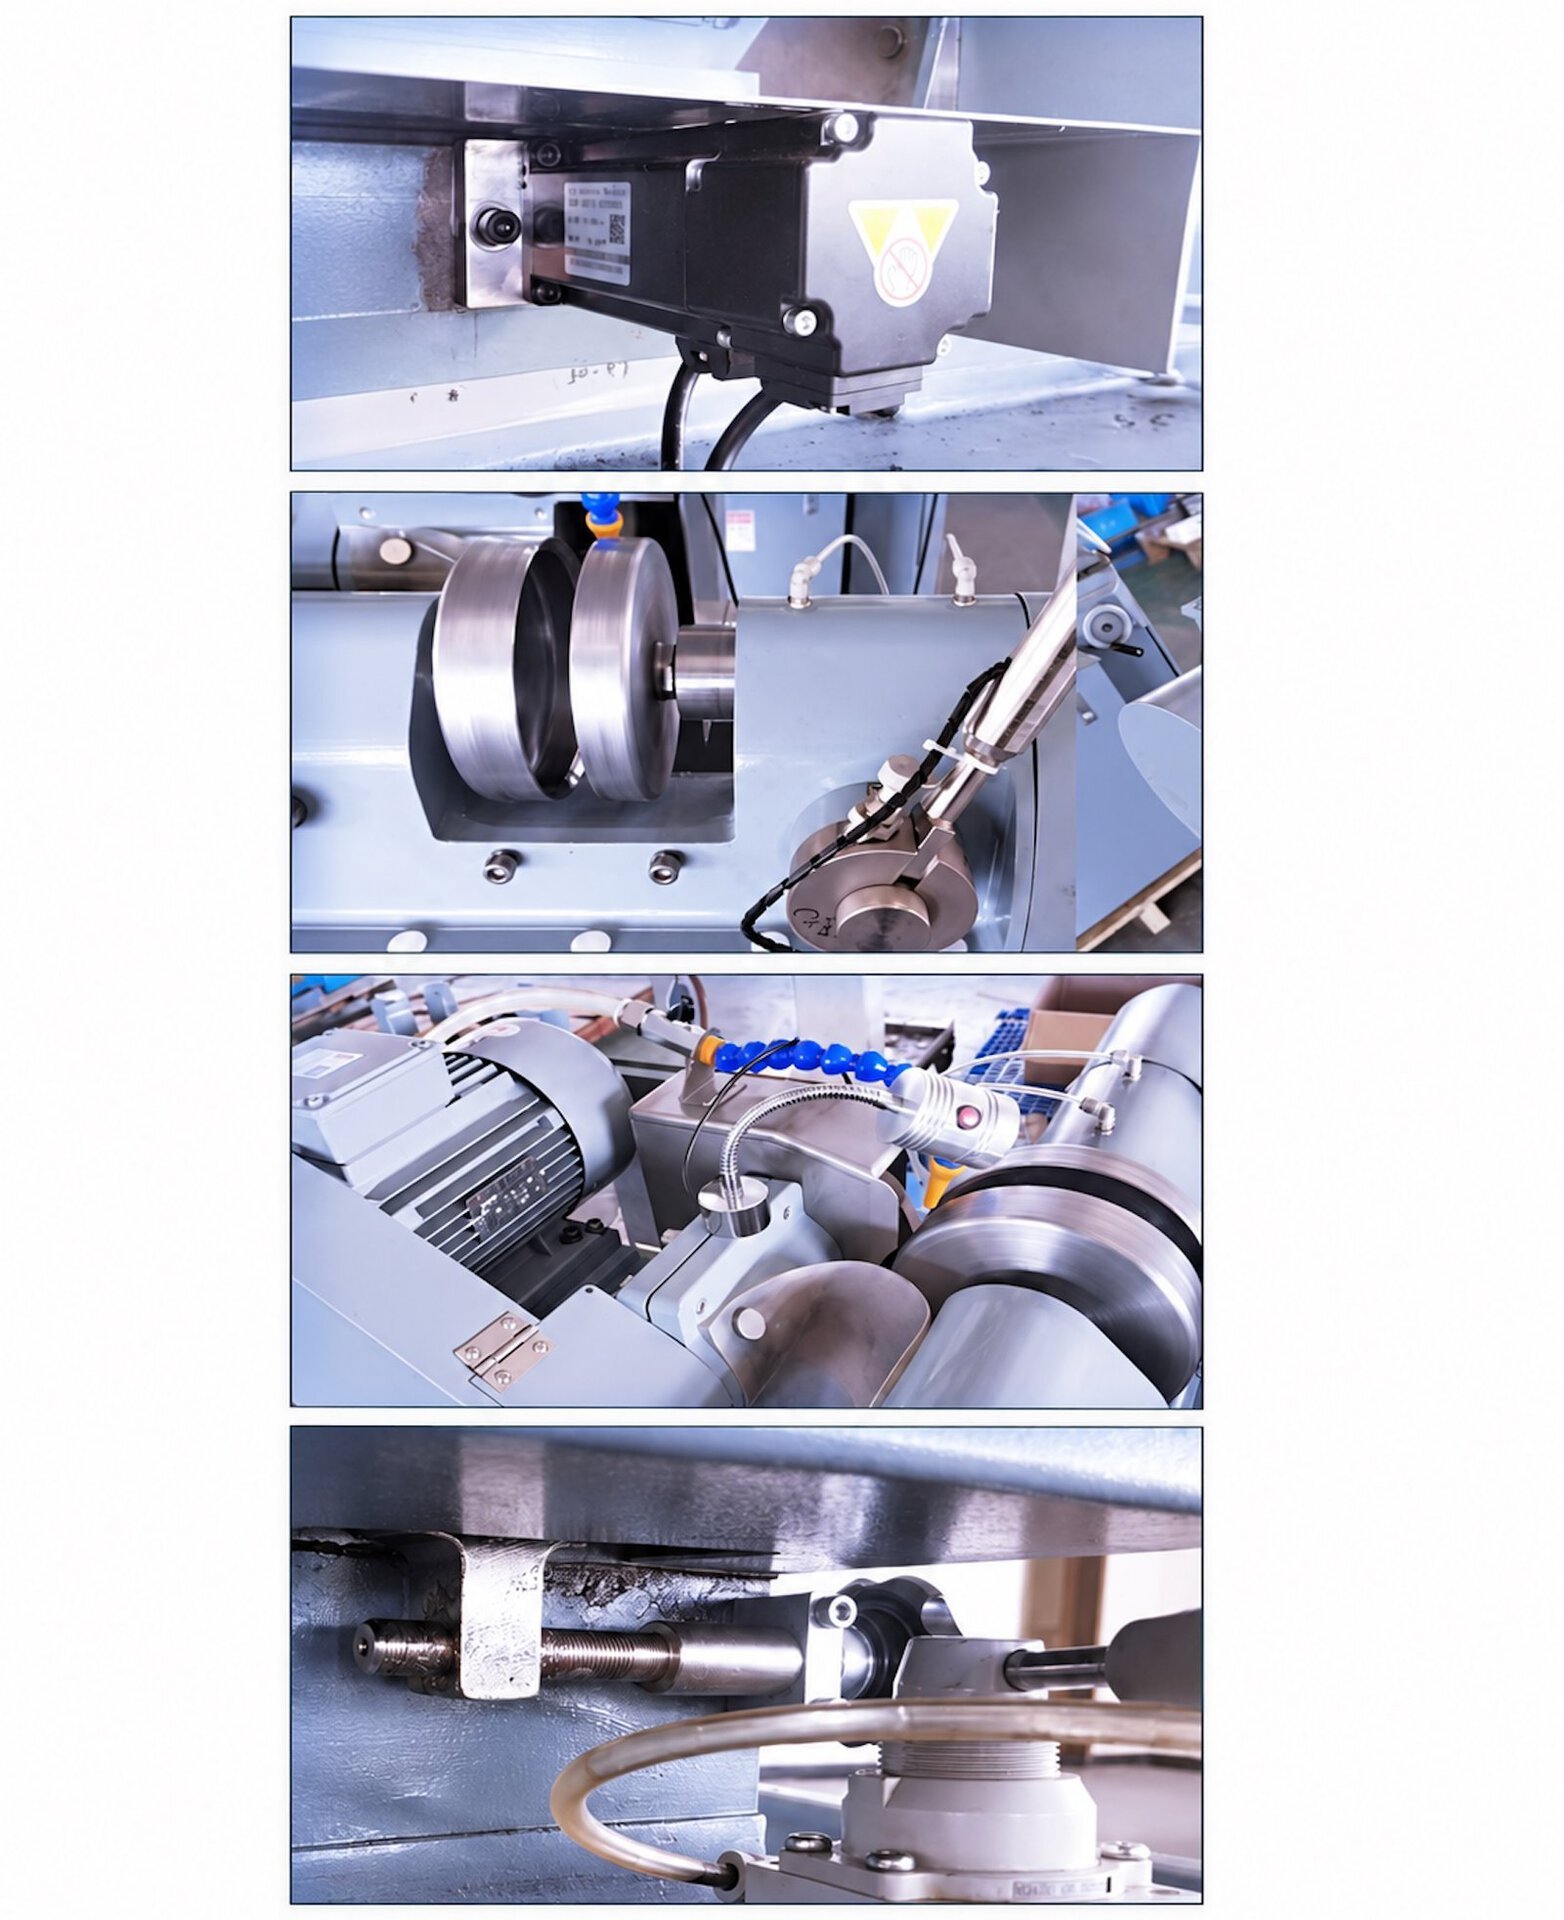
この大型光学センタリングマシンは7つのグループで構成されています。ショップフロアで注意が必要な場合、これはオペレーターとサービスエンジニアが共有する語彙です。.
| アセンブリ | Function |
|---|---|
| 固定ヘッドストック | ベルチャックを保持するベッドマウントホルダー主軸。サーボ駆動でアライメントおよび研削速度を実行します。 |
| ベルチャックセット | 2分割クランプ、M20 × 1 RHおよびLH。エレメントの直径と半径に合わせてサイズ設定。 |
| ホイールキャリッジ | サーボ、ボールねじ、スライドブロック上のX/Yガイドウェイ構造。オイル浸漬ウェイ上を走行。 |
| ホイールヘッド | Ø160 ダイヤモンドホイール、3,500 rpm、マッチングされたP4ベアリングセット上。モーターは後部に搭載。 |
| テーパーアジャスター | ホイール面をホルダー主軸軸に平行に設定する機械式マイクロ調整 |
| ペダルおよびクランプグループ | アライメントシーケンスに必要な2つの力レベルでの足動クランプ |
| 制御グループ | PLC、7インチタッチスクリーンおよび統合ハンドル。クーラントタンクとキャビネットはベースにあります。 |
別の機械を選択すべき時はいつですか?
当社のラインナップにある4つのマシンは、ベルでレンズをクランプしてリムを研削し、4つすべてが最初にレンズを独自の光学軸上にセットします。大型光学センタリングマシンを特徴づけるのは、軸の見つけ方ではなく、対応するサイズ範囲、完成した輪郭を定義するもの、そしてチャックに部品を入れる人です。.
- Ø50 mm未満のエレメント 〜を使用 EG-120L CNC光学センタリングマシン, Ø1.8 mmから始まり、ツインサーボ軸で動作し、完全に密閉された電動ガードが付属しています。
- サファイアおよびその他の超硬基板 — また、EG-120Lはこれらに対応しており、可変周波数ホイールドライブ付きで注文できます
- 非円形輪郭 — 四角形、D字型、およびカバーガラスは、金型からコピーされます EG-80プロファイルエッジ研削機, 、または自動機で Auto-EG-80. 。どちらもこの機械と同じ方法で部品をセンタリングします。金型が後で形状を決定します
- 触れる必要のないローディング — Auto-EG-80 各レンズをチャックにセットします。最大Ø80 mm。それ以上になると部品は二人で扱うものとなり、ローディングは手動のままなので、この機械はペダルでクランプします
- フラット2Dおよび2.5Dパネルの研磨済みエッジ — これは周辺研磨であり、 EP-220C
- 未研磨ブランク — 光軸は見つかりません。まず両面を仕上げてください。
建築用または装飾用ガラス、および眼鏡用Rxラボ用ではありません — これは眼鏡レンズエッジング用ではなく、精密光学部品の生産設備です。.
の エッジングとセンタリングの概要 ラインのどの工程が不足しているかまだ検討中の場合、これらすべてを並べて比較します。.
ユーティリティ、環境、および安全性
電気供給、圧縮空気、クーラント、床荷重、および機械が稼働する環境条件は、各注文ごとに確認され、それに付属する安全および保護装置とともに提供されます。これらの数値は、サイトの電圧と周波数、実行する材料、および仕向地市場によって異なるため、単一のセットは公開していません。.
お問い合わせ時にサイト条件をお送りいただければ、注文前にユーティリティおよび環境要件を書面でお返しします。.
大型光学センタリング機では、ダイヤモンドホイールとベルチャックは両方ともプロセスアイテムであり、直径範囲と加工する半径に合わせて選択されます。これらは機械とは別に引用されます。.
機械が設置された後はどうなりますか?
世界中のどこにでも出荷されるすべての機械に同じ条件が適用されます。.
| 保証期間 | 最終受入後12ヶ月 |
| 保証期間中の対応 | 8時間以内の応答・24時間以内のソリューション提案・48時間以内の問題解決(部品の調達、設置、試運転を含む) |
| 保証期間外 | 機械の寿命中はサービスとスペアパーツが利用可能。誤用または異常な操作による損傷は有料です。 |
| 認証 | CE |
仕様は継続的な設計改善の結果として変更される場合があります。一部の部品でわずかな違いが生じる場合があります。拘束力のある仕様については、注文確認書を参照してください。.
機械の稼働状況を見る
ペダルによるローディング、アライメント、および段階的なパスでの長辺加工を行う大型光学センタリング機、光学ガラス部品。.
01 — ペダルローディング、セルフアライメント、直径へのエッジ加工
図面1枚とブランク数個をお送りください
大型光学センタリング機は、データシートから悪く仕様を決定しがちです。なぜなら、ジョブを決定する数値はデータシートにはなく、ベルセットだからです。直径、両方の半径、中心厚さ、および保持する必要のあるセンタリング公差を示す部品図面と、お客様自身の研磨済み部品をいくつかお送りください。.
当社で加工し、返却し、見積書と共にプロセスシートをお送りします。トライアル加工自体は無料ですが、ブランクの送料はお客様負担となります。見積もりはデフォルトでFOBですが、ご要望に応じてCNFおよびDDPも利用可能です。.
12 か月保証 当社で試運転を行い、返却し、見積もりとともにプロセスシートをお送りします。センタリングの設定方法とチェック方法も含まれます。試運転は無料ですが、送料はお客様負担となります。見積もりはデフォルトでFOBですが、CNFおよびDDPもリクエストに応じて可能です。
光学系顧客には以下が含まれます エドモンド・オプティクス そして コヒーレント
関連機器および資料:
- · お客様のブランクでの無料試運転 — Ø1.8–120 mm、密閉型、サファイアおよび超硬加工用
- エッジングおよびセンタリングマシンレンジ — 4機種すべてを比較
- 大型レンズカーブジェネレーター SG-120 — 同じサイズの部品のジェネレーティング工程
- 光学レンズ製造ライン — 6つのステーションがどのように接続されるか
- 完全な装置範囲