
ANWENDUNGSHINWEIS / ASPHÄRISCHES LINSENSCHLEIFEN

Asphärische Linsenbearbeitung: Wo sphärische Werkzeuge an ihre Grenzen stoßen

Eine Maschine kann über eine CNC-Steuerung verfügen und dennoch zur Erzeugung von Kugelflächen und Ebenen ausgelegt sein. Die Steuerung kann Vorschubstufen, automatische Beladung oder Werkzeugkompensation verwalten, ohne die für eine asphärische Oberfläche erforderliche Bahnfunktionalität bereitzustellen. Das asphärische Linsenschleifen muss auf die tatsächliche Geometrie, Bewegung und das Messsystem abgestimmt sein.

Das hier besprochene Vimfun-Gerätesortiment deckt die Bearbeitung von sphärischen, ebenen und zylindrischen Oberflächen durch spezifische Maschinenkonfigurationen ab. Es wird nicht als bewährte asphärische Produktionsplattform präsentiert. Diese Anleitung erklärt den Unterschied, damit ein Käufer geeignete vorgelagerte Arbeiten von einer Aufgabe trennen kann, die eine andere Geräteklasse oder einen spezialisierten Lieferanten erfordert.

01 — Beginnen Sie mit der Oberflächengleichung und der Zeichnung

Eine Asphäre weicht von einem einfachen sphärischen Profil ab. Eine gängige rotationssymmetrische Beschreibung verwendet eine Basiskrümmung, eine Kegelkonstante und zusätzliche Polynomterme, aber die Zeichnung kann eine andere vereinbarte Darstellung verwenden. Die genaue Konvention, Einheiten, Apertur und Referenzkoordinaten müssen mit den Daten übertragen werden.

Beschreiben Sie den Auftrag nicht nur als Durchmesser und Nennradius. Diese Werte können eine nützliche Hülle definieren, während die Abweichung, die die Oberfläche asphärisch macht, ausgelassen wird. Ein Maschinenlieferant kann die Eignung anhand dieser verkürzten Beschreibung nicht feststellen.

Identifizieren Sie für das asphärische Linsenschleifen die erforderliche Oberfläche, die mittlere und äußere Dicke, die freie Apertur und den zulässigen Formfehler. Wenn die Komponente zwei optische Oberflächen hat, geben Sie auch deren Beziehung an. Eine korrekte einzelne Oberfläche erzeugt nicht automatisch eine korrekte Linse.
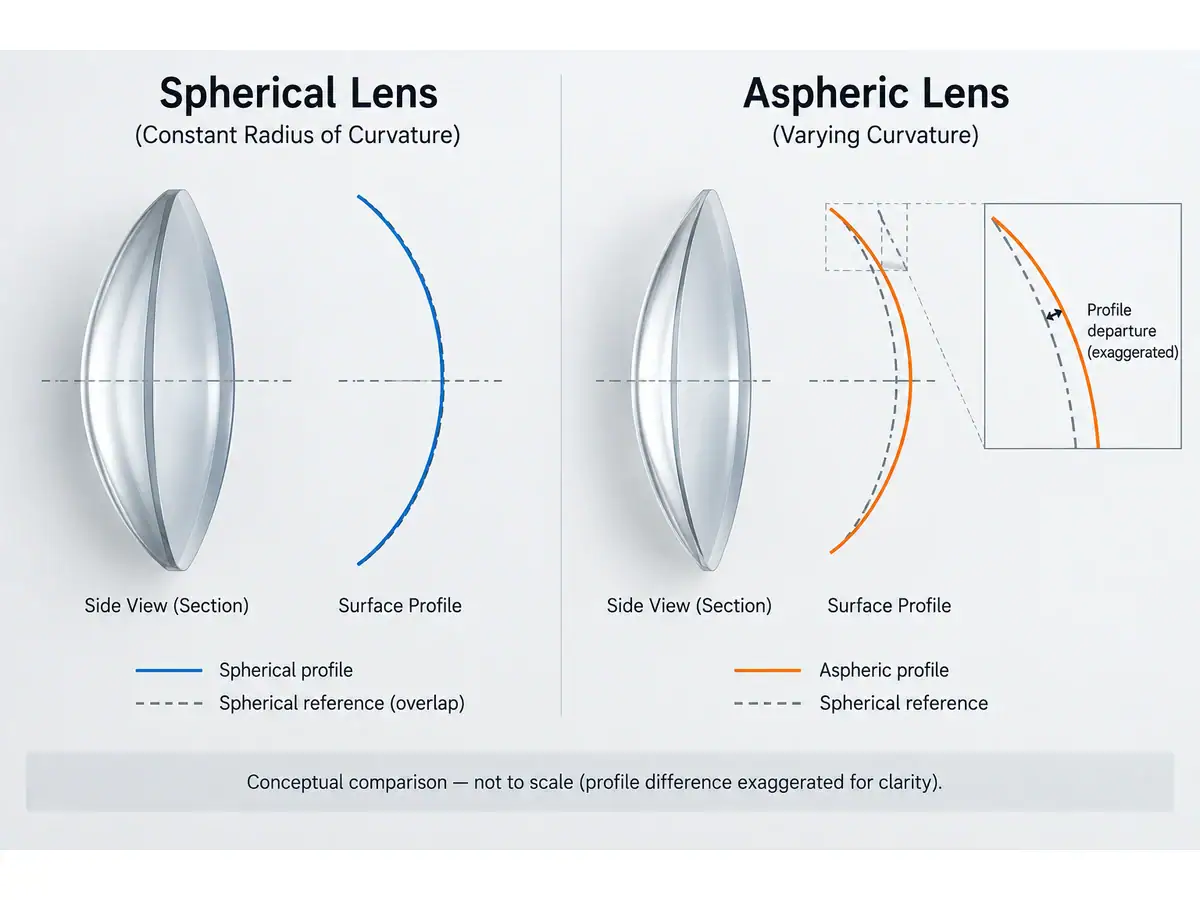
Konzeptioneller Vergleich von sphärischen und asphärischen Linsenprofilen
Konzeptioneller Profilvergleich mit übertriebenen Unterschieden; nicht maßstabsgetreu.

02 — CNC bedeutet nicht, dass jede Oberfläche programmierbar ist

Ein sphärischer Erzeugungsprozess kann eine definierte Werkzeuggeometrie und einen definierten Winkel verwenden, um einen Nennradius festzulegen. Ein gesteuerter Vorschub entfernt dann Material in Richtung dieser Geometrie. Automatisierung kann die Wiederholgenauigkeit und Handhabung verbessern, ohne die vom Mechanismus erzeugte Formfamilie zu ändern.

Vimfun's CNC-Optik-Formgebungsmaschine beschreibt sphärische und ebene Oberflächen, gestuften Vorschub und zugehörige Handhabungsfunktionen. Diese Merkmale sollten nicht als nachgewiesene asphärische Werkzeugbahnfähigkeit umgedeutet werden.

Angebotene FunktionWas es bieten kannWas für eine Asphäre noch bewiesen werden muss
CNC-VorschubstufenGesteuerter Ansatz und EntfernungssequenzKoordinierte oberflächenerzeugende Bewegung
Automatische BeladungWiederholbare TeileübertragungGeeignete Halte- und Referenzgenauigkeit
PfeilhöhenmessungEine definierte höhenbezogene ProzessprüfungVollständige asphärische Formbewertung
WerkzeugkompensationKorrektur für einen bestimmten WerkzeugzustandKompensation gültig über die gesamte Oberfläche

Fragen Sie, welche Achsen koordiniert sind, welche Oberflächendaten die Steuerung akzeptiert und wie die resultierende Form gemessen wird. Das Etikett auf dem Controller ist kein ausreichender Beweis.

03 — Werkzeugbahnen und Kontakt beim asphärischen Linsenschleifen

Das asphärische Linsenschleifen kann eine gesteuerte Werkzeugbewegung verwenden, um Material gemäß dem erforderlichen Profil zu entfernen. Werkzeugform, Kontaktfläche, Werkzeugzustand und die Kinematik der Maschine bestimmen, wie die befohlene Bewegung zu einer physischen Oberfläche wird.

Ein Nennpfad allein ist kein fertiger Prozess. Werkzeugverschleiß, Ausrichtung, Nachgiebigkeit und thermisches Verhalten können Fehler verursachen, die Messung und Korrektur erfordern. Die Schleifstrategie muss auch einen geeigneten Zustand für die spätere Endbearbeitung hinterlassen.

Vermeiden Sie es, ein kleineres Werkzeug als universelle Lösung zu betrachten. Es kann den lokalen Zugang verbessern und gleichzeitig das Entfernungsverhalten und den räumlichen Charakter von Fehlern verändern. Der Lieferant muss einen Prozess nachweisen, der für das Material, die Apertur und den Steigungsbereich geeignet ist.

Die breite Vergleich des optischen Linsenschleifens bleibt für die Vorbereitung von sphärischen oder ebenen Rohlingen nützlich. Er sollte nicht verwendet werden, um eine asphärische Fähigkeit abzuleiten, die die ausgewählte Maschine nicht nachgewiesen hat.
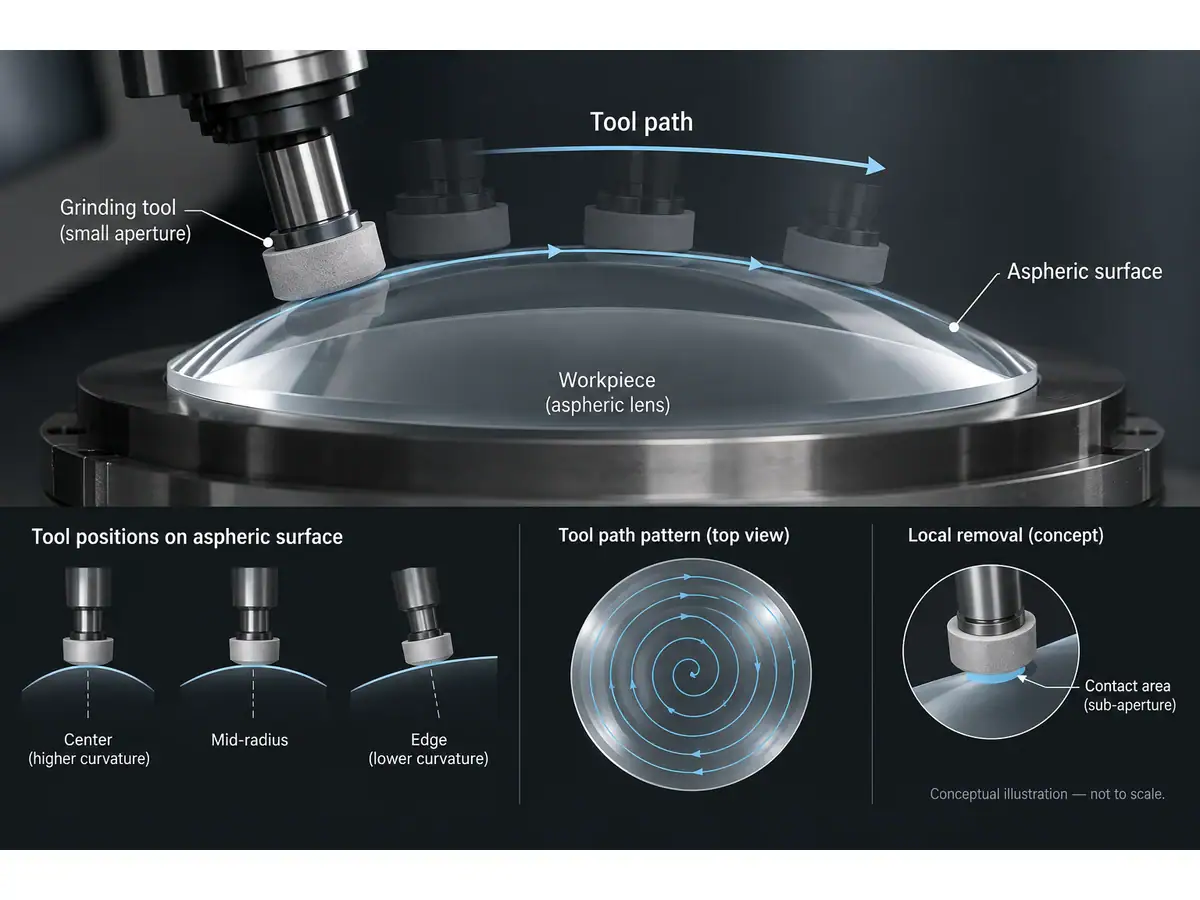
Konzeptionelle Werkzeugpositionen entlang eines asphärischen Werkstücks
Asphärisches Werkzeugbahnkonzept; kein Beweis für eine spezifische Vimfun-Maschinenfähigkeit.

04 — Ebenenschleifen und korrigierende Endbearbeitung als Paar

Der Zweck des Schleifens besteht nicht nur darin, sich schnell der Nennform anzunähern. Es muss genügend Material für den qualifizierten Endbearbeitungsprozess übrig lassen und gleichzeitig Schäden und Formfehler kontrollieren. Überschüssiges Material kann die Endbearbeitungszeit erhöhen; unzureichendes Material kann eine Korrektur unmöglich machen.

Beim asphärischen Linsenschleifen benötigt das Endbearbeitungsteam die gemessene Abweichungskarte und die Referenz, mit der sie erstellt wurde. Ein Polierprozess, der die Rauheit verbessert, ohne die erforderliche Form zu erhalten oder zu korrigieren, kann eine klare, aber inakzeptable Komponente hinterlassen.

Trennen Sie die Entfernung von Schleifschäden von der Korrektur der Form. Sie interagieren über das Materialbudget, sind aber keine identischen Aufgaben. Definieren Sie, was jede Stufe erreichen muss und wie die Übergabe akzeptiert wird.

Identifizieren Sie vor der Bestellung von Geräten, ob der Lieferant den vollständigen Schleif- und Endbearbeitungsprozess, nur eine Station oder nur Werkzeuge liefert. Ein nicht zugewiesener Korrekturschritt kann die größte Lücke in einem ansonsten detaillierten Angebot werden.

05 — Wählen Sie die Metrologie, bevor Sie den Prozess festlegen

Ein Profilinstrument kann eine Spur untersuchen, aber die Spurrichtung, die Sonden-Geometrie und die Ausrichtung beeinflussen, was es feststellt. Ein durchlaufender Meridian stellt möglicherweise nicht den Zustand über die gesamte Apertur fest. Verwenden Sie einen Abtast- und Bewertungsplan, der für die Oberfläche und die Toleranz geeignet ist.

Interferometrische Tests können eine geeignete Nullanordnung oder eine andere Methode erfordern, die mit der Abweichung umgehen kann. ZYGOS Erklärung zu computergenerierten Hologrammen beschreibt, wie eine entworfene Test-Wellenfront die Messung komplexer Oberflächen unterstützen kann. Die Optik und das Testsetup müssen aufeinander abgestimmt und korrekt ausgerichtet sein.

Beim asphärischen Linsenschleifen vereinbaren Sie, welche Terme während der Datenanpassung entfernt werden dürfen. Ein scheinbar verbesserter Rest kann aus der Änderung der Auswertung anstelle der Verbesserung des physischen Teils resultieren. Bewahren Sie die Rohdaten und die Anpassungskonvention auf.

Unterscheiden Sie auch zwischen Oberflächenformfehler und durchgelassener Wellenfrontfehler. Material, die zweite Oberfläche und die Ausrichtung können letztere beeinflussen. Die Abnahmeanforderung sollte angeben, welches Ergebnis benötigt wird.
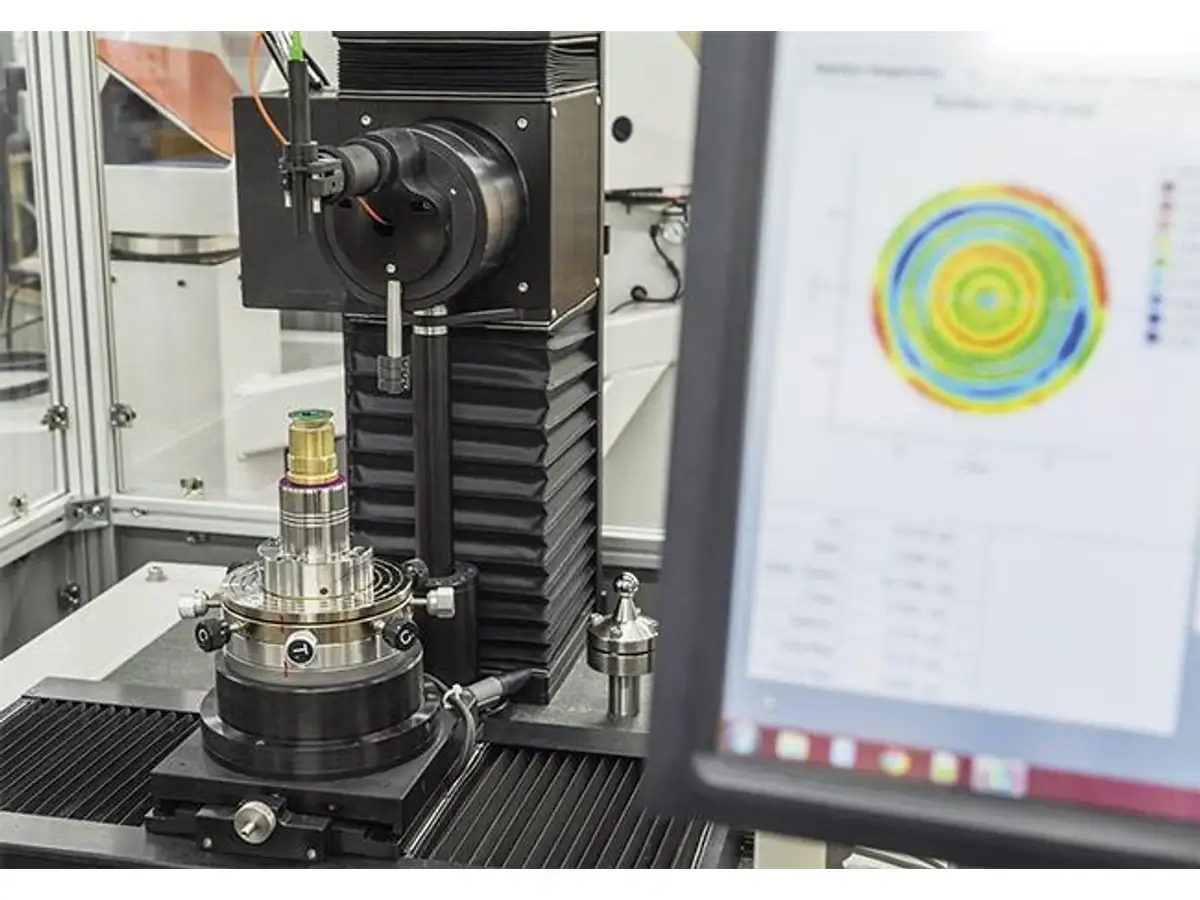
Optische Messtechnik-Einrichtung mit einer Oberflächenkarte auf dem Bildschirm
Beispiel für ein optisches Messaufbau. Das Bild allein begründet keine Eignung für eine bestimmte Asphäre oder ein gültiges Messergebnis.

06 — Zylinderbearbeitung ist eine weitere eigenständige Fähigkeit

Eine zylindrische Oberfläche ist nicht einfach eine rotationssymmetrische Asphäre mit einem anderen Programm. Ihre Geometrie und Bearbeitungsanordnung unterscheiden sich von einer Oberfläche, die rotationssymmetrisch zu einer optischen Achse ist.

Die CG-140 Zylinder-Schleifseite beschreibt die Rolle dieser spezifischen Ausrüstung. Verwenden Sie sie für eine Überprüfung von Zylinderanwendungen, nicht als Beweis dafür, dass die Maschine eine beliebige asphärische oder freie Formfläche erzeugen kann.

Diese Unterscheidung ist wichtig, wenn Angebote verglichen werden. “Gekrümmte Linse” ist eine zu breite Beschreibung, um festzustellen, ob ein sphärischer Generator, eine Zylindermaschine oder eine asphärische Plattform erforderlich ist. Senden Sie die tatsächliche Zeichnung und Oberflächendefinition, bevor Sie die Kapazität besprechen.

Das Schleifen von asphärischen Linsen sollte eine separate Fähigkeitsfrage bleiben, auch wenn dieselbe Fabrik auch sphärische und zylindrische Teile benötigt. Ein gemeinsames Material macht die Maschinen nicht austauschbar.

07 — Wenn Outsourcing der bessere Weg ist

Ein Programm mit geringem Volumen und wechselnden Designs rechtfertigt möglicherweise keine dedizierte Maschine, spezialisierte Werkzeuge und Messtechnik. Die erforderliche Prozessentwicklung und das erforderliche Fachwissen zur Messung können die Kosten übersteigen, die allein durch die Schleifmaschine vorgeschlagen werden.

Vergleichen Sie den vollständigen Weg: Ausrüstung, Vorrichtungen, Software, Testoptiken, Bedienerschulung, Fertigstellung und Inspektion. Berücksichtigen Sie das Risiko abgelehnter Entwicklungsteile und verzögerter Qualifizierung. Ein Angebot, das diese Punkte auslässt, ist kein gleichwertiger Vergleich mit dem Fertigteilpreis eines Spezialisten.

Beim Schleifen von asphärischen Linsen kann Outsourcing angebracht sein, wenn die Geometrie außerhalb der nachgewiesenen internen Fähigkeiten liegt oder das erwartete Volumen zu unsicher ist. Halten Sie einen klaren Eingangsabnahmeplan ein, damit ausgelagerte Teile anhand derselben Zeichnung und Datenkonventionen gemessen werden.

Dies ist eine Entscheidung über die Prozessgrenze. Sie hindert den Käufer nicht daran, kompatible Rohlinge vorzubereiten oder andere sphärische und ebene Komponenten intern herzustellen.

08 — Machen Sie die Fähigkeitsgrenze in der Anfrage explizit

Senden Sie die Oberächendefinition, das Material, die Apertur, die Dickenanforderungen, Steigungs- oder Zugangsprobleme und die vorgeschlagene Messmethode. Geben Sie das jährliche Volumen und die erwarteten Designänderungen an. Bitten Sie den Lieferanten, die nachgewiesene Fähigkeit von Arbeiten zu trennen, die eine Entwicklung erfordern.

Vimfun kann die relevanten sphärischen, ebenen, zylindrischen und rohvorbereitenden Operationen innerhalb seines dokumentierten Bereichs überprüfen. Eine asphärische Produktionsanforderung erfordert eine explizite Fähigkeitsbewertung; sie sollte nicht auf der Grundlage einer generischen CNC-Beschreibung akzeptiert werden.

Use the Anwendungsseite um die Zeichnung zu teilen und den geeigneten Ausrüstungsumfang zu definieren. Eine nützliche Diskussion über das Schleifen von asphärischen Linsen endet mit einer unterstützten Prozessentscheidung, einschließlich Verweisung oder Outsourcing, wenn die Anforderung außerhalb dieses Umfangs liegt.

Nach oben blättern