
NOTE DE PROCÉDURE / MATÉRIAUX OPTIQUES

Silice fondue vs Quartz cristallin : Rectification et polissage

Une commande qui mentionne “ quartz ” peut dissimuler deux matériaux différents. L'un peut être un verre de silice amorphe ; l'autre peut être du quartz monocristallin avec une orientation spécifiée. Envoyer les deux à travers la même recette parce que leurs noms sonnent de manière similaire peut créer un problème de qualification évitable.

La silice fondue et le quartz cristallin doivent être identifiés avant que la découpe, le meulage ou le polissage ne commencent. Confirmez le grade, la structure et les exigences optiques fournis, puis qualifiez le processus pour ce matériau. Ni la composition chimique seule, ni une valeur de dureté générique ne définissent la voie d'usinage complète.

01 — Résoudre d'abord le nom du matériau

La silice fondue est du dioxyde de silicium amorphe. Le quartz cristallin a une structure cristalline ordonnée et des propriétés dépendantes de la direction. Notez également que le quartz fondu est un verre : le mot “ quartz ” dans ce nom ne signifie pas que le matériau livré reste un monocristal.

La dénomination du fournisseur peut distinguer les voies d'alimentation naturelle et de production synthétique ainsi que les grades optiques. L' explication des propriétés des matériaux par Heraeus décrit ces distinctions de fabrication et de structure. Utilisez la désignation du grade et le certificat au lieu de supposer que différents noms commerciaux sont interchangeables.

Pour le quartz cristallin, obtenez l'orientation requise et sa référence. Pour un verre de silice, identifiez le grade optique et toute exigence concernant les inclusions, l'homogénéité ou la transmission. Ce sont des intrants d'achat que l'usinage ne peut pas réparer par la suite.
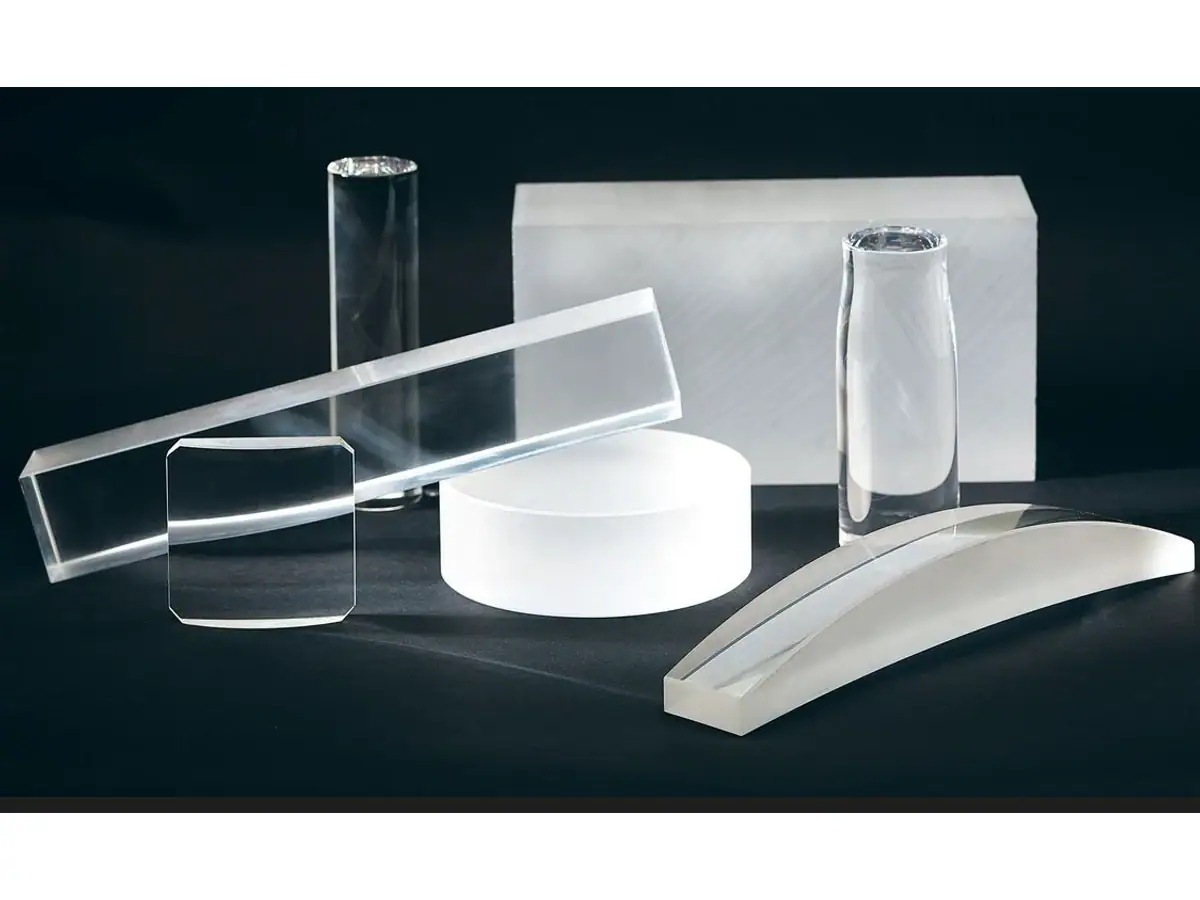
Ébauches de matériaux optiques de plusieurs formes
Exemples de matériaux optiques. L'apparence seule ne distingue pas la silice fondue du quartz cristallin ; confirmez la spécification du matériau du fournisseur.

02 — Comparer les variables de processus de la silice fondue et du quartz cristallin

La silice fondue manque de la dépendance directionnelle cristallographique d'un monocristal, mais cela ne rend pas chaque ébauche ou condition de processus identique. La contrainte résiduelle, les dommages entrants, la géométrie et le bridage comptent toujours.

Pour le quartz cristallin, préservez l'orientation tout au long du dossier de processus. La forme extérieure d'une barre n'établit pas son axe cristallin. Si un opérateur change la direction de présentation sans référence enregistrée, une différence ultérieure de finition peut être mal diagnostiquée comme un problème de meule.

QuestionVoie du verre de siliceVoie du quartz cristallin
Qu'est-ce qui identifie le matériau ?Grade du fournisseur et spécification de production du verreGrade plus orientation cristalline si nécessaire
Une référence d'axe cristallin est-elle nécessaire ?Pas pour l'orientation cristallographiqueOui, lorsque spécifié par la conception ou le processus
La recette de découpe peut-elle être transférée automatiquement ?Non ; la géométrie et le grade nécessitent toujours un examenNon ; l'orientation ajoute une autre variable
Que l'inspection doit-elle distinguer ?Forme de surface, dommages et exigences optiquesLes mêmes éléments plus les exigences dépendant de l'orientation

Use the Aperçu des matériaux optiques pour organiser la demande, puis fournir le certificat de matériau réel pour la sélection de l'équipement.

03 — La découpe établit le stock pour la finition

L'ébauche quittant la scie doit contenir la pièce finie plus le budget d'enlèvement qualifié. Le voile, la variation d'épaisseur et les dommages de bord peuvent consommer ce stock avant le début du meulage fin. Une coupe nominalement mince n'est pas une économie si les ébauches résultantes ne peuvent pas être finies.

Pour les tiges et les fenêtres en silice fondue, enregistrez l'orientation de coupe par rapport au montage, à la méthode de support et aux conditions d'entrée et de sortie. Pour le quartz cristallin, ajoutez la référence cristalline. Ces enregistrements permettent à l'équipe de finition de distinguer les effets géométriques des effets de direction du matériau.

Examen équipement de coupe de quartz conjointement avec le processus en aval. La discussion sur l'écaillage lors de la découpe du quartz est pertinente pour la réserve de bord, qui doit rester séparée du stock alloué aux faces optiques.

Ne pas déduire la profondeur des dommages sous-jaculaires d'une photographie de la face coupée. Si l'enlèvement des dommages détermine l'épaisseur finale, qualifiez-le à l'aide d'échantillons représentatifs et d'une méthode d'examen appropriée.

04 — Choisir le système de meulage autour de l'interaction complète

La taille de l'abrasif n'est qu'une variable de sélection. Le liant, la concentration, l'état de la meule, la géométrie de contact, l'avance, la livraison du liquide et le dressage influencent le résultat. Une meule plus fine peut améliorer une mesure de surface tout en réduisant le taux d'enlèvement ou en devenant moins stable dans des conditions inappropriées.

Commencez par la plage de fonctionnement recommandée par le fournisseur de la machine et de l'outillage. Enregistrez la spécification de l'abrasif de manière suffisamment complète pour commander à nouveau le même outil. Des étiquettes telles que “ diamant fin ” ne constituent pas une définition de processus reproductible.

Pour la silice fondue, comparez l'enlèvement et les dommages résultants dans des conditions contrôlées plutôt que d'accepter la douceur de surface comme seul résultat. Pour le quartz cristallin, incluez la direction et l'orientation spécifiées dans la matrice d'essais. Évitez de transférer un résultat prometteur entre les orientations sans confirmation.

Le page de sélection du meulage du quartz doit être lue parallèlement au dessin de la pièce. Une machine qui accepte le diamètre de l'ébauche a toujours besoin d'un support approprié, d'un accès à l'outil et d'une voie démontrée vers la géométrie finale.
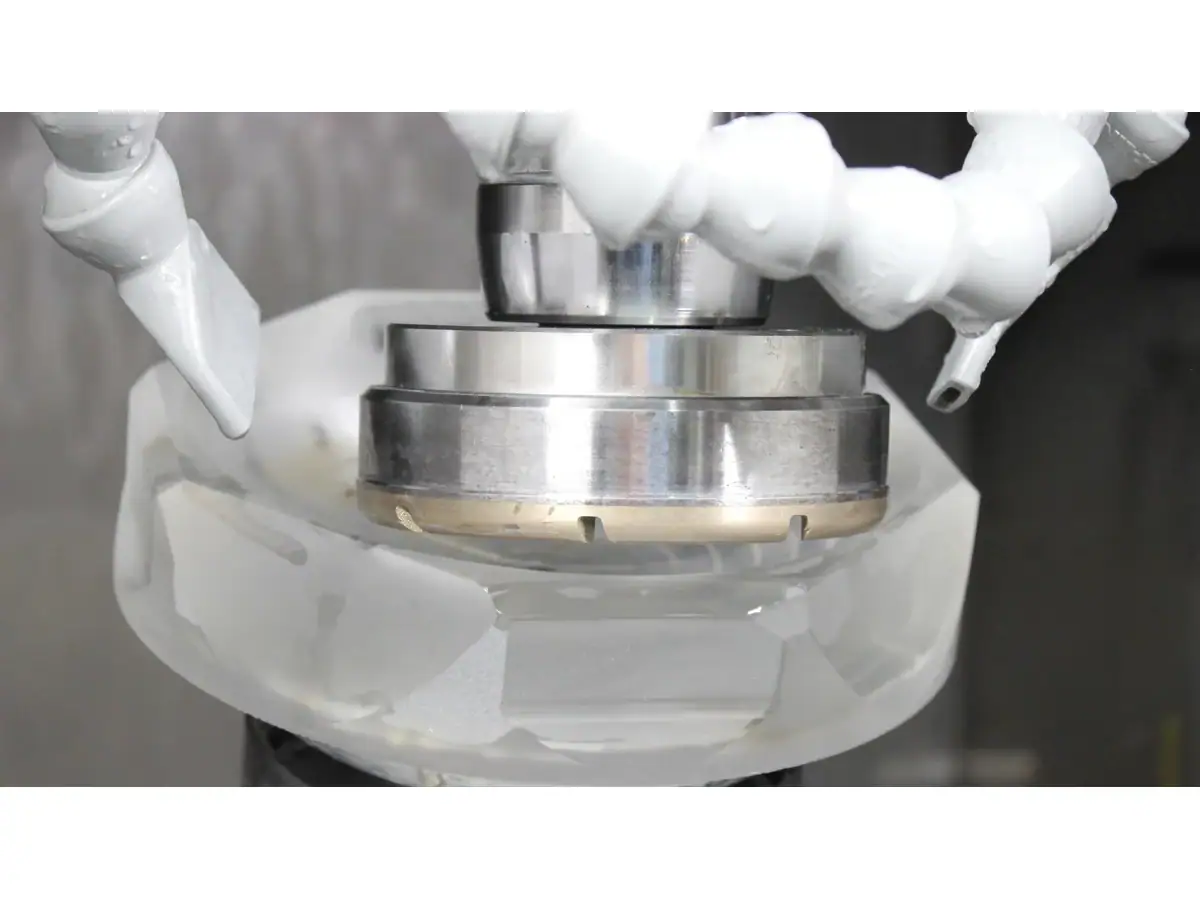
Composant optique supporté sur un montage de traitement avec des tuyaux de fluide
Exemple de bridage et de livraison de fluide. La photographie seule n'établit pas le matériau de la pièce.

05 — Le polissage est une combinaison qualifiée de matériau et d'outillage

Les performances de polissage dépendent du matériau, de la suspension, du tampon ou de la pierre à polir, de la distribution de la pression, du mouvement relatif et de l'historique du processus. Une suspension utilisée avec succès sur un verre de silice n'établit pas la recette correcte pour chaque composant en quartz.

Sélectionnez les consommables avec le fournisseur et qualifiez-les sur le matériau réel. Enregistrez le contrôle de la concentration, l'état de livraison, le conditionnement et le nettoyage. Ne modifiez pas la chimie pour accélérer l'enlèvement sans examiner la compatibilité et les conséquences en aval.

Pour les optiques en silice fondue, la rugosité de surface, la forme de surface et la contamination sont des résultats distincts. Une surface peut apparaître claire tout en manquant son exigence de forme. De même, une mesure de forme acceptable n'établit pas la préparation pour un processus de revêtement sensible.

Comparez les mouvements pertinents et les options de bridage dans le Guide d'équipement de polissage optique. Les configurations à bras oscillant supérieur, à bras oscillant inférieur et autres doivent être sélectionnées en fonction de la géométrie et des conditions de contact, et non du seul nom du matériau.

06 — Les barres, les fenêtres plates et les lentilles nécessitent des parcours différents

Une barre peut d'abord nécessiter une découpe ou une préparation de longueur, suivie d'un traitement de face d'extrémité. Une fenêtre plan-parallèle nécessite un contrôle des deux faces et de leur relation. Une lentille incurvée nécessite une étape de génération de géométrie et un support approprié à sa courbure.

Ne combinez pas les trois en un seul “ cycle de polissage du quartz ” cité. Identifiez chaque opération, le stock entrant et le point d'acceptation. Le chargement par lots peut améliorer la manipulation, mais il peut également introduire des différences entre les positions si les pièces ne partagent pas une condition de départ contrôlée.

Forme de la piècePoint de transfert importantFocus de l'inspection finale
Barre ou disque découpéLongueur, état d'extrémité et coupe supportéeGéométrie requise et spécification de la face d'extrémité
Fenêtre plateDistribution de l'épaisseur et état de la faceÉpaisseur, parallélisme ou coin, forme et exigence optique
Lentille incurvéeEnveloppe du blanc et courbure généréeCourbure, épaisseur, centrage et exigence de surface

Un devis de production de silice fondue doit identifier les parcours inclus et les opérations de finition ou d'inspection qui restent en dehors du champ d'application.

Conservez les échantillons d'inspection du début et de la fin d'une série représentative lors de l'étude des dérives. Comparez-les après la même procédure de nettoyage et de stabilisation. Si un seul échantillon reçoit un nettoyage manuel supplémentaire ou une configuration de mesure différente, la comparaison n'isole plus le processus de production. Enregistrez ces exceptions plutôt que de rejeter le résultat inconvenant.
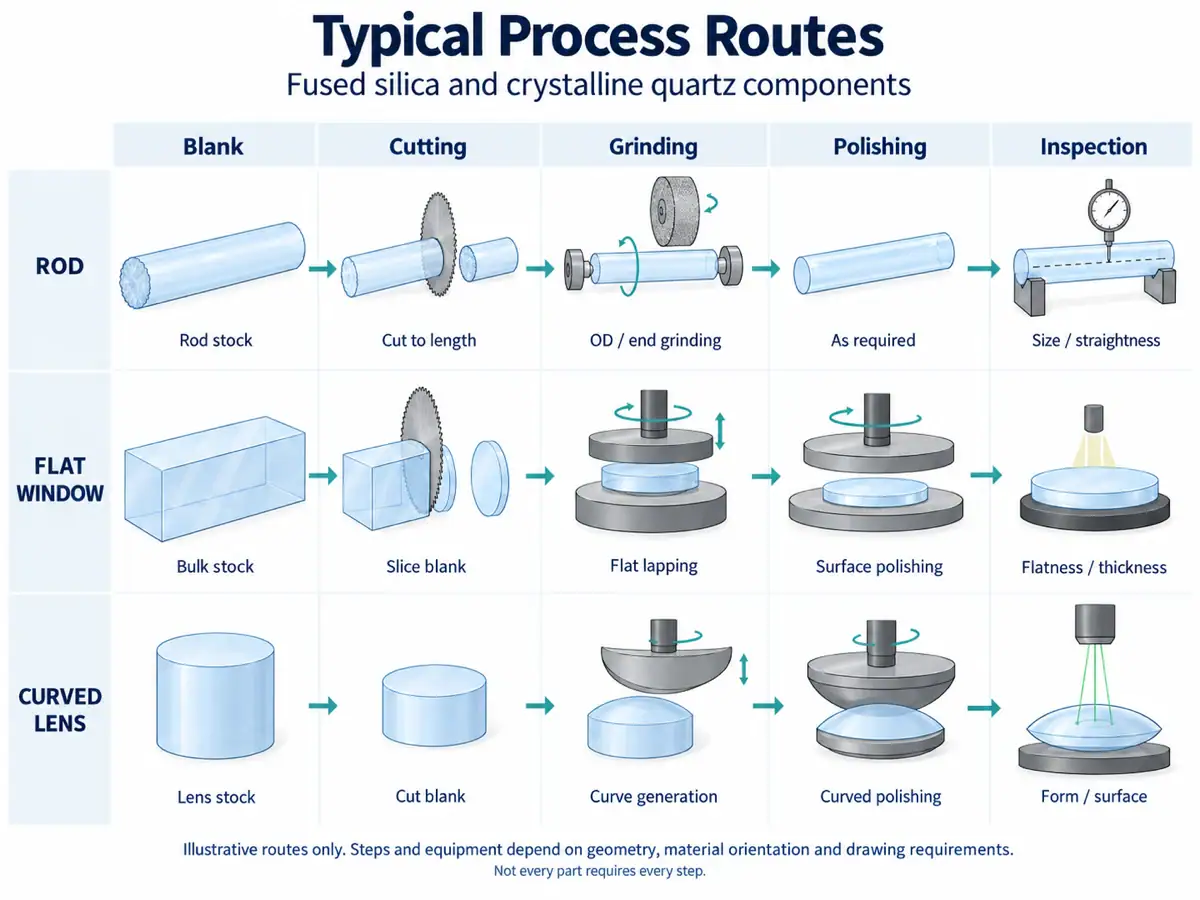
Parcours de processus pour les barres, les fenêtres plates et les lentilles incurvées
Parcours de processus illustratifs. Les étapes et l'équipement réels dépendent du matériau, de la géométrie et des exigences du dessin.

07 — Utilisez une comparaison contrôlée pour valider la recette

Commencez avec des blancs identifiés et enregistrez leurs dimensions entrantes. Maintenez les outils et les méthodes d'inspection constants tout en comparant la variable à l'étude. Incluez la libération du montage et le nettoyage avant la mesure finale.

Lorsqu'un résultat change, vérifiez l'ensemble de l'enregistrement avant de l'attribuer au matériau. Un outil neuf, une couche de liaison modifiée ou un support d'inspection différent peuvent imiter un effet de matériau. Gardez les données organisées par pièce et par opération afin que la cause puisse être étudiée.

Pour la silice fondue comme pour le quartz cristallin, la qualification se termine par des pièces acceptées dans la condition d'inspection prévue. Elle ne se termine pas lorsque la machine termine un cycle ou lorsqu'une surface semble polie sous un éclairage ambiant.

Envoyez la qualité du fournisseur, l'orientation si applicable, les dimensions du blanc et le dessin fini pour un revue d'application. Clarifier si la pièce est en silice fondue, en verre de quartz fondu ou en quartz cristallin est la première étape vers une recommandation de processus utile.

Défiler vers le haut